 TIGERFASTENERS
아연 8 µm: 전기 도금 200시간, 기계 도금 120시간
이 사이트는 전기 도금, 용융 아연 도금, 기계 도금을 각각 따로 다루었을 뿐, 그 수치를 나란히 놓은 적은 없습니다. 강재 체결품 도금에 관한 2019년 리뷰 논문은 몇 쪽 간격의 두 표에서 그 일을 합니다. 두 표를 함께 읽으면, 같은 호칭 8마이크로미터 아연에 같은 황색 크로메이트를 입혔는데도 한 표에서는 200시간, 다른 표에서는 120시간에 적청이 나타납니다. 그 차이는 알아 둘 만합니다. 두 수치를 그냥 빼서는 안 되는 이유도 마찬가지입니다.
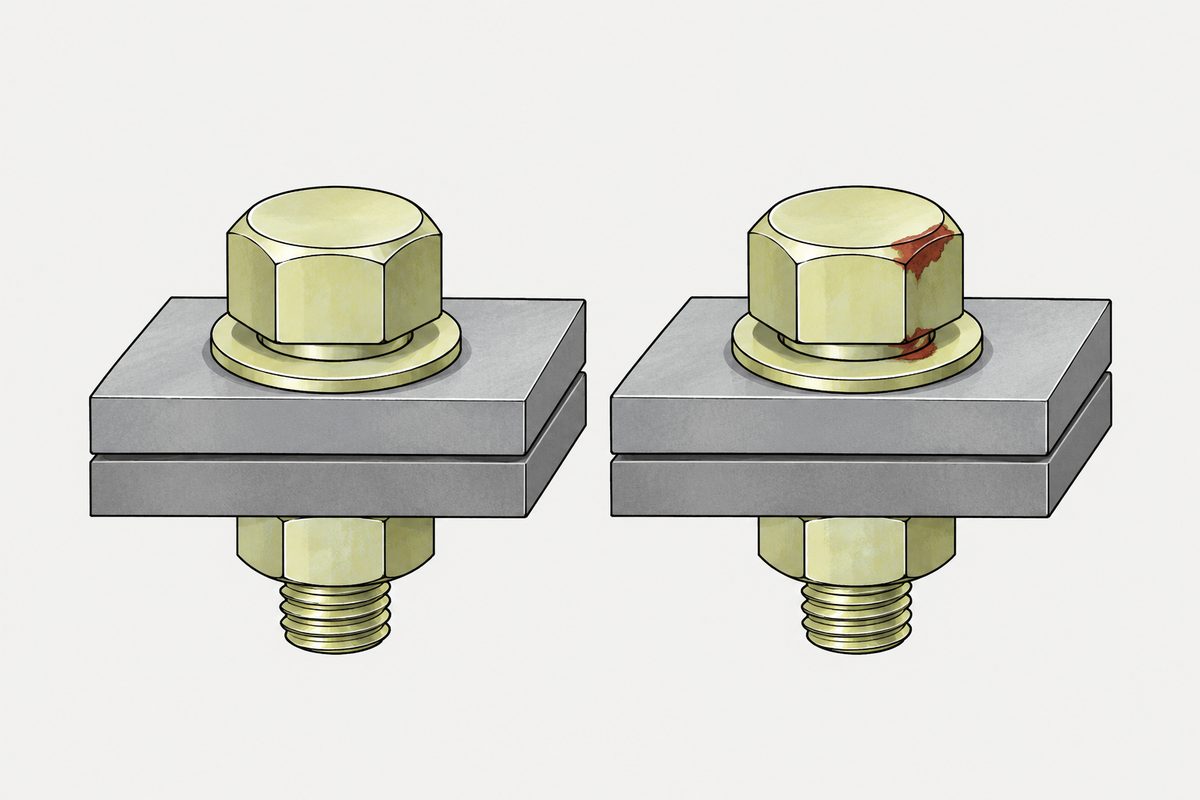
전기 아연 도금, 8 µm, 무지개빛 황색 크로메이트: 적청까지 200–250시간. 기계 아연 도금, 8 µm, 황색 크로메이트: 120시간. 같은 리뷰 논문 안의 서로 다른 두 표에서 가져온 두 행이며, 논문은 이 둘을 나란히 놓지 않습니다. 이 페이지는 나란히 놓은 다음, 분량 대부분을 이것이 왜 조건이 붙은 비교인지 설명하는 데 씁니다.
출처는 Deposition processes and properties of coatings on steel fasteners – A review로, Friction 제7권 제5호 389–416쪽(2019년)에 실린 스윈번 공과대학교(Swinburne University of Technology) 저자 3명의 논문입니다. 크리에이티브 커먼즈 라이선스로 공개되어 있으며 전기 도금, 용융 아연 도금, 이온 증착(IVD), 기계 도금을 비교합니다.
두께보다 합금이 수치를 더 크게 움직입니다
첫 번째 표는 두께를 8 µm로 고정하고 무지개빛 황색 크로메이트를 입힌 전기 아연 합금 도금을 다루므로, 바뀌는 것은 도금층의 성분뿐입니다.
| 도금, 모두 8 µm | 적청까지 시간 |
|---|---|
| Zn | 200–250 |
| Zn–Fe, 1 % Fe | 350 |
| Zn–Co, 0.8 % Co | 500 |
| Zn–Ni, 8 % Ni | 1000 |
| Sn–Zn, 70 % Sn | 1000 |
두께는 모두 8마이크로미터입니다. 1 %도 안 되는 코발트가 시간을 두 배로 늘리고, 8퍼센트의 니켈은 순수 아연의 4~5배까지 끌어올립니다. 도금 사양을 두께의 문제로 다루어 왔다면, 이 표는 합금이 더 큰 지렛대라는 근거입니다.
Zn–Ni 행은 베이킹 연구의 볼트와 같은 계열입니다. 그 연구의 도금은 니켈 약 14 %의 알칼리 아연-니켈이었습니다. 12.9 볼트에 이 도금을 입히는 이유는 내식성이고, 수소는 그 대가입니다.
리뷰 논문은 이 표를 1994년 ASM International 자료에서 옮겨 왔습니다. 이 페이지는 리뷰 논문을 읽었고 1994년 원자료는 읽지 않았습니다. 표에는 시험편이 무엇이었는지도 적혀 있지 않습니다.
기계 도금 표, 그리고 그 안의 불일치
두 번째 표는 기계 아연 도금한 강재 와셔를 ASTM B-117에 따라 5 % 중성 염수 분무 시험한 결과입니다.
| 도금 | 두께 | 적청까지 시간 |
|---|---|---|
| Zn | 8 µm, 크로메이트 | 120 |
| 12 µm, 크로메이트 | 140 | |
| 20 µm, 크로메이트 | 180 | |
| 20 µm, 다른 출처 | 212 | |
| 30 µm, 다른 출처 | 296 | |
| 40 µm, 다른 출처 | 379 | |
| 75 µm, 크로메이트 없음 | > 600 | |
| Zn–Al | 20 µm | 260 |
| 30 µm | 420 | |
| 40 µm | 490 |
아연 20 µm가 서로 다른 두 문헌에서 두 번 나오며, 값은 180시간과 212시간입니다. 같은 금속, 같은 호칭 두께, 두 출처, 18퍼센트 차이입니다. 표가 잘못된 것은 아닙니다. 시험소 사이의 흔한 편차이며, 도면에 시간을 적지 말아야 하는 이유로 이 사이트가 지금까지 찾은 가장 짧고 좋은 근거입니다.
75 µm 행은 반대 이유로 다시 볼 만합니다. 크로메이트 부동태 처리 없이 600시간을 넘기며, 도금층 혼자 일을 하는 유일한 행입니다.
200과 120을 그냥 빼서는 안 되는 이유
두 행 모두 아연, 8마이크로미터, 황색 크로메이트라고 적혀 있습니다. 그 뒤에 있는 네 가지가 같지 않습니다.
| 200–250 행 | 120 행 | |
|---|---|---|
| 공정 | 전기 도금 | 기계 도금 |
| 시험편 | 명시 없음 | 강재 와셔 |
| 시험 | 중성 염수 분무 | 5 % 중성 염수 분무, ASTM B-117 |
| 출처 | ASM 자료 모음, 1994 | 다른 문헌 두 건 |
따라서 이것은 도금 공정만을 변수로 둔 통제 실험이 아닙니다. 다른 사람들의 결과를 모은 두 자료가 몇 쪽 간격으로 실린 것이며, 저자들도 둘을 맞대어 시험했다고 주장하지 않았습니다.
이것이 뒷받침하는 것은 비율이 아니라 방향입니다. 같은 호칭 두께와 같은 후처리에서, 이 리뷰가 모은 수치로는 기계적으로 입힌 아연이 전기 도금 아연보다 낮게 나왔습니다. 이는 ISO 12683이 스스로에 대해 말하는 내용과 맞아떨어지며, 이 표준은 이 사이트에 별도 페이지가 있습니다. 기계적으로 입힌 도금층은 노출된 모서리와 날카로운 돌출부에서 얇고, 평평하거나 가려진 면에서 두꺼워지는 경향이 있습니다. 와셔의 호칭 두께와 나사산의 호칭 두께는 같은 방식으로 분포하지 않으며, 적청은 도금층이 가장 얇은 곳에서 시작됩니다.
이런 표를 어떻게 써야 하는가
도면에 옮겨 적어서는 안 됩니다. 이 사이트의 입장은 변하지 않았으며, 앞에서 본 18퍼센트의 편차가 그 이유입니다. 시간은 시험 챔버, 시험편, 시험소가 만든 결과이며, 누구도 그것을 사용 수명으로 환산해 주지 않습니다. 이 표가 쓸모 있는 곳은 사양을 쓰기 전에 어느 지렛대를 당길지 고르는 일입니다.
- 같은 두께로 더 많은 보호가 필요하다면 합금을 바꾸십시오. 첫 번째 표는 두께를 조금도 더하지 않고 200시간에서 1000시간으로 올라갑니다.
- 나사산 때문에 두께를 낮게 유지해야 한다면 남은 지렛대는 합금뿐입니다. 작은 지름에서 도금층은 마감이기 전에 치수입니다.
- 공정을 바꾼다면 시간을 그대로 가져오지 마십시오. 같은 호칭 두께라도 다른 방식으로 입히면 부품 위 금속 분포가 같지 않습니다.
- 완성된 체결품으로 시험해 달라고 요청하십시오. 와셔나 패널로 시험한 값은 카탈로그 수치와 수입 검사 결과가 어긋나는 흔한 이유입니다.
이 글은 5단계: 표면 처리를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
아연 8 µm는 염수 분무 몇 시간을 견딥니까?
어떻게 입혔는지, 그 위에 무엇을 입혔는지에 따라 다르며, 같은 호칭 두께에 대해 발표된 수치도 서로 다릅니다. 체결품 도금에 관한 2019년 리뷰 논문은 무지개빛 황색 크로메이트를 입힌 8 µm 전기 아연 도금이 적청까지 200~250시간, 황색 크로메이트를 입힌 8 µm 기계 아연 도금이 120시간이라고 제시하지만, 두 값은 출처와 시험편이 다른 별개의 표에 있습니다. 하나의 실험이 아니라 모은 수치이므로, 차이는 비율이 아니라 방향으로 보아야 합니다.
아연을 두껍게 하는 것보다 합금하는 편이 더 효과적입니까?
전기 도금 표에서는 그렇습니다. 8 µm와 같은 크로메이트로 고정했을 때 순수 아연은 200~250시간, 철 1 % 아연은 350시간, 코발트 0.8 % 아연은 500시간, 니켈 8 % 아연은 1000시간입니다. 두께를 더하지 않고 시간이 4~5배가 되며, 두께가 무엇보다 먼저 공차로 제한되는 작은 나사산에서 이것이 중요합니다.
같은 도금인데 출처마다 시간이 다른 이유는 무엇입니까?
그 수치가 도금의 성질이 아니라 시험편, 시험 챔버, 시험소의 결과이기 때문입니다. 기계 도금 표에서 아연 20 µm는 두 문헌에서 두 번 나오며 180시간과 212시간으로 18퍼센트 차이가 납니다. 이는 흔한 일이며, 도면에 시간이 아니라 도금 표준과 두께 등급을 지정해야 하는 이유입니다.
기계 도금은 전기 도금보다 나쁩니까?
이 리뷰가 모은 수치로는 같은 호칭 두께에서 기계 도금이 더 낮지만, 출처와 시험편이 달라 비율을 확정하지는 못합니다. 그 방향에 들어맞는 메커니즘은 있습니다. ISO 12683은 기계적으로 입힌 도금층이 노출된 모서리와 날카로운 돌출부에서 얇고 평평하거나 가려진 면에서 두꺼워지는 경향이 있다고 적고 있으며, 적청은 도금층이 가장 얇은 곳에서 시작됩니다. 또한 기계 도금은 전기 도금이 줄 수 없는 이유, 곧 전류를 쓰지 않는다는 이유로 선택되기도 합니다.
참고 자료
- Chung P. P., Wang J., Durandet Y. — Deposition processes and properties of coatings on steel fasteners: a review. Friction 7(5) 389–416, 2019. 표 5와 표 6, 내식성에 관한 절
- ISO 12683 — 기계적으로 입힌 아연 도금. 모서리와 가려진 면의 두께에 관한 주석
리뷰 논문은 초록이 아니라 공개된 오픈 액세스 판으로 전문을 읽었습니다. 리뷰 논문이므로 여기 인용한 두 표는 다른 사람들의 결과를 모은 것이지, 저자들이 직접 측정한 값이 아닙니다. 표 5는 1994년 ASM International 자료에서 옮긴 것이고 표 6은 별개의 세 문헌을 바탕으로 합니다. 이 페이지를 위해 그 원자료는 하나도 읽지 않았으며, 어느 것도 인용하지 않습니다. 두 표는 시험편이 다르고(하나는 명시 없음, 하나는 강재 와셔), 시험도 다르게 기술합니다(하나는 중성 염수 분무, 하나는 ASTM B-117에 따른 5 % 중성 염수 분무). 그래서 200–250시간과 120시간의 차이는 여기서 방향으로만 제시하며, 비율이나 환산 계수로는 결코 제시하지 않습니다. 리뷰에 함께 나오는 용융 아연 도금과 이온 증착 수치는 옮기지 않았습니다. 본문 서술 속에 서로 다른 조건으로 흩어져 있어, 이를 표로 모으면 이 페이지가 비교를 지어내는 셈이 되기 때문입니다. 리뷰 5절의 마찰 계수는 미끄럼 마찰 값이며, 체결 토크를 좌우하는 나사산과 자리면 마찰이 아니므로 여기서 쓰지 않았습니다. 이 페이지는 어떤 두께, 합금, 시간도 권장하지 않습니다.
문의
내식 시간이 도금을 고르는 이유라면, 사용 환경과 필요한 수명, 부품의 가장 작은 나사산, 그리고 다른 이유로 전기 도금이어야 하는지를 보내 주시면 도움이 됩니다. 작은 지름에서는 무엇보다 먼저 나사산이 두께를 제한하며, 그때 지렛대는 마이크로미터가 아니라 합금입니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com