 TIGERFASTENERS
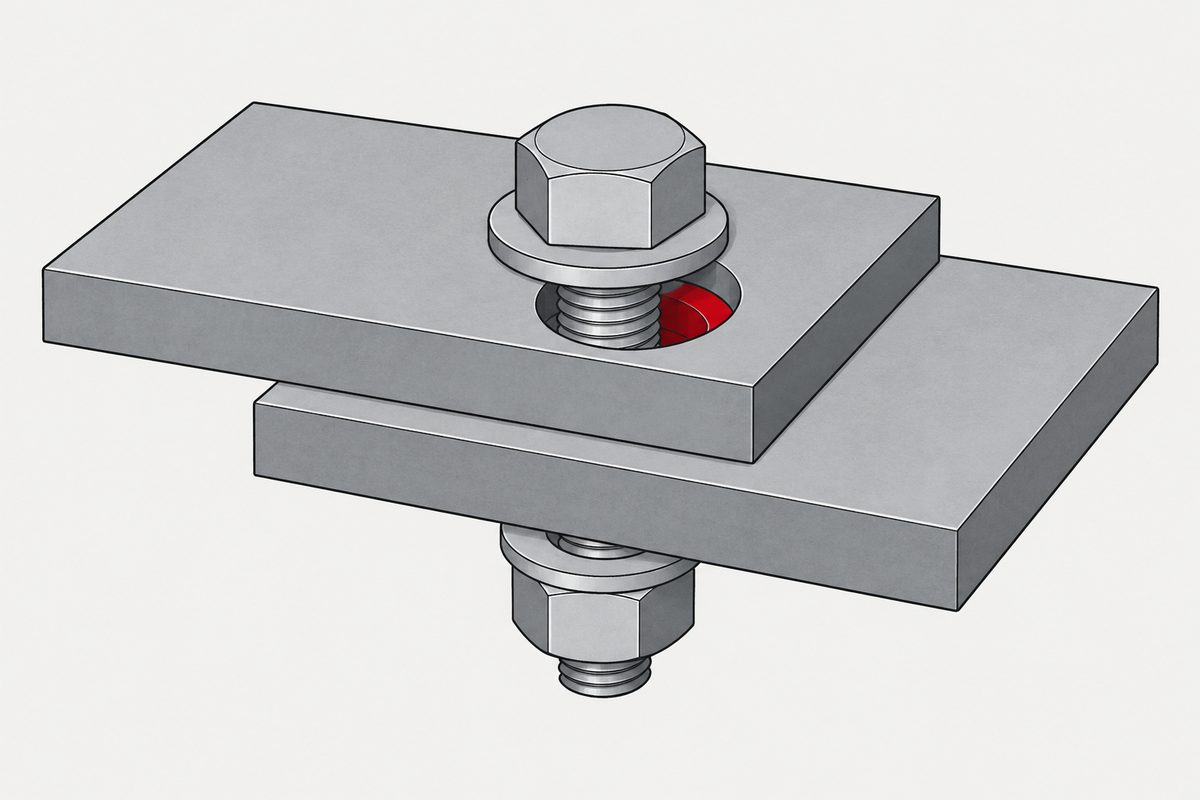
볼트 구멍에 끼운 일반 나사는 아무것도 위치 결정하지 못합니다
요약하면, 구멍은 일부러 나사보다 크게 만듭니다. ISO 273은 M8의 볼트 구멍을 중간 계열에서 9 mm로 정합니다. 이 틈은 엉성함이 아닙니다 — 체결부를 조립할 수 있게 하고, 하중 경로를 인장과 접촉면 마찰로 유지하는 장치입니다. 그러므로 위치 결정은 따로 사야 합니다. 핀으로, 기준면으로, 또는 나사산이 없는 부분을 그 목적에 맞게 공차 관리한 다른 체결 부품으로.
질문, 그리고 절반만 맞는 답
“왜 나사로 부품의 위치를 결정할 수 없습니까?”(번역)라는 질문은 Engineering Stack Exchange에서 4,000회 가까이 조회되었습니다. 가장 많은 추천을 받은 답변은 나사가 연삭이 아니라 성형으로 만들어지므로 경화·연삭한 핀만큼 정밀하지 않다고 말합니다.
사실이지만 그것이 이유는 아닙니다. M8 나사를 다월 핀 수준의 정밀도로 연삭해 일반적인 9 mm 볼트 구멍에 넣어도 얻는 것은 없습니다. 한계를 정하는 접촉부는 나사가 아닙니다.
구멍은 원래 얼마나 커야 하는가
ISO 273은 볼트와 나사용 볼트 구멍을 세 계열로 규정합니다. 다음은 현장 관행이 아니라 이 규격의 수치입니다.
| 나사산 | 정밀 | 중간 | 거친 |
|---|---|---|---|
| M3 | 3.2 | 3.4 | 3.6 |
| M4 | 4.3 | 4.5 | 4.8 |
| M5 | 5.3 | 5.5 | 5.8 |
| M6 | 6.4 | 6.6 | 7.0 |
| M8 | 8.4 | 9.0 | 10.0 |
| M10 | 10.5 | 11.0 | 12.0 |
| M12 | 13.0 | 13.5 | 14.5 |
이 규격은 정밀, 중간, 거친 계열에 쓸 공차 등급으로 각각 H12, H13, H14도 제시합니다 — 다만 공차를 지정하는 것이 바람직한 경우를 위한 참고 정보라고 명시합니다. ISO 273 구멍에 위치 요구 사항이 자동으로 붙는 것은 아닙니다.
서로 다른 두 양이며 섞어 쓰기 쉽습니다. 틈새는 구멍 지름에서 생크 지름을 뺀 값입니다 — M8 중간 계열에서 호칭 1 mm이고, 구멍의 지름 공차에 따라 변합니다. 위치도 공차는 구멍의 축이 기준에 대해 어디에 있는지를 나타내며, 별개의 관리 항목으로 구멍을 뚫을 때 정해집니다. 둘 다 부품이 최종적으로 놓이는 위치에 영향을 줍니다. 같은 숫자가 아니며 하나가 다른 하나를 대신하지 않습니다.
틈이 의도된 이유
초기 체결력을 준 볼트 체결부는 생크로 횡하중을 받도록 만든 것이 아닙니다. 면을 충분히 강하게 눌러 접촉면의 마찰이 하중을 받도록 하고, 체결 부품은 인장을 받도록 만든 것입니다. 틈새가 이를 가능하게 합니다. 생크가 도중에 지압 하중을 받지 않고 부품을 끌어당길 수 있게 하며, 구멍 패턴 전체의 누적 위치 오차를 흡수해 조립 자체가 가능하게 합니다.
틈새를 없앤다고 체결부가 좋아지지 않습니다. 체결부의 성격이 바뀝니다 — 이제 생크가 지압을 받을 수 있고, 인장에 맞춰 치수를 정한 체결 부품에 그렇게 설계하지 않은 전단을 받으라고 요구하게 됩니다.
핀이 사 주는 것, 정확히 말하면
ISO 2338 평행 핀은 m6 또는 h8로 공급됩니다. 호칭 8 mm m6 핀에 대해 ISO 286은 +6 µm~+15 µm의 치수 허용차를 줍니다 — 실제 지름이 8.006~8.015 mm로, 폭 9마이크로미터의 범위입니다. 이 규격은 m6 핀에 대해 Ra 0.8 µm 미만의 표면 거칠기도 요구합니다.
이것이 아닌 것: 이는 끼워맞춤이 아닙니다. 끼워맞춤은 핀을 위해 리밍한 구멍에 달려 있으며, 둘 다 지정하지 않고는 아무도 끼워맞춤을 말할 수 없습니다. 9마이크로미터가 알려 주는 것은 이 핀이 위의 볼트 구멍 표에 있는 어떤 것과도 다른 차원의 정밀도로 제조되었다는 사실, 그리고 그에 맞는 구멍을 리밍한다는 전제로 판매된다는 사실입니다.
이것이 진짜 차이입니다. 핀은 정밀하고 나사는 그렇지 않다는 것이 아니라 핀은 누군가 부품과 구멍 양쪽에 공차 비용을 치른 형체라는 것입니다. 볼트 구멍은 누군가 일부러 그 비용을 치르지 않은 형체입니다.
여기까지는 모두 위치에 관한 이야기입니다. 핀이 위치 대신 하중을 받게 되면 다른 문서가 적용되고 수치가 사람들의 예상과 어긋나기 시작합니다. 슬롯형 스프링 핀에는 공표된 최소 이중 전단 하중이 있지만 경화 다월 핀에는 전혀 없습니다. 두 핀 중 하나만 정격 전단 하중이 있습니다에서 두 규격을 차례로 살펴봅니다. 축 위에서 부품이 회전하지 않게 막는 것은 또 다른 세 번째 일이며, 이때 당연해 보이는 부품의 규격은 축을 전혀 언급하지 않습니다. 이 글이 거듭 권하는 리밍 구멍에도 빈틈이 있습니다. 다월 핀 규격은 핀을 규정하고 구멍에 대해서는 아무 말도 하지 않습니다.
체결 부품도 위치 결정할 수 있습니다, 그것까지 산다면
여기서 깔끔하게 정리된 규칙 — “나사는 체결하고 핀은 위치 결정한다” — 이 더 이상 맞지 않게 되며, 반례가 카탈로그 부품이므로 알아 둘 가치가 있습니다.
- 리머 볼트(DIN 609 및 DIN 610)는 리밍 구멍에 들어가도록 공차를 관리한 나사산 없는 생크가 있습니다. 위치 결정과 체결을 모두 합니다.
- 숄더 스크루(ISO 7379)는 f9 공차의 연삭 숄더가 있습니다. 숄더가 위치를 결정하고 그 아래의 더 작은 나사산이 체결합니다. 역할 분담이 한 부품 안에서 이루어진다는 점에 주목하십시오 — 여기서도 위치를 결정하는 것은 나사산이 아닙니다.
⚠️ 숄더 스크루는 나사산이 아니라 숄더로 호칭합니다. 주문이 틀어지는 곳이 바로 여기입니다. ISO 7379 - 10 × 40은 숄더 지름 10 mm, 길이 40 mm를 뜻하며 — 이 나사의 나사산은 M8입니다. 나사산은 항상 숄더보다 작으므로 “M8 숄더 스크루”는 두 가지로 읽힙니다. 나사산 M8(숄더 10) 또는 숄더 8 mm(나사산 M6)입니다.
⚠️ 이 조합 — 6.5와 M5, 10과 M8, 13과 M10 — 은 ISO 7379 본문이 아니라 유통업체 카탈로그에서 읽은 것입니다. 상업 문서입니다. 도면에 올리기 전에 현행 규격과 대조하십시오. 주문할 때 숄더 지름, 숄더 길이, 나사산을 모두 적으면 모호함이 사라집니다.
둘 다 더 비싸고, 둘 다 구멍을 드릴로 뚫는 것이 아니라 리밍해야 합니다. 다시 같은 이야기입니다. 위치 결정의 대가는 체결 부품만큼 구멍에서도 치릅니다.
왜 핀은 세 개가 아니라 두 개인가
핀이 해답일 때 표준 배치는 원형 핀 하나와 다이아몬드 핀 하나입니다 — DIN 6321은 이를 B형과 C형으로 규정합니다.
이미 한 면에 놓인 부품에서 원형 핀은 평면 안의 위치를 고정하고, 다이아몬드 핀은 원형 핀을 중심으로 한 회전을 고정합니다. 세 번째로 꼭 맞는 핀은 대개 이미 구속된 것을 다시 구속하며, 그러면 세 개의 중심 거리가 동시에 일치해야 하고 그렇지 않으면 부품이 들어가지 않습니다. 다이아몬드 핀의 평탄면은 바로 중심 거리 방향을 풀어 주어 구멍 간격 공차가 조립을 막지 않도록 하기 위해 있습니다.
이 생각을 정식화한 것이 지그 설계의 3-2-1 위치 결정 원리이며, 더 일반적으로는 정확 구속(기구학적) 설계입니다. 필요한 자유도를 각각 한 번씩만 구속하는 것입니다. 세 번째 핀이 반드시 잘못은 아닙니다 — 유동 상태이거나, 위치 결정이 아니라 하중을 받거나, 오조립 방지(포카요케)용이라면 다른 일을 하고 있는 것입니다.
위치를 결정하는 네 가지 방법, 어느 것도 나사산이 아닙니다
- 다월 핀 — 원형과 다이아몬드, 리밍 구멍.
- 스피곳 또는 끼움 단차 — 한 부품을 다른 부품에 중심 맞추는 가공 지름. 자동차 휠은 허브 센터링 방식에서 이렇게 합니다. 스터드 센터링 방식도 있으며, 이때는 원뿔형 또는 구면형 너트 시트가 중심을 맞춥니다.
- 리머 볼트 또는 숄더 스크루 — 위와 같으며, 일을 하는 것은 생크나 숄더입니다.
- 기준면, 측면 스토퍼, 키, 텅, V 블록 — 부품을 밀어 붙이는 확실한 형상이며 나사는 체결만 합니다. 네 가지 중 가장 저렴한 경우가 많고, 초보자가 건너뛰는 방법입니다.
네 가지 모두의 공통점은 위치 결정 형체가 나사 체결부가 아니라는 것입니다. 나사산과 구멍의 선택이 전체 결정 순서에서 어디에 놓이는지는 나사 사양 지정(영어)에, 아예 나사가 아닌 것을 써야 할 때에 관한 질문은 나사를 쓰지 말아야 할 때에 있습니다.
이 원칙의 강한 버전에 대한 주의
“두 형체가 동시에 위치 결정하게 하지 말라”로 끝맺고 싶어집니다. 이는 과장입니다. 일반적인 초기 체결력 체결부는 접촉면 마찰로 횡하중에 저항하며 생크가 지압을 받을 필요가 전혀 없습니다. 지압형 접합과 리머 볼트 체결부는 체결 부품이 전단을 받도록 의도적으로 설계합니다. 진짜 고장 모드는 이보다 좁습니다. 꼭 맞는 형체 여러 개를 동시에 정밀 위치 결정에 쓰면서 그 사이의 공차를 흡수할 것이 아무것도 없는 경우입니다. 다이아몬드 핀의 평탄면이 바로 그것을 위해 있으며, 그래서 핀은 두 개입니다.
참고 자료
- ISO 273 — Fasteners: clearance holes for bolts and screws (정밀, 중간, 거친 계열; H12/H13/H14는 참고 정보로 제시)
- ISO 2338 — Parallel pins, unhardened (m6 및 h8; m6은 Ra 0.8 µm 미만)
- ISO 286 — ISO code system for tolerances (8 mm의 m6: +6~+15 µm)
- ISO 7379 — Hexagon socket head shoulder screws (숄더 공차 f9)
- DIN 609 / DIN 610 — 공차 관리한 생크를 가진 리머 볼트
- DIN 6321 — 위치 결정 핀, B형 원형과 C형 다이아몬드
- 3-2-1 위치 결정 원리와 정확 구속 설계, 지그 설계 문헌
- “Why can't screws be used for locating parts?”, Engineering Stack Exchange
이 글은 관행 뒤에 있는 논리를 설명합니다. 개별 부품의 수치는 귀사의 도면과 도면이 인용하는 규격이 정합니다.
체결 부품이 위치를 유지하지 못할 때 쓰는 부품이 키이며, 어떤 키 규격은 키가 토크를 전달하는지 위치 결정만 하는지에 따라 치수를 다르게 정합니다.
이 글은 1단계: 모재를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
볼트 구멍은 왜 나사보다 큽니까?
체결부를 조립할 수 있게 하고 하중 경로를 인장으로 유지하기 위해서입니다. ISO 273은 M8의 볼트 구멍을 중간 계열에서 9 mm로 정합니다. 이 틈은 생크가 지압 하중을 받지 않고 부품을 끌어당길 수 있게 하며, 구멍 패턴의 누적 위치 오차를 흡수합니다. 이를 없애면 체결부가 좋아지는 것이 아니라 체결부의 성격이 바뀝니다.
더 정밀한 나사를 쓰면 해결됩니까?
아닙니다. M8 나사를 다월 핀 수준으로 연삭해 일반적인 9 mm 볼트 구멍에 넣어도 지름 방향 틈새 약 1밀리미터는 그대로 남습니다. 한계를 정하는 접촉부는 볼트 구멍과 생크이지 나사의 제조 정밀도가 아닙니다. 그래서 해결책은 더 좋은 나사가 아니라 리밍 구멍입니다.
그렇다면 볼트가 부품의 위치를 결정할 수 있는 경우도 있습니까?
있습니다. 그 목적으로 만든 체결 부품을 사고 구멍을 그에 맞게 리밍하면 됩니다. DIN 609 또는 DIN 610의 리머 볼트는 공차를 관리한 나사산 없는 생크가 있습니다. ISO 7379의 숄더 스크루는 f9 공차의 연삭 숄더가 위치를 결정하고 그 아래의 더 작은 나사산이 체결합니다. 어느 경우든 위치 결정 형체는 생크나 숄더이며 나사산이 아닙니다.
왜 원형 핀 두 개가 아니라 원형 핀 하나와 다이아몬드 핀 하나입니까?
원형 핀은 평면 안의 위치를 고정하고 다이아몬드 핀은 그것을 중심으로 한 회전을 고정합니다. 다이아몬드의 평탄면이 중심 거리 방향을 풀어 주므로 구멍 간격 공차가 조립을 막지 않습니다. 원형 핀 두 개라면 두 중심 거리가 정확히 일치해야 합니다. DIN 6321은 이를 B형과 C형으로 규정합니다.
탭을 내면 구멍의 정밀도가 떨어집니까?
탭 작업은 나사산 품질에 영향을 주지만 구멍의 위치에 주로 영향을 주지는 않습니다. 구멍의 위치는 탭 작업 전에 구멍을 뚫을 때 정해집니다. 이것이 중요한 이유는, 나사가 위치를 결정하지 못하는 이유를 흔히 탭 작업 탓으로 설명하지만 더 근본적인 이유는 단순히 상대 부품의 볼트 구멍을 일부러 크게 만들었다는 데 있기 때문입니다.
문의
리밍 구멍에 들어가는 체결 부품이나 공차가 붙은 숄더를 요구하는 도면을 받으셨다면, 이는 일반 나사와 다른 부품이므로 견적 전에 확인할 가치가 있습니다. 호칭 표기를 보내 주시면 어느 쪽인지 알려 드리겠습니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com