 TIGERFASTENERS
빡빡한 끼워맞춤이 꼭 좋은 끼워맞춤은 아닙니다
나사산을 제안한 지 16년 뒤, 휘트워스는 맨체스터에서 측정에 관한 논문을 발표했습니다. 이 논문에는 지금도 게이지 세 개와 기름 한 방울로 재현할 수 있는 시연, 모든 조립 현장 벽에 붙어 있어야 할 좋은 끼워맞춤에 관한 한 문장, 그리고 실현되지 않은 와이어 게이지 번호 폐지 제안이 들어 있습니다. 그의 다른 모든 결정의 이유가 드러나는 문서이기도 합니다. 측정할 수 없는 치수는 지정할 수 없고, 1857년의 그는 손끝 감각으로 측정하고 있었습니다.
“빡빡한 끼워맞춤이 꼭 좋은 끼워맞춤은 아니다. 그러나 표면이 정확하고, 함께 작동하는 부품의 치수에 적절한 여유가 주어지면 좋은 끼워맞춤을 얻는다.” 조지프 휘트워스가 1857년에 좋은 끼워맞춤의 올바른 정의라고 부르며 제시한 문장입니다. 그는 적절한 여유가 무엇인지는 경우의 성격과 기계가 받게 될 취급에 달려 있다고 덧붙입니다. 틈새는 치수를 맞추지 못한 결과가 아니라 고객을 염두에 둔 설계 결정입니다.
출처는 A Paper on Standard Decimal Measures of Length, 1857년 맨체스터 기계기술자협회 회의에서 발표로, 이 사이트가 지난번에 읽은 나사산 논문과 같은 1858년 논문집에 실려 있습니다. 저작권이 만료되었고 전체가 스캔되어 있습니다. 스캔본의 텍스트 레이어는 숫자를 심하게 망가뜨리므로 아래의 모든 숫자는 페이지 이미지에서 직접 읽었습니다.
게이지 세 개와 기름 한 방울
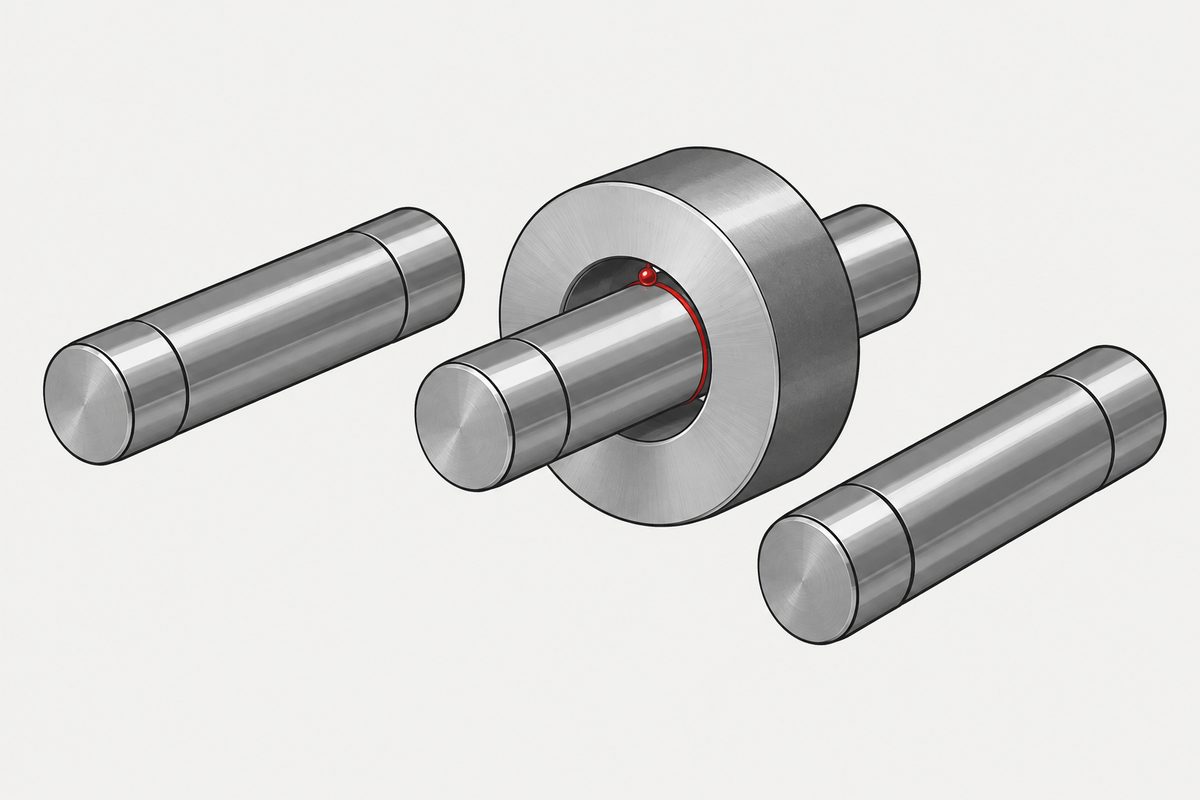
그가 회의에 가져온 시연은 논문에서 가장 좋은 부분이며 재현할 수 있습니다. 원통형 구멍이 0.5770인치인 내측 게이지 하나. 속이 찬 원기둥인 외측 게이지 두 개는 각각 0.5769와 0.5770인치입니다. 두 원기둥의 차이는 1만분의 1인치입니다.
깨끗하고 마른 상태에서 큰 원기둥은 내측 게이지에 빡빡하게 들어갑니다. 작은 원기둥은 전혀 맞지 않는 것처럼 보일 만큼 헐겁습니다. 1만분의 1인치 차이로 하나는 겨우 들어가고 다른 하나는 덜그럭거리는 것처럼 느껴집니다.
그다음 그는 고급 기름 한 방울을 떨어뜨리는데, 그 결과가 이 시연을 기억해 둘 이유입니다. 큰 원기둥의 끼워맞춤은 더 수월해지고, 작은 원기둥의 끼워맞춤은 더 빡빡해집니다. 기름이 빡빡한 쪽은 풀고 헐거운 쪽은 조입니다.
그는 두 경우의 메커니즘을 모두 설명합니다. 큰 원기둥과 내측 게이지는 너무 가까워서 마른 상태에서는 서로 통과하지 못하고, 억지로 밀어 넣으면 한쪽 표면 입자가 다른 쪽 표면 입자 속이나 사이에 박힐 위험이 있으며, 나는 그런 일을 본 적이 있고, 그렇게 되면 어떤 힘으로도 떼어 낼 수 없다고 합니다. 기름이 표면을 갈라놓아 쉽게 움직입니다. 작은 원기둥은 구멍보다 1만분의 1인치 작으므로 표면 사이에 그 절반만큼의 공간이 남고, 그 공간이 기름으로 채워져 더 빡빡하게 맞는다는 것입니다.
5000만분의 1미터 두께의 기름막이 두 부품 중 어느 쪽이 빡빡하게 느껴지는지를 바꿉니다. 나사산을 젖은 상태와 마른 상태로 게이지 검사해 본 사람은 그 감각을 압니다. 이것이 그에 대한 1857년의 설명입니다.
여유는 고객이 쓰는 기름에 달려 있습니다
좋은 끼워맞춤의 정의 바로 뒤에는 여유를 구체적으로 보여 주는 예가 이어지는데, 그 예는 기계에 관한 것이 전혀 아닙니다.
선반 이동 주축대의 원통은 가능한 한 좋은 끼워맞춤이 필요하지만, 실제로는 그 원통을 0.0005인치, 즉 2000분의 1인치 작게 만들어야 한다는 것이 확인됩니다. 이유는 제조가 아닙니다. 기계가 흔히 청결하게 관리되지 않거나, 잘못된 절약 때문에 나쁜 기름으로 윤활되기 때문입니다. 먼지는 표면을 마모시키고, 나쁜 기름은 끈적이고 산패하여 좋은 끼워맞춤의 작동을 망칩니다.
이어서 그는 기름 두 가지를 이름으로 들어 요점을 분명히 합니다. 유채유를 쓰는 사업장에 공급하는 기계에는, 경랍유 같은 더 좋은 기름을 쓸 때보다 끼워맞춤에 더 큰 여유와 헐거움을 주어야 한다. 도면의 틈새는 구매자가 기계에 무엇을 부을지로 정해집니다.
이를 나중의 표준이 정의한 용어와 나란히 놓아 보겠습니다. 1918년 미국 나사산 위원회의 보고서는 용어 목록에 allowance를 올리고, 이를 한계가 규정된 치수 차이로서 여러 종류나 등급의 끼워맞춤을 위한 것이라고 정의합니다. 60년 앞서 이 개념은 이미 완성된 형태였고, 이미 사용 조건과 묶여 있었습니다. 이 페이지는 둘을 비교할 뿐 계보를 주장하지 않습니다.
그가 십진법을 원한 이유
논문의 주장은 기술자와 기계공이 인치를 8분의 1, 16분의 1, 32분의 1로 생각하는 것을 그만두고 10분의 1, 100분의 1, 1000분의 1로 생각하고 말해야 한다는 것입니다. 이유는 우아함이 아닙니다. 분수 체계로는 그의 공장이 이미 다루던 치수를 표현할 수 없었기 때문입니다.
내 표준 치수 게이지를 만들 때 작업자들은 2만분의 1인치까지 측정한다고 그는 쓰며, 그 치수가 어떤 큰 치수만큼이나 익숙하고 감지할 수 있는 것이라고 합니다. 그렇게 작은 차이를 다루는 척도는 십진법이어야 하며, 다른 방식은 극복할 수 없는 어려움, 아니면 완전한 혼란을 낳을 것이라는 이유입니다.
그리고 아무도 그 단어를 쓰기 전에 쓰인, 사실상 공차에 관한 문장이 나옵니다. “빠듯한 16분의 1이나 넉넉한 32분의 1 같은 치수에 대해 누가 정확한 개념을 가질 수 있겠는가. 그리고 이 용어의 값에 대해 작업자마다 생각이 다르면 어떤 불편한 결과가 생기겠는가.” 분수에 붙은 형용사는 치수가 아닙니다. 두 사람이 다르게 읽고, 그 차이는 조립 단계에서 나타납니다.
눈이 아니라 손끝으로 측정했습니다
논문에서 가장 놀라운 주장은 측정 기구에 관한 것입니다. 시력에 의존하는 어떤 측정 방식도 기계 작동 부품의 치수를 얻는 데 적합하지 않다고 그는 씁니다. 정확한 치수나 좋은 끼워맞춤이 필요한 곳에서는 촉각이 훨씬 더 믿을 만하다는 것입니다.
그의 치수 표준은 정확도가 촉각에 달린 방식으로 만들어지며, 기계식 확대 장치가 달린 기구를 써서 측정하는 거리보다 수천 배 큰 간격을 눈에 보여 줍니다. 눈은 확대 장치를 읽고, 손은 부품을 읽습니다.
그 전해에 글래스고에서 같은 협회를 상대로 연설할 때 그는 100만분의 1인치의 길이 차이를 즉시 검출하는 작은 기계를 선보였는데, 이 역시 시각 대신 촉각을 쓰는 원리였습니다. 손으로 접촉이 겨우 느껴지도록 맞춘 평행한 두 정밀 평면 사이에 물체를 놓고, 페이지에 인쇄된 대로 the 50-thousandth of an inch만큼 평면을 좁히면 물체가 뚜렷하게 빡빡해집니다.
이 모든 것의 밑바탕에는 평면이 있습니다. 그는 표면의 정확성을 결코 실패하지 않는 성공의 요소라고 부르고, 글래스고 연설에서는 더 단정적으로 말합니다. 기준이 되는 정밀 평면을 갖는 것에 모든 작업의 탁월함이 달려 있다.
십진법의 목적: 숙련공이 아는 것을 적어 두기
제안 전체를 정당화하는 대목은 산수에 관한 것이 아닙니다. 좋은 작업자는 경험을 통해 여러 경우에 필요한 치수 여유에 대한 직관적 지식을 얻습니다. 십진 표기법이 있으면 그 지식을 정확한 말로 다른 사람에게 전할 수 있고, 이는 젊은 초보자에게 더없이 귀한 도움이 됩니다. 많은 중요한 정보를 축적해 두고 언제든 과거의 경험을 참조할 수 있으며, 그 정보는 쓰이지 않거나 부주의하거나 다른 이유로 사라질 위험이 없어집니다.
그는 그것이 없을 때 무엇이 잘못되는지도 짚는데, 오늘날의 공급망 문제처럼 읽힙니다. 치수 형판이나 견본이 마모되거나 변형되면 정확한 치수를 확인하고 기록할 수단이 없었기 때문에 되찾을 수 없이 사라졌다는 것입니다. 더 나쁜 점도 있습니다. 표준의 오차는 복제품으로 전파될 뿐 아니라 작업 오차에 더해지며, 이는 한 제조업체가 다른 제조업체가 쓸 기계 부품을 공급하는 경우에 특히 일어나기 쉽다고 합니다.
합격시킨 것을 손상시키는 시험
이 사이트가 같은 구조를 거듭 만나기 때문에 짚어 둘 만한 주장이 하나 더 있습니다. 그는 총열을 강한 장약으로 쏘아 시험하던 방식에 반대합니다. 총열이 눈에 띄는 손상 없이 시험을 견디면 좋은 것으로 합격되지만, 바로 그 시험 과정에서 사용하기에 매우 위험할 정도의 영구 손상을 입었을 수 있다는 것입니다.
그의 대안은 시험 후 총열을 측정해 무엇이 영구적으로 변했는지 확인하는 것으로, 불확실하고 의심스러운 시험을 정확하고 만족스러운 방식으로 대체하는 것입니다. 시험이 검사 대상의 일부를 소모했기 때문에 아무것도 증명하지 못하는 합격입니다. 같은 불만의 현대판은 자기 표준이 인수 검사에서 제외하는 시험입니다.
실현되지 않은 제안
논문 끝에서 휘트워스는 와이어 게이지로 넘어가 당연한 것을 제안합니다. 척도는 가장 작은 치수에서 시작해 1000분의 1인치씩 커집니다. 와이어 게이지 번호를 매기는 일반적인 관습과 반대로, 나는 가장 작은 치수를 1호, 곧 1000분의 1인치라고 불렀다. 2호는 1000분의 2인치이고, 이렇게 20호까지는 번호마다 1000분의 1씩, 20호에서 40호까지는 1000분의 2씩, 40호에서 100호까지는 1000분의 5씩 커집니다.
이어서 권고 자체가 나옵니다. “그러므로 나는 지금까지 여러 와이어 게이지에 써 온 호칭 번호의 사용을 폐지하고, 치수를 1000분의 1인치 단위의 뜻이 분명한 숫자로 부를 것을 제안한다.”
게이지 번호를 없애고 1000분의 1 단위로 말하자는 것입니다. 지금은 2026년이고 게이지 번호는 여전히 쓰이며, 이 사이트에는 판재 게이지 번호가 알고 보니 무게였던 1893년 미국 법률에 관한 페이지가 있습니다. 휘트워스는 문제를 보았고 해법을 제시했지만 적어도 169년 동안 외면당했습니다.
그는 어디까지 밀어붙일지 신중했습니다. 그가 권한 척도는 가능한 모든 경우에 옛 체계와 일치하도록 선택되었는데, 이미 만들어진 기계가 존재하는 한 그 부품의 치수를 버릴 수 없기 때문입니다. 그가 원한 것은 가능한 한 적은 변화로 가능한 한 큰 이점이었습니다. 가장 좋은 기하 형상 대신 공장들이 이미 하던 것의 평균을 택한 1841년 나사산 논문과 같은 본능입니다.
독자가 가져갈 수 있는 것
- 좋은 끼워맞춤에는 의도된 여유가 들어 있습니다. 휘트워스의 정의는 정확한 표면과 적절한 여유를 함께 묶고, 빡빡한 끼워맞춤이 꼭 좋은 끼워맞춤은 아니라고 분명히 말합니다
- 여유는 기계가 아니라 사용 조건이 정합니다. 그의 예는 고객이 더럽게 쓰고 윤활을 잘못할 것이므로 1000분의 0.5인치 작게 만드는 선반 주축대입니다
- 형용사는 치수가 아닙니다. 빠듯한 16분의 1과 넉넉한 32분의 1은 사람마다 다른 뜻이 되고, 그 차이는 조립에서 드러납니다
- 1만분의 1인치가 끼워맞춤과 덜그럭거림을 가르며, 기름막 하나가 그 둘을 뒤바꿀 수 있습니다
- 표준은 변하고, 그 오차는 작업 오차에 더해집니다. 그는 한 제조업체가 다른 업체가 쓸 부품을 공급할 때 특히 그렇다고 말합니다
이 사이트가 지금까지 읽은 이 시기의 문서 세 편 모두에서 관통하는 흐름은 같습니다. 표준에 들어가는 숫자는 당시 만들 수 있고, 측정할 수 있고, 확인할 수 있는 것에 따라 정해집니다. 휘트워스가 남다른 점은 그것을 솔직하게 말하고, 청중이 직접 차이를 느낄 수 있도록 게이지를 회의에 가져왔다는 것뿐입니다.
이 글은 여섯 단계 중 하나에만 해당하지 않습니다. 여러 단계를 아우르거나 조립 후에 나타나는 문제입니다. 관련 결정은 영어 글 Specifying a screw에서 설명합니다.
자주 묻는 질문
휘트워스는 좋은 끼워맞춤을 무엇이라고 했습니까?
1857년의 표준 십진 길이 측정에 관한 논문에서 그는 빡빡한 끼워맞춤이 꼭 좋은 끼워맞춤은 아니지만, 표면이 정확하고 함께 작동하는 부품의 치수에 적절한 여유가 주어지면 좋은 끼워맞춤을 얻는다고 썼습니다. 적절한 여유가 무엇인지는 경우의 성격과 기계가 받게 될 취급에 달려 있다고 덧붙였습니다.
선반 주축대를 왜 일부러 작게 만듭니까?
관리 방식 때문입니다. 휘트워스는 이동 주축대의 원통에 가능한 한 좋은 끼워맞춤이 필요하지만, 기계가 흔히 청결하게 관리되지 않거나 잘못된 절약 때문에 나쁜 기름으로 윤활되므로 실제로는 0.0005인치, 즉 2000분의 1인치 작아야 한다고 씁니다. 또 유채유를 쓰는 사업장에 공급하는 기계에는 경랍유 같은 더 좋은 기름을 쓸 때보다 큰 여유가 필요하다고 밝힙니다.
게이지 세 개로 한 시연은 어떤 것이었습니까?
원통형 구멍이 0.5770인치인 내측 게이지 하나와 0.5769인치, 0.5770인치인 속이 찬 원기둥 두 개로, 차이는 1만분의 1인치입니다. 깨끗하고 마른 상태에서 큰 원기둥은 내측 게이지에 빡빡하게 들어가고, 작은 원기둥은 전혀 맞지 않는 것처럼 보일 만큼 헐겁습니다. 고급 기름 한 방울이 이 인상을 뒤집어 큰 쪽은 수월해지고 작은 쪽은 빡빡해집니다.
기름을 바르면 왜 헐거운 게이지가 더 빡빡하게 느껴집니까?
휘트워스가 메커니즘을 설명합니다. 작은 원기둥은 구멍보다 1만분의 1인치 작아서 표면 사이에 그 절반만큼의 공간이 남고, 그 공간이 기름으로 채워져 더 빡빡하게 맞습니다. 마른 상태에서 통과하지 못하고 한쪽 표면 입자가 다른 쪽 입자 사이에 박힐 위험이 있는 큰 원기둥의 경우에는 기름이 표면을 갈라놓아 쉽고 매끄럽게 움직입니다.
1850년대에 휘트워스는 얼마나 정밀하게 측정했습니까?
그는 자신의 표준 치수 게이지를 만들 때 작업자들이 2만분의 1인치까지 측정한다고 씁니다. 그 전해 글래스고에서는 100만분의 1인치의 길이 차이를 즉시 검출하는 기계를 선보였는데, 시각 대신 촉각을 쓰는 원리였고, 측정 거리보다 수천 배 큰 간격을 눈에 보여 주는 기계식 확대 장치가 달려 있었습니다.
휘트워스는 와이어 게이지 번호를 없애자고 제안했습니까?
그렇습니다. 그는 지금까지 여러 와이어 게이지에 써 온 호칭 번호의 사용을 폐지하고 치수를 1000분의 1인치 단위의 뜻이 분명한 숫자로 부르자고 제안했습니다. 그의 척도는 관습과 반대로 가장 작은 치수를 1000분의 1인치인 1호로 부르고, 20호까지는 번호마다 1000분의 1씩, 40호까지는 1000분의 2씩, 100호까지는 1000분의 5씩 커졌습니다.
휘트워스는 보증 시험을 어떻게 보았습니까?
그는 총열을 예로 들어, 총열이 눈에 띄는 손상 없이 시험을 견디면 좋은 것으로 합격되지만 바로 그 시험 과정에서 사용하기에 매우 위험한 영구 손상을 입었을 수 있다고 반박했습니다. 그는 시험 후 총열을 측정해 무엇이 영구적으로 변했는지 확인함으로써 불확실하고 의심스러운 시험을 정확하고 만족스러운 방식으로 대체하자고 주장했습니다.
참고 자료
- Joseph Whitworth, “A Paper on Standard Decimal Measures of Length”, 1857년 맨체스터 기계기술자협회 발표, Miscellaneous Papers on Mechanical Subjects, 1858, 55~70쪽. 같은 협회 1856년 글래스고 연설, 42쪽 포함. Internet Archive 전체 스캔본
- 휘트워스의 1841년 나사산 논문, 같은 책 수록
- Progress Report of the National Screw Thread Commission, 1921, 용어 목록에서 allowance를 정의
이 책은 저작권이 만료되었으며, 접근 제한이 없는 Internet Archive 소장본(식별자 miscellaneouspa03whitgoog)의 스캔 텍스트로 읽었습니다. 이 스캔본의 광학 문자 인식은 숫자를 망가뜨리므로, 위에 인용한 모든 숫자는 인쇄 페이지 이미지와 대조했습니다. 대조한 페이지는 42, 60, 62, 66쪽입니다. 이 대조로 세 값이 바뀌었습니다. 텍스트 레이어는 페이지에 0.5770으로 인쇄된 곳을 0.6770으로, 2000분의 1 옆에 0.0005인치로 인쇄된 곳을 0.0006인치로, 와이어 게이지 척도 상단에 1000분의 5로 인쇄된 곳을 1000분의 6으로 표시합니다. 그중 두 값은 그대로 믿었다면 문서 내부가 모순된다는 잘못된 발견을 낳았을 것입니다. 이 페이지는 논문의 표를 하나도 옮기지 않습니다. 권장 십진 척도도, 와이어 게이지 표도 옮기지 않았으며, 표 자체를 읽지 않았고 반 인치에 관한 구절이 척도 전체를 가리킬 수도 있으므로 와이어 게이지 척도의 끝값도 계산하지 않았습니다. 인쇄본의 ‘50-thousandth of an inch’라는 구절은 그대로 옮겼고, 앞 문장의 100만분의 1과 같은 표현 방식으로 보아 5만분의 1인치로 읽었습니다. 문서가 아무 말도 하지 않으므로 이 페이지는 십진 제안이나 와이어 게이지 제안이 채택되었는지에 대해 아무것도 주장하지 않으며, 휘트워스의 allowance 용법과 1921년 미국 보고서의 정의 사이에 계보를 주장하지 않고 나란히 놓기만 합니다. 이 페이지를 위해 현대 공차 체계는 읽지 않았으므로 어떤 것과도 비교하지 않습니다. 인용문은 번역입니다.
문의
이 글이 주문 내용을 바꾸지는 않습니다. 좋은 끼워맞춤에 대한 가장 오래된 명확한 정의 안에 고객이 기계를 어떻게 다룰지에 따라 정한 여유가 들어 있고, 그 정의를 쓴 사람이 이를 증명하려고 게이지 세 개와 기름 한 방울을 들고 왔기 때문에 이 사이트에 올렸습니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com