 TIGERFASTENERS
수소 취성 시험은 스스로 합격 판정 시험이 아니라고 말합니다
수소 취성에 대해 읽어 본 구매자는 대개 같은 요청에 이릅니다. 주문서에 시험을 넣고 성적서에 합격했다고 적게 하자는 것입니다. 바로 그 시험을 다루는 ISO 표준이 있고, 분량은 9쪽이며, 그 적용 범위에는 이 요청을 그 자리에서 멈추게 하는 문장이 있습니다. 이 시험은 공정 중 관리에만 적합합니다. 합격 판정 시험으로 의도된 것이 아닙니다. 이유는 시간 제한이며, 표준은 이를 주석에 적어 두었습니다.
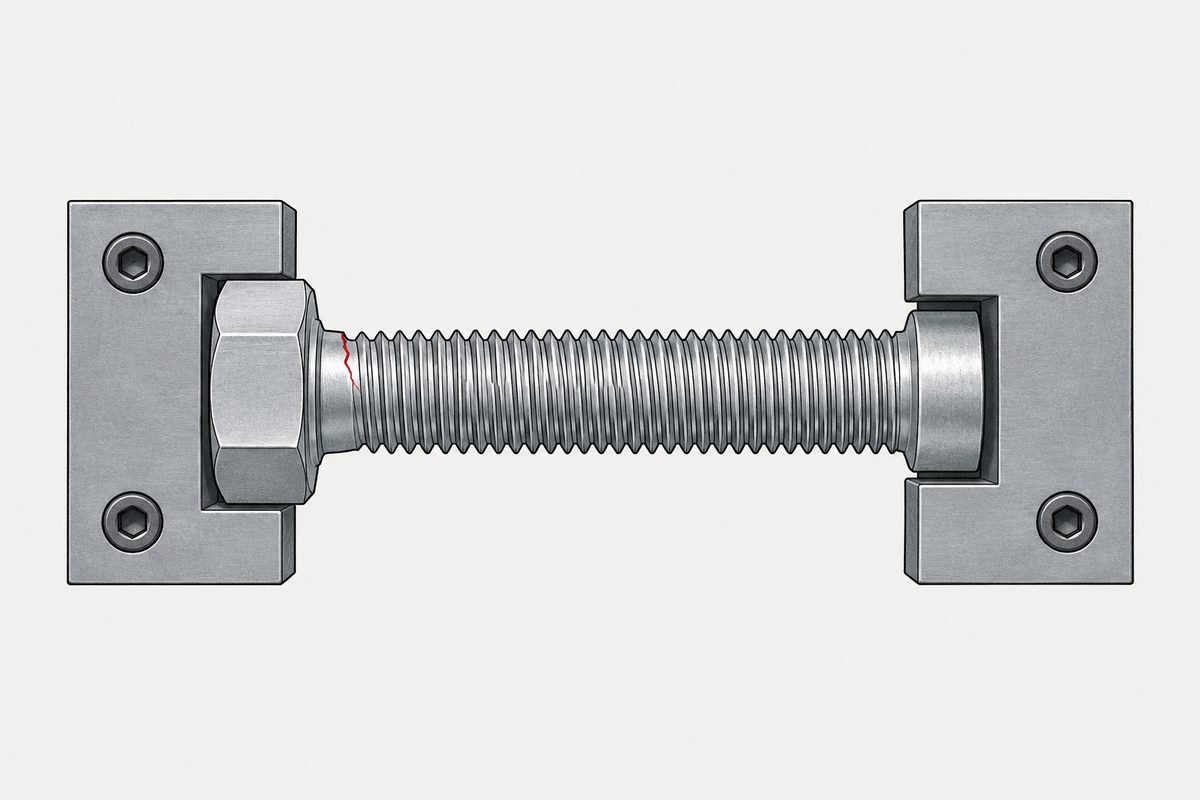
“이 시험은 공정 중 관리에만 적합하며 제조 공정의 어느 단계 뒤에도 수행할 수 있다. 합격 판정 시험으로 의도된 것이 아니다.” (번역) 이는 체결 부품의 수소 취성을 검출하기 위한 초기 체결력 시험을 규정한 표준 ISO 15330의 1절입니다. 부속서에 묻힌 단서가 아닙니다. 적용 범위 안, 시험 대상 목록에서 두 문장 뒤에 있습니다.
출처는 ISO 15330:1999, Fasteners, preloading test for the detection of hydrogen embrittlement, parallel bearing surface method입니다. 1999년에 발행되었고 2024년에 검토를 거쳐 현행으로 확인되었으며, 분량은 9쪽입니다. 이 페이지는 무료 미리보기를 사용했습니다. 미리보기에는 서문, 적용 범위, 정의, 원리, 시험 장치가 들어 있고, 시료 채취, 절차, 평가, 보고에 관한 절 앞에서 끝납니다.
이유는 24시간이라는 시간 제한입니다
같은 절의 주석이 왜 이 시험을 수입 검사에 쓸 수 없는지 설명합니다. 제조 공정의 마지막 단계 후 24 h가 지나서 시험을 시작하면 수소 취성을 검출할 가능성이 크게 낮아지며, 따라서 일반적인 경우 이 시험은 합격 판정 시험에 적합하지 않습니다.
도금 후 24시간이 지났을 때 부품이 어디에 있을지 생각해 보십시오. 아직 도금 공장 안, 잘해야 출하를 기다리는 팔레트 위입니다. 컨테이너 안도 아니고, 통관 대기열도 아니며, 3주 뒤의 수입 검사대 위는 더욱 아닙니다. 이 시험은 자신이 찾는 확산성 수소와 거의 같은 시간 척도로 검출력을 잃습니다.
그래서 표준은 놓치기 쉽고 무시하면 대가가 큰 선을 그어 두었습니다. 시험은 실재하고 효과도 있지만, 그것은 공정을 운영한 사람의 것입니다. 부품이 귀사에 도착할 무렵이면 그 도구는 이미 무뎌져 있습니다.
이 시험이 할 수 있는 일
적용 범위 단락의 나머지를 읽으면 의도가 분명해집니다. 이 시험은 처리 조건이나 기법의 차이 또는 변화를 평가하고, 도금 전후 처리를 포함한 여러 처리 단계가 체결 부품 안의 확산성 수소를 줄이는 데 얼마나 효과적인지 판단할 수 있습니다.
이는 공정 개발과 공정 관리를 위한 도구입니다. 산세 시간을 바꾸고, 베이킹을 바꾸고, 도금액을 바꾼 뒤 시험을 돌려 그 변경이 도움이 되었는지 봅니다. 공정에 관한 질문에 답합니다. 납품에 관한 질문에 답하도록 만들어진 것이 아닙니다.
적용 범위에는 논쟁 끝에 쓴 것 같은 문장이 하나 더 있습니다. 이 시험은 적절한 공정 관리를 부과하고 감시할 책임에서 제조업체나 처리업체를 면제하지 않습니다. 시험을 돌리는 것이 관리가 아닙니다. 관리는 관리입니다.
베이킹을 다시 보게 하는 문장
정의 부분에는 알아 둘 만한 다른 내용이 있는데, 잘못 읽기 쉬우므로 두 용어를 구분해 두어야 합니다. 표준은 3.1에서 취약성을, 3.2에서 위험을 정의하며, 둘은 다르게 움직입니다.
취약성의 정의에 붙은 주석: “제조 공정 이후에는 도금 후 열처리(베이킹)를 하더라도 수소 취성에 대한 취약성을 낮추거나 취약하지 않은 상태로 바꿀 수 없다.” (번역)
이는 베이킹이 효과가 없다는 말이 아닙니다. 취약성은 강의 성질, 즉 얼마나 적은 확산성 수소로도 강이 파단되는가입니다. 취약성의 정의에 붙은 주석은 취약성이 커질수록 취성 파괴를 일으킬 수 있는 확산성 수소의 임계량이 현저히 줄어든다고 말합니다. 제조 후에 하는 어떤 일도 이를 움직이지 못합니다.
위험은 다른 것이며, 표준은 이를 줄일 수 있다고 말합니다. 해당 공정 단계에서 수소 공급을 최소화하고, 수소가 빠져나가게 하거나 강 안에 비가역적으로 포집되도록 적절한 도금 후 열처리를 할 때입니다. 두 가지 메커니즘이 명시되어 있습니다. 베이킹은 강이 아니라 수소에 작용합니다.
사양서로 가져가야 할 실무적 결론은 이것입니다. 베이킹한 고강도 부품도 여전히 취약한 부품입니다. 수소는 줄었지만, 애초에 수소를 위험하게 만든 취약성은 그대로이므로 그 뒤의 사용 환경 노출이 중요합니다. 경도 기준이 어디에 있고 베이킹 사양이 어떤 모습인지는 나사를 부러뜨리는 방청 처리 페이지에서 다룹니다.
수소는 어디에서 오는가, 표준 자신의 목록으로
서문은 통상적인 요약보다 긴 출처 목록을 제시하며, 그중 여러 항목은 도금 공정이 아예 아닙니다.
| 단계 | 서문에 명시된 내용 |
|---|---|
| 열처리 | 열처리, 가스 침탄 |
| 표면 준비와 마감 | 세정, 산세, 인산염 처리, 전기 도금 |
| 가공 | 롤 성형, 절삭 가공과 드릴링, 절삭유나 윤활제 분해로 인한 것 |
| 접합 | 용접 또는 경납땜 작업 |
| 사용 중 | 음극 방식 또는 부식 반응 |
절삭 가공과 드릴링 중 절삭유 분해는 사람들을 놀라게 하는 항목이고, 음극 방식은 납품 후에 중요한 항목입니다. 어느 쪽도 도금 성적서가 말해 주는 내용이 아닙니다.
서문은 인장 시험이었다면 잡아냈을 것이라고 생각하는 사람에게 인용해 줄 만한 방식으로 파괴 양상도 설명합니다. 강 안의 원자 수소는 항복 강도, 심지어 합금의 통상 설계 강도보다 훨씬 낮은 작용 응력에서 치명적인 취성 파괴를 일으킬 수 있으며, 이 현상은 통상적인 인장 시험으로 측정하면 연성 손실이 거의 나타나지 않는 합금에서 자주 일어납니다. 표준이 붙인 다른 이름은 수소 유기 지연 취성 파괴입니다.
시험의 실제 내용
원리는 네 문장이며 실험실이 필요하지 않습니다. 체결 부품에 항복점 또는 파단 토크 부근의 응력을 겁니다. 상대 너트에 대해 조이거나, 미리 탭을 낸 판에 체결하는 방식입니다. 그 응력 또는 토크를 최소 48 h 유지합니다. 24 h마다 체결 부품을 처음의 응력이나 토크로 재체결하고 동시에 파단 여부를 확인합니다.
지그는 읽어 볼 가치가 있을 만큼 엄격하게 규정되어 있으며, 대부분은 두 번째 변수를 끌어들이지 않기 위한 것입니다.
- 판은 최소 45 HRC, 자리면은 연삭, 거칠기는 Ra 8 µm 이하, 각 판의 두께는 최소 지름 이상
- 볼트 구멍은 ISO 273 정밀 계열이며 모따기하지 않음, 구멍 간격은 지름의 세 배 이상
- 응력을 받는 자유 나사부는 지름 이상, 너트 밖으로 나오는 완전 나사산은 다섯 개 이하
- 지름의 2.5배 미만인 짧은 나사는 너트 없이 미리 탭을 낸 판 한 장에 체결하고 머리에 대해 조임
- 스프링 와셔는 겹쳐 쌓고 시험 대상보다 단단하며 최소 40 HRC인 평와셔로 사이를 띄움. 원뿔형 스프링 와셔는 두 개씩 짝지어 시험하며 평평해질 때까지 조임
너트는 별도의 단락을 두고 있으며, 흔한 가정을 바로잡습니다. 어떤 너트는 벌어짐 때문에 자리면 부근에서 인장 응력을 받을 수 있음을 인식해야 하며, 이는 플랜지 너트나 그 밖의 특이한 형상의 너트에 해당할 수 있지만 일반 너트에도 해당합니다. 너트를 시험할지 여부 자체가 제조업체와 처리업체가 합의할 사항입니다.
시험 전체는 10~35 °C에서 진행하며, 인장 응력을 받는 강제 미터 볼트, 나사, 스터드, 나사산 성형 나사, 태핑 나사, 드릴링 나사, 너트와 와셔에 적용됩니다.
그중 합격 판정용으로 쓰인 것이 있는가
ISO 15330이 합격 판정에서 스스로 빠지고 나면, 다음 질문은 “이 로트를 받아도 되는가”에 누가 답하느냐입니다. 이 계열의 문서를 나란히 놓아 보면 서로 다른 세 가지 질문에 답하고 있다는 것이 드러납니다.
아래 분류는 Salim Brahimi의 Fundamentals of Hydrogen Embrittlement in Steel Fasteners(IBECA, 2014년 7월)에서 가져왔으며, 공개본으로 전문을 읽었습니다. ASTM과 DIN 문서 자체는 읽지 않았으므로, 아래는 그 문서들의 조항이 아니라 Brahimi가 분류한 방식입니다.
| 질문의 내용 | 문서 | 형식 |
|---|---|---|
| 이 부품이 유지 하중 아래에서 N시간 안에 파단되는가 | ASTM F606 §7, ASTM F519, ISO 15330. 침탄 경화 부품은 ASME B18.6.3 §4.11.5 | 지속 하중, 사양에 따라 24~200시간, 합격 또는 불합격 |
| 이 수소 농도에서 이 재료의 임계 응력은 얼마인가 | ASTM G129, ISO 7539-7(저변형률 속도), ASTM F1624(단계적 하중 증가) | 하중을 파단까지 천천히 올리며, 수치를 얻음 |
| 이 도금 라인이 부품에 수소를 남기는가 | ASTM F1940, DIN 50969-2 | 공정 인증 |
첫째 그룹에는 눈금이 없습니다. Brahimi는 지속 하중 시험을, 체결 부품이 주어진 시점에 합격하거나 불합격할 뿐이며 “체결 부품이 파단에 얼마나 가까운지를 정량적으로 나타내는 척도가 아니다”(번역)라고 설명합니다. 이 페이지 앞부분의 24시간 제한을 다른 말로 한 것입니다.
둘째 그룹은 수치를 내지만 단서가 붙습니다. ASTM G129, ISO 7539-7, ASTM F1624의 분석적 방법은 “시험 수행에 드는 시간과 비용 때문에 양산 규모의 부품 취성 시험에는 적합하지 않다”(번역)고 하며, 연구 개발에 속하는 것으로 설명됩니다. 로트 샘플링은 이들의 자리가 아닙니다.
셋째 그룹은 제목에 답을 적어 두었습니다. ASTM F1940은 Standard Test Method for Process Control Verification to Prevent Hydrogen Embrittlement in Plated or Coated Fasteners입니다. 검증의 대상은 로트가 아니라 공정입니다. 이는 ISO 15330 적용 범위의 그 문장과 같은 곳을 가리킵니다. 시험은 적절한 공정 관리를 수립하고 감시할 책임에서 제조업체나 처리업체를 면제하지 않습니다.
그 문서의 두 가지 내용이 구매 사양서에 바로 들어갑니다. 하나는 파단된 부품을 지속 하중 시험에 돌려보내는 일입니다. 표준 지속 하중 시험 사양은 “사용 중에 떼어 낸 부품의 시험을 위한 것이 아니다”(번역). 고장 분석에 대해서라면 이 방법들은 다른 목적으로 쓰였습니다.
다른 하나는 도금과 베이킹 사이의 간격입니다. 이 사이트는 수소 취성 페이지에서 통상적인 경계가 몇 시간이라고 적었습니다. Brahimi는 그것이 좋은 관행이라는 데 동의하면서, 그 위상에 대해 한 가지를 덧붙입니다. 4시간처럼 정확한 시간을 정하는 것은 “순전히 주관적”이며, “체결 부품 로트의 합격 여부를 가리는 엄격한 기준으로 써서는 안 되고, 체결 부품 파손의 근본 원인을 지목하는 근거로는 결코 써서는 안 된다” (번역). 로트를 합격시키거나 파손 원인을 지목하는 데 쓰는 것, 바로 이 두 가지가 그 문서가 하지 말라고 한 일입니다.
그렇다면 주문서에 무엇을 적는가
시험이 합격 판정 기준이 될 수 없다면 요구 사항을 다른 방식으로 써야 합니다. 남는 것은 공정과 그 기록이며, 이 사이트가 다른 방향에서도 계속 도달하는 같은 답입니다. 심판 시험이 없는 부동태 처리 요구 사항, 그리고 만족스러운 밀착성 시험이 존재하지 않는다고 말하는 도금 표준.
- 합격이 아니라 공정을 지정하십시오. 전처리, 도금 경로, 도금 후 열처리를 명시하십시오. 시험이 평가하도록 설계된 것이 바로 그것들입니다
- 시험을 했는지만이 아니라 언제 했는지 물으십시오. 표준의 주석은 검출 가능 기간을 마지막 제조 단계 후 24시간으로 둡니다
- 표준의 로트 정의를 쓰십시오. 제조 로트는 하나의 호칭, 하나의 용해 번호, 같은 처리 사이클이며, 연속 공정이라면 설정 변경이 전혀 없는 것을 뜻합니다. 결과를 연결할 수 있는 단위가 이것입니다
- 너트에 대해 명시적으로 정하십시오. 표준은 너트 시험을 제조업체와 처리업체의 합의에 맡기므로, 기본적으로는 이루어지지 않습니다
- 베이킹을 치료로 읽지 마십시오. 강은 그 전과 똑같이 취약합니다. 바뀐 것은 그 안의 확산성 수소의 양입니다
표준이 하는 일 가운데 존중할 만한 것이 하나 더 있습니다. 적용 범위는 뒤쪽 절의 기준 시험에 특별히 주의를 기울여야 한다는 말로 끝납니다. 그 절은 무료 미리보기 밖에 있으며 이 페이지는 그것을 설명하지 않습니다. 그런 절이 있다는 것을 알아 두고, 이 표준을 인용하는 공급업체에 그 시험을 했는지 물어볼 가치가 있습니다.
비슷한 함정이 표면 거칠기에도 있습니다. 그 기호가 작성된 판이 바뀌었기 때문에 같은 기호가 모양은 그대로인 채 의미가 바뀔 수 있습니다.
귀속은 다른 곳에서도 같은 방식으로 중요합니다. 케이블 타이에서는 도금이 측정 강도에 기여할 때에만 분류를 바꾸며, 의심스러우면 표준은 도금이 있는 상태와 없는 상태의 시험을 모두 제시합니다.
이 글은 6단계: 문서를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
주문서에 수소 취성 시험을 요구할 수 있습니까?
이 표준에 따른 합격 판정 기준으로는 안 됩니다. ISO 15330은 적용 범위에서 이 시험이 공정 중 관리에만 적합하며 합격 판정 시험으로 의도된 것이 아니라고 적고 있습니다. 주석은 제조 공정의 마지막 단계 후 24시간이 지나서 시험을 시작하면 수소 취성을 검출할 가능성이 크게 낮아지므로, 일반적인 경우 합격 판정 시험에 적합하지 않다고 설명합니다.
검출 가능 기간이 왜 24시간뿐입니까?
표준은 메커니즘이 아니라 결과를 적고 있습니다. 마지막 제조 단계 후 24시간이 지나서 시험을 시작하면 취성을 검출할 가능성이 크게 낮아진다는 것입니다. 시험이 찾는 것은 확산성 수소이며, 표준은 도금 후 열처리가 수소를 빠져나가게 하거나 비가역적으로 포집되게 한다고 설명하므로, 지연 파괴를 일으킬 수 있는 수소의 양은 처리 후 시간에 따라 달라집니다.
베이킹하면 수소 취성 위험이 없어집니까?
취약성은 바꾸지 않은 채 위험을 줄이며, 표준은 두 용어를 구분합니다. 취약성의 정의에 붙은 주석은 제조 공정 이후에는 도금 후 열처리를 하더라도 수소 취성에 대한 취약성을 낮추거나 취약하지 않은 상태로 바꿀 수 없다고 말합니다. 위험의 정의에 붙은 주석은 수소 공급을 최소화하고 적절한 도금 후 열처리로 수소를 빠져나가게 하거나 강 안에 비가역적으로 포집하면 위험을 줄일 수 있다고 말합니다.
ISO 15330 시험은 어떻게 진행합니까?
체결 부품에 항복점 또는 파단 토크 부근의 응력을 겁니다. 상대 너트에 대해 조이거나 미리 탭을 낸 판에 체결하는 방식입니다. 그 응력이나 토크를 최소 48시간 유지하고, 24시간마다 처음의 응력이나 토크로 재체결하면서 파단 여부를 확인합니다. 시험은 섭씨 10~35도에서 진행합니다.
수소는 어디에서 체결 부품으로 들어갑니까?
ISO 15330의 서문은 열처리, 가스 침탄, 세정, 산세, 인산염 처리, 전기 도금, 그리고 사용 환경에서의 음극 방식이나 부식 반응을 듭니다. 또한 롤 성형, 절삭 가공, 드릴링 중 절삭유나 윤활제가 분해되면서, 그리고 용접이나 경납땜 중에도 수소가 들어갈 수 있다고 덧붙입니다.
인장 시험으로 수소 취성을 잡아낼 수 있습니까?
표준은 이 현상이 통상적인 인장 시험으로 측정하면 연성 손실이 거의 나타나지 않는 합금에서 자주 일어나며, 항복 강도, 심지어 합금의 통상 설계 강도보다 훨씬 낮은 작용 응력에서 치명적인 취성 파괴를 일으킬 수 있다고 말합니다. 다른 이름으로 수소 유기 지연 취성 파괴를 듭니다.
너트도 수소 취성 시험을 합니까?
합의한 경우에만 합니다. ISO 15330은 어떤 너트가 벌어짐 때문에 자리면 부근에서 인장 응력을 받을 수 있으며, 이는 플랜지 너트나 그 밖의 특이한 형상의 너트뿐 아니라 일반 너트에도 해당할 수 있다고 적고, 너트 시험은 제조업체와 처리업체의 합의에 따라 고려해야 한다고 말합니다.
참고 자료
- ISO 15330:1999, Fasteners, preloading test for the detection of hydrogen embrittlement, parallel bearing surface method. 서문, 1절, 3절 정의, 4절과 5절
- Salim Brahimi, Fundamentals of Hydrogen Embrittlement in Steel Fasteners(IBECA, 2014년 7월) — 전문 읽음
ISO 15330:1999는 공개 미리보기로 읽었으며, 이 표준의 미리보기에는 앞부분과 5쪽의 5.5 끝까지의 내용이 들어 있습니다. 시료 채취에 관한 6절, 시험 절차에 관한 7절, 시험 평가에 관한 8절, 시험 보고서에 관한 9절은 미리보기 밖에 있으며, 여기서 인용한 내용은 없습니다. 이 페이지에는 시료 수량, 합격 판정 기준, 보고서 내용이 나오지 않습니다. 적용 범위는 7.3의 기준 시험에 특별한 주의를 요구하지만, 그 절은 미리보기 밖에 있어 이 페이지는 그것이 있다는 사실만 적습니다. 문서의 머리말은 이를 ISO/TC 2의 분과 위원회 SC 1에 귀속하지만, 현재 ISO 카탈로그 항목은 ISO/TC 2/SC 14로 적고 있습니다. 문서는 인쇄된 대로 인용했습니다. 이 표준은 단계 90.93(확인)에 있으며, 마지막으로 2024년에 검토되어 확인되었습니다. 제조 후 취약성을 바꿀 수 없다는 주석은 표준이 3.1에서 정의한 취약성에 관한 진술이며, 베이킹이 효과가 없다는 진술이 아닙니다. 표준 자신의 3.2 주석은 수소 공급을 최소화하고 도금 후 열처리를 하면 위험을 줄일 수 있다고 말합니다. 경도 기준과 베이킹 조건은 여기에 적지 않았으며, 이 페이지를 위해 ISO 4042를 읽지 않았습니다. 잔류 취성에 대해 다른 곳에서 참조되는 경사 쐐기법인 ISO 10587의 내용은 그 표준을 읽지 않았으므로 설명하지 않았습니다. ASTM 문서 세 개와 DIN 문서 한 개는 이 페이지에서 Brahimi가 분류한 대로만 언급했으며, 그 문서들은 하나도 읽지 않았고, F1940의 제목은 카탈로그 항목에서 인용했습니다.
문의
고강도 부품을 주문할 때는 시험 결과가 아니라 공정과 기록을 적어 주십시오. 전처리, 도금 경로, 도금 후 열처리, 너트 포함 여부, 그리고 공정 중 시험이 있었다면 마지막 제조 단계를 기준으로 언제 수행했는지입니다. 표준은 그 시험이 수입 검사에 속하지 않는다고 분명히 말합니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com