 TIGERFASTENERS
転造か切削か:素材は完成品より細いのです
先に結論を。転造したねじ山は材料に削り込まれたのではなく、材料から押し出されたものです。 素材の初めの径はおおよそ有効径のあたり——完成品の外径より小さい——で、 ダイが金属を外へ押し出して山を作ります。何も取り除かれないので、切りくずも、切断された繊維の流れもありません。 この幾何の一事実だけで、疲労の差も、費用の差も、 部品が完璧に見えたまま進む一つの壊れ方も説明できます。
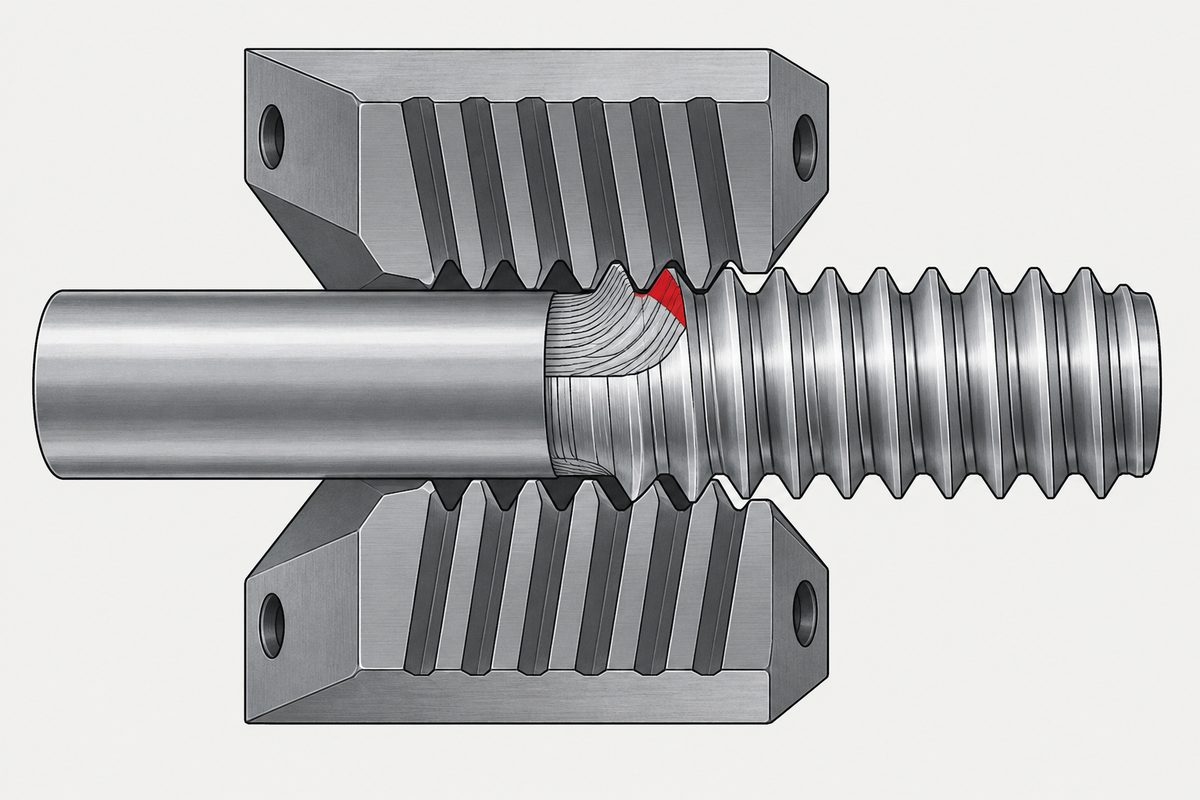
二つの工程を並べて
| 転造(冷間成形) | 切削(バイト、ダイス、タップ) | |
|---|---|---|
| 初めの素材 | 完成のねじより小さい。有効径に近い | 完成の外径に等しい |
| 材料 | 押し動かされる——切りくずなし | 取り除かれる——切りくずが出て、どこかへ行かなければなりません |
| 谷の繊維の流れ | ねじ山の形に沿って、途切れずに続く | 切断される——繊維がまっすぐ谷を横切ります |
| 谷の残留応力 | 圧縮——き裂の発生を遅らせます | 良くて中立、悪ければ引張り |
| ねじ山側面の表面 | 磨かれ、加工硬化しています | 切削したまま。刃の跡がねじ山の形を横切ります |
一行目をもう一度見てください。いちばんよく取り違えられるところです。 転造した M3 のねじは、3 mm の丸棒から材料を削って作られたのではありません。 もっと細いところから始まって、大きくなったのです。 線材と完成品を測って、線材のほうが細いと分かっても、何の問題もありません—— それが工程が正しく動いている姿です。
議論はすべて谷で起きています
ねじの疲労き裂は谷から始まります。そこが断面がもっとも小さく、応力集中がもっとも高いからです。 二つの工程の違いはすべて、この一点に集まります。
- 切削はまさにそこで繊維を断ち、部品の応力がもっとも高い位置に繊維の切断面をさらします
- 転造は繊維を谷のまわりに曲げ、輪郭に沿って連続させます
- 転造は同時に谷を圧縮の状態に置きます。外から加わる引張りは、まずこの圧縮を打ち消さなければ、き裂を開き始められません
公表された比較のデータは、おおむね転造の疲労寿命を切削より上に置きますが、 数字は材質、熱処理、試験方法で変わります。 「仕組み」を確かな部分として、「数字」は参考として扱ってください—— 各資料は向きでは一致し、大きさでは一致していません。
M6 以下では、ほとんど選択の余地がありません
- 谷が小さいほど、利点は大きくなります。 M2 の細いねじでは谷の丸みが 1 mm の何分の一かしかなく、そこで断たれた繊維が荷重の経路に占める割合はずっと大きくなります
- 小さな素材に切削するのは遅く、もろいのです。 M1.6 の素材を、きれいなねじが切れるだけ剛性よくつかむことは治具の問題であり、転造にはその問題がありません
- 数量が決めます。 転造は「毎分何本」で数える成形の作業で、切削は「1 本あたり何秒」で数えます
ですから「転造ですか切削ですか」は、小ねじの供給者にはめったに尋ねる価値のない問いです—— M6 以下なら答えはほとんど転造です。 供給者を本当に見分けるのは、その一段下です——ダイをどう監視しているか。
誰にも見えない壊れ方
転造ダイは摩耗します。部品の上で見て取れる「欠け」のような壊れ方はしません—— 少しずつ摩耗し、その結果、有効径が流れていきます。
- 部品は完璧に見えます。山も、側面も、表面も、目視でも投影機の輪郭でも正常です
- そのうち、通り止まりのねじゲージを通らなくなります——あるいはもっと悪く、供給者のところでは通り、めっきが自分のぶんを足したあと、客先のラインで固着します
- 少しずつ起きるので、決まった最終検査の抜取りでは遅れて見つかります。 早く見つけるのは生産の途中での測定の頻度であって、最終地点の厳しい限界ではありません
だから「めっきの話」と「ダイの話」は、実は同じ一つの話なのです。 有効径が公差の上端へ流れ、そこに 公差がもともと場所を空けていないめっきが乗れば、 生地ではゲージを通り、めっき後に固着する部品ができます—— しかもその途中で、どの一工程も間違えていません。
転造が直せないもの
- 良くない線材。 介在物、割れ、脱炭層は、ほかのものと一緒にねじ山へ転造されます。 しかも谷は、それらにいちばん出てきてほしくない位置です—— ミルシートはこのためにあります
- 流れない材料。 転造は延性を要します。冷間成形に抵抗する材質や硬さは、成形されずに山で割れます。 頭部の成形を縛っているのと同じ制約です
- あとから入ってくる水素。 転造したねじ山は疲労に強くなりますが、電気めっきが硬化した部品に水素を送り込めば、 やはり遅れて破断します
切削が正しい答えになるとき
- 数量がとても少なく、ダイの費用を償却できないとき
- 転造できない形状——筐体のめねじ、断続したねじ、逃げのない段のすぐ隣のねじ
- 材料がすでに、冷間成形できないほど硬化しているとき
- 標準でないねじ山で、既製のダイがなく、一回の注文では一組を起こすのに足りないとき
このどれも、品質の話ではないことに注意してください。 語っているのは幾何、硬さ、数量です。 数量の多いおねじで転造ではなく切削を選ぶことは、弱い谷を、何の見返りもなく受け入れることです—— 見積りが意外に安いときは、確かめておく値打ちがあります。
尋ねる値打ちのある三つの問い
そして転造であることが確かめられたあと、二つ目の問いがあります。答えはそれほどきれいではありません—— あなたの初期締付け力のもとで、熱処理後の転造に余分に払う価値があるか。
- ねじゲージを、生産の途中でどれくらいの頻度で当てるか。生産が終わってからではなく
- 有効径は数値で記録しているか、それとも合否だけか。数値の記録なら流れが見え、合否だけなら見えるのは「もう合格しない」その瞬間だけです
- ねじゲージはめっきの前か、あとか。めっき前だけなら、はめあいは出荷される状態で一度も確かめられていないことになります
この記事は手順 2、ねじを扱います。全体の順序は相手材、ねじ、頭部、駆動部、表面処理、書類で、これを崩すと微調整ではなく手直しになる理由はねじの決め方にあります。
よくある質問
転造したねじ山は、切削したねじ山より強いですか。
疲労では強く、理由は谷にあります。切削はまさに断面がもっとも小さく応力集中がもっとも高い位置で繊維を断ち、疲労き裂が始まるところに繊維の切断面をさらします。転造は繊維を谷のまわりに曲げて輪郭に沿って連続させ、さらに谷を圧縮の状態に置くので、外から加わる引張りはまずその圧縮を打ち消さなければき裂を開けません。公表された疲労の比較は大きさこそ材質と試験方法で変わりますが、向きは一貫して転造に有利です。
素材が完成したねじの直径より小さいのはなぜですか。
転造が材料を取り除くのではなく押し動かすからです。素材の初めの径はおおよそ有効径のあたりで完成の外径より小さく、ダイが金属を外へ押し出して山を作ります。材料は削られないので切りくずも出ません。入荷した線材と完成したねじを測って線材のほうが細いなら、それは工程が正しく動いているのであって、誤りではありません。
小さなねじは転造ですか、切削ですか。
おおむね M6 以下ではほとんど転造です。谷が小さいほど疲労の利点は大きくなり、とても小さな素材をきれいに切削できるだけ剛性よくつかむのは治具の問題で、転造はそれを避けます。転造は毎分何本で数える成形の作業、切削は 1 本あたり何秒です。答えがほとんど同じだからこそ、小ねじの供給者にはもっと役に立つ問いがあります——転造ダイをどう監視しているか。
転造ダイの摩耗は、部品にどう現れますか。
見える欠陥としてではなく、有効径の流れとして現れます。ダイは欠けるのではなく少しずつ摩耗するので、山も側面も表面も目視でも投影機の輪郭でも正常なまま、有効径だけが動きます。部品は通り止まりのねじゲージを通らなくなるか、供給者のところでは通り、めっきが乗ったあと客先のラインで固着します。少しずつ起きるので、生産の途中での測定の頻度だけがこれをつかまえ、決まった最終検査の抜取りでは遅れます。
転造ではなく切削にすべきなのは、どんなときですか。
数量がとても少なくダイの費用を償却できないとき、めねじなど転造できない形状、材料がすでに冷間成形できないほど硬化しているとき、そして既製のダイのない標準でないねじ山です。このどれも品質の話ではなく、幾何、硬さ、数量の話です。数量の多いおねじで切削を選ぶことは、弱い谷を何の見返りもなく受け入れることになります。
参考資料
- Thread rolling — Wikipedia
- ISO 965-1 — ISO general purpose metric screw threads — Tolerances — Part 1
- ISO 898-1 — Mechanical properties of fasteners made of carbon steel and alloy steel
- ASTM F2281 — Standard Specification for Stainless Steel and Nickel Alloy Bolts, Hex Cap Screws, and Studs, for Heat Resistance and High Temperature Applications(熱処理後に成形したねじ山)
お問い合わせ
相見積りをとっていて、一社だけ意外に安いですか。 三つ尋ねてください。ねじ山は転造か切削か、生産の途中でねじゲージをどれくらいの頻度で当てるか、 測定はめっきの前かあとか。 この三つの答えは、単価よりはるかによく供給者の確かさを分けます—— そして工程が管理されている供給者は、その場で答えられます。
お見積り依頼
品名と数量をお知らせください。可否、納期、価格をご返信します。
直接メールでも承ります sales@tigerfasteners.com