 TIGERFASTENERS
錆びなかったが折れた:水素ぜい化と、あのベーキング
先に結論を書きます。ねじを錆びさせないための工程が、そのねじを折る工程でありえます。 めっきは鋼に水素を入れます。硬さがある水準を超え、しかも長く引っ張られていると、 その水素が遅れ破壊を起こします。組立の数時間から数日あとに頭が落ち、 しかもそのねじが本来耐えられる荷重の下で落ちます。 「遅れ」は付随現象ではなく、問題そのものです。 受入検査が構造的に捕まえられない、ということだからです。
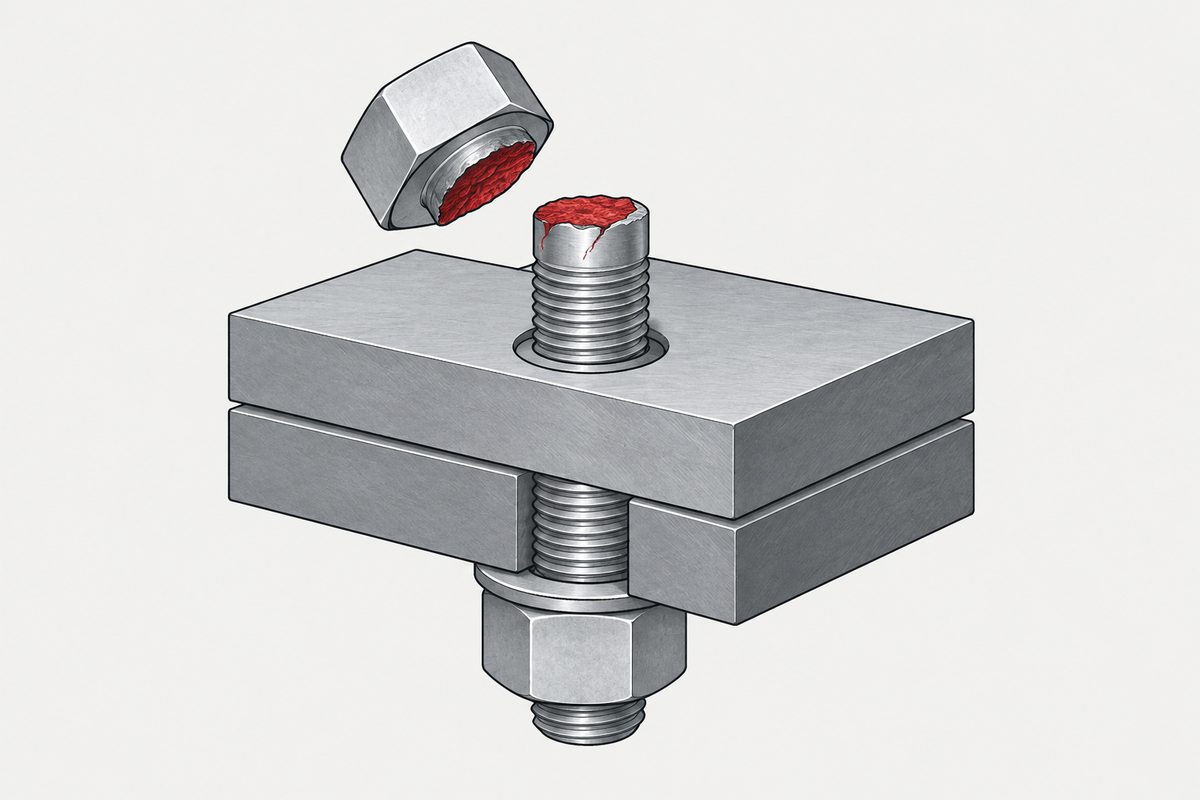
検査はすべて合格していて、しかも項目は正しい
引張、硬さ、寸法、めっき厚さ。すべて規格内、すべて記録あり、すべて仕様書が求めた項目です。 誰も工程を飛ばしていません。
そのあとで、引き出しのなかか棚の上で一本が折れます。誰かが最後に触ってから何日も経っています。 証明書のどの欄も間違っていません。部品を折ったものを測っていないだけです。
全部合格して、そして三日後に折れる
水素ぜい化したねじは、納入当日は弱くありません。その日に破断まで引けば、規定の引張荷重に達します。 この不具合は三つの条件が同時に成り立つことを要し、 三つ目はあなたの工場でしか起きません。
| 条件 | どこで生まれるか | 検査で見えるか |
|---|---|---|
| 材料が感受性を持つ | 熱処理——高い硬さ | 見えます——硬さは測れます |
| 鋼のなかに水素がある | めっき(およびその前の酸洗) | 見えません。通常の受入検査では見えません |
| 長時間の引張応力 | あなたの組立ライン、締めた瞬間 | 該当しません——これは引き金であって欠陥ではありません |
測った時点では、そのロットは本当に良品です。 締めたあと、水素は最も応力の高い位置へ拡散し、そこで亀裂が数時間から数日かけて育ちます。 部品が取り付けられる前には存在しない状態を、抜取検査は検出できません。 だから管理点は、あなたの受入手順ではなく供給者の工程記録に置くしかありません。
硬さのしきい値と、規格が実際に要求していること
- 危険はおよそ 320 HV から始まるとされ、硬さとともに急に上がります
- ISO 4042 は硬さから入り、 芯部が 390 HV を超えるものを感受性ありとします。 それは強制要求の下限であって、「危険が始まる位置」ではありません
- ⚠️ ISO 4042 と ASTM の各文書は分類のしかたが違います。混ぜて写さないでください
- 脱水素とはベーキングのことです。ISO 4042 の典型条件は 190–220 °C で 8–10 時間。 185–195 °C で 4 時間は通常不十分と明記されています。 時間はロット全体が温度に達した瞬間から数えます。炉に入れた時点からではありません
- ベーキングは鋼を非感受性にしません。 ISO 15330 は、製造のあとでは感受性は低減されず、 めっき後熱処理によっても非感受性の状態には変えられないと述べ、 その試験自体が受入試験ではないとも書いています
320 から 390 のあいだが、議論の起きる区間です。 350 HV の部品は、機構が認められている水準より上、規格がベーキングを強制する水準より下にあります。 ですからそれが焼かれたかどうかは誰かの判断であり、 買い手には、誰が何を根拠に決めたのかを知る資格があります。
誰も図面に書かない時計
ベーキングは水素を拡散で追い出すことで働きます。水素が内部の欠陥に捕捉されると効果は落ちていくので、 めっきからベーキングまでの間隔そのものが管理された変数です。
- 通例はめっき後できるだけ早く焼くことで、境目は数時間以内とされます
- 金曜にめっきして月曜に焼いた部品も、確かに焼いてあります——証明書にもそう書かれます——そのベーキングが達成した効果は、期待よりはるかに低いかもしれません
- 標準的な検査報告書には、この二本を区別できる欄が一つもありません。区別できるのは工程記録だけです
ベーキング自体を何時間走らせるかも別の変数で、規格はそこも固定していません。 ISO 4042 の無償プレビューにある表は「温度と時間を規定すること」としか書いておらず、 上の 190–220 °C は有償の条文から来ています。 2025 年の論文が 12.9 級の亜鉛ニッケルめっきボルトを 200 °C で 4、8、12 時間焼いており、 全文を読んだ記録はそちらの頁にあります。
この頁で最も投資効率の高い問いがこれです。 ロットごとの「めっきからベーキングまで」の実際の記録時間を出してもらってください。 出せる供給者は工程が管理されています。一度も聞かれたことがない供給者は、 たいてい正直にそう言います——その答えも同じくらい有用です。 「焼いています」だけでは何も答えていません。 規格が扱っているのは、いつ焼いたか、どれだけ焼いたかであって、焼いたかどうかではありません。
破面から読む
- 破面はぜい性です——平坦で、ほとんどくびれがなく、分離の前に変形が見えません
- 位置は頭部と軸部の R 部か、かみ合い第一山であることが多く、どちらも応力が最も高い場所です
- 組立の最中ではなく、そのあとに起きます——ドライバーが回っている最中に折れたなら、ねじり過負荷か、トルクと摩擦の問題である可能性が高くなります
- 同じロットの一部だけが折れ、全部ではありませんので、散発的な不良と読み違えられがちです
管理するより、避ける
- 強度を過剰に指定しない。 高い強度区分は無料の保険ではなく、部品を感受性の区間へ押し込みます。 継手が低い区分で足りるなら、低い区分のほうが安全でもあります
- 硬化部品には非電解の表面処理を。 亜鉛フレークのディップスピンは電解ではありません。高強度締結部品がこれを指定する理由がそれで、 厚さとねじの隙間との折り合いはめっきとねじ公差にあります
- めっき前の酸洗も一緒に見る。 酸洗と酸性洗浄も水素を入れます。めっき浴だけが経路ではありません。 ステンレスにも当てはまり、不動態化と酸洗は侵食性の違う別の処理です。 そして名指しの要求が一つあります。ISO 16048 は、 マルテンサイト系の熱間鍛造締結部品について、 酸洗の前に軟化焼なましとショットブラストを行い、水素ぜい化の危険を下げるべきとしています。 ISO 10684 は溶融亜鉛めっきの同じ工程にしきい値を置き、 320 HV 以上の部品は抑制剤入りの酸、アルカリ、または機械的方法で洗浄すべきとしています。 洗浄で入った水素が、亜鉛浴のなかで完全には抜けないことがあるからです
- 非電解なら自動的に安全、ではありません。 ISO 11408 の警告は、 引張強さ 1 000 MPa 以上の高強度鋼では、黒染め処理中に苛性ぜい化が起こりうるというものです。 熱いアルカリ浴で、めっきはありませんが、前処理と後処理をその規格自身が要求しています
- 表面処理の変更は、継手の変更として扱う。替える前に検証のやり直し費用を勘定に入れてください
一つ目が、買い手にとって最も抵抗のある項目です。 より強いねじを指定することは慎重に見えるからです。 この不具合モードに関しては逆で、しかもこの一覧で唯一お金のかからない対策です。
参考資料
- ISO 4042:2022 — Fasteners — Electroplated coating systems(水素ぜい化の除去)
- ISO 15330 — 予荷重試験。感受性は製造後に変えられないという注、および受入試験ではないという適用範囲の記述
- ISO 16048 — ステンレス締結部品の不動態化。マルテンサイト系熱間鍛造品の酸洗前処理
- ISO 10684 — 溶融亜鉛めっき。320 HV 以上の洗浄方法
- ISO 11408 — 黒染め。1 000 MPa 以上での苛性ぜい化の警告
- ASTM F1941/F1941M — Electrodeposited Coatings on Threaded Fasteners;ASTM B850-98(2022) — Guide for Post-Coating Treatments
個々の部品の合否は、あなたの図面とそれが引用する規格が決めます。
この記事は手順 5、表面処理を扱います。全体の順序は相手材、ねじ、頭部、駆動部、表面処理、書類で、これを崩すと微調整ではなく手直しになる理由はねじの決め方にあります。
よくある質問
めっきしたねじが、取り付けた翌日に折れるのはなぜですか。
水素ぜい化による遅れ破壊です。めっきと、その前の酸性洗浄が鋼に水素を入れます。長時間の引張応力を受ける硬化部品では、水素が最も応力の高い領域へ拡散し、そこで亀裂が数時間から数日かけて育ちます。納入当日のねじが規定の引張荷重に達するのは、三つ目の条件である長時間の応力が、締めた瞬間に初めて加わるからです。
受入検査で水素ぜい化を捕まえられますか。
通常の方法では捕まえられません。不具合を起こす状態は、部品が取り付けられて荷重を受けたあとにしか存在しないので、納入時に硬さと引張強さを測る抜取計画は、影響を受けたロットを通してしまいます。管理点は供給者の工程記録に置くしかありません。具体的には部品の硬さ、脱水素ベーキングの有無、そしてベーキングがめっきの何時間後に始まったかです。
硬さがいくつから水素ぜい化の危険がありますか。
一般にはおよそ 320 HV から始まり、硬さとともに急に上がるとされます。ISO 4042 は硬さから入り、芯部が 390 HV を超えるものを感受性ありとしますが、それは強制要求の下限であって危険が始まる位置ではありません。ISO と ASTM の各文書は分類のしかたが違うので混ぜないでください。320 から 390 のあいだが、誰かがあなたの代わりに判断している区間で、買い手にはその根拠を知る資格があります。
脱水素ベーキングは、めっき後どれくらいで行うべきですか。
早いほどよいとされます。ベーキングは拡散で水素を除くもので、水素が内部の欠陥に捕捉されると効果が落ちていくため、めっきからベーキングまでの間隔そのものが管理された変数です。通例の境目は数時間以内。ISO 4042 の典型条件は 190–220 °C で 8–10 時間、時間はロット全体が温度に達した瞬間から数えます。金曜にめっきして月曜に焼いた部品も技術的には焼いてあり、証明書にもそう書かれますが、達成された効果は期待よりはるかに低いかもしれません。ロットごとの実際の間隔記録を求めてください。
亜鉛フレーク皮膜は水素ぜい化を起こしますか。
亜鉛フレーク系はディップスピンで塗布され電解ではないので、塗布の過程そのものが鋼に水素を送り込むことはありません。高強度締結部品がこれを指定する主な理由がそれです。塗布前に酸性洗浄があるなら、それは別に考える項目として残ります。
お問い合わせ
受入検査をすべて通った部品が、組立の翌日から頭を落としていますか。 破面の写真、強度区分または硬さ、そして表面処理の指定をお送りください。 破面の様子と破断位置で、水素ぜい化とねじり過負荷はたいてい切り分けられます—— この二つは工程のまったく違う場所を指すので、何かを変える前にどちらかを決める価値があります。
お見積り依頼
品名と数量をお知らせください。可否、納期、価格をご返信します。
直接メールでも承ります sales@tigerfasteners.com