 TIGERFASTENERS
手作業のリベットナットが 3° 区間まで傾くと分離力は約 27% 低下:空回りとは別の数字です
2025 年 7 月、Yahoo!知恵袋に「リベットナットが空回りして」無理やり外したら穴が大きくなった、溶接以外にもう一度強いねじを作る方法はないか、という質問がありました。回答はサイズアップ、下穴の外周に溝を切る、アンカーなどです。最初にどう取り付けたかは誰も尋ねていません。2020 年の韓国の論文が測ったのはその取付け工程で、手作業のナッターではリベットナットが傾き、3° 区間では分離力が 1° 区間より約 27% 下がりました。ただし、論文の「分離力」は空回りトルクではありません。この記事では二つを分けて扱います。読了まで約 8 分。
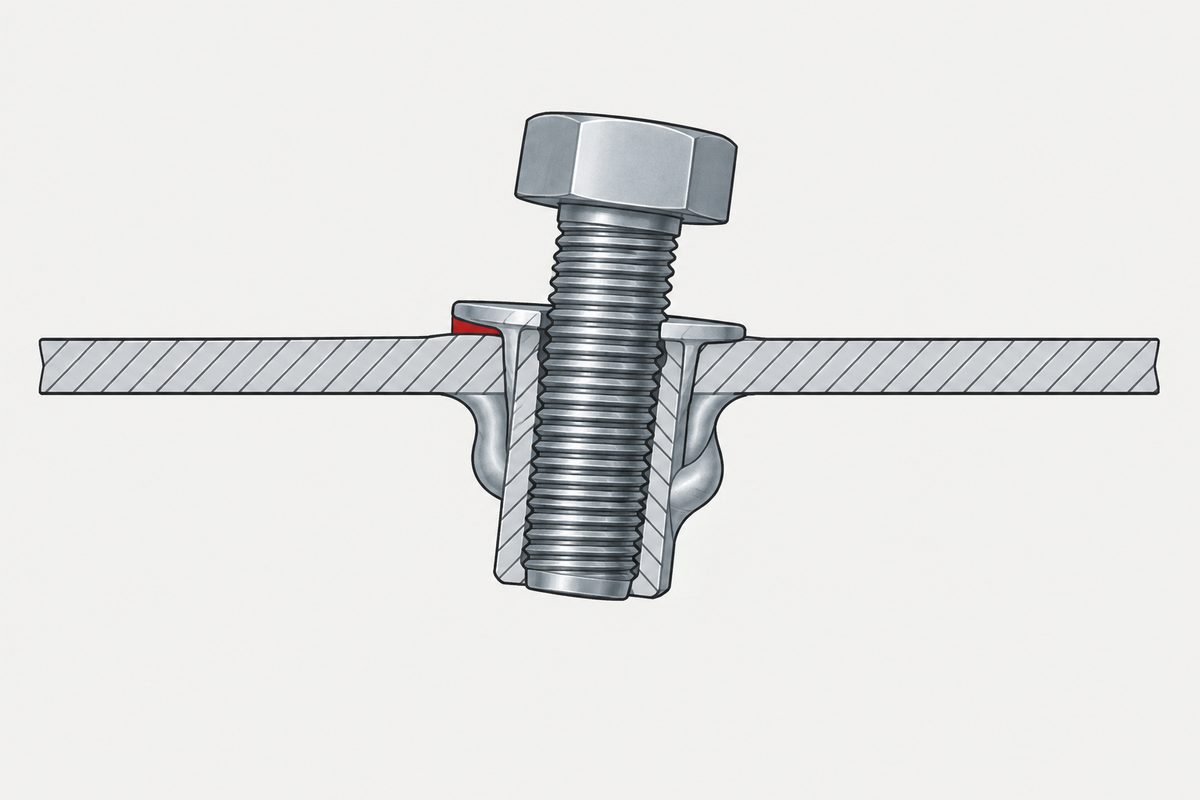
質問:リベットナットが空回りし、穴が広がった
質問は 2025-07-18、Yahoo!知恵袋の DIY カテゴリに投稿されたものです。リベットナットが空回りしたため無理に外したところ、 穴が大きくなってしまった。同じ場所にもう一度しっかりしたねじを作りたいが、溶接以外に方法はないか、という内容です。
回答は 5 件ありました。M6 なら M8 のリベットナットにサイズアップすればよく、穴が広がっているなら同じサイズは無効、というもの。 丸穴で供回りしそうなときは半丸やすりで下穴の外周に放射状の溝を入れる、というもの。 ほかにアンカーネジ、下穴を広げてボルトサイズを上げる、ワンサイズ大きなリベットを使う、という回答です。
いずれも穴が傷んだあとの対処です。質問者は取付けに使った工具や角度に触れておらず、回答者も尋ねていません。 以下の論文が扱っているのは、その尋ねられなかった変数です。
論文が測ったのはどの力か
Kim、Gu、Yi、Choi、Hong は 2020 年、『Transactions of Materials Processing』(韓国塑性加工学会)に 「Accurate Fastening of Blind Rivet Nuts: A Study」を発表しました。ブラインドリベットナットは通常は自動機で取り付けますが、 多品種少量や板金の補修では手工具を使います。そのとき、リベットナットの中心軸は板面に対して常に直角にはなりません。 この中心軸の傾きを、論文は clamping angle と呼び、α で表しています(本記事では傾き角と書きます)。
試験片の作り方が、この論文を読むうえでいちばん大事な点です。厚さ 2 mm の Al6061-O 板に穴をあけ、 穴の中心線で板を二つに切断します。各片は 38 × 40 mm で、φ9.25 mm の半円の溝が付いています。 二片を突き合わせると一つの穴になり、そこに M6 のリベットナット(材質 SWCH10A)をかしめると、ナットが二片をまたぎます。 これを万能試験機でつかみ、板面に沿った方向に引き離して最大荷重を記録しました。
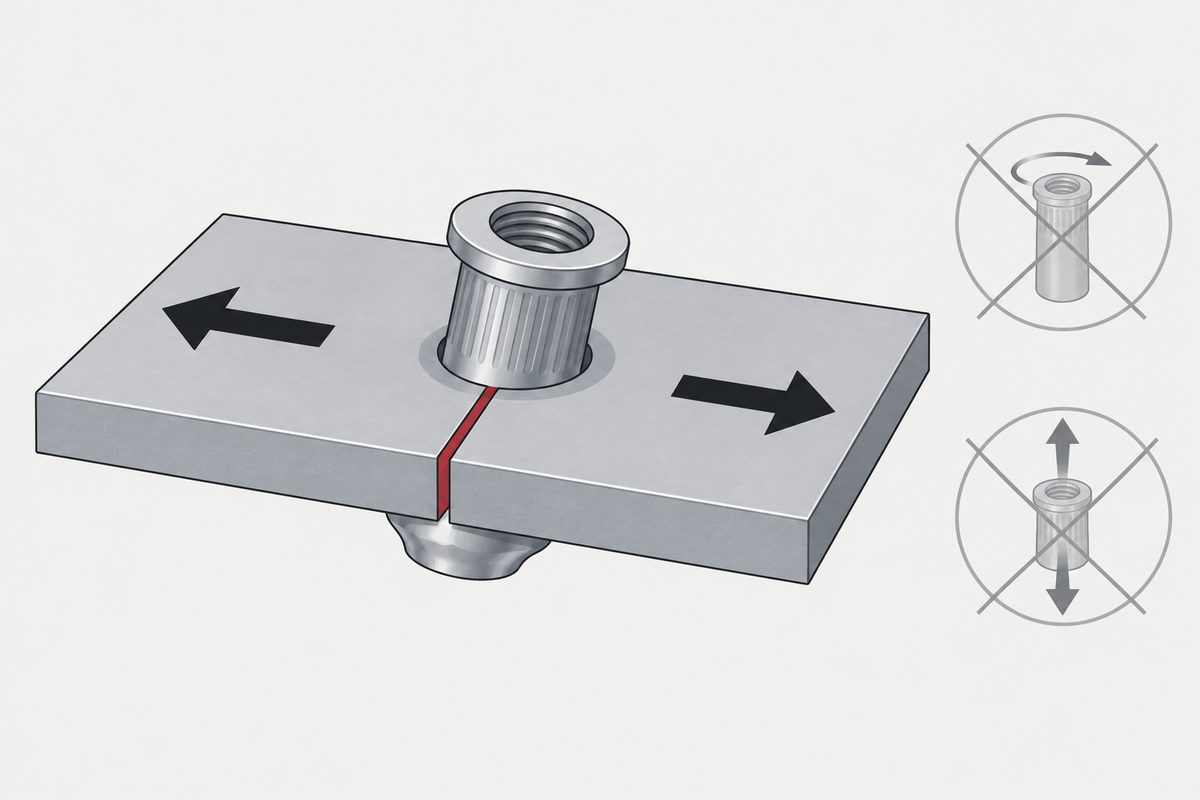
この最大荷重を、論文は分離力(separation force)と定義し、実際の締付け力とは方向が違うと明記しています。 締付け力はリベットナットの軸方向、分離力は板面方向です。両者は摩擦でつながっており、摩擦力は静摩擦係数と垂直力の積、 垂直力はリベットナットが板を押さえる力です。したがって分離力は締付け力の指標であって、締付け力そのものではありません。 板を切断したのも同じ理由で、切らないと板自体の応力が混ざり、リベットナット単独の寄与が測れないためです。
| 力 | 方向 | 対応する不具合 | この論文で測定 |
|---|---|---|---|
| 分離力 | 板面方向、切断した二片を引き離す | 締付け不足の指標 | あり(試験片 70 個) |
| 空回りトルク | ナット軸まわりの回転 | ボルト締付け時の供回り(質問のケース) | なし |
| 軸方向の引抜き力 | ナット軸方向 | ナットが板から抜ける | なし |
このため、この論文から「何度傾くと空回りするか」は直接言えません。言えるのは「何度傾くと、締付け力の指標である分離力がどれだけ減るか」で、この百分率を実際の軸方向締付け力の低下率としてそのまま読むことはできません。 締付け力が減れば回転に抵抗する摩擦も減る可能性はありますが、これは当サイトの推論で、論文は回転を測っていません。以下、空回りに触れる箇所は推論と明記します。
傾き角と分離力:1° 区間 837 N、3° 区間 617 N
試験片は 70 個、傾き角は 0° から 9° で、1° ごとに区間を分けています。論文は「n° 区間」を n ≤ α < n+1 と定義しているので、 「3° 区間」は 3.0° 以上 4° 未満です。基準は 1° 区間としました。本文に 0° 区間の平均値が示されていないためです。
| 区間 | 傾き角 | 平均分離力 | 1° 区間比 |
|---|---|---|---|
| 1° | 1° ≤ α < 2° | 837.15 N | 基準 |
| 2° | 2° ≤ α < 3° | 762.63 N | −8.9%(原文:9%) |
| 3° | 3° ≤ α < 4° | 617.11 N | −26.3%(原文:約 27%) |
| 4° | 4° ≤ α < 5° | 419.17 N | −49.9% |
| 5° | 5° ≤ α < 6° | 393.13 N | −53.0%(原文:約 53%) |
百分率は平均値から当サイトが計算し直したものです。3° 区間は計算すると 26.3% で、原文の「約 27%」とは丸めの差なので両方を載せました。 論文は全体の傾向も述べています。2° 未満なら分離力は少なくとも 700 N を保ち、2° から下がり始め、3° から下がり幅が大きくなります。 4° を超えるとおよそ 400 N で横ばいになり、6° を超えるとすべて 400 N 未満でした。
同じ区間でも分離力にはばらつきがあり、論文はリベットナットの外径と板の穴の公差による接触面積の違いが原因としています。 区間ごとの試験片数やばらつきの大きさは示されていないので、上の表は平均値の傾向として読んでください。
傾くと押さえが効かない理由:両側の接触の変化が非対称になる
リベットナットは、ナッターのマンドレル(ボルト)をねじ込んで引き上げると、板の裏側にある薄肉部がつぶれてふくらみ、 かしめフランジとなって頭部とともに板をはさみ込みます。ナットが傾くと、頭部とかしめフランジが板に平らに当たりません。
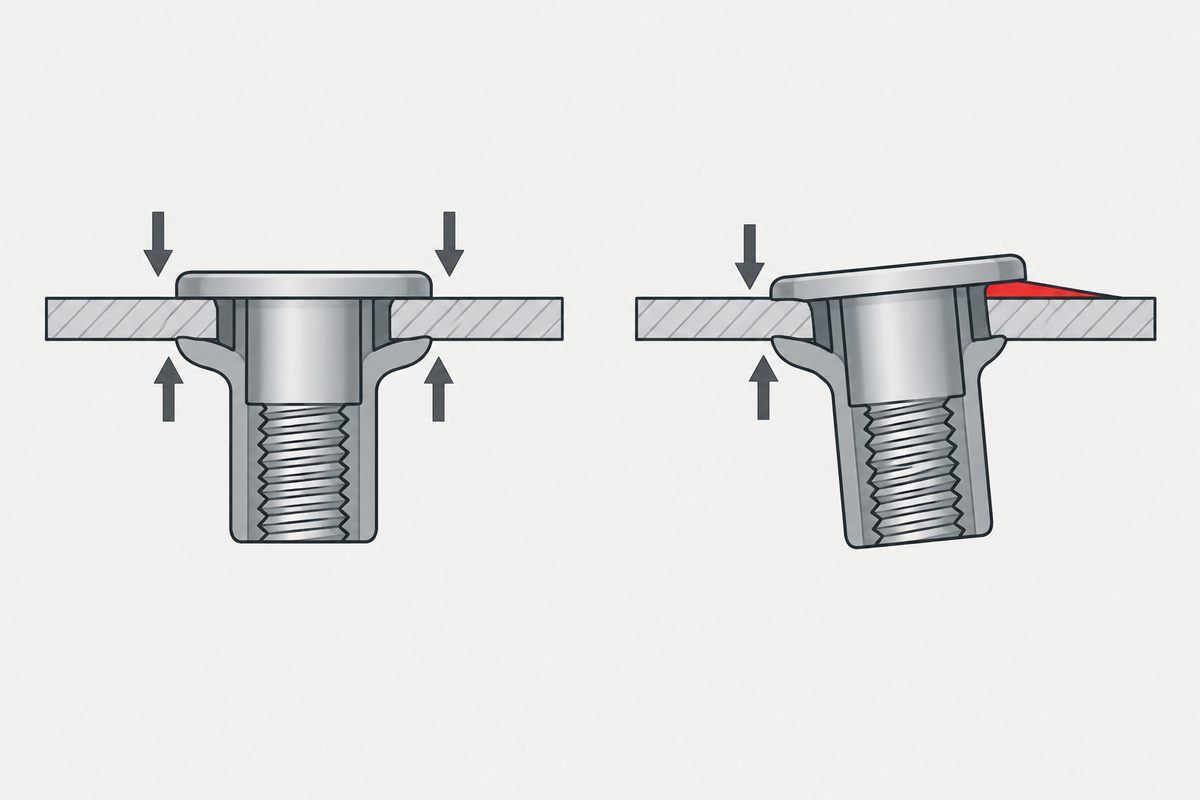
論文は有限要素解析(AFDEX、要素数約 30 万)で傾き角 0° から 5° まで 1° ずつ計算し、マンドレルが 6 mm 上昇した時点で かしめフランジと板の接触面積を求め、1°、3°、5° の値を示しました。傾き角が大きいほど頭部と板のすき間が広がり、接触面積は小さくなります。 変化が大きいのは傾いた側で、反対側は最初から当たっているため変化は小さいとしています。
| 傾き角 | 接触面積 | 1° 比(そのまま比較) | 論文の推定 |
|---|---|---|---|
| 1° | 62.4 mm² | 基準 | 基準 |
| 3° | 52.6 mm² | −15.7% | 約 −32% |
| 5° | 48.6 mm² | −22.1% | −44.2% |
「論文の推定」の列は注意が必要です。面積をそのまま比べると、1° から 3° で減るのは 15.7% です。 論文は、面積の変化が傾いた側の半分(31.2 mm²)だけで起きると仮定し、15.7% を 2 倍して約 32% と推定しました。 5° も同じ方法で 44.2% です。これが実験の 27%、53% に近いことから、接触面積を分離力低下の参考指標に使えるとしています。 32% は一つの仮定を置いた推定値で、解析が直接出した面積の減少量ではありません。
同じ解析には取付け作業に関わる結果もあります。マンドレルが 5 mm 以上上昇すると、ふくらんだフランジのせいで ナットの第 1 ねじ山とマンドレルの間にすき間ができます。6 mm 以上になると第 2 ねじ山が変形し、最大荷重を過ぎるとねじ山の損傷が始まります。 第 2 ねじ山が変形すると、あとで締める固定用ボルトが入らなくなります。この M6 モデルでの数値で、ほかのサイズには当てはまりませんが、 引きすぎ(オーバーストローク)もねじを傷めることを示しています。
傾きはどこから来るのか
論文の結論の第 1 項は、手作業の取付けで生じる傾き角はリベットナットと板の穴との間のすき間が原因だ、というものです。 穴がナットの外径より大きければ、ナットは穴の中で傾く余地を持ちます。先行研究(論文が引く Manes ほか、2011)は 2° までしか扱っておらず、 手作業では一般に 2° を超えるというのが、この論文がこのテーマを選んだ理由です。
これを質問に戻すと、無理に外して穴が広がった時点で、すき間は元より大きくなっています。同じサイズのナットを付け直せば、傾く余地も増えます。 「同じサイズは無効」という回答は、この観点からも筋が通ります。ただし、これは論文のメカニズムを質問に当てはめた当サイトの推論で、 論文は広がった穴を試験していません。
現場での手順:取付け前、取付け中、取付け後
論文の提言は二つだけです。傾き角は 3° 未満に保つこと、そして手作業ではそれを保証しにくいので治具が要ること。 以下はそれを確認できる手順に置き換えたものです。下穴径の公差やナッターの設定値は論文にないので、リベットナットメーカーのカタログに従ってください。
取付け前:下穴はカタログどおりにあけ、大きくしない。 すき間が傾きの出どころです。古い穴が広がっているなら、回答では M6 から M8 へのサイズアップが勧められていました。当サイトとしては、サイズを上げるときに新しいサイズのカタログ下穴径に合わせて穴を整え、すき間をカタログ値に戻すことを勧めます。 同じサイズを大きな穴に押し込むのは避けます。これは論文のメカニズムから当サイトが整理した手順で、論文は検証していません。
取付け中:ナッターを板面に直角に当てる。 量産品なら論文のいうとおりガイド治具を作ります。数個だけなら、当サイトの提案として、引く前に約 90° 離れた二方向から工具が直角か確かめます。 ストロークもカタログどおりに設定します。論文の解析では、引きすぎるとねじ山を傷めます。
取付け後:長いボルトをねじ込み、直角定規でずれを測る。 これは幾何関係から当サイトが考えた確認方法で、論文は提案も検証もしていません。実際の読みはねじのすき間、ボルトの真直度、測定の基準にも左右されます。 傾きは数度の差なので、長さに直すと読みやすくなります。下の表は、ボルトが 50 mm 出た位置での鉛直線からのずれで、 当サイトが三角関数で換算したものです。
| 傾き角 | 50 mm 位置のずれ | 論文の区間平均 |
|---|---|---|
| 1° | 0.87 mm | 837 N |
| 2° | 1.75 mm | 763 N |
| 3° | 2.62 mm | 617 N |
| 5° | 4.37 mm | 393 N |
50 mm のボルトで測ったずれ約 2.6 mm が 3°、つまり論文が避けるべきとした角度に当たります(当サイト換算、上の誤差は差し引いていません)。 頭部の下も見ておきます。論文の解析では、傾き角が大きいほど頭部の片側と板のすき間が広がります。ただし論文は「すき間が見える」ことを判定基準にはしていないので、すき間が見えたらボルトで角度を測ります。
問題が空回りの場合。 論文は空回りを測っていないので、ここでは角度の上限を示しません。言えるのは、空回りしたときにナットだけを疑わず、 傾いて付いていないか、穴がカタログより大きくないかを確かめることです。回り止めとして回答にあった下穴外周の放射状の溝は、 当サイトの理解では形状で回転を止める方法で、締付け力とは別の話です。回答者は試験データを示していません。 薄板でなぜリベットナットを使うのかは板が薄すぎると、ねじ山を保持できなくなります、 リベットナットやほかのインサートがそれぞれどんな母材を前提にしているかは母材がめねじになれないときをご覧ください。 同じ片側作業のブラインドリベットにも強度区分があります(ブラインドリベットにも強度区分がある)。
このページから言えないこと
論文が測ったのは締付け力の指標としての分離力で、空回りトルクでも軸方向の引抜き力でもありません。「傾くと空回りしやすい」は当サイトの推論です。 試験は M6、SWCH10A のリベットナット、厚さ 2 mm の焼なまし材 Al6061-O の一組合せだけで、しかも板は二つに切断されており、一枚板とは受ける力が違います。 鋼板、ほかのサイズ、ほかの形状のナットに 3° の線をそのまま当てはめることはできません。傾きの方向は一方向に固定されており、方向による違いは比べていません。 基準は 1° 区間で、0° 区間の平均は示されていません。結論にある「0° より 50% 低い」という記述に対応する数値は本文に見当たりません。 論文が示したのは試験片の総数 70 個だけで、区間ごとの試験片数、元データ、ばらつきは公開されていません。 接触面積は有限要素モデル(マンドレルは剛体、摩擦係数 0.05 固定、解析は 0° から 5° のみ)から、出力画像のピクセル数を積分して求めたもので、実物の試験片の測定ではありません。32% はさらに仮定を一つ置いた推定です。 引きすぎの 5 mm、6 mm はこの M6 モデルに限った値です。
この記事は手順 1、相手材を扱います。全体の順序は相手材、ねじ、頭部、駆動部、表面処理、書類で、これを崩すと微調整ではなく手直しになる理由はねじの決め方にあります。
よくある質問
リベットナットが傾いて付くと、分離力はどれくらい落ちますか。
Kim ほか(2020)が 2 mm のアルミ板に M6 リベットナットを取り付けた試験では、傾き 3° 区間(3° 以上 4° 未満)の平均分離力は 617 N で、1° 区間の 837 N より約 27% 低く、5° 区間は 393 N で約 53% 低くなりました。分離力は締付け力の指標で、空回りトルクや軸方向の引抜き力ではありません。論文は傾き角を 3° 未満に保つよう提言しています。
論文の「分離力」は空回りトルクのことですか。
違います。分離力は二つに切った板を板面方向に引き離すのに要した最大荷重で、論文は締付け力の指標として使っています。空回りトルクはナット軸まわりの回転に対する力で、この論文では測っていません。締付け力が減れば回転を止める摩擦も減る可能性はありますが、当サイトの推論です。
手作業だとなぜリベットナットが傾くのですか。
論文の結論では、リベットナットと板の穴との間のすき間が原因です。穴がナットの外径より大きいと、ナッターを手で持ったときにナットが傾く余地ができます。穴が広がると、同じサイズで付け直したときにさらに傾きやすくなります。これは当サイトの推論で、論文は広がった穴を試験していません。
取り付けたあと、傾きはどう確認しますか。
当サイトの方法は、長いボルトをねじ込み、直角定規で鉛直からのずれを測ることです。ボルトが 50 mm 出ている位置で、3° はおよそ 2.6 mm のずれです(当サイト換算。この確認方法は論文では検証されていません)。頭部の下の片側にすき間があれば目安になりますが、論文はそれを判定基準にはしていません。
参考資料
- Kim, Gu, Yi, Choi, Hong(2020)「Accurate Fastening of Blind Rivet Nuts: A Study」(韓国語論文)Transactions of Materials Processing 29(6):331–337
- Yahoo!知恵袋(2025-07-18)「リベットナットが空回りしてしまい、結果無理やり外しました」(質問と回答 5 件)
- 母材がめねじになれないとき
- 板が薄すぎると、ねじ山を保持できなくなります
論文は全文を読み、試験片、傾き角区間、平均分離力、接触面積は原文どおりです。1° 区間比の百分率、面積の直接比(22.1%)、ボルトのずれ量は当サイトの計算です。知恵袋の質問と回答 5 件はすべて読み、引用部分以外は要約です。
お問い合わせ
リベットナットの引合いには、板の材質と板厚、下穴径、サイズと頭部形状、手作業か自動機かを書いてください。その条件で選択肢をお返しします。
お見積り依頼
品名と数量をお知らせください。可否、納期、価格をご返信します。
直接メールでも承ります sales@tigerfasteners.com