 TIGERFASTENERS
板が薄すぎると、ねじ山を保持できなくなります
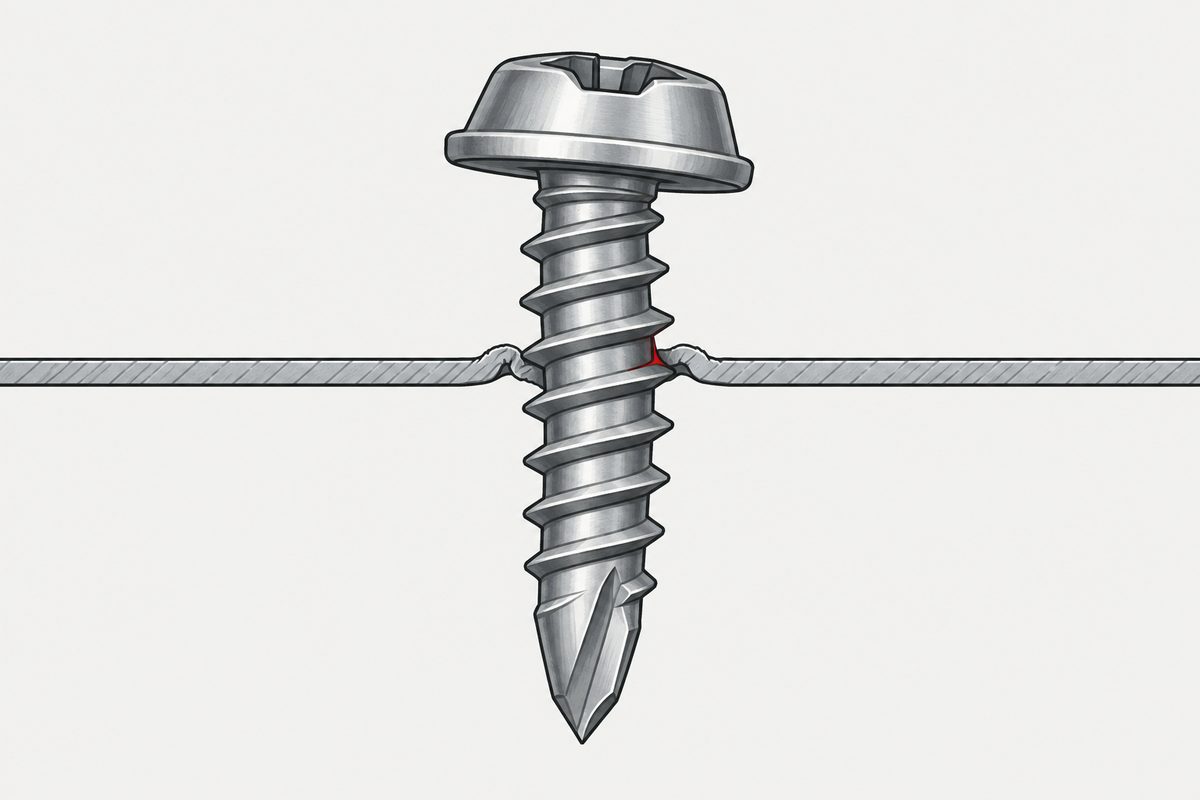
ある厚さを下回ると、タッピンねじは締結部品ではなく、ただのピンになります。 いちばんよく引用される数字——かみ合い最低 2 山——は、 当サイトがどの規格にも見つけられませんでした。 実際に規格に書かれているのは別のもので、しかもこちらのほうが単純です—— 板厚はねじのピッチ以上であること。
実際に書き下されているほうの下限
DIN 7975——金属における ISO 1478 の ST タッピンねじの穴のデータを規定する文書——は率直です。 板厚はねじのピッチ以上でなければならない。 かみ合いの境目を下回ると、ねじは穴のなかで回りますが、ねじ込みトルクがまったく立ちません—— 締まって入るのではなく、揺れて入ります。 規格は、締結される板の合計の厚さもピッチより大きいことを求めています。
あなたが聞いたことのある規則は、規格ではありません。 「最低 1 山半」「最低 2 山」は業界の経験則です。 DIN 7975、DIN 7500-2、ISO 1478、ISO 2702 とメーカーの技術資料を確認しましたが、 薄板の継手に対する一般的な要求としてそれらを定めた一次規格は見つかりませんでした。 NASA の文書に現れる「1.5 threads」は、ロッキングインサートの突き出し量の話で、 まったく別の問題です。
各寸法が、実際にはどの板厚のために設計されているか
DIN 7975 は ST の寸法ごとに板厚の範囲を挙げています。この表は手元に置く価値があります。 下限はねじの寸法とともに動くからです——表全体に一つの数字があるのではありません。
| 寸法 | から | まで |
|---|---|---|
| ST2.2 | 0.8 | 1.8 |
| ST2.9 | 1.1 | 2.2 |
| ST3.5 | 1.3 | 2.8 |
| ST3.9 | 1.3 | 3.0 |
| ST4.2 | 1.4 | 3.5 |
| ST4.8 | 1.6 | 4.0 |
| ST5.5 | 1.8 | 4.5 |
| ST6.3 | 1.8 | 5.0 |
| ST8 | 2.1 | 6.5 |
| ST9.5 | 2.1 | 7.5 |
ですから表全体でおよそ 0.8 から 7.5 mm を覆います。 これらは指針値であって、試験なしに強度を保証する数字ではありません。 穴径そのものも、板厚のほかに板材の引張強さによって変わります。
盛り上げタッピンねじに、これと同等の下限はありません。 DIN 7500-2 は材料とかみ合い長さから穴径を与えるのであって、最小板厚の規則を与えません。 2016 年版は旧版が分けていた短いかみ合いの区分を削除し、30 mm まで延ばしました。 公開されている再掲の表はいちばん短い区分を「2 mm 以下」にまとめていますが、 その 2 mm を正式な安全側の下限として読むことはできません。
規格が名指しする対策と、それが実際にどれだけの値打ちか
DIN 7975 は、板厚が足りないときにすべきこととして、バーリング加工の下穴—— つまり押し出した縁のある穴——をはっきり挙げています。ただし寸法は与えていません。
メーカーの技術資料は与えています。しかも、繰り返し引用される数字より保守的です。
- TAPTITE II の一例は 0.060 in の板に最低 0.053 in のバーリング高さで、 合計のかみ合いは 0.113 in——およそ板厚の 1.88 倍で、 手引きの言い方は「2 倍近く」です。
- Mate が挙げているのは、板の裏から縁の頂点までの最大成形高さ 2.5 T です。 これは裂けを防ぐための上限であって、2.5 T 分の使えるねじ山を保証するものではありません。
ですから「バーリングで板厚の 2 倍から 3 倍が得られる」は引用できる規則ではありません。 特定の工具と材料のもとで「2 T 近く」は成り立ちます。 そして成形高さがいくつであっても、入口の丸み、肉厚の減り、タップの面取り、不完全なねじ山は、 かみ合いと呼ぶ前に差し引く必要があります。
強度について。TAPTITE II は破壊トルクが 2 倍近くになると主張し、Mate は打ち抜きの穴に対して 保持強さが最大 2 倍になると主張しています。 どちらも公開の資料では試験片の材料、試験数、ばらつき、生の引抜きデータを示しておらず、 同じねじ・同じ材料・同じ板厚での「平らな穴 対 バーリング穴」の独立したデータ集も見つかりませんでした。 あの倍率は、メーカーの技術的な主張として読んでください。
薄板の皿もみは、先に幾何が尽きます
皿もみの深さが板厚を超えれば、円すい面は裏側に抜けます。 それは穴の底を広げ、円筒部の穴壁と残っている耐力断面を消し、 極端な場合はナイフエッジを残します。 さらに同じ板がねじ山も供給しなければならないなら、かみ合い長さはもう一段落ちます。
一般の規格はここで助けてくれません。 ISO 7721 は皿頭ねじの頭部形状と測定を規定し、 ISO 15065 と DIN 74 は皿もみの寸法と表示を規定します。 それらは幾何がはまり合うための規格です——板が薄すぎるときにも完全な皿もみを正常と見なせる、 と書いた文書は一つもなく、それらと ASME B18.6.3 のなかに「最小の残り厚さ」の一般則も見つかりませんでした。
板金では成形皿もみ(押し込みの皿)に替えることがよくありますが、それは別の板金構造です。 この板に対して深すぎる切削の皿もみは、それと同じものではありません。
板が薄くなったときに、本当に変わるもの
向きは正しく、設計規準にも書かれています。 AISI S100 と EN 1993-1-3 は、ねじの引張りとせん断、 引抜き(pull-out)、そして頭抜け(pull-over/pull-through)を、 もともと別々の限界状態として個別に照査します。 試験の研究でも、穴壁の支圧、ねじ山のせん断、引抜き、板が頭を包み込む変形など、異なるモードが観察されています。
もっと鋭く言いたくなります——同じ曲線の低いところではなく、別の曲線だ、と。 それは有用な図であって、厳密な境界ではありません。 各モードは板厚、穴径、ピッチ、頭部の径、材料の強さ、荷重の向きによって連続的に競合し、 混ざることも、段階的に入れ替わることもあります。薄板の引抜きそのものが、 かみ合いの限られたねじ山のせん断を含んでいるので、ねじ山がなめることと無関係でもありません。 厚い部材のほうも、ねじ山がなめるかねじが折れるかだけではありません——支圧、 縁の裂け、頭部に関わる破壊も、そちらに同じように存在します。
では、一回り大きいねじに替えればよいのか
この記事の下書きは、はっきりした「だめ」と書いていました。証拠はその断定を支えません。
- ねじの外径が大きくなれば、一部の引抜きと支圧の能力は上がりえます。
- 頭部の径を大きくする、あるいは座金を足すことは、頭抜けの能力を直接上げます。AISI の設計式は、ねじの径と有効な頭部径を有利な変数として挙げています。
- けれども一回り大きくすると、たいてい穴も大きくなり、ピッチも粗くなります。板厚が同じなら、1 山も増えないことがあり、正味断面を弱めることもあります。
正直な版はこうです—— 大きくすることは一般解ではありません。板側の耐力の一部を上げることもあれば、 破壊を支配しているモードをまったく変えないこともあるので、モードごとに個別に確かめる必要があります—— 引抜き、頭抜け、そして板の変形。
関連する記事
ねじに付いた型式の文字が、相手のめねじが最初にどう作られるかを決めていることは タッピンねじの型式の文字が言っていることに。 薄板でのトルクの窓は タッピンねじの締付けトルクに。 母材が本当にめねじになれないときの選択肢は 母材がめねじになれないときに。 皿もみの幾何そのものは 皿もみの寸法にあります。
参考資料
- DIN 7975:2016 —— §3.2(板厚はピッチ以上。バーリングの下穴を対策として明示)、§3.4(締結される板の合計厚さ)、表 1(ST 寸法ごとの板厚の範囲)、表 2(寸法・板材の引張強さ・板厚による穴径)
- DIN 7500-2:2016 —— 材料とかみ合い長さから穴径を与える。これと同等の最小板厚の規則はない
- ISO 1478 —— タッピンねじのねじ。ISO 2702 —— 熱処理したタッピンねじ
- ISO 7721(皿頭ねじの頭部形状)、ISO 15065 と DIN 74(皿もみの寸法)、ASME B18.6.3 —— 最小の残り厚さの規則があるか確認したが、見つからなかった
- AISI S100 と EN 1993-1-3 —— ねじの引張りとせん断、引抜き、頭抜けを別々の限界状態として扱う
- TAPTITE II 技術手引き。Mate «Forming Solutions» の tapping extrusion —— バーリング高さとメーカーの強度に関する主張
指針値は検証の代わりになりません。個々の継手の合否は、あなたの図面と、あなた自身の試験が決めます。
この記事は手順 1、相手材を扱います。全体の順序は相手材、ねじ、頭部、駆動部、表面処理、書類で、これを崩すと微調整ではなく手直しになる理由はねじの決め方にあります。
よくある質問
板がどれくらい薄いと、タッピンねじは効かなくなりますか。
DIN 7975 は、板厚がねじのピッチ以上であること、締結される板の合計厚さもピッチより大きいことを求めています。かみ合いの境目を下回ると、ねじは穴のなかで回りますがねじ込みトルクが立ちません。規格は ST の寸法ごとの板厚の範囲も挙げていて、ST2.2 の 0.8 から 1.8 mm から、ST9.5 の 2.1 から 7.5 mm までです。ですから下限はねじの寸法とともに動きます。
かみ合いの最低山数の規定はありますか。
当サイトは規格のなかに見つけられませんでした。「最低 1 山半」「最低 2 山」は業界の経験則です。DIN 7975、DIN 7500-2、ISO 1478、ISO 2702 とメーカーの資料を確認しましたが、薄板の継手に対する一般の要求としてそれらを定めた一次規格はありません。NASA の文書に現れる 1.5 threads は、ロッキングインサートの突き出し量を指していて、別の問題です。
バーリングの穴で、かみ合いは実際どれだけ増えますか。
よく引用される数字より少なめです。TAPTITE II の一例は 0.060 in の板に最低 0.053 in のバーリングで合計 0.113 in、およそ板厚の 1.88 倍、手引きの言い方は「2 倍近く」です。Mate は最大成形高さ 2.5 T を挙げますが、これは裂けを防ぐ上限であって、使えるねじ山の保証ではありません。「板厚の 2 倍から 3 倍」は引用できる規則ではなく、入口の丸み、肉厚の減り、タップの面取り、不完全なねじ山は、かみ合いと呼ぶ前に差し引く必要があります。
皿もみが板より深いとどうなりますか。
円すい面が裏側に抜け、穴の底を広げ、円筒部の穴壁と残っている耐力断面を消し、極端な場合はナイフエッジを残します。ISO 7721、ISO 15065、DIN 74、ASME B18.6.3 はどれも幾何の規格で、対策を与えておらず、最小の残り厚さの一般則もありません。板金では成形皿もみや押し込みの皿に替えることがよくありますが、それは別の構造であって、等価な代替ではありません。
一回り大きいねじに替えれば、薄板の問題は解決しますか。
解決することもありますが、規則にはできません。ねじの外径が大きくなれば一部の引抜きと支圧の能力は上がりえますし、頭部の径を大きくするか座金を足せば頭抜けの能力は直接上がります——AISI の設計式はねじの径と有効な頭部径を有利な変数として扱っています。けれども一回り大きくすると、たいてい穴も大きくピッチも粗くなり、板厚が同じなら 1 山も増えないことがあり、正味断面を弱めることもあります。モードごとに確かめてください——引抜き、頭抜け、板の変形。
お問い合わせ
厚さの範囲の下端の近くで作業しているなら、板材、板厚、そして穴の作り方をお送りください。 バーリングにすべきか、寸法を替えるべきか、そもそもタッピンねじを使うべきでないかは、 たいていその三つから見えます。
お見積り依頼
品名と数量をお知らせください。可否、納期、価格をご返信します。
直接メールでも承ります sales@tigerfasteners.com