 TIGERFASTENERS
Ce qui borne l’entraînement avant que vous le choisissiez
En bref : une empreinte est une interface de couple, et le couple qu’elle peut transmettre dépend largement de la profondeur d’engagement de l’outil. Cette profondeur n’est pas un choix libre — la géométrie de la tête, la section laissée sous l’empreinte et le procédé de formage pèsent tous sur elle, et ils étaient pour la plupart fixés avant qu’on parle d’entraînement. C’est pourquoi l’ordre des décisions place l’entraînement après la tête, et pourquoi « on prendra du Torx, c’est plus résistant » est une phrase qu’il est parfois impossible d’honorer à la dimension sur laquelle vous travaillez.
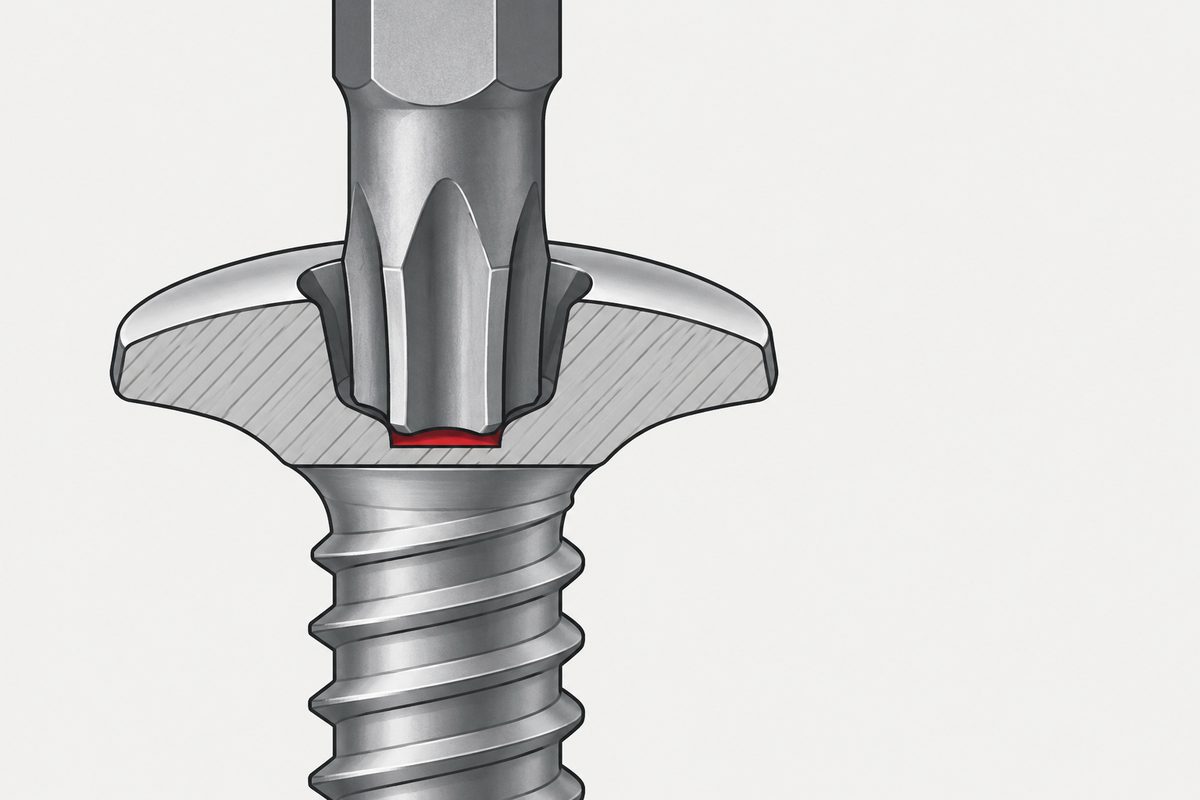
Ce que fait réellement une empreinte
Elle est la jonction entre une machine et une vis. Le couple arrive par un embout, passe dans l’empreinte par la surface de contact qui existe entre eux et en ressort sous forme de rotation. Tout ce qui rend une empreinte meilleure qu’une autre à dimension donnée revient à ce contact : son étendue, l’angle sous lequel il se trouve et la profondeur que l’embout peut atteindre avant d’arriver au fond de l’empreinte.
La défaillance à éviter en conception est donc celle de l’interface qui cède avant le filetage. Une empreinte arrondie indique que la liaison entre l’outil et la vis a lâché en premier ; elle ne dit pas quel côté était hors spécification, et les deux peuvent l’être — ce qui se passe réellement sous couple n’est pas ce qu’on a raconté à la plupart des gens.
Trois éléments prennent leur part avant que vous puissiez choisir
- La géométrie de la tête. L’empreinte est une cavité dans la tête, et pour de nombreuses formes de tête sa profondeur est limitée par la hauteur de la tête. Pas pour toutes : sur les vis à tête fraisée selon ISO 7046 et les profils d’ISO 7721-2, le fond de l’empreinte dépasse la tête et entre dans la zone de la tige, ce qui permet à une tête plate de porter une empreinte utilisable. Dans tous les cas, la géométrie la contraint — ouvrir l’angle de fraisure donne plus de diamètre de tête à hauteur égale, et une tête plus mince a moins à offrir
- La section laissée en dessous. Une empreinte plus profonde laisse moins de matière entre son fond et le cheminement de l’effort, de la face d’appui à la tige. Ce qu’on peut affirmer sans approximation est limité mais utile : la profondeur réduit la section efficace et, au-delà d’un seuil qui dépend de la géométrie, elle augmente la contrainte dans la tête et peut déplacer l’endroit où la tête rompt. La position de ce seuil est une question pour le fournisseur et pour les essais, pas pour une règle empirique
- La façon de la fabriquer. Le volume de l’empreinte fait partie de ce qui décide du nombre de frappes nécessaires à la tête — le nombre d’étapes dépend de la hauteur de tête, du profil, du volume de l’empreinte et de l’appui, pas du seul diamètre. Savoir si une empreinte donnée ajoute une étape à une dimension donnée est une question à poser au fournisseur ; si c’est le cas, cela relève de l’outillage et du délai, pas d’une modification de plan
Aucun des trois n’est une décision sur l’empreinte à utiliser, et en pratique ils ne sont pas non plus fixés dans un ordre net — forme de tête, empreinte, couple requis par l’assemblage et filière de formage convergent ensemble. Le seul point est qu’au moment où l’entraînement est inscrit sur le plan, l’essentiel de la marge disponible a déjà été attribué.
Sur une tête bombée, la hauteur de tête prend sa part la première, et la norme déclasse toute la pièce pour cela : marquage 08.8.
Pourquoi il existe autant d’empreintes
Une partie tient au commerce — Torx est un système propriétaire avec des fabricants sous licence et un outillage contrôlé, et brevets et compatibilité ont façonné les empreintes qui se sont répandues. Mais chacune des empreintes courantes convient aussi à une façon différente de visser, et c’est cette partie qu’il vaut la peine de reporter dans une spécification :
Il existe une troisième raison, qui n’a rien à voir avec le vissage. Sur une ligne d’assemblage, une empreinte peut être choisie pour que le mauvais outil préréglé ne puisse physiquement pas s’engager ; c’est pourquoi deux familles d’entraînement se retrouvent côte à côte sur un même capot.
Le plus ancien de ces débats est documenté. Les deux brevets à l’origine de l’empreinte cruciforme portent presque entièrement sur la façon de la former, et aucun des deux ne mentionne le dérapage axial (cam-out).
| Empreinte | Suppose | Contreparties |
|---|---|---|
| Fente | Une main qui tient le tournevis dans l’axe | Pas d’autocentrage, l’embout glisse, et le vissage automatisé est plus difficile qu’avec une empreinte creuse |
| Empreinte cruciforme | L’autocentrage compte plus que la capacité de couple | Les flancs inclinés génèrent une composante axiale sous charge |
| Six pans creux | La profondeur est disponible et l’accès se fait dans l’axe | Exige de la hauteur de tête ; les angles s’arrondissent si la clé est usée ou trop petite |
| Torx et empreintes à lobes similaires | On veut un couple élevé sans flancs inclinés profonds | Les tolérances de l’embout et de l’empreinte comptent davantage ; une dimension voisine peut souvent être forcée assez loin pour causer des dégâts |
Les trois empreintes cruciformes qui se ressemblent sans être identiques sont un problème distinct, et le plus fréquent en pratique.
Sauf aux petites dimensions, où l’ordre s’inverse
La tête borne généralement l’entraînement, mais pas toujours, et il vaut la peine de nommer les cas où l’entraînement est fixé en premier :
- Une ligne existante. Si les postes d’assemblage sont outillés et les embouts en stock, changer d’empreinte est une décision d’investissement, pas une décision de plan
- L’alimentation automatique. Que la vis tienne sur l’embout dépend de l’empreinte, mais pas d’elle seule — les embouts magnétiques et à aspiration changent la réponse, tout comme la matière de la vis. Un entraînement utilisable par une personne ne l’est pas automatiquement par un distributeur
- La maintenance sur site. Une empreinte qui exige un embout particulier sera attaquée avec le mauvais ; ce que transporte un technicien est donc une vraie contrainte
- Les exigences de sécurité ou d’inviolabilité, où ce que l’empreinte exclut peut primer sur la capacité de couple dans le choix — même si elle doit toujours tenir le couple de pose et de dépose
Quand l’entraînement est fixé en premier, la tête doit l’absorber. C’est une conception légitime, et il vaut la peine de le dire explicitement en revue, sinon la tête est spécifiée comme si elle était libre et le conflit apparaît au stade des échantillons.
Ce qu’il faut régler avant que l’empreinte n’arrive sur le plan
- Quelle est la hauteur de tête, et quelle part en est disponible ? L’empreinte dispute la même matière à la résistance de la tête
- Manuel, électrique ou automatisé ? Chaque mode demande autre chose à l’empreinte, et la nécessité que la vis tienne sur l’embout fait partie de ce qui change
- L’entraînement est-il déjà imposé par la ligne ? Si oui, dites-le avant de choisir la tête, pas après
- L’empreinte ajoute-t-elle une étape de formage à cette dimension ? Cela vaut la peine de le demander au fournisseur, car c’est le moment de la séquence où un changement tardif reste bon marché (en anglais)
- Quel outil entrera réellement ? L’embout a sa propre norme dimensionnelle, et sa bande de tolérance est la même de 0,05 mm à toutes les dimensions, la conformité étant définie par un calibre de contrôle plutôt que par une mesure
Cet article traite de l’étape 4 : empreinte. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Pourquoi la tête limite-t-elle l’entraînement ?
Parce que l’empreinte est une cavité dans la tête et lui dispute la matière. Pour de nombreuses formes de tête, sa profondeur est limitée par la hauteur de tête, mais pas pour toutes — les empreintes des vis à tête fraisée selon ISO 7046 dépassent la tête et entrent dans la zone de la tige. La profondeur réduit aussi la section sous l’empreinte et, au-delà d’un seuil dépendant de la géométrie, cela augmente la contrainte dans la tête et peut déplacer l’endroit où elle rompt. Le volume de l’empreinte est l’un des paramètres qui fixent le nombre de frappes de formage ; il vaut donc la peine de demander au fournisseur si une empreinte donnée ajoute une étape à une dimension donnée. Rien de cela ne se décide en choisissant l’entraînement, d’où sa place après la tête dans l’ordre des décisions.
Le Torx est-il toujours plus résistant qu’une empreinte cruciforme ?
Il est conçu pour transmettre un couple plus élevé sans dépendre de flancs inclinés profonds, ce qui explique sa présence là où la hauteur de tête est réduite. Mais la comparaison n’a de sens qu’à dimension et forme de tête données, et il a ses propres sensibilités : les tolérances de l’embout et de l’empreinte comptent davantage, et un embout de la dimension voisine peut souvent être forcé assez loin pour abîmer l’empreinte. La question utile n’est pas de savoir quelle empreinte est la plus résistante en général, mais laquelle la tête peut porter à la dimension sur laquelle vous travaillez.
Pourquoi existe-t-il autant d’empreintes différentes ?
En partie pour des raisons d’histoire commerciale — Torx est un système propriétaire sous licence — et en partie parce que chacune convient à une façon différente de visser. Une fente convient à une main qui garde le tournevis dans l’axe. Une empreinte cruciforme suppose que l’autocentrage compte plus que la capacité de couple. Un six pans creux suppose que la profondeur est disponible et que l’accès se fait dans l’axe. Une empreinte à lobes suppose qu’on veut un couple élevé avec une empreinte peu profonde. Elles répondent à des conditions d’assemblage différentes, et c’est ce qui compte au moment d’en choisir une.
Quand l’entraînement est-il choisi avant la tête ?
Quand quelque chose d’extérieur au plan l’impose. Une ligne d’assemblage existante, avec des postes outillés et des embouts en stock, fait d’un changement d’empreinte une décision d’investissement. L’alimentation automatique dépend du maintien de la vis sur l’embout, que l’empreinte influence avec le type d’embout et la matière de la vis. La maintenance sur site dépend de ce que transporte un technicien. Pour les vis de sécurité, on pèse ce que l’empreinte exclut face au couple qu’elle doit encore transmettre. Dans ces cas, la tête doit absorber la contrainte, ce qui est acceptable, mais il faut le dire avant de spécifier la tête plutôt que de le découvrir au stade des échantillons.
Que signifie réellement une empreinte arrondie ?
Que la liaison entre l’outil et la vis a cédé avant le filetage. Elle ne dit pas quel côté est en cause — ajustement de l’embout, usure de l’embout, désalignement et empreinte trop peu profonde pour le couple demandé sont tous candidats, et l’empreinte comme l’embout peuvent être hors spécification. La traiter comme une usure normale masque un problème de procédé maîtrisable.
Références
Demande de devis
Des têtes qui s’arrondissent sur la ligne, ou un doute sur le réalisme d’une empreinte à votre dimension ? Indiquez la forme de tête, la dimension et le mode de vissage — à la main, à la visseuse électrique ou en poste automatisé. Un arrondi signifie le plus souvent que l’interface cède avant le filetage, et c’est la contrainte déterminante parmi les trois qui décide si la réponse est un autre embout, une autre tête ou une autre vis.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com