 TIGERFASTENERS
Pourquoi deux entraînements différents se côtoient sur le même carter
Un ingénieur sur r/AskEngineers s’agaçait depuis des années que l’étrier de frein de sa GTI demande un embout Torx et la chape d’étrier derrière lui un triple carré (XZN). Il y voyait une bizarrerie, jusqu’à ce qu’il regarde le démontage d’un moteur Audi et trouve les deux entraînements côte à côte sur le même carter de distribution. La meilleure réponse du fil ne parle pas du coût de l’outillage, et elle change ce à quoi sert une empreinte.
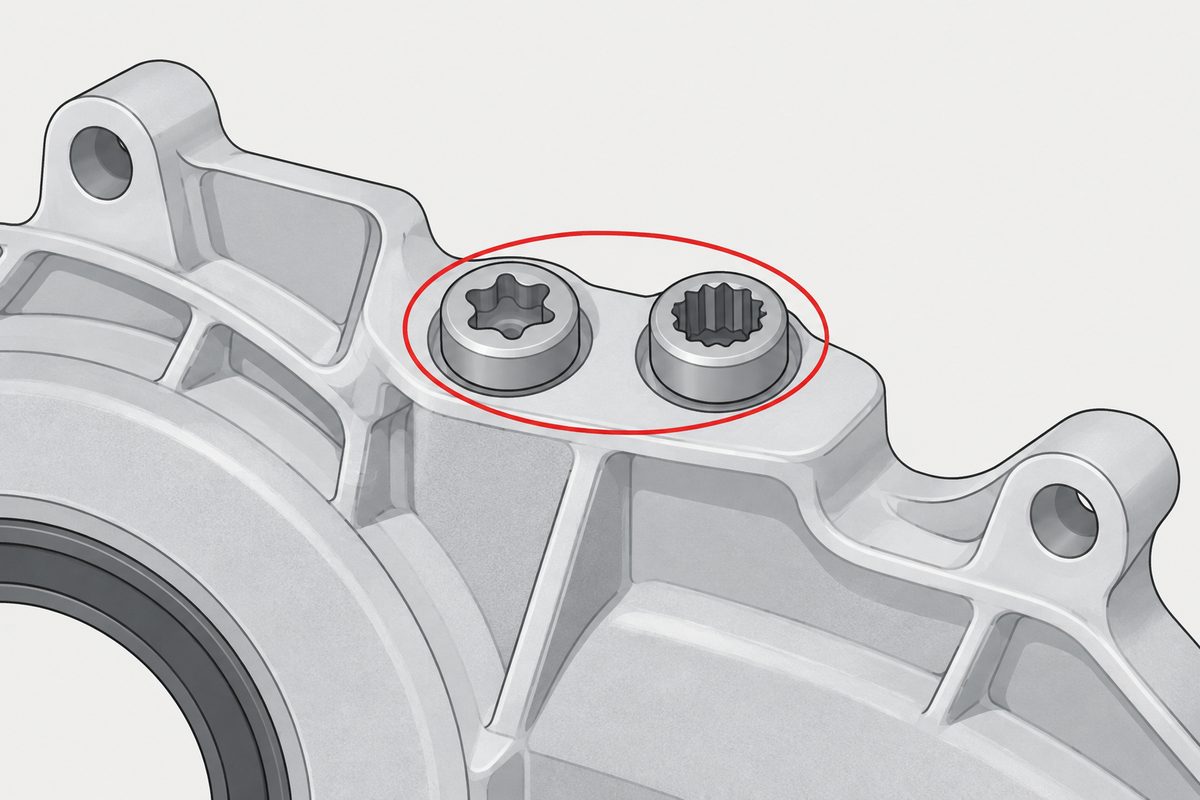
Les deux réponses, et pourquoi la seconde est la plus intéressante
La réponse la mieux classée est la plus honnête et mérite d’être retenue. Il y a beaucoup de raisons, dit-elle, et peu relèvent de l’ingénierie : le coût de la fixation, la communauté de pièces avec d’autres composants du même fournisseur, ce qui est disponible dans la région où le composant est fabriqué. Elle se termine par une phrase que reconnaîtra quiconque a démonté une voiture : la facilité de démontage est l’une des dernières choses prises en compte, si tant est qu’elle le soit.
La seconde réponse est celle qui explique le carter de distribution. Des entraînements différents sont utilisés pour des valeurs de couple différentes même lorsque chacun d’eux supporterait le couple maximal, et la raison ne tient pas du tout à la fixation :
Ce n’est pas une bonne idée qu’un opérateur ait quatre visseuses à couple préréglé qui prennent toutes le même embout. Trop facile de les confondre, ou de confondre quelles vis reçoivent quel couple.
Lisez cela comme une déclaration de conception plutôt que comme une plainte. L’empreinte a reçu un second rôle. Elle ne se contente pas de transmettre le couple, elle détrompe l’outil par rapport à l’assemblage, de sorte que la visseuse réglée sur la mauvaise valeur ne peut physiquement pas s’engager. C’est un détrompage réalisé par la géométrie, et la personne qu’il protège ne lit jamais de plan.
Pourquoi l’empreinte est libre de porter un message
Cela ne fonctionne qu’en raison d’une asymétrie dans la rédaction des normes, visible dans un seul tableau. L’ISO 14579 couvre les vis à tête cylindrique à six lobes internes de M2 à M20, et pour chaque diamètre de filetage elle donne un seul numéro d’empreinte :
| Filetage | M2 | M3 | M4 | M5 | M6 | M8 | M10 | M12 | M16 | M20 |
|---|---|---|---|---|---|---|---|---|---|---|
| N° d’empreinte | 6 | 10 | 20 | 25 | 30 | 45 | 50 | 55 | 70 | 90 |
Une ligne, aucune alternative. Dans une famille d’entraînement, la taille de l’empreinte n’est pas une variable libre : c’est une fonction du filetage. On ne peut pas mettre deux tailles d’empreinte à six lobes différentes sur deux vis M8 et rester dans la norme, donc on ne peut pas utiliser la taille de l’empreinte pour signaler quoi que ce soit à un opérateur.
D’une famille à l’autre, rien n’est fixé. Deux vis M8, l’une avec une empreinte à six lobes n° 45 et l’autre avec un triple carré, n’enfreignent aucune norme, figurent dans le même tableau de diamètres et portent la même classe de qualité. La famille d’entraînement est le seul champ de cette vis qu’aucune norme n’a revendiqué, et un champ que personne n’a revendiqué est un champ sur lequel on peut écrire.
Ce que la norme d’empreinte promet et ne promet pas
Une chose à savoir avant de s’appuyer sur une empreinte comme détrompeur. L’ISO 10664 régit la forme, les dimensions de base, la courbure du profil et le contrôle par calibre de l’empreinte dans la vis, et l’ISO précise qu’elle est destinée au contrôle de l’empreinte et non à servir de norme de fabrication. Elle ne dit rien de l’outil. Nous avons cherché une norme générale pour les embouts à six lobes sans en trouver, ce qui est détaillé dans l’empreinte est normalisée, l’embout ne l’est pas.
Le détrompage fonctionne donc dans le sens qui compte sur une ligne de production, où les outils sont choisis et maîtrisés, et beaucoup moins bien dans un atelier, où l’embout du tiroir est ce qu’un fabricant d’outils a décidé qu’il serait. C’est à peu près la plainte de départ de l’auteur.
L’entraînement pour lequel il ne trouvait pas de douille
Le triple carré est le point où il devient inconfortable d’écrire honnêtement, parce que nous n’avons trouvé aucune norme publiée à son sujet. La recherche fait remonter des vendeurs d’outils plutôt que des organismes de normalisation ; ils décrivent 12 saillies régulièrement espacées se terminant chacune par un angle intérieur de 90°, contre 60° pour un douze pans classique, et signalent qu’il est courant sur les vis de culasse et les pièces de transmission de BMW, Opel, Mercedes et du groupe Volkswagen. C’est une description de niveau fournisseur, pas un article de norme, et cette page la traite comme telle.
C’est la conclusion, pas une lacune de la recherche. Une famille d’entraînement dont on ne peut citer aucun numéro de norme est une mauvaise chose à mettre sur un plan et une bonne chose à utiliser comme détrompeur, et c’est un seul et même fait. La valeur de détrompage d’une empreinte tient à ce que les autres n’ont pas l’outil. Normalisez-la et stockez-la partout, et elle ne détrompe plus rien.
Ce site connaît un autre cas de famille d’entraînement où l’hypothèse selon laquelle un nom désigne une forme échoue complètement : deux empreintes Y différentes. Et ce qui limite réellement le couple qu’une empreinte peut transmettre, question distincte de celle de sa famille, est traité dans ce qui borne l’entraînement.
Ce qu’il faut régler avant qu’une seconde famille d’entraînement arrive sur le plan
- Si la seconde famille porte une information. Si elle est là pour détromper une valeur de couple, cette intention n’existe que dans la tête de quelqu’un tant qu’elle n’est pas écrite. La pièce ne dit pas pourquoi elle est différente
- Qui a l’outil. Le montage est maîtrisé, l’après-vente généralement pas, et la population qui doit démonter la fixation est plus nombreuse et moins équipée que celle qui la monte
- Si une norme peut être citée. Sinon, le plan doit porter la géométrie ou une pièce nommée, car un nom de famille seul n’est pas une spécification
- Si l’empreinte est de toute façon proche de sa limite. Le détrompage n’est gratuit que si l’empreinte choisie transmet encore le couple, et aux petites tailles, c’est l’entraînement qui cesse le premier d’être un libre choix. Voir l’ordre s’inverse en dessous d’une certaine taille
Et la mise en garde de la réponse la mieux classée est la bonne pour conclure. Beaucoup de ces décisions ne sont pas du tout des décisions d’ingénierie, et même celles qui en sont n’ont pas été prises en pensant à la personne qui tient le jeu de douilles.
Cet article traite de l’étape 4 : empreinte. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Pourquoi un même ensemble utiliserait-il deux types d’entraînement ?
La meilleure explication proposée dans le fil d’origine est le détrompage. Des entraînements différents sont utilisés pour des valeurs de couple différentes, même lorsque chacun supporterait le maximum, pour qu’un opérateur disposant de plusieurs visseuses préréglées ne puisse pas mettre la mauvaise visseuse sur la mauvaise vis. L’empreinte remplit un second rôle de détrompeur. Le même fil cite aussi des raisons qui ne relèvent pas du tout de l’ingénierie : coût de la fixation, communauté avec des pièces du même fournisseur et disponibilité là où le composant est fabriqué.
Puis-je utiliser deux tailles d’empreinte pour distinguer deux valeurs de couple ?
Pas au sein d’une même famille d’entraînement. L’ISO 14579 attribue à chaque diamètre un seul numéro d’empreinte à six lobes : une M8 prend le n° 45 et il n’y a pas de seconde option. La taille de l’empreinte est une fonction du filetage, pas une variable que l’on maîtrise. Ce qui est libre, c’est la famille d’entraînement, puisque rien n’empêche deux vis M8 de porter des familles différentes, et c’est pourquoi c’est la famille, et non la taille, qui finit par porter le message.
Existe-t-il une norme publiée pour le triple carré, ou XZN ?
Nous n’en avons pas trouvé. La recherche renvoie des vendeurs d’outils plutôt que des organismes de normalisation ; ils décrivent 12 saillies régulièrement espacées se terminant chacune par un angle intérieur de 90 degrés, contre 60 degrés pour un douze pans classique, et l’associent aux vis de culasse et de transmission des constructeurs allemands. C’est une description de niveau fournisseur, et cette page ne l’élève pas au rang d’article de norme. Si un plan dépend de la géométrie, il doit la porter ou nommer une pièce précise.
Une empreinte normalisée garantit-elle que mon embout ira ?
Non. L’ISO 10664 couvre l’empreinte dans la vis, sa forme, ses dimensions de base, la courbure du profil et le contrôle par calibre, et l’ISO précise qu’elle est destinée au contrôle de l’empreinte et non à servir de norme de fabrication. Elle ne régit pas l’outil, et nous n’avons trouvé aucune norme générale pour les embouts à six lobes. C’est pourquoi le détrompage fonctionne sur une ligne où les outils sont maîtrisés et beaucoup moins bien dans un atelier.
La famille d’entraînement est-elle vraiment libre, ou quelque chose la contraint-il ?
Aucune norme ne la contraint, mais l’assemblage, si. Une empreinte ne peut détromper une valeur de couple que si la famille choisie transmet encore ce couple, et le couple qu’une empreinte peut transmettre dépend de sa propre géométrie et de la tête qui la porte, pas du filetage. En dessous d’environ M3, cette contrainte arrive la première et l’entraînement cesse d’être un libre choix.
Références
- ISO 14579:2011 — vis à tête cylindrique à six lobes internes ; article 1 domaine d’application et tableau 1, qui donne le numéro d’empreinte pour chaque diamètre de M2 à M20
- ISO 10664:2014 — empreinte à six lobes internes pour vis ; l’empreinte, pas l’outil
- r/AskEngineers — le fil d’origine, y compris la réponse sur le détrompage et la mise en garde au-dessus
L’ISO 14579:2011 a été lue dans l’aperçu PDF public, qui contient l’article 1 et le tableau 1 en entier ; les numéros d’empreinte cités ici proviennent de ce tableau, où M14 et M18 figurent entre parenthèses comme dimensions non préférentielles. Les éléments sur l’ISO 10664 proviennent de notre page antérieure, qui a lu cette norme de la même façon. Le triple carré n’est rapporté qu’au niveau fournisseur, et pas davantage : nous avons cherché un numéro ISO ou DIN et trouvé des vendeurs d’outils plutôt que des organismes de normalisation ; les 12 saillies, l’angle intérieur de 90 degrés et l’association avec les vis de moteur et de transmission des constructeurs allemands sont donc présentés ici comme des descriptions de fournisseurs et non cités comme des exigences. L’explication par le détrompage est la meilleure réponse donnée par un ingénieur dans le fil d’origine, pas une déclaration d’un constructeur automobile, et cette page ne prétend pas savoir pourquoi Volkswagen a fait ces choix. Nous n’avons trouvé aucune mesure publiée montrant que le détrompage par famille d’entraînement réduit réellement les erreurs de couple, donc rien de tel n’est affirmé. Le numéro de catalogue ISO a été tiré du chemin de l’URL de l’aperçu et confirmé par une seconde source.
Demande de devis
Si deux familles d’entraînement figurent sur un même ensemble, indiquez-nous laquelle est laquelle et pourquoi dans votre demande. Si la seconde famille sert à détromper une valeur de couple, il est utile de le savoir avant que nous chiffrions l’outillage, et c’est le genre d’intention qui reste dans la tête d’un seul ingénieur jusqu’à ce que quelqu’un l’écrive sur le plan.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com