 TIGERFASTENERS
Angles de tête fraisée : 82°, 90° et le trou
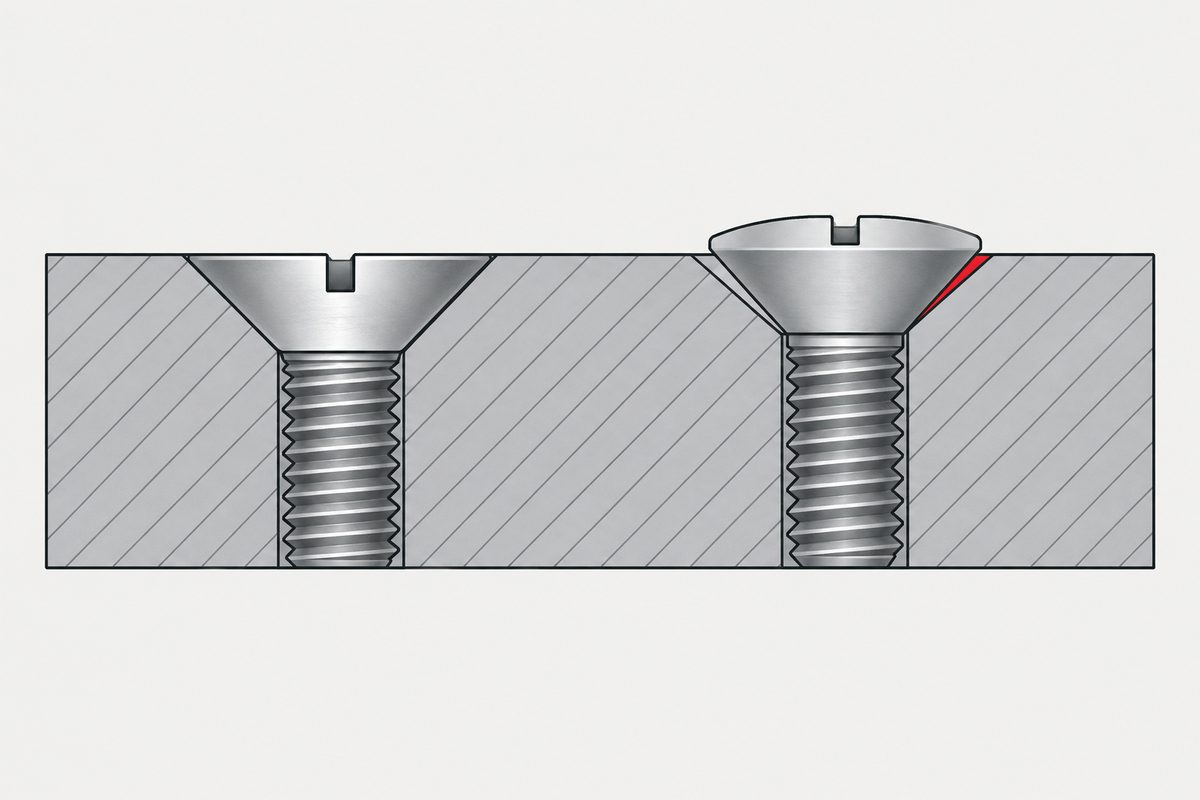
En bref : l’angle d’une tête fraisée est un appariement, pas une spécification de vis. Si les deux angles ne concordent pas, la tête dépasse ou descend sur le petit diamètre, et le cône censé porter sur toute sa surface devient un unique cercle de contact. 82° et 90° appartiennent à deux systèmes différents – mais la norme en pouces ne connaît pas non plus un seul angle : ASME B18.6.3 comprend aussi ses propres vis à métaux à 100° à côté de celles à 82°, de sorte que le système de filetage n’a jamais déterminé l’angle. L’armoire électrique a étendu la demande à 100°, 110° et 120° – pendant que les têtes deviennent en même temps plus minces et plus petites. Les trois évoluent ensemble.
Cela ressemble à un choix, et c’est présenté comme tel
Tous les catalogues de vis à tête fraisée proposent 82° et 90°. Ils figurent côte à côte comme deux finitions ou deux tailles de tête, et c’est précisément cette présentation qui invite à traiter l’angle comme une préférence.
La plupart du temps, rien ne se passe mal, car un ensemble provient généralement d’une seule norme et les angles concordent sans que personne y pense. Le problème n’apparaît que lorsqu’un plan cite une norme et que la vis provient d’une autre.
Alors choisissez 90° – sauf que ce choix ne vous a jamais appartenu
Le malentendu courant consiste à traiter l’angle comme une préférence. Il suit la norme citée par le plan :

| Angle | Origine | Rencontré surtout dans |
|---|---|---|
| 82° | ASME B18.6.3 vis à métaux à tête fraisée de la série en pouces | Plans en pouces, chaînes d’approvisionnement nord-américaines |
| 90° | ISO 7046 (empreinte cruciforme), ISO 10642 (six pans creux) et d’autres | Plans métriques ; la plupart des articles de notre gamme de tailles |
| 100° | Courant dans les séries aéronautiques | Assemblages affleurants en tôle mince demandant plus de surface d’appui |
| 110° / 120° | Généralement fabriqué sur plan, pas selon une norme | Armoires électriques et tôlerie fine (voir plus bas) |
« M3 tête fraisée » ne décrit donc pas encore complètement la pièce. Tant que l’angle et sa norme ne sont pas indiqués, 82° et 90° satisfont tous deux la désignation – et ils ne se comportent pas de la même façon dans le même trou.
Ce que font réellement quelques degrés
Considérez la tête et la fraisure comme deux cônes coaxiaux. Dès que les angles au sommet diffèrent, ils ne peuvent se toucher que sur un cercle. Lequel dépend du cône le plus aigu :
- Angle de la vis plus petit que celui du trou (une vis à 82° dans une fraisure à 90°) : le cône de la tête est plus aigu que le trou, donc le contact se fait sur le bord supérieur et la tête dépasse. L’affleurement est impossible.
- Angle de la vis plus grand que celui du trou (une vis à 90° dans une fraisure à 82°) : le cône de la tête est plus plat, donc le contact descend vers le petit diamètre au fond de la fraisure et charge la partie la plus mince du trou.
Où qu’il se trouve, les conséquences sont les mêmes :
- Le contact surfacique devient linéaire. La contrainte locale augmente ; la tôle mince peut se cuveler, ou le bord du trou se rabat
- La face de la tête n’est pas parallèle à la surface, l’« affleurement » n’existe donc qu’à l’œil
- Le rayon de frottement change, et avec lui la relation entre couple et effort de serrage. Si l’assemblage est serré au couple, ces paramètres ont été établis sur un appariement correct – le même argument figure dans l’article sur le cumul de tolérances, et il ne résiste pas à un appariement modifié.
Ce défaut échappe au contrôle. La vis est conforme à la mesure. Le trou est conforme à la mesure. Deux rapports conformes, et l’assemblage ne porte toujours pas à plat – parce que personne n’a mesuré cette vis dans ce trou. Et mesurer le trou est un problème en soi : presque personne ne mesure l’angle lui-même.
Et il existe un second mécanisme, qui ne demande aucune erreur de personne. Le trou et la tête sont tolérancés dans des documents différents, et leurs plages ne sont pas centrées l’une sur l’autre :
| Caractéristique | Source | Angle au sommet |
|---|---|---|
| Le trou | ISO 15065:2005 §3, figure 1 | 90° ±1° → 89° à 91° |
| La tête | Données dimensionnelles publiées pour ISO 10642 | 90° à 92° |
Un trou conforme à 89° et une tête conforme à 92° sont écartés de trois degrés. Chacun réussit son propre contrôle. Personne n’a mélangé les normes, personne n’a cité le mauvais tableau – les plages se recouvrent simplement sans être centrées, ce qui arrive quand deux caractéristiques réalisées par des procédés différents dans des usines différentes sont tolérancées indépendamment puis doivent s’assembler. ISO 10642:2026 le dit elle-même en avertissant que l’alignement de la tête et de la surface d’appui de la fraisure demande une attention particulière.
« Angles assortis » est donc une affirmation nominale, pas une garantie sur les deux cônes que vous avez réellement devant vous.
C’est pourquoi l’angle figure dans tous les formats de désignation admis, dans les deux systèmes de normes : deux systèmes de désignation. Et si le plan part chez un fournisseur taïwanais, notez que la tête porte quatre noms en chinois et que les normes n’emploient pas celui du commerce.
D’où viennent 100°, 110° et 120°
C’est un compromis géométrique, pas une invention de variantes par les fournisseurs. Ouvrir l’angle au sommet donne un plus grand diamètre de tête pour la même hauteur de tête, et une fraisure moins profonde. Quand une tôle mince doit conserver sa surface d’appui pendant que la tête s’aplatit, c’est la direction où il reste de la marge.
C’est dans l’armoire électrique que nous avons réellement vu la demande évoluer ainsi : panneaux minces, affleurement exigé et une tête qui ne doit pas être assez petite pour traverser. C’est ce qui est passé sur notre propre bureau – pas une classification tirée d’une norme. 82° et 90° ont des normes derrière eux, 100° est courant dans les séries aéronautiques et, au-delà, on travaille en général sur plan.
Des têtes plus minces et plus petites laissent moins de marge
L’autre moitié de la demande concerne la tête elle-même. Trois choses évoluent ensemble :
- La surface d’appui diminue. Le même effort de serrage s’exerce sur un anneau plus petit, et le risque de traversée de la tôle mince augmente
- La fraisure peut traverser la tôle. Si la hauteur de tête dépasse l’épaisseur de la tôle, la fraisure la traverse et laisse un bord tranchant – qui ne résiste pas à la manutention et n’offre aucune face d’appui
- La profondeur de l’empreinte est réduite. Une tête plus mince ne peut pas recevoir une empreinte cruciforme ou six pans creux profonde, l’engagement de l’outil est plus faible et le cam-out devient plus probable
Le diamètre de tête n’est donc pas une cote que l’on peut réduire isolément. Il déplace à la fois la surface d’appui, la profondeur de fraisure et l’engagement de l’entraînement – et aux petites tailles une limite distincte décide si la tête peut même être formée.
Affleurement et angle sont deux exigences, pas une
La plupart des litiges sur une fraisure portent en réalité sur deux exigences sous un même nom. Les spécifications de pose contrôlent généralement la hauteur après montage. Les normes de trou contrôlent la géométrie. Aucune n’implique l’autre.
NASA PRC-9007C §3.0 est l’exemple le plus clair de la première : elle exige que le diamètre et la profondeur de la fraisure soient spécifiés de sorte que les fixations posées respectent un dépassement maximal standard de 0.010 in, sauf tolérance différente indiquée sur le plan. C’est une affirmation sur l’endroit où finit le dessus de la tête – pas sur le cône.
ISO 15065 contrôle néanmoins normativement l’angle, les diamètres et la coaxialité. Les deux sont donc réels, et ils agissent en sens opposés :
- Un trou peut être non conforme à sa spécification alors que la vis posée par hasard affleure parfaitement
- Un trou conforme avec une vis à la limite dimensionnelle opposée peut donner une hauteur après montage différente
Un aspect affleurant ne prouve ni un contact d’appui suffisant, ni la concentricité, ni un trou conforme. Il prouve qu’une vis a fini à niveau dans un trou.
Le cas inverse – angle dans la tolérance et tête qui dépasse quand même – a de nombreuses causes ordinaires, et aucune n’est un problème d’angle :
- Grand diamètre de fraisure trop petit, ou profondeur axiale insuffisante
- Tête de vis à son diamètre réel maximal, ou hauteur de tête à sa limite
- Le congé sous tête qui bute sur le bord de l’avant-trou – NASA-STD-5020A, exigence TFSR 22, impose expressément un dégagement, par un trou chanfreiné ou une rondelle fraisée
- Bavures, surépaisseur de revêtement, débris ou stries de broutage
- Fraisure et avant-trou excentrés, ou axes non parallèles
- Un cassé d’angle ou un second chanfrein qui déplace la référence d’intersection avec la surface
- Tôle trop mince pour recevoir le cône requis sans laisser de bord tranchant
C’est pourquoi « elle n’affleure pas » n’est pas un diagnostic. La première question utile est de savoir si le plan demande une hauteur ou une géométrie, car les deux se contrôlent différemment et peuvent être défaillantes indépendamment. Le cas du dégagement du congé est traité dans le congé sous tête.
Quatre indications à porter sur le plan
- La norme de la tête et son angle. ISO 10642 (90°) ou ASME B18.6.3 (82°), pas seulement « tête fraisée »
- L’angle et le diamètre supérieur de la fraisure. Le trou a ses propres normes – ISO 15065 et DIN 74, les profils de tête figurant dans ISO 7721. Les dimensions de fraisures publiées se contredisent plus souvent qu’on ne le pense, il importe donc de savoir de quel tableau vient la valeur
- Le critère d’acceptation de l’affleurement. Combien en saillie, combien en retrait, et mesuré comment
- L’épaisseur de tôle par rapport à la hauteur de tête. La formation d’un bord tranchant se calcule à l’avance
Cinq questions avant l’échantillonnage
- Quel est l’angle de votre trou ? Poinçonné, fraisé à l’outil ou usiné – les écarts diffèrent
- Comment l’affleurement est-il jugé ? À l’œil, au calibre ou par mesure du dépassement
- Quelle est l’épaisseur de la tôle, et la hauteur de tête y tient-elle ?
- Le revêtement a-t-il été pris en compte ? Une couche sur le cône déplace l’assise de la tête (le problème de surépaisseur est plus aigu aux petites tailles)
- Cet angle est-il un article standard ou fabriqué sur plan ? L’outillage et le délai ne sont pas les mêmes
Posez-nous la même question
Ce que nous pouvons confirmer : sous M6, le fil, l’outillage, le roulage du filetage et le contrôle sont réalisés en interne, le formage, le contrôle et le conditionnement s’enchaînent en un seul flux, et ce depuis 1994.
Quels angles nous produisons réellement, c’est une question à nous poser directement – cette page n’y répondra pas par « tout ce dont vous avez besoin ». Envoyez le plan ou un échantillon, et indiquez-nous l’angle de votre trou. Nous vous dirons s’il s’agit d’une spécification existante, d’un ajustement d’outillage ou d’une nouvelle pièce.
Références
Normes citées ci-dessus, listées par numéro pour vérification :
- ASME B18.6.3 Machine Screws, Tapping Screws, and Metallic Drive Screws (tête fraisée plate en pouces, 82° ; la même norme comprend aussi des têtes à 100°)
- NASA PRC-9007C §3.0 – diamètre et profondeur de fraisure spécifiés pour un dépassement maximal standard après pose de 0.010 in
- NASA-STD-5020A exigence TFSR 22 – dégagement pour le congé sous tête, par un trou chanfreiné ou une rondelle fraisée
- ISO 7046 / ISO 10642 vis métriques à tête fraisée (90°)
- ISO 7721 vis à tête fraisée – configuration de la tête
- ISO 15065 / DIN 74 fraisures pour vis à tête fraisée
Cette page décrit la géométrie et ce qu’il faut spécifier. Elle ne fournit pas de valeurs de conception pour un produit particulier. Les angles, tolérances et critères d’acceptation relèvent des normes elles-mêmes et de votre plan.
Cet article traite de l’étape 3 : tête. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Demande de devis
Des têtes fraisées qui ne portent pas à plat, ou un angle dont vous n’êtes pas sûr ? Envoyez le plan ou un échantillon, et indiquez-nous l’angle du trou. Nous commencerons par établir s’il s’agit d’un problème d’appariement ou de dimension.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com