 TIGERFASTENERS
Presque personne ne mesure l’angle d’une fraisure
En bref : l’angle est une donnée d’entrée, pas un résultat. Vous l’avez choisi en choisissant l’outil. Ce qui varie en production, c’est le diamètre en surface, et c’est lui que mesurent toutes les méthodes pratiques — directement, ou en posant une bille dans le cône et en mesurant de combien elle dépasse. Le sommet du cône est un point virtuel, qui n’existe que là où deux surfaces se rejoindraient si on les prolongeait ; il n’y a rien là-bas sur quoi poser un instrument.
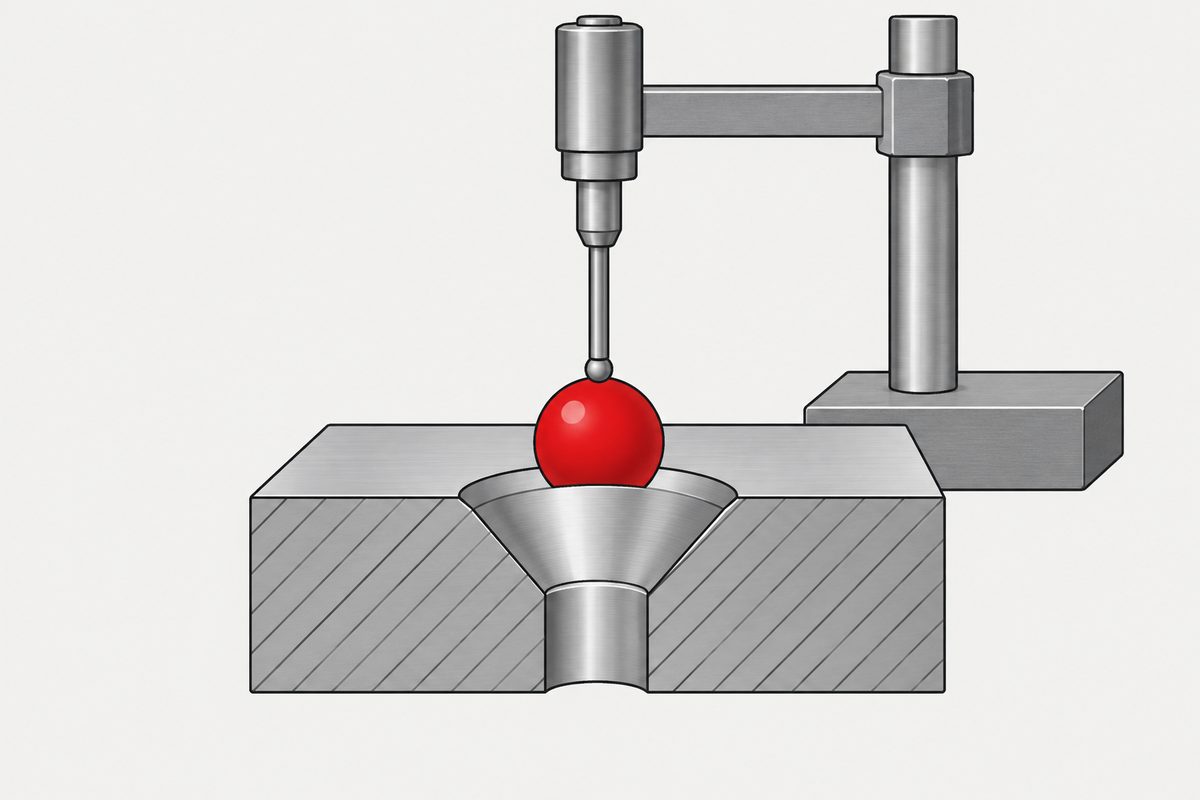
Deux cents usineurs, et presque personne ne mesure l’angle
Sur r/Machinists, un fil demande comment mesurer le diamètre d’une fraisure. Il a atteint 244 commentaires. La réponse la mieux notée, et de loin, était une plaisanterie : « J’utilise mon œilomètre. » (traduction)
La plaisanterie mise à part, les réponses sérieuses se rangent en quatre groupes — projecteur de profil, jauge de fraisure dédiée, bille étalon avec trusquin, et becs d’intérieur d’un pied à coulisse. Elles divergent sur la précision et le coût. Elles s’accordent sur un point plus intéressant, que personne dans le fil ne formule : aucune ne mesure un angle.
Pourquoi : le sommet n’existe pas
Un angle suppose deux surfaces et la ligne où elles se coupent. Dans une fraisure, le cône est réel mais son sommet est virtuel — il se trouve sous la pièce, là où le cône se refermerait si le trou ne l’interrompait pas. Impossible d’y poser un pied à coulisse, et un rapporteur posé en travers du dessus lit autant le chanfrein de votre propre instrument que la pièce.

L’angle est donc converti en longueur. C’est toute l’astuce, et chaque méthode s’y prend à sa façon :
| Méthode | Grandeur lue |
|---|---|
| Jauge de fraisure / de chanfrein | Diamètre en surface, lu directement |
| Bille étalon + trusquin | Hauteur de la bille au-dessus de la face |
| Becs d’intérieur du pied à coulisse | Diamètre en surface, à l’œil |
| Projecteur de profil | Un profil, sur lequel on relève un diamètre |
Une remarque sur le projecteur, parce qu’on le croit sans effort : sur une pièce entière, l’éclairage par transparence ne donne que la silhouette du contour. Pour voir le bord de la fraisure, il faut en général un éclairage épiscopique et une pièce d’équerre par rapport à l’objectif. La méthode est précise, pas automatique.
La méthode de la bille, et pourquoi elle fonctionne
On dépose une bille de diamètre connu dans le cône. Elle ne peut pas atteindre le sommet : elle s’appuie sur le cône selon un cercle et dépasse la face d’une certaine hauteur. Mesurez cette hauteur, et le diamètre en surface s’en déduit par trigonométrie.
Avec le diamètre de bille D, l’angle au sommet 2α et h la hauteur du sommet de la bille au-dessus de la face :
d = D / cos α + (D − 2h) · tan α
La démonstration est assez courte pour mériter d’être vue, car elle explique pourquoi la méthode est exacte et non approchée. Le centre de la bille se trouve sur l’axe du cône. Sa distance perpendiculaire à la surface du cône doit être égale au rayon de la bille R, ce qui place le centre à la hauteur R / sin α au-dessus du sommet virtuel. La face se trouve encore R − h plus haut. Le rayon du cône à une hauteur donnée vaut cette hauteur multipliée par tan α ; en doublant, on obtient le diamètre.
Remarquez ce dont la démonstration avait besoin : la position du sommet, que l’on ne peut pas toucher. La bille la trouve à votre place. C’est pourquoi un atelier garde une fiche de hauteurs de bille précalculées scotchée dans la caisse à outils plutôt qu’un rapporteur.
Elle échoue de trois façons qu’il vaut la peine de connaître. Une bille trop petite pour l’angle s’enfonce jusqu’à toucher le trou percé en dessous au lieu du cône. Une bille trop grosse repose sur l’arête extérieure ou sur le chanfrein d’ébavurage et ne touche jamais le cône. Et une bavure sur le bord augmente la hauteur mesurée sans que la pièce change.
Quand il faut vraiment l’angle
Tout ce qui précède porte sur le diamètre, parce que c’est lui qui varie en production et lui que l’atelier contrôle réellement. Mais le titre de cette page exagère sur un point, et il vaut la peine d’être exact : l’angle n’est pas immesurable. Il n’est pas mesuré. Ce sont deux affirmations différentes, et la différence compte quand un lot reçu est contesté.
Que le sommet soit virtuel n’empêche pas réellement la mesure. Une machine à mesurer tridimensionnelle, un contourographe ou un système optique 3D ajuste un cône sur de nombreux points de la surface conique réelle et donne l’angle au sommet, l’axe, le diamètre dans un plan défini, la profondeur et la forme. Rien de cela n’exige que le sommet existe comme élément palpable — la surface suffit, et le sommet découle de l’ajustement. La raison honnête pour laquelle l’atelier ne mesure pas l’angle n’est donc pas l’impossibilité : les instruments qui en sont capables ne sont pas ceux de l’établi, et l’angle était de toute façon fixé par l’outil.
Il existe une méthode d’établi qui donne l’angle, et c’est la même astuce que la bille ci-dessus, appliquée deux fois. Logez deux billes de rayons différents dans le même cône. Chacune se place à une hauteur dictée par l’angle du cône, si bien que l’écart entre les deux contient l’angle et rien d’autre. Avec les rayons R1 et R2 et les positions axiales des centres de bille C1 et C2 mesurées depuis la même référence :
|C2 − C1| = |R2 − R1| ÷ sin α ⇒ 2α = 2 arcsin( |R2 − R1| ÷ |C2 − C1| )
Ce sont les positions des centres, pas des sommets des billes. Si votre comparateur lit le sommet de chaque bille, convertissez d’abord en centres en retranchant chaque rayon. Injecter directement l’écart brut des hauteurs de sommet dans cette formule introduit une erreur égale à la différence des rayons — et comme les deux billes sont choisies exprès avec des rayons différents, cette erreur n’est jamais nulle. Les méthodes à billes pour les cônes intérieurs sont établies de longue date et figurent dans la littérature du NIST en métrologie dimensionnelle.
Les trois mêmes modes de défaillance s’appliquent, plus un : les deux billes doivent toucher la même bande intacte du cône, et aucune ne doit reposer au fond du trou percé en dessous. De simples piges cylindriques ne remplacent pas directement les billes, car leur géométrie de contact diffère et doit être modélisée spécifiquement.
Et voici le piège qui justifie de connaître tout cela. Une jauge de fraisure à cadran convertit un déplacement axial en diamètre pour un angle supposé. Elle ne vérifie pas cet angle — elle le présuppose. Une fraisure usinée avec le mauvais outil peut donc se lire parfaitement dans la tolérance sur une jauge de diamètre. Si une pièce passe la jauge et que la vis ne porte toujours pas, l’angle est ce que personne n’a contrôlé, et une jauge de diamètre ne le trouvera jamais.
La méthode la plus utilisée n’est pas une mesure
Relisez le fil : la réponse la plus répétée n’est pas un instrument. C’est : prendre la vis destinée au trou, la mettre en place et voir si la tête affleure ou se trouve en dessous.
On serait tenté de ranger cela parmi les raccourcis. Ce n’en est pas un. Ces gens contrôlent autre chose : non pas si le trou a la cote du plan, mais si l’assemblage fonctionne. Si l’exigence est que rien ne dépasse de la surface, une vis teste cette exigence plus directement qu’un diamètre. Comme l’a dit un intervenant, si la tête est sous l’affleurement, c’est bon.
Quand cela cesse-t-il de fonctionner ? Quand le plan cesse de poser une question fonctionnelle pour poser une question dimensionnelle.
Ce que la vis ne dit pas
Un autre intervenant, avec 75 votes, a averti que les diamètres de tête des vis à tête fraisée varient énormément d’un fabricant et d’un matériau à l’autre. Il a raison, et c’est la partie que nous pouvons chiffrer, parce qu’elle est de notre côté de la barrière.
ISO 10642 (vis à tête fraisée à six pans creux ; l’édition en vigueur est la quatrième, publiée en mars 2026) donne le diamètre de tête de trois façons distinctes, et les confondre est l’erreur classique. dk,theor,max est le diamètre théorique à arête vive, là où le cône rencontrerait la face supérieure si les deux se prolongeaient — une cote de construction, pas une valeur que l’on trouve au pied à coulisse. dk,actual max et min encadrent l’arête extérieure réelle d’une vis finie. La plage de tolérance est l’écart entre les deux valeurs réelles, pas l’écart entre théorique et réel.
| Taille | dk théor. max | dk réel max | dk réel min | Plage |
|---|---|---|---|---|
| M3 | 6,72 | 5,81 | 5,54 | 0,27 |
| M4 | 8,96 | 7,96 | 7,53 | 0,43 |
| M5 | 11,20 | 10,07 | 9,43 | 0,64 |
| M6 | 13,44 | 12,16 | 11,34 | 0,82 |
| M8 | 17,92 | 16,43 | 15,24 | 1,19 |
| M10 | 22,40 | 20,69 | 19,22 | 1,47 |
Mettons maintenant une tolérance sur le trou. Prenons un plan qui cote le diamètre de fraisure à ±0,005 in — une plage totale de 0,254 mm. C’est l’exemple retenu par cet article ; nous ne prétendons pas qu’il s’agit d’une norme du secteur.
En M3, la plage de la tête de vis est de 0,27 mm — à peine plus large que l’élément contrôlé. En M6, elle est plus de trois fois plus large. En M10, 1,47 mm contre 0,254 mm, près de six fois. Une vis dont le diamètre de tête est inconnu ne peut pas trancher sur un élément dont toute la tolérance n’est qu’une fraction de la plage admise pour la vis elle-même.
La version honnête est plus étroite que « les vis ne sont pas des calibres ». Le tableau est l’enveloppe de vis toutes conformes ; un lot donné ne se disperse pas sur toute son étendue. Une vis que vous avez mesurée est une pièce de comparaison ou une aide au réglage légitime. Ce qui ne va pas, c’est la vis non tracée tirée du bac et utilisée comme preuve de conformité — et le défaut s’aggrave à mesure que la vis grossit.
D’où vient vraiment la valeur de l’angle
Puisqu’on ne le mesure jamais, il vaut la peine de préciser où il est décidé. 82° pour les vis à tête fraisée en pouces et 90° en métrique est une convention, pas une règle — l’ASME B18.6.3 elle-même couvre des têtes fraisées à 82° et à 100°. Le 100° est bien établi dans la fixation aéronautique, et le 120° apparaît aussi dans la pratique aéronautique et militaire.
Les normes se partagent le travail : l’ISO 7721 définit la géométrie de la tête, y compris la distinction entre arête extérieure théorique et réelle dont dépend le tableau ci-dessus. L’ISO 10642 donne les dimensions de ce produit précis. L’ISO 15065 et la DIN 74 spécifient le trou — la fraisure elle-même, pas la vis. Si votre plan et votre fournisseur se disputent, c’est généralement parce que l’un des deux oppose une norme de vis à une question de trou.
Cela mérite d’être concret, car les articles que l’on invoque dans ce débat ne portent pour la plupart pas du tout sur le trou :
| Article | Ce qu’il contrôle réellement |
|---|---|
| ISO 7721:1983 §3 | La tête de vis fabriquée — son dessus doit se situer entre les surfaces de calibre A et B. Pas le trou |
| ISO 7721-2:1990 | Profondeur de pénétration de l’empreinte cruciforme. Pas du tout une méthode d’angle |
| ASME B18.6.3, annexe obligatoire I | Contrôle du dépassement de la tête fabriquée au moyen d’une bague à arête vive. Pas un trou de production |
| ISO 15065:2005 §3 | Le trou : angle, grand diamètre de fraisure, diamètre du trou de passage, profondeur approximative, coaxialité |
Trois de ces quatre contrôlent la vis. Seul le dernier porte sur l’élément usiné. Quand un fournisseur répond à une question de trou en citant un article de calibrage, l’article est souvent parfaitement réel et parfaitement hors sujet — et le débat tourne en rond parce que chaque partie a raison sur une pièce différente.
La plainte qui trahit tout
Un usineur du fil maudissait l’ingénieur qui avait mis un diamètre de fraisure à ±0,005 in sur une pièce en matière d’épaisseur brute de livraison. Il montrait du doigt quelque chose de réel.
Le diamètre en surface d’une fraisure dépend de la profondeur à laquelle l’outil descend sous la face par laquelle il débouche. Si la machine prend sa référence Z sur l’arrière de la plaque et que l’épaisseur de la plaque varie, la profondeur sous la face avant varie avec elle — et le diamètre se déplace. La géométrie n’a pas changé ; la référence, si.
La solution ne consiste pas simplement à déclarer la face avant comme référence sur le plan. Cela régit la manière dont la pièce est contrôlée, pas la manière dont la machine a trouvé Z. Ce qui supprime réellement le couplage, c’est de prendre la référence Z sur la face fraisée, à la machine — ou d’admettre que le diamètre est ce qui compte et de le contrôler directement, ce qui ramène au début de cette page.
Alors, que faire
La première question n’est pas comment mesurer ceci. C’est pourquoi cette cote est-elle maîtrisée.
Si l’exigence est que la tête ne dépasse pas, la vis est le bon contrôle, et sortir une jauge revient à mesurer quelque chose dont le plan ne se soucie pas. Si l’exigence est une cote — parce qu’un joint vient s’y appuyer, parce que la tête doit s’enfoncer à une profondeur donnée, parce que le plan du client l’impose —, il vous faut le diamètre, et il vous le faut à partir d’un moyen traçable. Deux méthodes de réception différentes, parce qu’elles réceptionnent deux choses différentes.
Le choix de l’angle lui-même est une décision distincte, et elle ne vous revient généralement pas. La place de cette question dans l’ordre général des décisions est traitée dans Spécifier une vis (en anglais).
Références
- ISO 10642:2026 — Hexagon socket countersunk head screws (quatrième édition, mars 2026 ; remplace l’ISO 10642:2019)
- ISO 7721:1983 — Countersunk flat head screws: head configuration and gauging ; le §3 contrôle la tête fabriquée entre les surfaces A et B
- ISO 7721-2:1990 — profondeur de pénétration des empreintes cruciformes (pas une méthode d’angle)
- ASME B18.6.3, annexe obligatoire I — contrôle du dépassement de la tête fabriquée au moyen d’une bague à arête vive
- ISO 15065 / DIN 74 — fraisures pour vis à tête fraisée (le trou)
- ASME B18.6.3 — Machine screws and tapping screws (pouces, 82° et 100°)
- Fil sur la mesure du diamètre des fraisures, r/Machinists, 244 commentaires
Cette page décrit la pratique de mesure et la géométrie qui la sous-tend. Les critères d’acceptation d’une pièce donnée relèvent de votre plan et des normes qu’il invoque.
Cet article traite de l’étape 3 : tête. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Comment mesurer l’angle d’une fraisure ?
En pratique, on ne le mesure pas. Le sommet du cône est un point virtuel situé sous la pièce, il n’y a donc rien sur quoi poser un instrument. L’angle est fixé par l’outil d’usinage. Ce que l’on mesure, c’est le diamètre en surface, soit directement avec une jauge de fraisure ou un projecteur de profil, soit indirectement en logeant une bille dans le cône et en mesurant de combien elle dépasse de la face.
Quelle est la formule de la bille étalon pour une fraisure ?
Avec le diamètre de bille D, l’angle au sommet 2 alpha et h la hauteur du sommet de la bille au-dessus de la face, le diamètre en surface vaut d = D / cos alpha + (D moins 2h) fois tan alpha. La formule est exacte, pas approchée, car la bille localise le sommet virtuel que l’on ne peut pas atteindre.
Puis-je simplement contrôler une fraisure avec la vis ?
Pour une exigence fonctionnelle, oui, et c’est un test plus direct qu’un diamètre. Pour une tolérance dimensionnelle, non. L’ISO 10642 admet des diamètres de tête sur une plage de 0,27 mm en M3 et de 1,47 mm en M10 ; une vis non tracée ne peut donc pas trancher sur un élément plus serré que cela. Une vis que vous avez mesurée vous-même est une pièce de comparaison légitime.
Les fraisures en pouces sont-elles toujours à 82 degrés et les métriques à 90 ?
C’est la convention courante, pas une règle. L’ASME B18.6.3 couvre des têtes fraisées à 82 et à 100 degrés. Le 100 degrés est bien établi dans l’aéronautique, et le 120 degrés apparaît dans la pratique aéronautique et militaire.
Pourquoi mon diamètre de fraisure dérive-t-il sur des pièces en épaisseur brute ?
Parce que le diamètre en surface dépend de la profondeur à laquelle l’outil descend sous la face par laquelle il débouche. Si Z est pris sur l’arrière de la plaque et que l’épaisseur varie, la profondeur sous la face avant varie avec elle. Prendre la référence Z sur la face fraisée, à la machine, supprime le couplage ; déclarer cette face comme référence sur le plan ne suffit pas.
Demande de devis
Nous fabriquons des vis à tête fraisée et passons donc beaucoup de temps sur l’autre moitié de cet ajustement. Si un plan et un échantillon ne concordent pas, envoyez-nous les deux — la cote du plan et ce que vous mesurez — et nous vous dirons de quel côté se trouve l’écart.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com