 TIGERFASTENERS
Un embout cruciforme a son propre tableau, et chaque taille reçoit les mêmes cinq centièmes
Un forum d’ingénierie a consacré ce mois-ci cent commentaires à la question de savoir pourquoi un tournevis cruciforme bon marché abîme les vis et un tournevis cher non. Presque toutes les réponses parlaient de tolérances, et aucune n’a ouvert le tableau. L’empreinte a une norme, que l’on cite assez souvent. L’embout qui y entre a une norme distincte, que presque personne ne lit, et elle dit quelque chose d’étrange : la bande admise sur la largeur de l’embout est la même, cinq centièmes de millimètre, que la lame fasse trois millimètres de large ou dix.
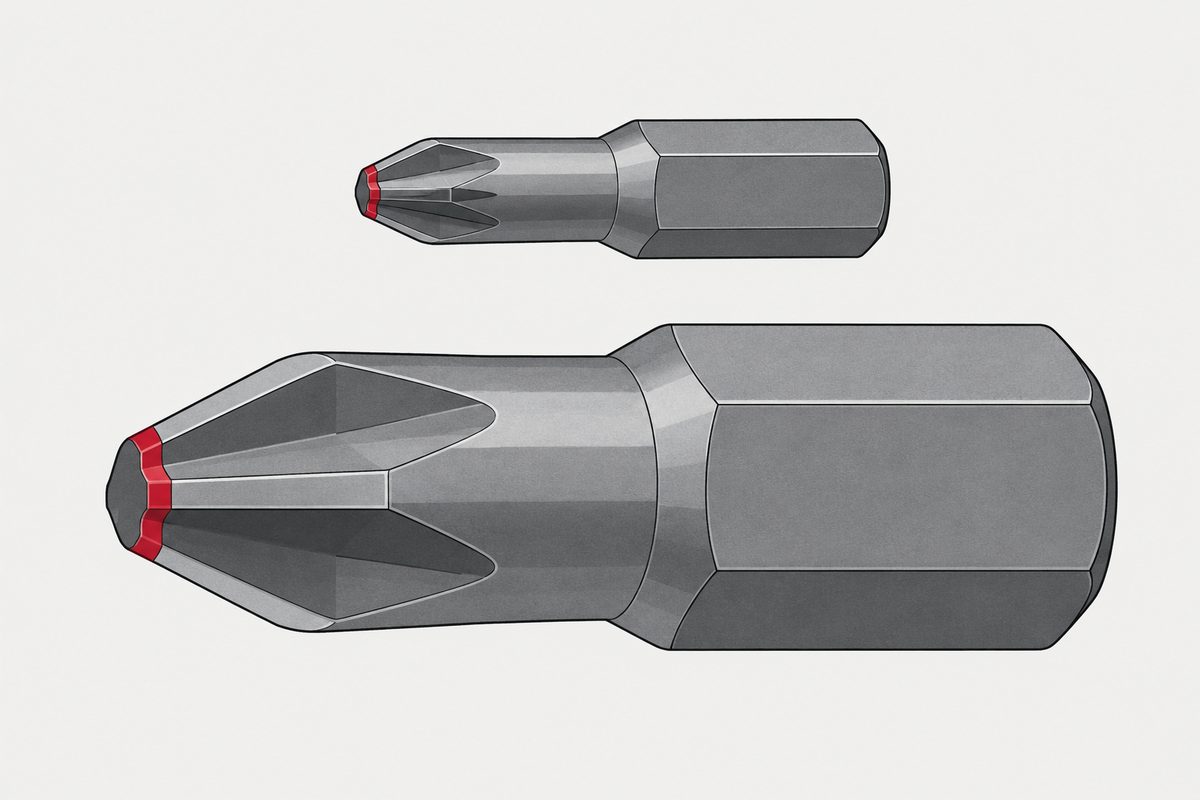
Dans l’ISO 8764-1, tableau 1, la largeur aux ailes d’un embout de forme PH est de 0,61 à 0,56 mm pour un n° 0 et de 3,60 à 3,55 mm pour un n° 4. Tailles différentes, même bande : 0,05 mm. Cinq centièmes, soit cinq de ce qu’un atelier d’usinage taïwanais appelle un tiao. Toutes les tailles du tableau y ont droit. Pendant ce temps, l’écart entre un n° 1 à son maximum et un n° 2 à son minimum est de 0,48 mm ; c’est notre propre soustraction, et cela représente environ dix de ces bandes.
Le document est l’ISO 8764-1:2004, Assembly tools for screws and nuts, screwdrivers for cross-recessed head screws, part 1: driver tips, troisième édition, ISO/TC 29/SC 10, confirmée lors d’un examen en 2024. Elle spécifie deux formes : la forme PH pour les empreintes de forme H et la forme PZ pour les empreintes de forme Z. Les empreintes elles-mêmes relèvent d’une autre norme, l’ISO 4757, et la longueur de lame et le marquage relèvent de la partie 2. Cette partie couvre la seule extrémité active, pour les tournevis à main comme pour les embouts de machine.
Le tableau
Cinq tailles, numérotées de 0 à 4, chacune donnée sous forme d’une paire de limites. Rien de plus petit que le n° 0 n’y figure.
| Embout | Diam. nominal de lame | b, aux ailes | g | l min | α | β |
|---|---|---|---|---|---|---|
| 0 | 3 mm | 0,61 / 0,56 | 0,84 / 0,79 | 2,78 | voir figure | 7°00′ / 6°30′ |
| 1 | 4,5 mm | 1,03 / 0,98 | 1,30 / 1,25 | 2,78 | 138°30′ / 138°00′ | 7°00′ / 6°30′ |
| 2 | 6 mm | 1,56 / 1,51 | 2,31 / 2,26 | 4,37 | 140°30′ / 140°00′ | 5°45′ / 5°15′ |
| 3 | 8 mm | 2,52 / 2,47 | 3,84 / 3,79 | 6,74 | 146°30′ / 146°00′ | 5°45′ / 5°15′ |
| 4 | 10 mm | 3,60 / 3,55 | 5,11 / 5,06 | 8,34 | 153°30′ / 153°00′ | 7°00′ / 6°30′ |
Les deux colonnes de longueur se comportent comme on s’y attend. Le diamètre nominal de lame va 3, 4,5, 6, 8, 10, et la longueur droite minimale va de 2,78 à 8,34. La tolérance ne les suit pas. Sur b, elle est de 0,05 à chaque ligne. Sur g, elle est de 0,05 à chaque ligne. Sur les deux angles, elle est de 0°30′ à chaque ligne.
Deux colonnes rompent le schéma, et elles méritent d’être nommées, car ce sont les seuls endroits où le comité a réparti la tolérance de façon inégale. e, la largeur aux ouvertures des rainures, va de 0,38 à 0,29 sur un n° 0, soit une bande de 0,09, et 0,05 partout ailleurs. f, la petite largeur centrale, a une bande de 0,05 sur les embouts 0, 1 et 2 et de 0,08 sur les embouts 3 et 4. Les gros embouts ont droit à un centre plus lâche.
L’angle de rainure n’est pas monotone non plus. β va de 7°00′ à 6°30′ sur les embouts 0, 1 et 4, et de 5°45′ à 5°15′ sur les embouts 2 et 3. Les deux tailles du milieu, celles que la plupart des gens possèdent, ont une rainure moins inclinée que les tailles de part et d’autre.
Un n° 2 peut-il dériver jusqu’à un n° 1 ?
C’est la question que le forum posait vraiment, sous forme d’observation : le n° 2 d’une marque faisait tourner une vis n° 1 tant bien que mal, le n° 2 d’une autre marque n’y entrait pas du tout. L’auteur se demandait si l’embout lâche était voulu.
D’abord la soustraction, en notant que le calcul ci-dessous est le nôtre, pas celui de la norme. Sur b, le plus petit n° 2 admis mesure 1,51 et le plus grand n° 1 admis mesure 1,03. L’écart est de 0,48 mm. La bande dans laquelle un n° 2 doit se trouver est de 0,05. Un embout devrait donc être trop petit de neuf ou dix bandes de tolérance entières avant que sa largeur aux ailes n’atteigne le haut de la taille inférieure. L’usure de l’outil n’en fait pas autant. Quoi qu’il se passe quand un n° 2 fait tourner un n° 1, ce n’est pas un n° 2 qui a dérivé.
La raison pour laquelle il entre malgré tout se trouve dans la figure plutôt que dans le tableau. Un embout PH est un cône, dessiné avec un demi-angle de 26°30′, tolérance 0 à moins 0°30′, et quatre rainures régulièrement espacées à 90°. Tout cône est étroit près de sa pointe. Un n° 2 entrera toujours dans une empreinte n° 1 jusqu’à une certaine profondeur, parce que son nez est plus fin que l’entrée de l’empreinte. Ce qui décide s’il travaille, c’est la profondeur à laquelle il s’enfonce avant que les flancs ne portent.
Et c’est précisément ce que la norme contrôle.
Le calibre mesure la profondeur, et le dit
L’article 5 ne demande à personne de mesurer un embout au micromètre. Il définit un calibre de contrôle, et un embout est conforme
« lorsqu’ils s’ajustent correctement dans le calibre et que les arêtes des embouts où se rejoignent les deux cônes de 53° et 142° se situent dans le gradin c du calibre. »
53° est le double du demi-angle de 26°30′ de la figure. L’arête où se rejoignent les deux cônes est l’épaulement de l’embout, et la question que pose le calibre est de savoir où cet épaulement tombe le long de l’axe. Une note sous le tableau du calibre PZ le dit clairement : « Le calibre de contrôle ne peut servir qu’à vérifier la profondeur de pénétration des profils d’outil. C’est ainsi que la précision d’ajustement des profils d’outil dans les têtes de vis correspondantes est garantie. »
Regardez maintenant ce qu’est le gradin c. Dans le tableau 3, c’est une seule cellule fusionnée couvrant les cinq tailles : 0,254 mm, plus ou moins 0,025. Un calibre n° 0 et un calibre n° 4 utilisent la même fenêtre. Quoi que ce soit d’autre qui varie avec la taille, la fenêtre de profondeur, elle, ne varie pas.
C’est un quart de millimètre, et c’est le chiffre que le forum cherchait à tâtons. Un embout qui s’enfonce un quart de millimètre trop peu est hors calibre. Un embout qui s’enfonce correctement porte sur les flancs pour lesquels il a été dessiné. Personne dans cette discussion n’a mesuré de profondeur, parce que la profondeur ne se sent pas, sauf sous la forme que tous ont décrite : un tournevis qui mord ou qui ne mord pas.
Le calibre est construit à l’extrémité la plus défavorable de l’embout
Il existe une annexe informative intitulée Justification du choix des dimensions des calibres pour les embouts de forme PH, et elle ne figure pas dans l’aperçu gratuit ; nous ne pouvons donc pas dire ce qu’elle contient. Ce que nous pouvons faire, c’est mettre côte à côte le tableau 1 et le tableau 3, ce qui est notre propre comparaison et non celle de la norme.
| Dimension du calibre | Sa tolérance | Égale, dans le tableau 1 |
|---|---|---|
| m | 0 / −0,02 | Le minimum de e, pour les cinq tailles (0,29 / 0,49 / 1,08 / 2,07 / 2,71) |
| α | 0 / −0°15′ | Le minimum de α (138° / 140° / 146° / 153°) |
| β | +0°15′ / 0 | Le maximum de β (7° / 7° / 5°45′ / 5°45′ / 7°) |
| b | min. | Le diamètre nominal de lame (3 / 4,5 / 6 / 8 / 10) |
Chacune de ces valeurs correspond exactement, et chacune est prise à l’extrémité de la tolérance de l’embout où le calibre est le plus difficile à passer, puis décalée d’un quart de degré ou de deux centièmes supplémentaires dans le même sens. Le calibre n’est pas une copie de l’embout nominal. C’est une copie du pire embout que le tableau admet encore, de sorte que tout ce qui y entre est dans la bande par construction.
La ligne du n° 0 porte un tiret à la place de α. Cela correspond au tableau 1, où l’embout n° 0 n’a pas non plus de valeur α et où la cellule indique voir figure 1. Sur la figure, l’embout n° 0 n’est dessiné qu’avec l’angle de rainure de 92° +0°30′ / 0 que les autres tailles portent à côté de α, et un petit détail de rayon de R0,28 à R0,21. Le plus petit embout est une forme différente, pas une forme mise à l’échelle.
Le calibre est un dessin en pouces habillé en millimètres
Le reste du tableau 3 devient intéressant, et là encore le calcul est le nôtre. Commençons par le gradin c, la fenêtre de profondeur identique à chaque taille : 0,254 mm font exactement 0,010 pouce. Sa tolérance de ±0,025 mm est, à un arrondi près, un millième de pouce. Une norme métrique ne choisirait pas 0,254. Un dessin en pouces choisirait dix millièmes sans y penser.
Puis la dimension a, donnée à trois décimales avec une tolérance de ±0,005 mm, ce qui est une exigence étrange en millimètres.
| Embout | a, tel qu’imprimé | En pouces | Reconverti |
|---|---|---|---|
| 0 | 0,419 | 0,0165 | 0,4191 |
| 1 | 0,648 | 0,0255 | 0,6477 |
| 2 | 1,156 | 0,0455 | 1,1557 |
| 3 | 1,918 | 0,0755 | 1,9177 |
| 4 | 2,553 | 0,1005 | 2,5527 |
Les cinq tombent sur une valeur ronde en pouces plus un demi-millième. Seize millièmes et demi, vingt-cinq et demi, quarante-cinq et demi, soixante-quinze et demi, cent et demi. Ce n’est pas une coïncidence que l’on obtient en convertissant des nombres métriques.
La colonne e raconte la même histoire en fractions. 2,38 correspond à trois trente-deuxièmes de pouce, 2,38125, arrondi. 3,97 à cinq trente-deuxièmes, 3,96875. 7,94 à cinq seizièmes, 7,9375. La dernière valeur est 6,34, et un quart de pouce vaut 6,35. Nous la rapportons telle qu’imprimée. Nous n’avons pas d’explication pour ce centième, nous ne le qualifions pas d’erreur, et l’annexe qui aurait pu expliquer l’origine de ces valeurs est derrière le mur payant.
Deux colonnes résistent à la conversion. f ne donne rien de rond en pouces, ce qui convient à une valeur dérivée trigonométriquement des angles des cônes plutôt que dessinée. Et nous savons déjà que m vient directement du tableau métrique des embouts. La géométrie propre du calibre semble donc héritée d’un dessin en pouces, et les parties liées à l’embout viennent du côté millimétrique. C’est à peu près l’histoire de toute l’empreinte.
PH et PZ partagent un cône et ne s’accordent pas sur le sens dans lequel il peut pencher
Les deux figures dessinent le même demi-angle nominal de 26°30′, et les deux dessinent la même entrée de ≤19° sur les rainures. C’est la tolérance qui les sépare.
| Demi-angle du cône | Bande sur b | |
|---|---|---|
| Forme PH | 26°30′, 0 à −0°30′ | 0,05 pour les cinq tailles |
| Forme PZ | 26°30′, +0°30′ à 0 | 0,08, 0,08, 0,08, 0,10, 0,10 |

Même valeur nominale, sens opposés. Un embout PH conforme fait de 26°00′ à 26°30′. Un embout PZ conforme fait de 26°30′ à 27°00′. Les deux plages admises se touchent en une seule valeur et ne se chevauchent nulle part ailleurs.
Et la bande de largeur va à l’inverse de la sagesse populaire. Le PZ, la forme aux nervures supplémentaires à 46° +0°15′ / 0 et à la réputation de mieux accrocher, reçoit à chaque taille une tolérance plus large sur b que le PH : huit centièmes sur les trois petites tailles et un dixième de millimètre sur les deux grandes, contre cinq centièmes partout pour le PH. Quel que soit l’avantage du PZ, le tableau des embouts ne l’obtient pas par une largeur plus serrée.
Trois phrases qui comptent plus que les tableaux
L’article 3 se termine par une ligne qui relève de la moitié de ce site consacrée aux revêtements : « Lorsqu’une finition par dépôt électrolytique est utilisée, les dimensions doivent être respectées après le dépôt. » Le chiffre du tableau 1 est une dimension finie. Un embout revêtu après rectification doit ressortir de la ligne de traitement encore dans les cinq centièmes, ce qui limite réellement l’épaisseur possible du revêtement. La même phrase figure mot pour mot dans l’édition de 1999.
L’article 4.2 fixe la dureté selon l’usage plutôt que selon la taille : 54 HRC minimum pour les tournevis à main, 58 HRC minimum pour ceux utilisés sur machine, et la zone trempée doit s’étendre sur trois fois le diamètre nominal de lame depuis l’extrémité active. Pour un n° 2, cela fait 18 mm. Le reste de l’outil est trempé et revenu à 50 HRC minimum. Les mesures se font sur des méplats rectifiés, parallèles à l’axe, assez grands pour une lecture précise.
Un embout pour outil électroportatif doit donc être quatre points plus dur que le même profil sur un manche, et la norme n’en donne nulle part la raison. Elle se contente de partager l’exigence selon l’usage de l’outil.
Ce qui a changé entre 1999 et 2004
Nous avons consulté l’édition précédente pour vérifier, car un tableau qui n’a pas bougé mérite d’être connu. L’avant-propos de 2004 énumère la révision en entier : une désignation a été ajoutée ; dans la version anglaise, le terme « point » devient « tip » et « type » devient « form » ; dans la version française, « type » devient « forme ». C’est toute la liste.
La comparaison des deux aperçus le confirme. Les tableaux 1 et 2 sont identiques cellule par cellule. Les valeurs de 26°30′ sont identiques. La phrase sur le revêtement est identique. Les dimensions admises pour un embout de forme PH n° 2 n’ont pas changé depuis au moins 1999, et l’avant-propos de 1999 indique que sa propre révision portait sur des informations relatives aux embouts et aux calibres de type PZ, avec une introduction expliquant que les dessins PZ avaient été refaits pour éliminer les interprétations divergentes. Le côté PH pourrait donc être encore plus ancien, mais nous n’avons pas lu l’édition de 1992 et ne l’affirmons pas.
Une remarque de méthode, parce qu’elle a failli nous piéger. Le texte extrait de ces PDF rattache les cellules fusionnées à des lignes différentes dans les deux éditions, ce qui donne l’impression que les colonnes d’angles PZ ont changé entre 1999 et 2004. Ce n’est pas le cas. En rendant la page imprimée sous forme d’image et en lisant les bordures des cellules, on voit les mêmes fusions dans les deux. Nous vérifions désormais chaque chiffre sur une image de page avant de l’écrire, et c’est la quatrième fois que cette habitude élimine un constat qui n’existait pas.
Ce que la norme ne dit pas
Dans les sept pages publiques, le mot cam n’apparaît pas. Pas davantage de référence à un couple auquel un embout serait censé sortir de l’empreinte. L’article 6 est un essai de couple que nous n’avons pas lu, mais le domaine d’application le qualifie de méthode d’essai, ce qui est autre chose qu’une intention de conception. C’est cohérent avec ce que disent en réalité les deux brevets d’origine, c’est-à-dire rien non plus.
La norme ne dit rien non plus d’un quelconque système national d’empreinte cruciforme, et nous n’en avons lu aucun ; cette page ne les compare donc pas. La moitié de la discussion consistait en des gens expliquant aux autres que le tournevis qu’ils tenaient appartenait peut-être à un autre système que la vis. C’est un vrai problème qui mérite sa propre source primaire, que nous n’avons pas encore.
Et il n’existe aucune taille en dessous de 0. Un embout vendu comme triple zéro ne figure pas dans ce tableau.
Comment s’en servir
- Demandez le calibre, pas la dimension. Dans cette norme, la conformité se définit par l’ajustement dans le calibre de contrôle avec l’épaulement du cône dans le gradin c, et le gradin c fait 0,254 mm à chaque taille
- Attendez-vous à ce qu’un écart de taille représente environ dix bandes de tolérance. Sur b, un n° 1 plafonne à 1,03 et un n° 2 commence à 1,51, pour une bande de 0,05. Un embout qui fonctionne dans la taille inférieure n’est pas un embout qui a dérivé
- Précisez main ou machine quand vous spécifiez la dureté. La norme fixe 54 HRC et 58 HRC pour les deux cas, sur trois fois le diamètre de lame
- Rappelez-vous que les dimensions s’appliquent après revêtement. L’article 3 le dit en une ligne, et cela contraint le revêtement autant que la rectification
- Ne supposez pas que PZ signifie plus serré. La bande sur b est de 0,05 pour le PH à chaque taille et de 0,08 à 0,10 pour le PZ
La réponse du forum qui a recueilli le plus d’adhésion était qu’on en a pour son argent, ce qui est vrai et ne dit pas quoi écrire sur un plan. Le tableau, lui, vous dit quoi écrire sur un plan. Il se trouve dans un document de vingt-deux pages depuis avant que la plupart de ceux qui en débattent n’achètent leur premier tournevis.
L’entraînement à six pans creux présente le même arrangement, une norme d’outil et une norme de vis avec des tolérances en sens opposés, et là les deux tableaux peuvent être posés côte à côte parce que les deux sont dimensionnels : une clé six pans n’atteint jamais les angles de l’empreinte.
Cet article traite de l’étape 4 : empreinte. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Quelle norme fixe les dimensions d’un embout cruciforme Phillips ?
L’ISO 8764-1, Assembly tools for screws and nuts, screwdrivers for cross-recessed head screws, part 1: driver tips. La version en vigueur est la troisième édition de 2004, préparée par l’ISO/TC 29/SC 10 et confirmée lors d’un examen en 2024. Elle couvre deux formes, PH pour les empreintes de forme H et PZ pour les empreintes de forme Z. Les empreintes elles-mêmes relèvent de l’ISO 4757, et les longueurs de lame et le marquage de la partie 2.
Quelle tolérance un embout reçoit-il ?
Sur la largeur aux ailes, la dimension b, la bande est de 0,05 mm pour chacune des cinq tailles, du n° 0 avec une lame nominale de 3 mm au n° 4 avec une lame de 10 mm. La dimension g a la même bande de 0,05 partout, et les deux angles sont tenus à 30 minutes d’arc. Les exceptions sont e sur le n° 0, qui reçoit 0,09, et f sur les n° 3 et 4, qui reçoit 0,08.
Un embout n° 2 peut-il être assez petit pour faire tourner une vis n° 1 ?
Pas en dérivant dans sa propre tolérance. Le plus petit n° 2 admis mesure 1,51 mm aux ailes et le plus grand n° 1 admis mesure 1,03 mm, soit un écart de 0,48 mm pour une bande de tolérance de 0,05 mm ; il faudrait donc perdre neuf ou dix bandes entières. Un embout entre de toute façon jusqu’à une certaine profondeur dans une empreinte plus petite, parce que c’est un cône de demi-angle 26 degrés 30 minutes et que son nez est plus étroit que l’entrée de l’empreinte. Ce que la norme contrôle, c’est la profondeur à laquelle il s’enfonce.
Que vérifie réellement le calibre de contrôle ?
La profondeur de pénétration. Une note de la norme indique que le calibre de contrôle ne peut servir qu’à vérifier la profondeur de pénétration des profils d’outil, et que la précision d’ajustement dans les têtes de vis correspondantes est garantie par ce moyen. Un embout est conforme lorsqu’il s’ajuste dans le calibre et que l’épaulement où se rejoignent les deux cônes de 53 et 142 degrés se situe dans le gradin c, qui fait 0,254 mm plus ou moins 0,025 pour les cinq tailles.
Les embouts PH et PZ ont-ils le même angle de cône ?
Le même angle nominal et des tolérances opposées. Les deux figures dessinent un demi-angle de 26 degrés 30 minutes. La figure PH admet 0 à moins 30 minutes, soit 26 degrés 00 minutes à 26 degrés 30 minutes. La figure PZ admet plus 30 minutes à 0, soit 26 degrés 30 minutes à 27 degrés 00 minutes. Les deux plages se touchent en une valeur et ne se chevauchent pas.
Les embouts PZ ont-ils une tolérance plus serrée que les PH ?
Pas sur la largeur aux ailes. L’ISO 8764-1 donne au PH une bande de 0,05 mm pour les cinq tailles, et au PZ 0,08 mm sur les trois petites tailles et 0,10 mm sur les deux grandes.
Une dimension d’embout s’applique-t-elle avant ou après revêtement ?
Après. L’article 3 indique que lorsqu’une finition par dépôt électrolytique est utilisée, les dimensions doivent être respectées après le dépôt. La même phrase figure mot pour mot dans l’édition de 1999.
Quelle dureté la norme exige-t-elle pour l’embout ?
Un minimum de 54 HRC pour les tournevis à main et de 58 HRC pour ceux utilisés sur machine, sur une longueur minimale de trois fois le diamètre nominal de lame mesurée depuis l’extrémité active. Le reste de l’outil est trempé et revenu à 50 HRC minimum, et toutes les mesures de dureté se font sur des méplats rectifiés parallèles à l’axe.
La norme dit-elle que l’embout est conçu pour le cam-out ?
Le mot cam n’apparaît nulle part dans les sept pages lisibles publiquement, et il n’y a aucune référence à un couple auquel l’embout serait censé sortir de l’empreinte. L’article 6 est une méthode d’essai de couple, ce qui n’est pas une intention de conception, et il est derrière le mur payant.
Références
- ISO 8764-1:2004, Assembly tools for screws and nuts, screwdrivers for cross-recessed head screws, part 1: driver tips. Articles 1 à 5, figures 1 à 4, tableaux 1 à 4
- ISO 8764-1:1999, la deuxième édition annulée, utilisée ici uniquement pour comparer les tableaux
- r/AskEngineers, la discussion d’origine : cent commentaires sur la raison pour laquelle un tournevis mord et un autre non
- Tableau des tailles Phillips — le numéro d’empreinte côté vis : M3 est n° 1
Le texte utilisé ici est l’aperçu public iTeh de l’ISO 8764-1:2004, qui va jusqu’à la page 7 d’un document de 22 pages. Il contient les articles 1 à 5 en entier, les figures 1 à 4 et les tableaux 1 à 4. L’article 6, l’essai de couple, l’article 7, la désignation, et les deux annexes informatives ne figurent pas dans l’aperçu, et rien sur cette page ne les décrit. L’annexe A s’intitule Explanation of choice of gauge dimensions for form PH tips et figure dans le sommaire ; son contenu n’est pas public et nous ne l’avons pas vu. L’édition de 1999 a été lue à partir de l’aperçu correspondant et utilisée uniquement pour comparer les tableaux 1 et 2 et les figures. Les éléments suivants sont nos propres calculs sur les tableaux imprimés, pas des affirmations de la norme : les écarts entre tailles sur la dimension b, la division de cet écart par la bande de tolérance, la correspondance entre les dimensions de calibre m, alpha, beta et b et les limites d’embout du tableau 1, et chaque conversion en pouces. La valeur 6,34 de la colonne e du calibre se trouve à 0,01 mm d’un quart de pouce ; nous la rapportons telle qu’imprimée, sans l’expliquer ni la corriger. Chaque chiffre de cette page a été vérifié sur une image rendue de la page imprimée, parce que l’extraction de texte rattachait les cellules d’angle fusionnées du tableau 2 à des lignes différentes dans les deux éditions, ce qui aurait été lu comme un changement entre elles ; les images de page montrent des fusions identiques. Aucune dimension de l’ISO 4757 n’est citée ici, ni rien de l’ISO 8764-2. Aucune norme nationale d’empreinte cruciforme n’est citée, faute d’en avoir lu une. Aucune marque d’outil n’est nommée. La discussion du forum n’est citée que comme source de la question.
Demande de devis
Si un embout ou une lame de tournevis compte pour votre assemblage, indiquez la forme et la taille comme le fait la norme, PH ou PZ avec un numéro de 0 à 4, et demandez si la conformité a été établie avec le calibre de contrôle. Demandez aussi si les dimensions ont été vérifiées après revêtement, puisque c’est là que la norme place le contrôle.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com