 TIGERFASTENERS
Ce que signifie vraiment « contrôle conforme »
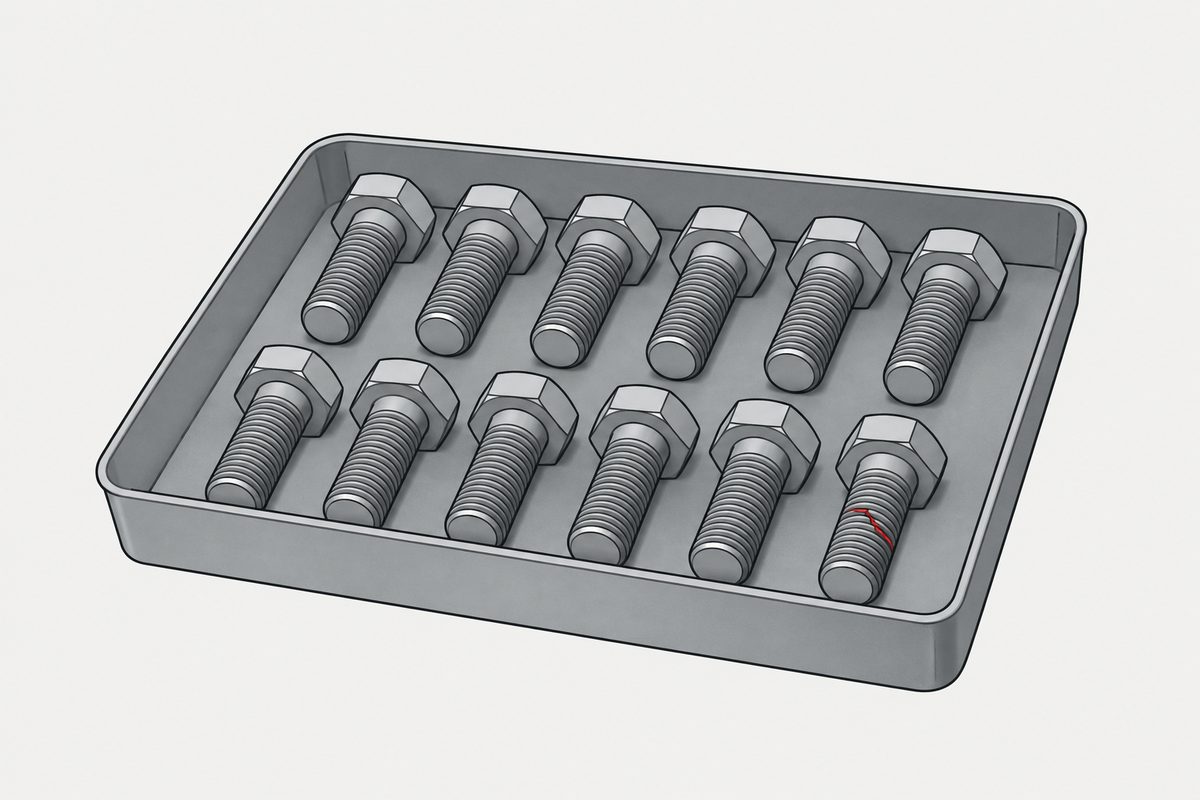
Le rapport indique que le contrôle est conforme, et il reste pourtant une vis défectueuse dans la boîte. Ce n’est pas forcément la faute de quelqu’un — « conforme » veut dire beaucoup moins que ce que la plupart des gens entendent.
Ce que signifie réellement un contrôle par échantillonnage réussi : le résultat de l’échantillon n’a pas atteint le niveau auquel le plan prévoit de rejeter le lot. C’est plus faible que « le lot est bon », et beaucoup plus faible que « il ne contient aucune pièce défectueuse ». L’écart entre ce que dit le rapport et ce que les gens entendent est à l’origine de la plupart des litiges qualité.
Rien de tout cela n’excuse une pièce défectueuse. La spécification, la garantie et le recours convenu s’appliquent toujours. Cette page traite uniquement de ce qu’un résultat d’échantillonnage peut, à lui seul, établir ou non.
Troisième volet de la série pour débutants, après l’ordre des décisions (en anglais) et ce qu’il faut envoyer dans une demande.
Ce qui se passe après un rejet — dérogation, retouche, réparation, déclassement — fait l’objet d’une page distincte, et ces termes diffèrent entre eux plus que la plupart des gens ne le pensent.
« Contrôle conforme » sonne comme une garantie
Un rapport revient avec la mention conforme. La lecture évidente : les pièces ont été vérifiées et elles sont bonnes. C’est précisément à cela que sert le mot, et dans la plupart des conversations cette lecture est assez proche de la vérité.
C’est aussi pourquoi une seule vis défectueuse dans un lot accepté ressemble à une promesse rompue plutôt qu’à un résultat prévisible. Quelqu’un a signé le rapport. Quelque chose a dû mal tourner.
Le contrôle est donc conforme — et cela dit moins qu’il n’y paraît
Le contrôle par échantillonnage fonctionne ainsi : on prélève quelques pièces dans le lot, on les vérifie, et l’on utilise le résultat pour accepter ou rejeter le lot entier. Personne n’a jamais regardé les pièces qui n’ont pas été prélevées.
« Conforme » est donc une décision, pas une mesure. Cela signifie que le résultat de l’échantillon — le nombre de pièces défectueuses qui y sont apparues — n’a pas atteint le critère de rejet du plan.
Un échantillonnage aléatoire renseigne réellement sur le lot — ce n’est pas une devinette. Mais il n’a pas mesuré chaque pièce, et il ne peut donc pas établir qu’aucune pièce défectueuse ne s’y trouve.
Et il se trompe dans les deux sens : de bons lots sont parfois rejetés, et de moins bons sont parfois acceptés. La probabilité de chaque cas est une propriété du plan d’échantillonnage — choisir le plan, c’est choisir ces deux risques.
Un AQL n’est pas « le taux de défauts que vous avez accepté »
Un AQL n’est pas un taux de défauts autorisé pour votre lot. C’est le contresens le plus fréquent, et il produit des disputes qu’aucune des deux parties ne peut gagner, parce qu’elles utilisent le même nombre pour dire des choses différentes.
Un AQL est un indice. La plage d’effectif du lot et le niveau de contrôle déterminent une lettre-code d’effectif d’échantillon ; avec l’AQL et la sévérité de contrôle en vigueur, elle identifie le plan d’échantillonnage applicable au sein du système — un plan étant un effectif d’échantillon et ses critères d’acceptation, un système étant un ensemble de plans assorti des règles de passage de l’un à l’autre. Sa signification formelle est le plus mauvais niveau de qualité tolérable pour une série continue de lots — un énoncé sur un processus dans la durée, non une tolérance accordée pour la livraison que vous avez devant vous. Lire « AQL 1,0 » comme « 1 pour cent de mes vis peuvent être mauvaises et j’y ai consenti » ne correspond pas à ce que fait ce nombre.
Le plan qui en découle comporte un risque fournisseur : la probabilité qu’un lot dont le niveau de qualité est jugé acceptable par le plan ne soit malgré tout pas accepté. Ce risque est une propriété du plan entier — effectif d’échantillon et critère d’acceptation compris — et ne se lit pas sur le seul AQL.
Cela joue aussi dans l’autre sens : comme le risque fournisseur n’est pas nul, un lot issu d’un processus dont la moyenne à long terme est meilleure que l’AQL peut tout de même ne pas être accepté. Un rejet isolé ne prouve donc pas, à lui seul, que le processus s’est dégradé. C’est néanmoins un résultat qui mérite une analyse, et des rejets répétés sont un signal plutôt que du bruit.
Pourquoi le contrôle à 100 % n’est pas une issue de secours
Le réflexe, quand on trouve un défaut, est d’exiger que chaque pièce soit contrôlée. Cela aide, et cela ne résout pas le problème :
- Le tri est lui-même un processus qui a un taux d’erreur. Le contrôle manuel répétitif laisse passer des choses, et ce taux d’omission peut augmenter avec le volume et la fatigue — exactement les conditions que créent les quantités de fixations.
- Certaines caractéristiques ne peuvent pas être vérifiées sans détruire la pièce. Les essais de traction jusqu’à rupture et de couple de rupture consomment les fixations sur lesquelles ils sont réalisés, et de nombreux essais d’adhérence de revêtement endommagent la pièce ou se font sur des éprouvettes représentatives. La fragilisation par l’hydrogène est encore un autre cas : elle est maîtrisée par la conduite du procédé et, lorsque c’est spécifié, par des essais de précharge, de charge maintenue ou de charge incrémentale par paliers sur des fixations prélevées ou des éprouvettes témoins du procédé — et non établie par un contrôle de réception ordinaire — voir fragilisation par l’hydrogène et ce que couvre le document.
- Le tri automatique voit ce qu’on l’a réglé pour voir. Le tri optique et dimensionnel est réellement efficace sur les caractéristiques qu’il mesure, et aveugle à celles qu’il ne mesure pas ; il ne garantit donc pas à lui seul zéro échappement.
Ce qui fait réellement baisser le taux de défauts
Le contrôle n’améliore pas à lui seul le processus, et il ne peut pas modifier un lot déjà fabriqué. Ses résultats peuvent et doivent être exploités — pour déclencher des changements d’outillage, des ajustements de procédé et des actions correctives —, mais le levier pour réduire les défauts se trouve en amont du contrôle, et surtout en amont de la commande :
- Un procédé doté de marge. L’outillage s’use, et sur les filetages roulés l’usure des molettes ou une dérive de réglage peut déplacer le diamètre sur flancs avant qu’un défaut visuel évident n’apparaisse — d’où l’importance du contrôle par calibre en cours de fabrication (roulage ou taillage). Un procédé qui tourne près de ses limites transforme la variation ordinaire en défauts ; la marge réduit ce risque sans l’éliminer.
- Des spécifications qui ne se contredisent pas. Certains défauts sont des conflits de spécification plutôt que des erreurs de fabrication — un revêtement qui n’entre pas dans l’écart du filetage (revêtement et tolérance de filetage), ou une tête impossible à former à cette dimension (limites de formage des têtes).
- Une conception qui rend la défaillance inoffensive. Souvent plus efficace et plus économique que de compter uniquement sur le contrôle, et la seule approche qui tienne encore lorsqu’un défaut s’échappe.
Ce qu’il faut convenir avant la commande
| À convenir | Parce que sinon |
|---|---|
| Quelle norme d’échantillonnage et quel plan | « AQL 1,0 » seul ne définit pas un plan — la norme, le niveau de contrôle et la sévérité le modifient tous |
| Quelles caractéristiques sont critiques | Sans cela, une marque esthétique et un filet manquant peuvent relever du même plan et du même critère d’acceptation |
| Comment le lot est défini | L’effectif du lot contribue à déterminer la lettre-code et peut changer l’effectif d’échantillon : « un lot » ou « quatre lots » change donc le contrôle |
| Ce qui se passe en cas de rejet | Tri, retouche, remplacement et avoir sont des coûts différents, et la discussion a lieu quand on est déjà en retard |
| Si le moindre défaut est inacceptable | Si oui, l’échantillonnage seul ne suffit pas, et il faut le savoir avant de planifier le procédé |
Il est moins coûteux de convenir de ces points au stade de la demande que de les régler après coup — ce qu’il faut envoyer dans une demande indique où ils s’insèrent. Les tolérances sont l’autre moitié de la même conversation : les cotes non tolérancées ont tout de même besoin d’une source, et des pièces conformes peuvent malgré tout ne pas s’assembler (chaîne de cotes).
Cet article traite de l’étape 6 : documentation. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
AQL 1,0 signifie-t-il que 1 % de pièces défectueuses sont admises dans mon lot ?
Non, et c’est le contresens le plus fréquent. Un AQL est un indice : la plage d’effectif du lot et le niveau de contrôle donnent une lettre-code d’effectif d’échantillon, et avec l’AQL et la sévérité en vigueur celle-ci identifie le plan d’échantillonnage applicable au sein d’un système. Sa signification formelle est le plus mauvais niveau de qualité tolérable pour une série continue de lots. Il décrit un processus dans la durée au lieu d’accorder une tolérance pour la livraison que vous avez devant vous, et ce n’est pas un taux de défauts autorisé pour votre lot.
Si le contrôle était conforme, pourquoi ai-je quand même trouvé une vis défectueuse ?
Parce que le contrôle par échantillonnage est une règle de décision sur des lots, pas une garantie sur des pièces. L’acceptation signifie que le résultat de l’échantillon n’a pas atteint le critère de rejet du plan. L’échantillon aléatoire constitue une véritable preuve statistique sur le lot, mais il ne mesure pas chaque pièce et ne peut pas établir que le lot est exempt de défauts. Rien de cela ne rend acceptable une pièce non conforme — la spécification et le recours convenu s’appliquent toujours.
Un lot a été rejeté. Cela veut-il dire que le processus du fournisseur s’est dégradé ?
Pas à lui seul. Le risque fournisseur n’est pas nul : un lot issu d’un processus dont la moyenne à long terme est meilleure que l’AQL peut donc ne pas être accepté. Cela dit, un rejet est un résultat qui mérite une analyse plutôt qu’un haussement d’épaules, et des rejets répétés doivent être traités comme un signal à analyser plutôt qu’écartés comme du bruit d’échantillonnage.
Un contrôle à 100 % réglerait-il le problème ?
Il réduit les échappements sans garantir zéro. Le tri manuel répétitif a son propre taux d’erreur, qui peut augmenter avec le volume et la fatigue. Certaines caractéristiques ne peuvent pas être vérifiées sans détruire la pièce — les essais de traction jusqu’à rupture et de couple de rupture consomment ce qu’ils testent. Et le tri automatique est efficace sur les caractéristiques qu’il mesure et aveugle à celles qu’il ne mesure pas.
Que faire alors si je ne peux tolérer aucun défaut ?
Considérer l’échantillonnage comme insuffisant à lui seul et changer ce sur quoi vous vous appuyez. Le contrôle vérifie un lot qui existe déjà ; ses résultats peuvent déclencher des actions correctives, mais le levier pour réduire les défauts se trouve en amont — un procédé doté de marge, des spécifications qui ne se contredisent pas, et une conception qui rend la défaillance inoffensive si un défaut s’échappe. Demandez ce que fait le procédé, pas seulement ce que le contrôle a trouvé.
Que faut-il réellement inscrire sur le bon de commande ?
Indiquez la norme d’échantillonnage et le plan, pas seulement un nombre — quelle norme, quel niveau de contrôle, quel AQL, et si le contrôle est normal, renforcé ou réduit. Précisez comment un lot est défini, car l’effectif du lot contribue à déterminer l’effectif d’échantillon. Indiquez quelles caractéristiques sont critiques, puisqu’elles méritent généralement un autre plan que les caractéristiques esthétiques. Et précisez ce qui se passe en cas de rejet, car c’est la condition dont on découvre le plus souvent qu’elle n’a jamais été convenue.
Demande de devis
Si un lot a été rejeté et que vous voulez savoir si le problème vient du plan ou du procédé, envoyez-nous le rapport de contrôle et le plan selon lequel il a été réalisé. sales@tigerfasteners.com
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com