 TIGERFASTENERS
Lire une désignation de vis : ce que M2×0.4×6 laisse de côté
En bref : les tableaux de dimensions que l’on trouve en ligne répondent au diamètre nominal et au pas. Ce qui produit réellement des pièces qui mesurent juste et ne montent pourtant pas, ce sont les champs que le tableau n’a jamais eus — la classe de tolérance, la référence à partir de laquelle on mesure la longueur, et la question de savoir si l’on a laissé de la place à la finition. Cette page démonte une désignation, champ par champ.
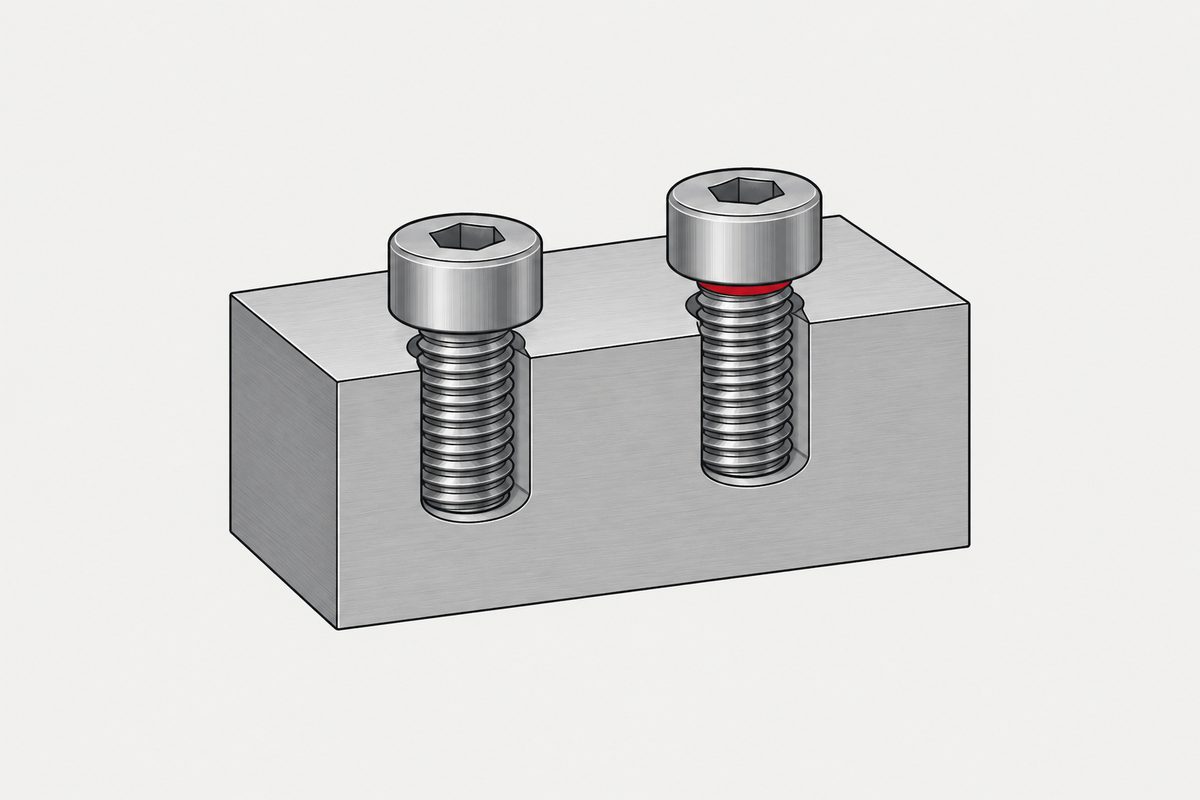
Vérifier la dimension au pied à coulisse est le réflexe évident
La boîte indique M3. Vous avez un pied à coulisse. Mesurer sur les filets pour confirmer prend cinq secondes, et pour la plupart des cotes d’un atelier, c’est exactement le bon réflexe.
Le résultat est inférieur à 3 mm — une M3×0.5-6g conforme mesure entre 2,874 et 2,980 mm sur les sommets. Les vis n’ont rien d’anormal, et le pied à coulisse non plus.
Ce que contient une désignation
Prenez M2×0.4×6. Elle fixe trois choses. Un plan sur lequel on peut réellement établir un devis en exige au moins ceci :
| Champ | Exemple | S’il n’est pas indiqué |
|---|---|---|
| Système de filetage | M = métrique ISO | Le pouce et le métrique diffèrent par la forme et par la définition du pas ; non interchangeables |
| Diamètre nominal | 2 mm | Une référence de conception, pas le chiffre que doit afficher un pied à coulisse (voir plus bas) |
| Pas | 0.4 mm | S’il est omis, c’est le pas gros par convention — mais un pas fin s’appelle aussi M2 |
| Longueur | 6 mm | La référence change avec la tête ; le même chiffre désigne une autre pièce |
| Classe de tolérance | 6g, 6h | Aucune compréhension commune de la marge pour le revêtement ; apparaît au premier lot de série |
| Tête et empreinte | Tête fraisée 90°, PH1 | Une tête fraisée doit encore correspondre à l’angle du trou |
| Matériau et classe | Inox A2-70 | Résistance, comportement à la corrosion et réponse magnétique changent tous |
| Finition | Zinc, passivé, aucune | L’épaisseur consomme le jeu du filetage et modifie le coefficient de couple |
La classe de produit dans cette désignation est une classe de tolérance, pas une classe de qualité : la classe de produit n’est pas un niveau de qualité.
Alors on mesure pour vérifier — et la mesure ne donne pas ce qui est écrit
L’erreur de jugement courante : mesurer une M2 sur les sommets, lire 1.96, refuser le lot.
Le diamètre nominal est une référence de conception, pas une cible. Parmi les positions habituelles pour filetages extérieurs, 6g a un écart supérieur négatif et 6h un écart supérieur nul — le diamètre extérieur est donc censé être égal ou inférieur au nominal. C’est la conception, pas un défaut.
« Elle doit mesurer 2,00 pour être acceptée » est donc faux tel quel. La conformité se juge par rapport à la classe de tolérance du plan, et le filetage se contrôle principalement sur le diamètre sur flancs plutôt qu’au sommet.
Pas : établir d’abord pas gros ou pas fin
Cette section suppose que vous savez déjà que la vis est métrique. Si ce n’est pas encore établi, commencez par le pas ne distingue pas #10-32 de M5 — ces deux filetages diffèrent de 0,006 mm par filet, une mesure de pas ne dit donc rien à leur sujet.
L’ISO 261 définit la série métrique d’usage général. Sur la plage couverte par ce site, les pas gros sont :
| Diamètre | Pas gros | Diamètre | Pas gros |
|---|---|---|---|
| M1 | 0.25 | M2.5 | 0.45 |
| M1.2 | 0.25 | M3 | 0.5 |
| M1.4 | 0.3 | M4 | 0.7 |
| M1.6 | 0.35 | M5 | 0.8 |
| M2 | 0.4 | M6 | 1 |
Les pas fins forment une série à part, et un plan qui indique seulement M3 se lit par convention comme pas gros. Un filetage fin doit être écrit en entier, par exemple M3×0.35 — les deux se ressemblent presque à la main, et la différence apparaît quand l’un des deux filetages est déjà abîmé.
Mesurer le pas sans jauge
- Une jauge de pas vaut mieux que la technique. Un jeu de jauges tranche la question
- Sans jauge, couvrir plusieurs sommets et diviser. Mesurer sur dix sommets et diviser par dix, de sorte que l’erreur soit moyennée. Un seul pas mesuré au pied à coulisse n’est pas fiable à ces dimensions
- ⚠️ Que les becs du pied à coulisse atteignent ou non le fond de filet est en soi une source d’erreur
Longueur : la référence se déplace avec la tête
Les mêmes « 6 mm » sont une autre longueur sur une autre tête. Une tête fraisée s’enfonce dans le trou, elle compte donc et la longueur est totale. Une tête cylindrique bombée repose sur la surface, la longueur se mesure donc sous tête.
Ce point a coûté de l’argent réel, tant au devis qu’à la réception, c’est pourquoi les trois références sont dessinées dans la section sur la mesure de longueur des pages produits. Convenir de la référence avant la commande coûte moins cher que de se disputer sur un lot livré.
Classe de tolérance : le tableau n’a pas de colonne pour le revêtement
6g / 6h est le champ le plus souvent omis, au motif que tout est standard de toute façon. Il décide de quelque chose de précis : si le filetage a de la place pour un revêtement. Le chiffre et la lettre répondent à des questions différentes, et c’est la lettre qui porte la marge.
Un revêtement d’épaisseur t par face ajoute environ 4t au diamètre sur flancs, et l’écart supérieur en 6h est nul — il n’y a aucune marge à consommer. C’est entre M1 et M1.4 que cela mord le plus, et cela n’apparaît pas au stade des échantillons. Cela apparaît au premier lot de série.
Là où s’arrêtent les tableaux
Le dernier champ est le domaine de validité du tableau lui-même. Plus la pièce est petite, moins il y a à recopier — la méthode normalisée d’essai de couple et d’effort de serrage commence à M3, et certains essais de matériau exigent des éprouvettes qu’une petite vis ne peut pas fournir.
Ce n’est pas la même chose que « les petites dimensions n’ont pas de règles ». Cela signifie que le montage, la méthode et les critères d’acceptation doivent être convenus entre les deux parties. Quelles normes s’arrêtent où est exposé dans là où s’arrêtent les normes d’éléments de fixation.
Remplissez ceci avant l’envoi
- Système de filetage et pas (pas fins écrits en entier)
- Longueur, avec la référence indiquée — totale ou sous tête
- Classe de tolérance, et si elle s’applique avant ou après revêtement
- Forme de tête et empreinte ; pour les têtes fraisées, l’angle du trou également
- Matériau, classe de qualité, finition
- Quel type de document de contrôle, et selon quelle norme
Pour une vis standard désignée selon une norme de produit, cette liste représente l’essentiel de ce dont la désignation a besoin et environ la moitié d’une demande. Une pièce sur plan exige davantage — ses propres cotes et références, des tolérances géométriques, un état de surface — parce que la norme de produit ne les fournit plus. L’autre moitié est ce qu’un fournisseur chiffre plutôt que fabrique — quantité, calendrier et qui vérifie quoi —, et l’omettre transforme un devis en trois séries de questions.
Références
Normes citées ci-dessus, listées par numéro pour vérification :
- ISO 68-1 profil de base des filetages métriques
- ISO 261 filetages métriques ISO pour usages généraux — vue d’ensemble
- ISO 262 sélection de dimensions pour vis, goujons et écrous
- ISO 965-1 / ISO 965-2 tolérances et leurs écarts
Cette page explique ce que signifient les champs et comment les lire. Les valeurs relèvent des normes elles-mêmes et de votre plan, pas de ce site.
Cet article traite de l’étape 6 : documentation. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Demande de devis
Vous avez un échantillon mais pas de plan ? Envoyez-nous la pièce. Nous remplirons pour vous les champs ci-dessus, en indiquant ceux que nous avons mesurés et ceux qui attendent encore votre décision.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com