 TIGERFASTENERS
Choisir une forme de tête : ce qui cède sous la tête n’est pas ce que l’on croit
Les débutants choisissent une tête selon son aspect — laquelle affleure le mieux, laquelle a l’air juste — ou selon le tournevis déjà posé sur l’établi. Aucune de ces considérations n’est fausse. Toutes deux viennent en aval.
La question en amont est unique : sur quoi cette vis appuie-t-elle ?
Car ce que fait réellement la tête, c’est transmettre la précharge aux pièces serrées à travers une surface limitée. Que cette surface soit suffisante fait partie de ce qui décide si l’assemblage reste serré ou s’il perd discrètement sa précharge alors que chaque pièce semble parfaite.
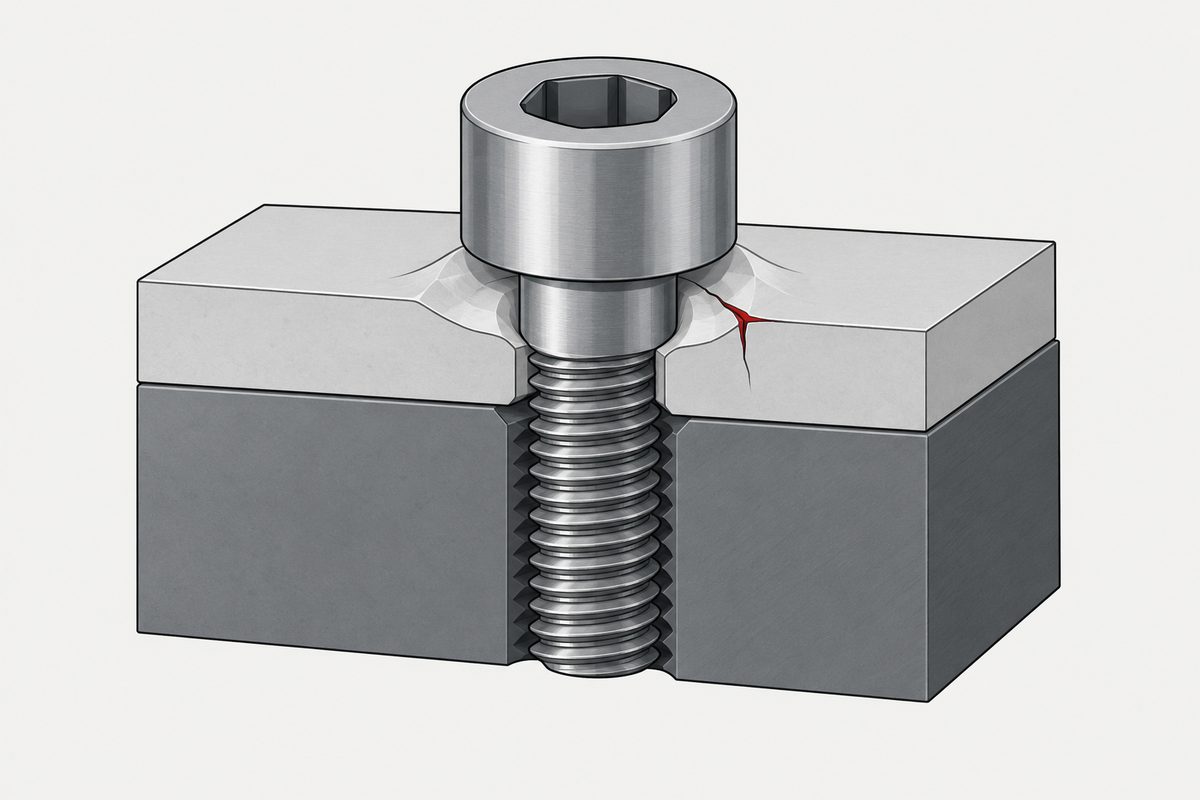
Répartir la charge avec une tête plus grande est un bon raisonnement
La pression est une force divisée par une surface ; une tête plus large répartit donc le même effort de serrage sur davantage de matière. C’est exact, c’est ainsi que la surface d’appui doit fonctionner, et c’est assez souvent la bonne décision pour devenir une habitude.
Une image de défaillance évidente y est associée : trop de pression, et la surface s’écrase. C’est précisément cette image qui rend la défaillance la plus courante difficile à anticiper, car elle ne ressemble en rien à un écrasement — le matériau sous la tête se tasse avec le temps, et la précharge s’en va avec lui.
La tête est un organe de répartition de la pression
Serrer une vis crée une traction dans la tige, et cette traction doit prendre appui quelque part. Elle s’appuie sur l’anneau de la surface d’appui sous la tête, là où la charge passe dans le matériau serré.
La force est fixée — c’est la précharge voulue —, donc moins de surface signifie plus de pression. C’est une division, pas une affaire de jugement d’ingénieur. Les mêmes 2 kN sous une large embase et sous une petite tête cylindrique bombée imposent au matériau des pressions qui diffèrent de plusieurs fois.
Et ce que le matériau peut supporter a un plafond.
Donc une tête plus grande — et ce qui cède n’est pas ce que l’on croit
La VDI 2230, la directive de calcul systématique des assemblages vissés, consacre une étape à ce point : déterminer la pression superficielle et la comparer à une valeur limite pG propre au matériau.
Il faut préciser de quel matériau il s’agit. La vérification porte sur la pièce sur laquelle la face d’appui appuie réellement — sous la tête et, séparément, sous l’écrou, chacune face à ce qu’elle touche. Ce n’est pas une recherche de la couche la plus tendre dans l’empilement. Une couche tendre enfouie dans l’assemblage pose un vrai problème, mais un autre, analysé par la relaxation de l’assemblage et non par la pression d’appui, puisqu’elle ne reçoit ni la surface de contact de la tête ni sa pression.
Si la limite est dépassée, on pense à un écrasement ou à une empreinte visible. Ce cas existe et c’est le plus simple, parce qu’on le voit. Celui qui mérite d’être compris est le fluage :
Au-delà de la pression limite, le matériau d’appui peut fluer, et le tassement peut alors croître de façon incontrôlée. La directive l’énonce comme un risque et non comme une certitude, et deux précisions comptent.
D’abord, le moment. Le tassement qui se produit pendant le serrage ne réduit pas la précharge finale — il est absorbé au fur et à mesure du serrage. C’est la déformation plastique après l’assemblage qui coûte.
Ensuite, ce n’est pas un échange un pour un. La précharge perdue pour un tassement donné dépend de la souplesse de la vis et des pièces serrées — la VDI 2230 exprime la perte comme le tassement divisé par la somme de ces souplesses. Une vis raide traversant des pièces minces et raides perd bien plus de précharge par micromètre de tassement qu’une vis longue traversant un empilement souple.
Lorsque cela se produit, le symptôme n’aide guère : l’assemblage perd sa précharge alors que la vis est intacte et le filetage non endommagé ; les pièces peuvent donc encore passer le contrôle et la cause est difficile à établir.
Ce qui renvoie à pourquoi les vis se desserrent — la pression d’appui est l’une des voies, et la plus silencieuse.
La surface d’appui est plus petite qu’on ne le pense
Un détail facile à manquer : le chanfrein du trou doit être déduit du calcul de la surface d’appui. La VDI 2230 exige explicitement cette déduction.
Les trous sont généralement chanfreinés — ébavurage, mise en place plus facile —, et la tête ne peut pas porter sur ce qui a été enlevé par le chanfrein. La surface utile est donc la couronne comprise entre le diamètre extérieur de la tête et le diamètre du trou chanfreiné, et non le disque complet que suggère le diamètre de tête.
Sur les petites vis, l’effet est le plus marqué. Une tête M3 mesure quelques millimètres ; un chanfrein de 0,3 mm en retire une part notable. Et les plans n’indiquent généralement pas la taille du chanfrein.
Les têtes fraisées relèvent d’un autre mécanisme : le coincement, pas l’appui
Tout ce qui précède supposait une face plane sous la tête. Une tête fraisée n’en a pas.
Elle touche le cône du trou ; elle n’appuie donc pas sur une face, elle se coince dans un siège conique. Cela lui donne deux propriétés :
- Elle tend à s’autocentrer — à condition que les deux cônes soient coaxiaux et de même angle, qu’il reste du jeu pour bouger et que le frottement ne l’ait pas déjà bloquée. Dans ces conditions, le cône ramène la vis vers le centre du trou, ce qui signifie aussi qu’un trou mal placé entraîne la pièce avec lui.
- Elle convertit une partie de la charge axiale en effort radial vers l’extérieur. En négligeant le frottement, un cône de demi-angle α donne un rapport effort radial sur effort axial de cot α ; pour une fraisure à 90°, où α vaut 45°, les deux sont du même ordre. Réparti sur la circonférence, cet effort radial crée une contrainte de traction circonférentielle, celle qui fend une pièce fragile, une section mince ou un trou proche d’un bord.
Elle est aussi particulièrement sensible à l’angle : l’angle de la vis et celui du trou doivent concorder. Sinon, le contact se concentre sur une bande étroite — la version extrême de « la surface d’appui a diminué ». Ce point a son propre article, et la cotation du trou en a un autre.
L’ordre est donc le suivant
Un ordre de travail par défaut, pas une procédure de décision complète ni un chemin à sens unique. Les vraies conceptions procèdent par itérations, et plusieurs contraintes non listées ici peuvent primer sur n’importe quelle étape : résistance de la tête, encombrement et accès de l’outil, frottement qui fixe la relation entre couple et précharge, épaisseur et dureté de la rondelle, étanchéité, fatigue et distance au bord. Lorsque l’affleurement est imposé par le produit, c’est une donnée d’entrée et non un choix, et il intervient avant la première étape.
- Ce sur quoi appuie la face d’appui — la pièce directement sous la tête et, s’il y en a un, sous l’écrou. L’acier, l’aluminium, l’alliage de zinc et le plastique supportent des pressions très différentes. Le plastique en supporte le moins et varie avec la température.
- La précharge nécessaire. Elle fixe la force transmise — voir couple et effort de serrage.
- Donc la surface d’appui requise. La force divisée par ce que le matériau supporte. Pour les métaux, les valeurs limites figurent au tableau A9 de la VDI 2230 ; cet article ne reproduit volontairement aucun chiffre, car ce sont des valeurs de référence par matériau, à température ambiante et de courte durée, et un chiffre sorti de ce contexte est mal appliqué. Pour les plastiques, ce tableau n’est pas du tout la source — il ne couvre pas les plastiques courants ; il faut des données de compression et de fluage de la résine concernée à votre température, humidité et durée de charge, généralement confirmées par un essai d’assemblage.
- Choisir une tête qui offre cette surface, ou la compléter avec une rondelle. Une tête à embase est, en gros, une rondelle intégrée à la pièce — un composant de moins, une occasion de moins de l’oublier —, mais c’est une analogie et non une équivalence, car les deux diffèrent par l’interface de frottement, par la possibilité qu’un élément tourne contre la surface, ainsi que par le diamètre effectif de diffusion, la raideur, la dureté et la finition.
- La surface doit-elle affleurer — si oui, tête fraisée, en acceptant le coût du coincement et l’exigence d’angle décrits plus haut.
- Seulement ensuite l’entraînement et l’aspect. Ils comptent. Ils ne doivent pas décider des cinq points précédents.
Le vissage dans le plastique est le cas qui tourne le plus souvent mal, et pas seulement parce qu’il demande plus de surface — le plastique a une pression limite faible, flue et varie avec la température et l’humidité. Ce cas a son propre article.
Remarque sur le domaine d’application. La VDI 2230 traite des assemblages vissés fortement sollicités, typiquement métal sur métal avec une exigence de précharge définie. Cet article lui emprunte son principe — vérifier la pression d’appui par rapport à la limite du matériau en contact —, et non l’affirmation qu’elle s’applique directement à une vis autotaraudeuse dans du plastique. Le principe se transpose ; la méthode de calcul ne se transpose pas telle quelle.
Quelle que soit la tête choisie, vérifiez le diamètre de raccordement par rapport au trou de passage : le congé sous tête.
Ce que le plan doit indiquer
- La désignation de la tête et le numéro de norme. « Tête cylindrique bombée » n’est pas une spécification ; « ISO 7045, tête cylindrique bombée à empreinte cruciforme » en est une.
- Les tolérances sur le diamètre et la hauteur de tête. La hauteur conditionne l’encombrement ; le diamètre, c’est la surface d’appui.
- Le chanfrein du trou. Si vous avez calculé une surface d’appui, cotez aussi le chanfrein, sinon la surface calculée n’existe pas.
- Pour une tête fraisée, l’angle du trou, assorti à celui de la vis.
- Si une rondelle complète la surface, inscrivez-la dans la nomenclature et marquez-la comme non facultative. Elle ressemble à une pièce accessoire mais fait partie de la surface d’appui.
Cet article est la troisième étape de l’ordre dans lequel une vis se spécifie (en anglais). Le matériau et le filetage viennent avant ; la finition et les documents, après.
Articles liés
- L’ordre de spécification d’une vis (en anglais) — cet article en est la troisième étape
- Couple et effort de serrage — d’où vient la force transmise
- Pourquoi les vis se desserrent — la pression d’appui est la voie la plus silencieuse
- Vis dans le plastique — la pression limite la plus basse, et la plus facile à dépasser
- Angles de fraisure — ce que font des cônes mal assortis
- Dimensions des trous fraisés — comment coter le siège
- À quoi servent les rondelles — la pièce qui agrandit la surface d’appui
- Limites de formage des têtes — pourquoi certaines têtes ne peuvent pas être fabriquées
Cet article traite de l’étape 3 : tête. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Comment choisir une forme de tête ?
Partez de ce sur quoi la vis appuie, et non de l’aspect ou de l’outil dont vous disposez. Les variables sont la surface d’appui et la pression que le matériau supporte : un matériau plus tendre demande plus de surface.
Que se passe-t-il si la pression sous la tête est trop élevée ?
Souvent pas un écrasement, mais du fluage. Au-delà de la pression limite, le matériau peut fluer et le tassement augmenter ; ce qui coûte de la précharge, c’est la déformation après l’assemblage, et son ampleur dépend de la souplesse de la vis et des pièces serrées. Lorsque cela se produit, l’assemblage perd sa précharge alors que les pièces peuvent encore passer le contrôle.
Une tête fraisée a-t-elle moins de surface d’appui ?
Elle n’a aucune surface d’appui plane — elle se coince dans un cône. Cela apporte l’autocentrage et l’affleurement, au prix d’une composante d’effort vers l’extérieur et d’une réelle sensibilité à la concordance des angles.
Une rondelle peut-elle remplacer un changement de tête ?
Oui ; le rôle d’une rondelle est d’agrandir la surface d’appui. Le prix est une pièce de plus et une occasion de plus de l’oublier, c’est pourquoi la production passe généralement à une tête à embase.
Que doit indiquer le plan ?
La désignation de la tête et sa norme, les tolérances sur le diamètre et la hauteur de tête, le chanfrein du trou et, pour une tête fraisée, l’angle du trou. « M4 tête cylindrique bombée cruciforme » seul laisse la surface d’appui à deviner.
Demande de devis
Indiquez-nous sur quoi la tête va appuyer et l’effort de serrage dont vous avez besoin : nous vous dirons quelles formes de tête offrent assez de surface d’appui et lesquelles ont besoin d’une embase ou d’une rondelle pour y parvenir. Les outillages de tête en dessous de M6 sont réalisés en interne ; savoir si la tête peut seulement être formée fait donc partie de la même réponse.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com