 TIGERFASTENERS
Por qué un diámetro tiene más de un paso
En resumen: el paso casi no es una decisión de resistencia. Una rosca fina da al tornillo alrededor de un 6–9% más de área resistente, algo real pero pequeño. Al otro lado de la unión aporta prácticamente nada — si se desarrolla la geometría habitual de barrido, el término del paso se cancela exactamente en el perfil básico, y solo quedan pequeñas diferencias dependientes de la tolerancia al usar medidas límite. Así que, si una unión va justa, cambiar el paso no es la palanca. Lo que el paso decide en realidad es cómo se comporta la rosca en una fábrica: cómo soporta golpes, recubrimientos y roscado, y lo rápido que se monta.
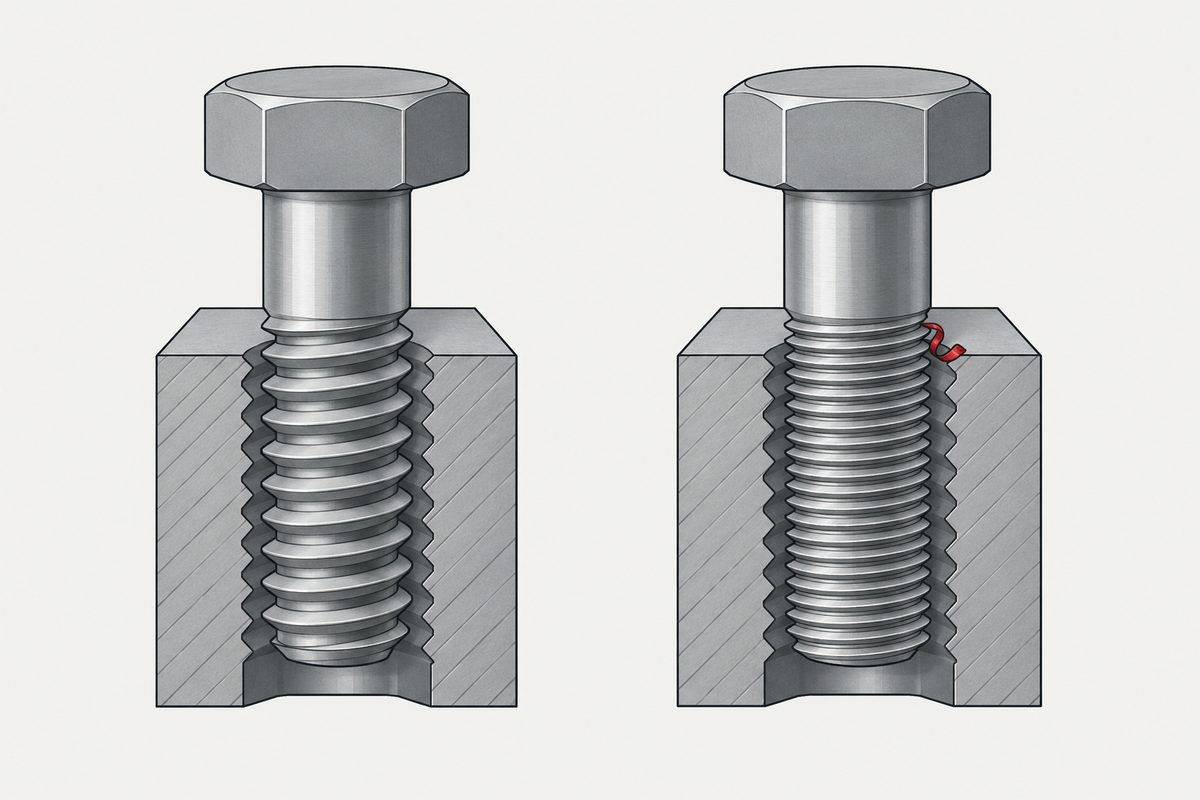
La elección que realmente existe
Un tornillo M8 tiene un diámetro nominal de 8 mm sea cual sea su paso. Lo que cambia es cuánto avanza la rosca por vuelta: 1,25 mm en la serie gruesa, 1,0 o 0,75 mm en las finas. El diámetro de paso, el diámetro menor y la profundidad de rosca cambian con él — precisamente por eso las cifras siguientes salen como salen.
| Tamaño | Grueso | Fino |
|---|---|---|
| M6 | 1,0 | 0,75 |
| M8 | 1,25 | 1,0; 0,75 |
| M10 | 1,5 | 1,25; 1,0; 0,75 |
| M12 | 1,75 | 1,5; 1,25; 1,0 |
Cada diámetro tiene un paso grueso y uno o varios finos. ISO 261 define la serie gruesa como el mayor paso de uso corriente en cada diámetro; no dice que el grueso sea la opción por defecto, y el motivo por el que suele imponerse se razona más abajo en lugar de leerse en la norma.
El lado del tornillo: la fina es algo más resistente
La capacidad a tracción procede del área resistente, calculada a partir de los diámetros de paso y menor y no de los 8 mm nominales. Un paso más fino corta un surco menos profundo, así que ambos diámetros son mayores y el área también.
| Tamaño | Grueso | Fino | Diferencia |
|---|---|---|---|
| M8 | 36,6 (×1,25) | 39,2 (×1) | +7% |
| M10 | 58,0 (×1,5) | 61,2 (×1,25) | +6% |
| M12 | 84,3 (×1,75) | 92,1 (×1,25) | +9% |
Real, y conviene saberlo, pero de un solo dígito. Una unión que necesita más necesita un diámetro mayor o una clase superior, no otro paso.
El lado de la tuerca: el paso se cancela, y aquí es donde se suele fallar
El argumento intuitivo dice que un paso más fino mete más hilos en la misma profundidad de agujero, de modo que hay más metal que cizallar y la rosca hembra es más resistente. Ese argumento es erróneo, y lo es de una forma instructiva.
El área geométrica de cizallamiento habitual de una rosca interior es A = π·Le·d·[0,5 + (0,57735/P)(d − d2)]. Para el perfil básico ISO, d − d2 = 0,649519 P, así que el paso de dentro del corchete se cancela con el de fuera:
0,5 + 0,57735 × 0,649519 = 0,875, para cualquier paso. Por tanto, A = 0,875 π·Le·d — 21,99 mm² por mm de longitud roscada engranada en M8, tanto si el paso es 1,25 como 1,0 o 0,75.
Más vueltas, pero cada vuelta más delgada en la misma proporción. Contar vueltas sin advertir que el ancho de cizallamiento por vuelta se reduce en el mismo factor es lo que lleva a la respuesta equivocada.
Una aclaración, porque las fuentes habituales parecen decir lo contrario. Dicen que una rosca fina es más resistente «a tracción y a cortante», y no discuten el resultado anterior — se refieren a otro fallo. Su cortante es el perno cortado transversalmente, y por eso lo atribuyen al diámetro menor. El barrido es la rosca interior empujada fuera de un cilindro. Un catálogo hace explícita la separación al incluir la resistencia al barrido entre las ventajas de la rosca gruesa, en la misma página donde la fina figura como «más resistente a tracción y a cortante».
Cuál de los dos gana realmente la rosca fina depende de por dónde pase el plano de corte, y los códigos no coinciden en el área. El Eurocódigo 3 usa el área resistente cuando el plano atraviesa la rosca, alrededor de un 7% a favor de la fina, y la sección bruta cuando atraviesa la caña, sin ventaja alguna. AISC parte del área nominal del cuerpo sin roscar y trata la rosca a través de la tensión admisible, así que el paso tampoco aporta nada allí. VDI 2230 elige el diámetro según el plano. En resumen: la fina tiene ventaja a cortante del perno en algunos casos y ninguna en otros, y en el barrido el área geométrica del perfil básico es la misma para todos los pasos.
Este es el resultado del perfil básico. Un cálculo completo usa medidas límite y no básicas, lo que reintroduce un término dependiente del paso a través de las clases de tolerancia; además, la resistencia real al barrido depende de la resistencia relativa de los dos materiales, de la dilatación de la tuerca y del reparto desigual de la carga, que concentra la mayor parte de la fuerza en el primer hilo engranado. Nada de eso devuelve una regla simple de «más fina, más resistente». Consulte longitud de rosca engranada para saber cómo se elige la longitud, longitud y agarre para lo que hace el resto del tornillo, y roscas barridas para saber qué lado falla realmente.
Entonces, ¿qué elige el paso?
Si la resistencia supone unos pocos puntos porcentuales en un lado y nada en el otro, el paso lo deciden las condiciones de fabricación y de servicio, y estas apuntan de verdad en ambas direcciones.
| La gruesa suele ganar cuando | La fina suele ganar cuando |
|---|---|
| Las roscas reciben golpes. Ante una abolladura de cierta profundidad, una rosca más profunda pierde una parte menor de su altura | La pared o la tuerca son poco profundas. Caben más vueltas en la profundidad axial disponible |
| Hay viruta, pintura o productos de corrosión. Un surco más profundo tiene más margen antes de atascarse | La rosca es un ajuste. El recorrido por vuelta es el paso, y por eso las barras de dirección y los micrómetros usan rosca fina |
| El montaje es rápido o a ciegas. Menos vueltas por unidad de recorrido, y es más difícil empezar a roscar torcido | El material base es duro o la pared muy delgada. El manual de fijaciones de la NASA recoge las roscas extrafinas expresamente para agujeros roscados en materiales duros y paredes delgadas; no explica el mecanismo |
| La tolerancia de fabricación es amplia. Una rosca gruesa tiene tolerancias absolutas más anchas, así que hay más sitio para alojar en ellas la holgura del recubrimiento | Las condiciones son limpias y controladas. Montaje de acero mecanizado y no una pieza de fundición en una línea |
Una creencia de taller que conviene abandonar. Se suele decir que los machos de rosca gruesa se rompen menos porque tienen un núcleo más grueso. La geometría básica va en sentido contrario: el diámetro menor de M8×1 es de 6,77 mm frente a 6,47 mm en M8×1,25, así que la rosca fina tiene la envolvente sin ranuras mayor. Eso no es lo mismo que el núcleo del macho: las ranuras lo recortan, y la sección más débil depende del número y la profundidad de las ranuras y del diseño del fabricante. La sección del núcleo sí importa: junto con el material y la longitud fija la rigidez a torsión, así que forma parte del lado de la resistencia. Lo que no fija es la carga — el volumen de viruta, el par por diente, la profundidad del agujero, la lubricación y la sincronización determinan el par que el macho debe soportar, y no hemos encontrado datos que comparen gruesa y fina con esas variables constantes.
El argumento del recubrimiento, bien planteado
El espacio para un recubrimiento no es una holgura fija compartida por todos los pasos. Lo fija la posición de la tolerancia — la letra de 6g —, que sitúa deliberadamente la zona de tolerancia por debajo de la medida básica, y el grado, que fija su anchura. La rosca recubierta debe seguir dentro del límite de máximo material.
El paso interviene de forma indirecta: las tolerancias del sistema ISO crecen con el paso, así que las zonas de una rosca gruesa son más anchas en términos absolutos y hay más margen absoluto con el que trabajar. Es una ventaja real y un mecanismo distinto del que suele darse. Consulte qué significa la clase de tolerancia y qué pasa cuando se agota la holgura.
El argumento de la vibración, con los números delante
Se dice a menudo que las roscas finas resisten el aflojamiento porque el ángulo de hélice es menor. Los ángulos son 3,17° para M8×1,25 y 2,48° para M8×1. Que eso cuente como autobloqueo depende de la fricción, que el argumento suele omitir: el ángulo de fricción equivalente de una rosca de 60° es arctan(μ/cos 30°), lo que da 2,6° con μ = 0,04 y 3,3° con μ = 0,05.
Con una fricción bien lubricada, la rosca gruesa no es holgadamente autoblocante en absoluto — 3,17° frente a 3,3° no es un margen. Tomando μ = 0,12 como ejemplo en seco se obtienen 7,9°, y ambos pasos quedan claramente por debajo — pero μ varía con el material, el acabado, el recubrimiento, el lubricante y las veces que se ha apretado la unión, así que ningún valor único representa «en seco».
Más importante aún: la comparación estática no es lo que provoca el aflojamiento en servicio. El desplazamiento transversal hace deslizar los flancos y la cara de apoyo ciclo a ciclo, perdiendo precarga mientras la condición estática de autobloqueo se sigue cumpliendo. Una hélice menos inclinada ayuda en el margen; no resuelve ese mecanismo. Consulte por qué se aflojan los tornillos.
Dónde encaja esto en el orden de decisiones
El paso pertenece al paso dos del proceso porque se deriva del lado hembra, que quedó resuelto en el paso uno. Una pieza de fundición o un resalte de plástico que no puede sostener una rosca por sí solo suele inclinar hacia la rosca gruesa, por razones de roscado y de golpes — suele, no siempre, porque un material base duro o una pared poco profunda inclinan hacia el otro lado, y ambas cosas se dan juntas.
Lo que no debería decidirlo por sí solo es la carga, ni el número de vueltas. La fina aporta porcentajes de un solo dígito en un lado de la unión y, en el perfil básico, nada en el otro, así que rara vez basta por sí sola para salvar un diseño justo. El diámetro, la clase de resistencia y la longitud de rosca engranada son las palancas que mueven algo. Consulte qué significan los números de la clase de resistencia y el orden completo de decisiones (en inglés).
Un nivel más arriba, la misma forma de respuesta se aplica al número de entradas de la rosca — y a por qué casi siempre es una.
Este artículo trata el paso 2: rosca. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Es una rosca fina más resistente que una gruesa?
En el tornillo, sí, en torno a un 6 a 9 por ciento de área resistente en los tamaños habituales. En el lado de la tuerca, el paso se cancela en la geometría básica de barrido, así que en ese modelo no hay ganancia; las medidas límite reintroducen una pequeña diferencia dependiente de la tolerancia que puede ir en cualquier sentido. No es una palanca que valga la pena para la resistencia.
¿Un paso más fino mete más metal que cizallar en el agujero?
Mete más vueltas, pero cada vuelta es proporcionalmente más delgada, y ambos efectos se cancelan exactamente en el perfil básico. El área geométrica de cizallamiento resulta 0,875 por pi por la longitud engranada por el diámetro, sea cual sea el paso.
¿Los machos de rosca gruesa se rompen menos porque tienen un núcleo más grueso?
No por esa razón. El diámetro menor básico de M8x1 es de 6,77 mm frente a 6,47 mm en M8x1,25, así que la rosca fina tiene la envolvente sin ranuras mayor, aunque esa ya no es el núcleo del macho una vez cortadas las ranuras. La sección del núcleo influye en la rigidez a torsión, pero también influyen el volumen de viruta, el par por diente, la profundidad del agujero y la lubricación, y no encontramos ninguna comparación que mantenga esas variables constantes.
¿Resiste una rosca fina el aflojamiento por vibración?
Solo en el margen. Los ángulos de hélice son 3,17 y 2,48 grados, y el ángulo de fricción equivalente es de unos 2,6 grados con un coeficiente de fricción de 0,04, así que con baja fricción la rosca gruesa tiene poco margen de autobloqueo. El aflojamiento en servicio lo provoca el deslizamiento transversal que hace perder precarga, y una hélice menos inclinada no lo resuelve.
¿Cuándo debo especificar rosca fina?
Cuando la profundidad de la pared o de la tuerca es demasiado escasa para suficientes hilos gruesos, cuando el recorrido por vuelta se usa para ajustar algo, cuando se aplica la recomendación de la NASA sobre roscas extrafinas para materiales duros o paredes delgadas, o en montajes mecanizados y limpios. En los demás casos, la gruesa es la opción por defecto más segura.
Consulta
¿No está seguro de si un plano que pide paso fino lo necesita de verdad? Envíe la designación de la rosca, el material base y la profundidad de la pared o de la tuerca. Le diremos si la serie fina aporta algo a esa unión — y si no, cuánto cuesta el equivalente en rosca gruesa y qué plazo de entrega tiene.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com