 TIGERFASTENERS
Dos marcas se llaman grietas, y la norma prohíbe una de cualquier tamaño
A alguien en r/DIY se le habían roto tornillos dentro de paredes de yeso, de dos productos distintos de dos empresas distintas, aun habiendo taladrado orificios piloto cada vez. Su pregunta es la que todo el mundo acaba haciendo: ¿estoy haciendo algo mal, o las empresas simplemente meten tornillos baratos en la caja? El hilo votó por los tornillos baratos, con 196 puntos. El autor terminó pensando que sus orificios piloto habían sido demasiado pequeños. Ambos veredictos son razonables y ninguno puede comprobarse, porque nadie en 116 comentarios nombró un documento. Existe uno, y lo que dice sobre la palabra defecto es más extraño de lo que suponía cualquiera de los dos bandos.
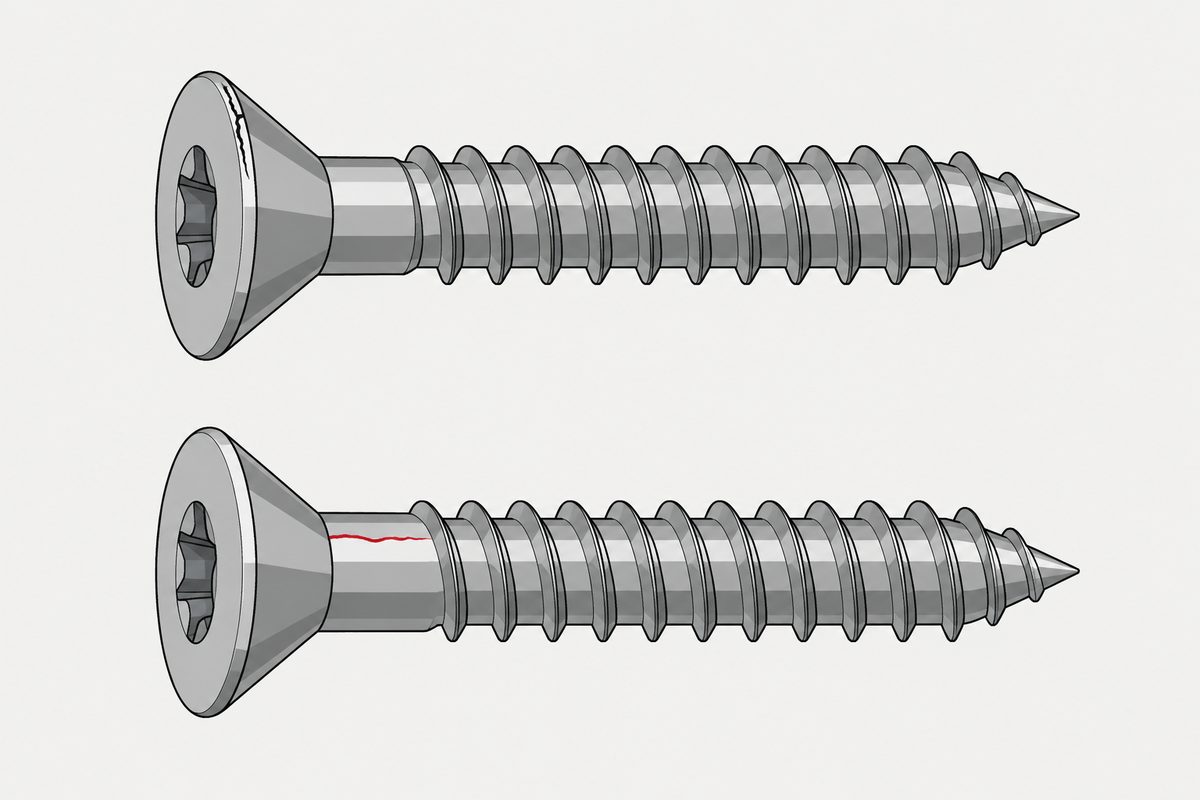
Una grieta de temple de cualquier profundidad, cualquier longitud y en cualquier posición no está permitida. Una grieta de forja está permitida hasta una longitud de un diámetro nominal de rosca. La misma norma, en la misma página, llama grietas a ambas. Lo que las separa no es su tamaño sino su origen, lo que significa que la pregunta ¿es aceptable esta grieta? no puede responderse con una regla.
El documento es la ISO 6157-1:1988, Elementos de fijación, Discontinuidades superficiales, Parte 1. Es una primera edición de 1988 y sigue figurando como Norma Internacional confirmada, algo que conviene tener en cuenta antes de descartar la fecha. Hace un solo trabajo: nombra cada tipo de marca que aparece en un tornillo, dice qué la causa y da un límite.
Antes de los límites, la frase que los gobierna todos. El apartado 1.3 dice que, cuando se presenten los límites admisibles, deberían seguir cumpliéndose los valores mínimos de las propiedades mecánicas y funcionales especificados en la ISO 898-1. Por tanto, permitido nunca significa autorizado a ser más débil. Significa que se espera que el defecto esté ahí y que los valores se mantengan de todos modos.
Las dos grietas
La norma define una grieta como una fractura limpia, cristalina, que atraviesa o recorre los límites de grano, causada normalmente por una sobrecarga del metal durante la forja u otras operaciones de conformado, o durante el tratamiento térmico. Luego divide la palabra en dos.
| Grieta de temple | Grieta de forja | |
|---|---|---|
| Causa | El temple, por tensiones térmicas y de transformación excesivas | La operación de corte o de forja |
| Dónde | En cualquier lugar; la norma ilustra la parte superior de la cabeza, la esquina de la cabeza, la cara de apoyo, el radio de transición y el fondo de rosca | La parte superior de la cabeza y el contorno elevado de las cabezas rehundidas |
| Aspecto | Normalmente un trazado irregular y errático sobre la superficie | — |
| Límite | Cualquier profundidad, cualquier longitud, cualquier posición: no permitida | Longitud l < d; profundidad o anchura b ≤ 0,04 d |
En un M10, ese límite de grieta de forja es una marca de hasta diez milímetros de largo y hasta cuatro décimas de milímetro de profundidad en la parte superior de la cabeza, y la pieza es conforme. Una grieta de temple de una fracción de ese tamaño, en el mismo lugar, no lo es.
La norma también da una pista práctica para distinguirlas, y conviene tenerla: cuando las piezas han sufrido un recalentamiento significativo, las grietas suelen estar descoloridas por la cascarilla. Es la única ayuda de observación que ofrece sobre esta cuestión; el resto de la distinción está en el proceso, no en la pieza.
El resto del vocabulario, con sus números
En lo que sigue, d es el diámetro nominal de rosca y d1 el diámetro de la cabeza o de la valona.
| Nombre | Qué es | Límite |
|---|---|---|
| Reventón de forja | Se abre durante la forja en las caras o las esquinas de una cabeza, o en el contorno de una cabeza con valona o redonda | En una cabeza hexagonal no debe llegar al círculo de la cara superior ni a la superficie de apoyo bajo la cabeza, y uno situado en la intersección de dos caras de llave no debe reducir la medida entre esquinas por debajo del mínimo especificado. En valonas y cabezas redondas, anchura 0,08 d1 para un reventón aislado, 0,04 d1 cuando hay dos o más, de los que uno puede llegar a 0,08 d1 |
| Reventón por cizallamiento | La misma familia, orientado a unos 45 grados respecto al eje del producto | Los mismos límites que los reventones de forja |
| Costura o solape | Una línea estrecha, recta o suavemente curva, en sentido longitudinal en la rosca, la caña o la cabeza. La norma dice que son inherentes a la materia prima | Profundidad admisible 0,03 d; si llega a la cabeza, se aplican los límites de los reventones |
| Vacío | Una cavidad poco profunda donde el metal no llenó durante la forja, a menudo por una viruta incrustada o por óxido en la materia prima | Profundidad h ≤ 0,02 d, y 0,25 mm como máximo. También existe un límite para el área combinada de todos los vacíos en la cara de apoyo, que no era legible en nuestra copia |
| Pliegue | Metal doblado sobre sí mismo durante la forja | Esquinas exteriores: permitido. Esquinas interiores en la superficie de apoyo o por debajo: no permitido salvo autorización expresa |
| Marca de herramienta | Surcos poco profundos dejados por el utillaje al pasar sobre la superficie | Si se producen por mecanizado en la caña, el radio de transición o la superficie de apoyo, no deben superar una rugosidad superficial de 3,2 µm medida según la ISO 468 |
Dos de esas filas merecen una segunda mirada. La entrada de costuras y solapes dice abiertamente que llegan con el alambre y no son obra del forjador, que es lo mismo que nuestra página sobre lo que el laminado no puede corregir dice desde el otro extremo: una costura en un alambre malo se lamina dentro de la rosca junto con todo lo demás. Y el límite de reventón en el hexágono depende de que la medida entre esquinas no baje de su mínimo, que es la segunda columna de la tabla detrás del tamaño de su llave, y la razón por la que esa columna está tabulada.
Lo que nos devuelve a la caja de tornillos
Lea ahora el alcance, que es lo primero del documento y lo último que alguien comprueba. Se aplica a pernos, tornillos y espárragos de diámetro nominal de rosca de 5 mm o más, clases de producto A y B y clases de resistencia hasta 10.9 inclusive, salvo que una norma de producto diga otra cosa o las partes acuerden otra cosa.
Los tornillos que vienen pegados con cinta a una barrera infantil quedan fuera ya en el primer criterio, la mayoría de las veces, antes de que nadie discuta los otros dos. Así que el hilo hacía una pregunta sin ningún documento detrás. No existe una tabla de defectos permitidos para esos tornillos, de modo que ¿son defectuosos? no puede zanjarlo nadie, en ningún sentido. Es la misma situación estructural que un acabado discutido sin muestra acordada: no un desacuerdo sobre los hechos, sino un desacuerdo sin lugar donde consultarlos.
Y el apartado 1.2 dice qué hacer cuando importa. Si la aplicación necesita un control más estricto de las discontinuidades superficiales, debería especificarse en la norma de producto, o el comprador debe especificar los límites aplicables en la solicitud de oferta y en el pedido. Los límites más estrictos para requisitos especiales, como el montaje automático, están en la ISO 6157-3, que no hemos leído y de la que no citamos nada.
Lo que esta página no le va a decir
No dirá si esos tornillos concretos eran defectuosos. Nada en este documento diagnostica un tornillo que se rompió en servicio, y las dos explicaciones candidatas del hilo pertenecen a otro lugar. El comentario más votado aconsejaba taladrar el orificio piloto al diámetro del tornillo menos los filetes, que es una forma llana de decir el diámetro de fondo, y es exactamente el diámetro en el que se basa la regla publicada de orificios piloto, con un porcentaje que cambia según la especie. La propia conclusión del autor, que los orificios eran demasiado pequeños, pertenece a la misma página.
Lo que sí hace la norma es quitarle la palabra defecto al ojo y dársela al proceso. Una marca que se puede ver y medir puede estar permitida; una más pequeña que apenas se encuentra puede no estarlo. Si quiere que ese juicio esté a su alcance y no solo al del fabricante, la forma de conseguirlo es la aburrida, y está escrita en la norma: poner la referencia en el pedido.
Este artículo trata el paso 6: documentación. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Una grieta en la cabeza de un tornillo es siempre un defecto?
No según la norma que las define. La ISO 6157-1 separa las grietas de temple, que surgen en el temple y no están permitidas a ninguna profundidad, longitud ni posición, de las grietas de forja, que surgen en la operación de corte o de forja y están permitidas hasta una longitud de un diámetro nominal de rosca con una profundidad o anchura de hasta 0,04 de ese diámetro. Ambas se clasifican por origen, no por tamaño, así que medir la marca no responde la pregunta.
¿Cómo distingo una grieta de temple de una grieta de forja?
La norma da una pista de observación y, por lo demás, sitúa la distinción en el proceso. Dice que una grieta de temple suele seguir un trazado irregular y errático en la superficie, y que cuando las piezas han sufrido un recalentamiento significativo, las grietas suelen estar descoloridas por la cascarilla. Las grietas de forja se sitúan en la parte superior de la cabeza y en el contorno elevado de las cabezas rehundidas. Más allá de eso, la diferencia está en cómo se fabricó la pieza y no en el aspecto de la marca.
¿Qué es una costura o un solape, y está permitido?
Una línea estrecha, recta o suavemente curva, en sentido longitudinal en la rosca, la caña o la cabeza. La ISO 6157-1 dice que las costuras y los solapes son inherentes a la materia prima con que se fabrica el elemento de fijación, no algo introducido por la forja, y los admite hasta una profundidad de 0,03 del diámetro nominal de rosca. Si una costura sube hasta la cabeza, debe cumplir en su lugar los límites de los reventones.
¿Se aplica la norma a los tornillos que vienen en un mueble en kit?
Normalmente no, y la primera línea del alcance explica por qué. La ISO 6157-1 se aplica a pernos, tornillos y espárragos de diámetro nominal de rosca de 5 mm o más, en clases de producto A y B y clases de resistencia hasta 10.9 inclusive. Un tornillo pequeño incluido con un accesorio suele quedar fuera solo por el diámetro. Eso no lo convierte en un mal tornillo; significa que no hay una tabla de defectos permitidos a la que recurrir, de modo que la pregunta de si es defectuoso no tiene un documento detrás.
Si un defecto está permitido, ¿el tornillo es más débil?
La norma dice que no debería serlo. El apartado 1.3 establece que, cuando se presenten los límites admisibles de discontinuidades superficiales, deberían seguir cumpliéndose los valores mínimos de las propiedades mecánicas y funcionales especificados en la ISO 898-1. Los límites se trazan, por tanto, donde se espera que el defecto esté presente y que los valores de resistencia se mantengan de todos modos, y no como una reducción tolerada.
¿Cómo consigo un control más estricto de los defectos superficiales?
Pidiéndolo por escrito. El apartado 1.2 dice que, cuando los requisitos técnicos de la aplicación necesiten un control más estricto de las discontinuidades superficiales, debería especificarse en la norma de producto correspondiente, o el comprador debe especificar los límites aplicables en la solicitud de oferta y en el pedido. Los límites para requisitos especiales como el montaje automático están en la ISO 6157-3, una parte separada.
Referencias
- ISO 6157-1:1988 — Elementos de fijación, discontinuidades superficiales, parte 1, pernos, tornillos y espárragos para requisitos generales. Apartados 1.1 a 1.3 y capítulo 3, leídos en la vista previa pública
- r/DIY — el hilo donde empezó todo, incluido el comentario más votado sobre la tornillería que viene con los productos y la propia conclusión del autor sobre los orificios piloto
La ISO 6157-1:1988 se leyó en la vista previa de acceso público, que contiene el documento hasta el apartado 3.5, y todos los límites citados arriba proceden de ese texto. La ficha del catálogo se confirmó por separado en el sitio de ISO, donde figura en la etapa 90.93, Norma Internacional confirmada, pese a la fecha de 1988. El límite del área combinada de vacíos en la cara de apoyo no era legible en nuestra copia y deliberadamente no se cita, y el símbolo del parámetro de rugosidad en el apartado de marcas de herramienta tampoco se conservó, por lo que el valor se da sin nombrar el parámetro. La vista previa termina en el apartado 3.5, así que nada posterior se leyó. Aquí no aparece ningún límite de la ISO 6157-3, porque no hemos leído esa parte. Esta página no diagnostica los tornillos del hilo de origen ni toma posición sobre si eran defectuosos; el lado del orificio piloto y del material base de esa cuestión está en nuestras páginas anteriores y no se repite. No se afirma nada sobre la clase de resistencia ni la clase de producto de ningún tornillo suministrado con un producto de consumo, y las figuras de la norma se describen, no se reproducen.
Consulta
Si el estado superficial de un elemento de fijación importa para su proceso, dígalo en el pedido y no en la inspección de recepción, y nombre la norma que quiere que se aplique. Esa es la diferencia entre un juicio que usted puede emitir y uno que solo puede discutir.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com