 TIGERFASTENERS
La norma nunca dice qué tan negro
Alguien en r/Machinists eligió el pavonado para un producto de chapa porque le gustaba su aspecto y luego encontró que todas las fuentes decían que no evita la oxidación. Otro publicó fotos de manchas irregulares que salían de su propia línea y atribuía la causa a la limpieza o al tiempo que las piezas pasan entre el baño ácido y el baño salino. Un tercero escribió que un lote de utillajes necesitó un par de intentos antes de salir bien. En ninguna de esas conversaciones alguien recurrió a la especificación, y hay un motivo por el que rara vez se abre: sobre la cuestión que todos discuten en realidad, se niega a responder, y lo dice a propósito.
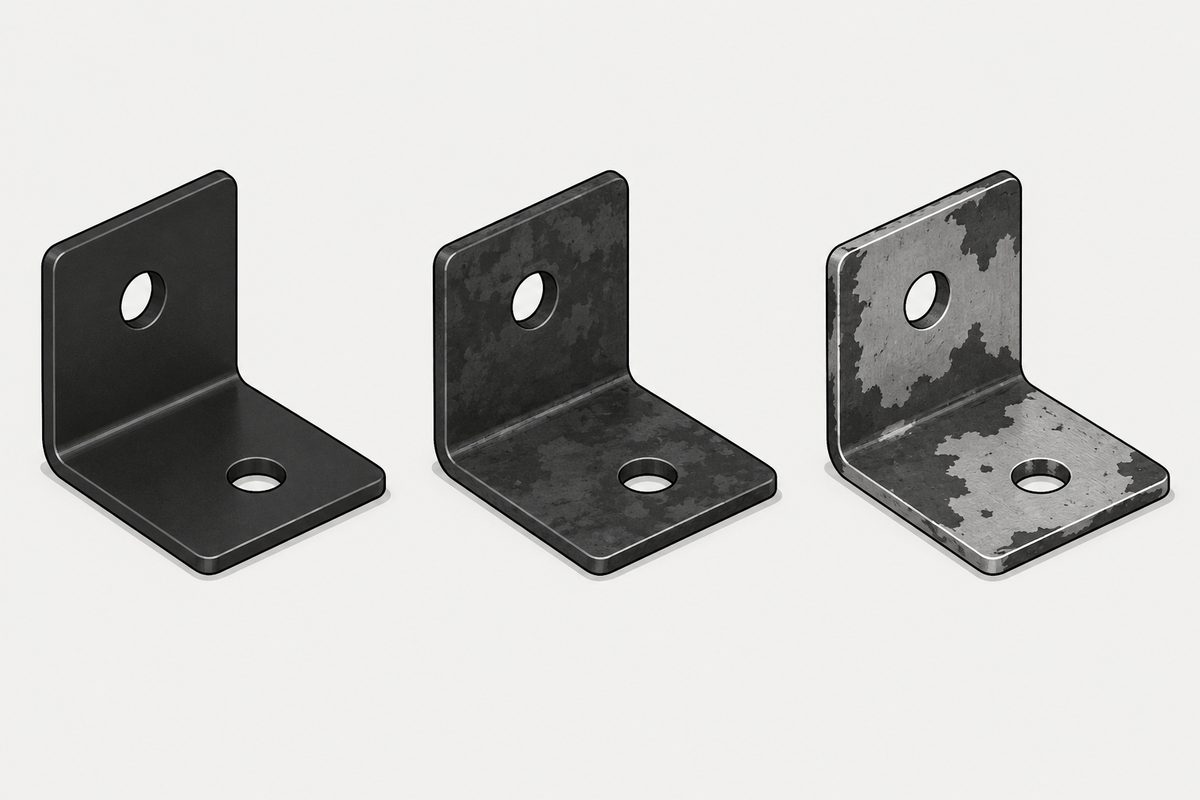
La ISO 11408 no contiene ninguna medida de la negrura. Ni tono, ni valor de brillo, ni coordenada de color, ni grado. Lo que sí contiene es una línea que pide al comprador enviar una muestra, una breve lista de defectos que hacen rechazable un recubrimiento, un ensayo de banco cuyo criterio de aprobación son tres fotografías y una advertencia sobre fisuración que casi nadie cita.
La norma es la ISO 11408:1999, Chemical conversion coatings, Black oxide coating on iron and steel, Specification and test methods. Tiene cinco páginas, sigue figurando como en revisión y la vista previa gratuita es el texto completo. Esa extensión es lo primero que conviene notar. Un acabado que se compra en gran parte por su aspecto se describe en cinco páginas porque la mayor parte de lo que se discute no está en el documento.
Cinco datos que la norma pide, y el quinto es el que se omite
El apartado 4.1 enumera lo que el comprador debe indicar al hacer el pedido. Es breve:
| Información esencial | Qué significa en la práctica |
|---|---|
| El número de la norma | Escribir ISO 11408 en el pedido. Sin él no se aplica nada de lo demás |
| La superficie significativa | En qué caras el recubrimiento es imprescindible, indicadas en un plano o con muestras identificadas |
| El material base y su estado | Qué acero y en qué estado superficial llega |
| El procedimiento de muestreo | Cómo se juzgará el lote, según la ISO 4519 |
| El aspecto del recubrimiento | En palabras de la propia norma (traducción): mediante el suministro de una muestra adecuadamente identificada |
La última fila es todo lo que la ISO 11408 dice sobre qué tan negro debe ser un recubrimiento de pavonado. El aspecto no se especifica, se transfiere. El documento devuelve la definición al comprador y se la pide como objeto físico.
Eso replantea una discusión que ocurre constantemente. Cuando vuelven las piezas y alguien dice que no son lo bastante negras, lo habitual es buscar el apartado que lo resuelva. No existe. Debía haber una muestra, y sin muestra la frase esto no es lo que yo quería no puede contrastarse con nada, en ningún sentido. El proveedor no puede demostrar la conformidad ni el comprador el incumplimiento, porque lo que se discute nunca lo escribió nadie.
Qué rechaza la norma, y no es la falta de oscuridad
En el apartado 7.1 el aspecto sí se convierte en requisito, y funciona exclusivamente por exclusión. El recubrimiento debe estar libre de manchas de óxido rojo y no debe tener un color general marrón rojizo. Después viene un ensayo que cualquiera puede hacer en un minuto: frotar la pieza con un papel de filtro Whatman 40 limpio, o equivalente, antes de aplicar cualquier tratamiento protector complementario, y no debe aparecer ningún residuo marrón rojizo o verde.
Eso es óxido y residuo de proceso no convertido. Leído en conjunto, el apartado dice que el recubrimiento no debe estar oxidado ni desprenderse en los dedos. No dice nada sobre la intensidad del color.
Una nota del mismo apartado va más allá y admite la variación de forma expresa. La falta de uniformidad de color y la neblina son admisibles en piezas templadas localmente, soldadas, cementadas, remachadas o sometidas a otros tratamientos mecánicos. Se espera que una pieza con un saliente soldado o una cara de desgaste templada vuelva manchada en esas zonas, y eso está escrito en la norma, no es una concesión del aplicador.
El apartado 5 descarta por su nombre otra queja habitual. La rugosidad superficial del recubrimiento depende de la rugosidad inicial del material base y, por tanto, no debe ser motivo de rechazo. El pavonado es un recubrimiento de conversión que crece a partir del acero, no una capa aplicada encima, así que copia lo que hay debajo. Las piezas que llegan desbarbadas en tambor, granalladas o con cascarilla salen con ese mismo aspecto, en negro. Dos lotes de aspecto distinto pueden ser conformes ambos, y la diferencia puede estar por completo en el material recibido.
El ensayo que usted puede hacer, y su criterio es una fotografía
El apartado 7.2 da un procedimiento lo bastante corto para citarlo entero y lo bastante barato para hacerlo en el banco. Disolver 50 g de ácido oxálico en un litro de agua destilada o desionizada. Depositar tres gotas, unos 0,2 ml, sobre una zona plana de la superficie recubierta a temperatura ambiente. La reacción debe producirse después de 30 segundos y antes de 8 minutos. A los 8 minutos, enjuagar y secar la superficie y compararla con las figuras 1 a 3.
Dos detalles pesan más de lo que parece. El primero es el límite inferior. Una reacción inmediata es un fallo tanto como una que nunca llega, porque el ensayo mide cuánta capa convertida hay entre el ácido y el acero. El segundo es que debe hacerse antes de aplicar aceite o cera, por la misma razón que el frotado con papel de filtro. Una vez que hay una película protectora, se está ensayando la película.
Y luego el criterio de aceptación. Las tres figuras con las que se compara el resultado llevan los títulos Recubrimiento de mala calidad, Recubrimiento de calidad límite y Recubrimiento de buena calidad. Ese es el criterio. No un tiempo, ni un diámetro de ataque, ni una escala de valoración. La norma resuelve su propio ensayo visual igual que resuelve el aspecto: por comparación con algo que se coloca junto a la pieza. Es coherente y merece una pausa, porque una especificación que juzga la calidad con una fotografía le está diciendo qué clase de propiedad es esta.
Nueve cosas que no compró si no las pidió
El apartado 4.2 es una lista de información adicional que el comprador puede aportar. Leída desde el otro extremo, es una lista de propiedades ausentes en un pedido corriente de pavonado:
| Opcional según el apartado 4.2 | Si no lo pidió |
|---|---|
| Reacción superficial neutra | No se ensaya |
| Porosidad y continuidad | No se ensayan |
| Tratamiento protector complementario y ensayo de humedad posterior | El aceite, la cera o la laca no se dan por supuestos, ni tampoco ningún valor de humedad |
| Tratamiento térmico antes o después del pavonado | No especificado; véase más abajo |
| Resistencia al ácido oxálico | No se realiza el ensayo de banco anterior |
| Resistencia al desgaste y su medición | No existe ningún valor |
| Coeficiente de rozamiento y su medición | No existe ningún valor |
| Resistencia a la niebla salina neutra | Las piezas no llevan horas asociadas |
| Adherencia en recubrimientos más gruesos | No especificada |
La fila del rozamiento es la de mayor alcance, porque un valor de par es un valor de rozamiento con otras unidades, y ese argumento ya está desarrollado en qué cambia cuando un tornillo recubierto se encuentra con una tuerca pavonada. El aspecto de corrosión del pavonado también se resuelve en esa página, a partir de la misma norma, así que no se repite aquí.
Una fila sí merece corregir una cifra que circula. El apartado 7.3 es el único requisito de niebla salina de la ISO 11408 y dice: los aceros inoxidables austeníticos, en la superficie significativa, sin ningún recubrimiento protector complementario, deben resistir 96 horas según la ISO 9227 sin rastros de corrosión. Es un apartado sobre acero inoxidable. Citar 96 horas para un tornillo de acero al carbono pavonado es citar un requisito escrito para otro material; si quiere horas en acero al carbono, vuelve al apartado 4.2 a pedirlas. Lo que un valor de niebla salina significa y lo que no, en general, es un problema aparte.
La advertencia del apartado 6 que se omite
El pavonado se elige a menudo para piezas de alta resistencia con el razonamiento de que no implica electrodeposición y, por tanto, no puede introducir hidrógeno en el acero. La primera mitad es cierta. La norma no deja en pie la segunda.
El apartado 6.1 incluye una advertencia propia: el acero de alta resistencia con resistencia a la tracción Rm ⋝ 1 000 MPa puede sufrir fragilización cáustica capaz de provocar fisuración espontánea bajo tensión interna o aplicada durante el proceso de pavonado. El baño es caliente y alcalino, y la norma lo nombra como un mecanismo propio en lugar de tomar prestado el de la electrodeposición.
El apartado es una advertencia, no una prohibición, y el texto dice puede sufrir. Lo que sigue es de procedimiento: pretratamiento según la ISO 9587, realizado antes de cualquier limpieza o preparación acuosa, y postratamiento según la ISO 9588, manteniendo las piezas con superficie endurecida entre 190 °C y 220 °C durante no menos de 2 horas. Ese intervalo de temperatura es el mismo que este sitio cita de la ISO 4042 para el horneado después de la electrodeposición, donde las condiciones son de 8 a 10 horas. Mismo horno, distinto apartado, distinta duración, y no son intercambiables.
La lectura práctica es acotada y conviene decirla con claridad. Por encima de aproximadamente la clase 10.9, el problema de la rotura diferida no desaparece cuando el acabado deja de ser electrolítico. Cambia el apartado que hay que poner en el pedido.
Lo que nos devuelve a la muestra
Lo hemos vivido de primera mano. Un cliente acudió a nosotros porque su proveedor anterior no conseguía un pavonado lo bastante negro, y la respuesta que había recibido era que no se podía llegar más lejos. Según el relato del propietario, algunos comerciales oyen una petición así y responden de inmediato que es imposible. Lo llevamos a un socio químico especializado y se resolvió.
Es un testimonio, no una medición, y esta página no le pondrá una cifra, porque no hay cifra que poner. La negrura de este recubrimiento depende de la química del baño, de la temperatura, de lo limpias que estaban las piezas antes de entrar y de lo que se aplica después. Es un resultado de proceso, y precisamente por eso esto es lo mejor que se puede hacer es irrefutable cuando no hay una muestra acordada sobre la mesa. Nadie puede quedar en evidencia.
Con una muestra se convierte en una pregunta corriente con una respuesta corriente, y es la pregunta que el apartado 4.1 se escribió para hacer posible. Así que el paso útil en un pedido de pavonado no es buscar una especificación más estricta. Es hacer lo único que la especificación le pide de verdad, que cuesta un sobre acolchado: acordar una muestra identificada, conservar una contramuestra y escribir en el pedido que el aspecto se juzga contra ella. Todo lo demás de esta página depende de que esa línea esté o no esté.
Un negro por defecto figuraba también en la norma de requisitos generales para elementos de fijación, aplicable a productos de acero templado y revenido. La edición de 2005 lo suprimió y no puso nada en su lugar.
Este artículo trata el paso 5: acabado. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Qué tan negro debe ser el pavonado?
La norma no lo dice. La ISO 11408 no contiene tono, valor de brillo ni grado de color. Su apartado sobre la información que el comprador facilita al proveedor pide que el aspecto del recubrimiento se indique mediante el suministro de una muestra adecuadamente identificada. El aspecto no se especifica en el documento, se devuelve al comprador; por eso una disputa sobre la oscuridad no tiene a qué apelar si antes no se acordó una muestra.
¿Por qué motivos puedo rechazar un lote pavonado?
Por los que nombra la norma. El recubrimiento debe estar libre de manchas de óxido rojo y no debe tener un color general marrón rojizo, y al frotarlo con un papel de filtro Whatman 40 limpio antes de aplicar aceite o cera no debe aparecer residuo marrón rojizo o verde. Además, la falta de uniformidad de color y la neblina se admiten en piezas templadas localmente, soldadas, cementadas o remachadas, y la rugosidad superficial heredada del material base se declara expresamente que no es motivo de rechazo.
¿Por qué dos lotes de la misma pieza salen con tonos distintos?
A menudo porque las piezas que entraron eran distintas. El pavonado es un recubrimiento de conversión que crece a partir del acero, no una capa aplicada encima, así que la rugosidad del resultado sigue la rugosidad de lo que llegó, y la norma lo dice y lo descarta como motivo de rechazo. La química del baño, la temperatura y la limpieza previa también modifican el resultado. Por eso la norma resuelve el aspecto por comparación con una muestra y no con una cifra.
¿Hay un ensayo rápido para saber si el pavonado se hizo bien?
Sí, y está en la norma. Disolver 50 g de ácido oxálico en un litro de agua destilada o desionizada, depositar tres gotas, unos 0,2 ml, sobre una zona plana a temperatura ambiente y observar. La reacción debe producirse después de 30 segundos y antes de 8 minutos, de modo que una reacción inmediata falla igual que la ausencia de reacción. A los 8 minutos, enjuagar, secar y comparar con las tres figuras de la norma, tituladas mala, límite y buena. Debe hacerse antes de aplicar aceite o cera protectores.
¿El pavonado resiste 96 horas de niebla salina?
Esa cifra pertenece a un apartado distinto del que se suele pensar. El único requisito de niebla salina de la ISO 11408 se aplica a los aceros inoxidables austeníticos, en la superficie significativa, sin recubrimiento protector complementario, y pide 96 horas según la ISO 9227 sin rastros de óxido. No es una cifra para el pavonado sobre acero al carbono. La resistencia a la niebla salina en acero al carbono es una de las opciones que el comprador debe solicitar, así que en un pedido corriente las piezas no llevan ninguna cifra de ese tipo.
¿Es seguro el pavonado en elementos de fijación de alta resistencia, ya que no es electrodeposición?
Evita la vía electrolítica hacia la fragilización por hidrógeno, pero la norma plantea otra. Su apartado sobre tratamiento térmico advierte que el acero de alta resistencia con resistencia a la tracción de 1 000 MPa o más puede sufrir fragilización cáustica con fisuración espontánea durante el proceso de pavonado, y exige un pretratamiento según la ISO 9587 y un postratamiento según la ISO 9588, manteniendo las piezas con superficie endurecida entre 190 y 220 grados Celsius durante no menos de dos horas.
Referencias
- ISO 11408:1999 — Chemical conversion coatings, black oxide coating on iron and steel, specification and test methods. Apartados 4.1, 4.2, 5, 6, 7.1, 7.2 y 7.3, citados arriba
- r/Machinists — elegir el pavonado por su aspecto y toparse con la literatura sobre corrosión
- r/Machinists — manchas irregulares en una tanda pavonada, con el autor repasando posibles causas
La ISO 11408:1999 se leyó en la vista previa pública, que para esta norma abarca las cinco páginas completas, y cada referencia a un apartado de esta página procede de ese texto y no de una descripción secundaria. El número de catálogo se confirmó por separado en el sitio de ISO, donde la ficha figura en la etapa 90.60, en revisión. En esta página no aparece ninguna cifra de negrura, brillo o color porque no aparece ninguna en la norma. El requisito de 96 horas de niebla salina se cita con el material y la condición a los que está ligado, y no debe trasladarse al acero al carbono. El relato del cliente que no conseguía en otro lugar un acabado lo bastante oscuro es el testimonio del propietario sobre una situación comercial, no una medición, y no se atribuye ningún resultado en cifras. No se indica química del baño, temperatura ni parámetro de proceso, porque la vista previa no los contiene y el detalle del proceso corresponde al aplicador.
Consulta
Si una pieza va a salir pavonada, la consulta debería incluir tres cosas: el acero y su estado al llegar, si se quiere aceite o cera después y una muestra identificada para el aspecto, conservando usted una contramuestra. Si la clase de resistencia es 10.9 o superior, indíquelo también, porque los apartados de tratamiento térmico dependen de ello.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com