 TIGERFASTENERS
Horas de niebla salina: qué garantizan 500 horas y qué no
En resumen: la niebla salina es un ensayo comparativo, no una predicción. La ASTM B117 lo dice en su propio texto: los resultados no tienen ninguna correlación general con la vida útil. Por eso, «500 horas» en una cotización indica que un lote se comportó como otro lote en la misma cámara. No dice cuántos años durará el tornillo en su producto, y ni siquiera dice qué fallo se contó.
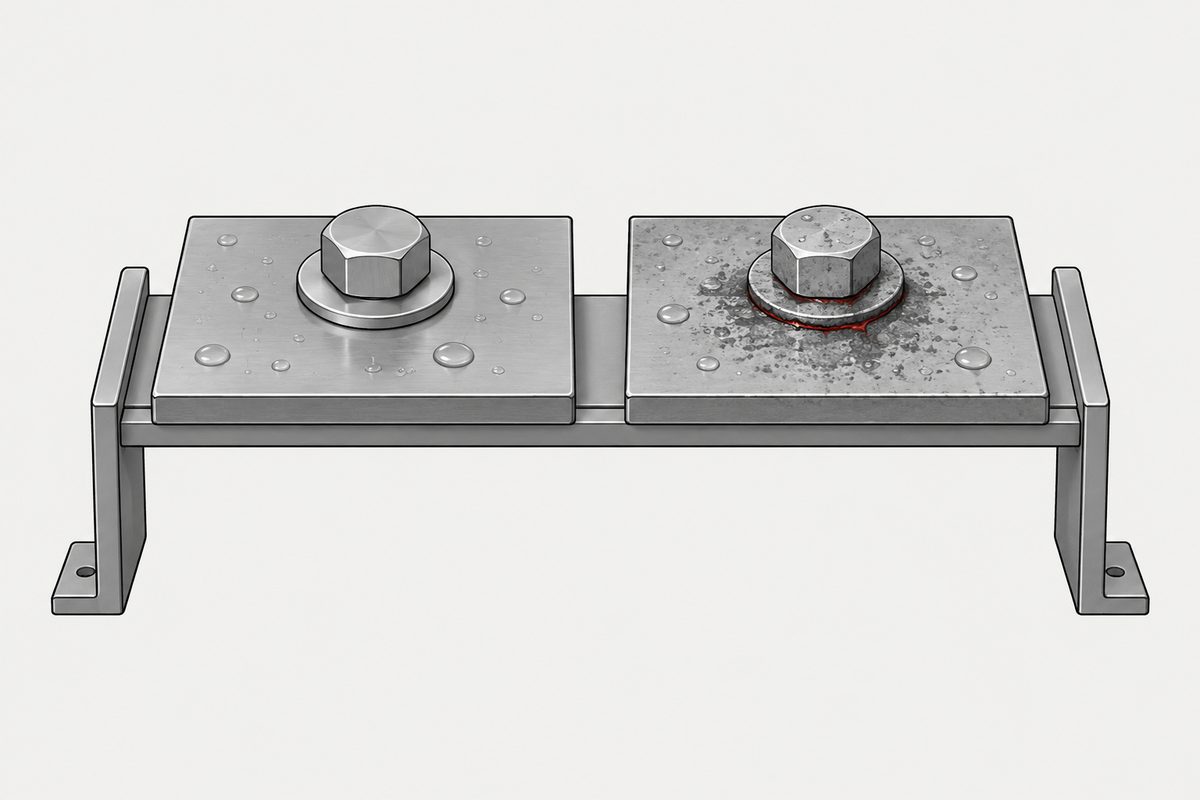
Dos relojes, y la mayoría de las especificaciones no nombra ninguno
Un tornillo cincado falla dos veces en un ensayo de niebla salina, en dos momentos distintos y por dos razones distintas.
| Criterio de fin | Qué se corroe | Qué significa |
|---|---|---|
| Corrosión blanca | El recubrimiento de zinc | El recubrimiento está cumpliendo su función. El zinc se corroe preferentemente para que el acero no lo haga |
| Corrosión roja | El acero de debajo | El recubrimiento se ha consumido en ese punto: la protección ha terminado |
«500 horas de niebla salina» sin criterio de fin no es una especificación, es una cifra. 500 horas hasta corrosión blanca y 500 horas hasta corrosión roja son requisitos distintos, con precios distintos, y un proveedor que cotiza la primera mientras usted suponía la segunda no está haciendo necesariamente nada mal. Nombre el criterio de fin o no habrá acordado nada. Y la corrosión blanca en piezas que nunca se instalaron es una cuestión de almacenamiento más que de recubrimiento.
Para qué sirve realmente la cifra
El ensayo no es inútil. Sirve exactamente para una cosa, y esa cosa merece pagarse:
- Uniformidad entre lotes. Mismo recubrimiento, mismo proceso, misma cámara: si las horas bajan, algo cambió en la línea de galvanizado
- Comparar dos procesos de recubrimiento en condiciones idénticas, cuando hay que elegir entre ellos
- Detectar un proceso que se ha desviado (capa delgada, pasivado deficiente, baño contaminado) antes de que se envíe
Léala como un instrumento de control de proceso, no como una garantía. La pregunta correcta a un proveedor no es «cuántas horas», sino «cuántas horas, en cuántos lotes y qué hizo la vez que el resultado salió bajo»: la segunda pregunta es la que separa un informe de laboratorio de un proceso controlado.
Así que se piden más horas, y la cifra deja de significar algo
La cámara y el mundo real corroen el metal mediante mecanismos distintos:
- La cámara está permanentemente húmeda. Niebla salina neutra continua, temperatura constante, sin ciclo de secado
- El servicio real es húmedo, luego seco y luego húmedo otra vez. Ese ciclo es lo que permite al zinc formar la película estable de carbonato que aporta la mayor parte de su protección a largo plazo, y la cámara nunca deja que se forme
- El servicio real tiene cloruros, pero también azufre, UV, cambios de temperatura y desgaste mecánico. La cámara tiene una sola variable
Por eso la clasificación puede invertirse. Un acabado cuya protección depende de formar un producto de corrosión pasivo sale penalizado en el ensayo, y un acabado que simplemente tiene más zinc de sacrificio sale favorecido. Un recubrimiento que resiste menos horas en la cámara puede durar más que otro que resiste más, en el mismo producto. No es un defecto del ensayo: es aquello para lo que se diseñó, y la norma lo dice.
La probeta no es la pieza
La mayoría de las cifras de niebla salina publicadas se miden en una probeta plana. Un tornillo no es una probeta plana, y la diferencia no es estética:
- El recubrimiento electrolítico no se deposita de forma uniforme en una rosca. La densidad de corriente es máxima en la cresta y mínima en el fondo, de modo que la capa más delgada queda justo donde la pieza soporta más tensión
- El radio bajo la cabeza y la huella también son zonas de baja densidad de corriente, y la huella es además donde la punta de la herramienta raya el recubrimiento durante el montaje
- El galvanizado en tambor añade dispersión entre piezas. Las piezas se apantallan unas a otras al girar el tambor; un tornillo que pasó más tiempo enterrado recibe menos recubrimiento
Pregunte si las horas se midieron en la pieza que usted compra. Una cifra en probeta y una cifra en pieza del mismo baño no son el mismo número, y en tamaños pequeños la diferencia aumenta: una pieza más pequeña tiene proporcionalmente más superficie en geometría de baja densidad de corriente.
Cuatro líneas que dan sentido a la cifra
Sustituya «500h niebla salina» en el plano por estas:
- La norma de recubrimiento y la clase de espesor, no las horas. Las horas son un resultado; el espesor es lo que se compra. Por debajo de M1.4, la tolerancia de rosca limita qué espesor es siquiera posible
- Ambos criterios de fin, por separado. Horas hasta corrosión blanca y horas hasta corrosión roja
- Ensayado en la pieza terminada, en estado de entrega: después del horneado y de cualquier pasivado o sellador adicional
- Cuántas piezas y con qué frecuencia. Un único informe de un lote de hace dos años no es control de proceso
El orden importa. Especificar horas lleva al proveedor a optimizar para la cámara; especificar recubrimiento, espesor y proceso lo lleva a optimizar para la pieza. Compre el proceso y verifique con el ensayo, no al revés.
Cuándo pedir otro ensayo
Si las piezas van realmente a la intemperie y la decisión es cara, un ensayo de corrosión cíclico (fases húmeda, seca y de humedad alterna, como en la SAE J2334 y equivalentes) está diseñado para reproducir el ciclo húmedo/seco que la niebla salina neutra elimina. Cuesta más y tarda más. Ese es el intercambio: la niebla salina neutra es barata y rápida porque no intenta ser realista.
Y antes de cambiar de recubrimiento para perseguir una cifra de corrosión, calcule el coste de la nueva verificación: un cambio de recubrimiento altera el coeficiente de fricción, y con ello la fuerza de apriete que se obtiene con el mismo par. Es un cambio de la unión, no del acabado (en inglés).
Este artículo trata el paso 5: acabado. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿500 horas de niebla salina significan que el tornillo dura un número determinado de años?
No. La ASTM B117 dice en su propio alcance que la práctica proporciona un entorno corrosivo controlado y que, en general, los resultados no han resultado ser una predicción fiable de la vida útil. Las horas son una comparación entre recubrimientos ensayados en condiciones idénticas, no un pronóstico del comportamiento en servicio.
¿Qué diferencia hay entre horas hasta corrosión blanca y horas hasta corrosión roja?
La corrosión blanca es la corrosión del propio recubrimiento de zinc, es decir, el recubrimiento funcionando como se pretende: el zinc se corroe preferentemente para que el acero no lo haga. La corrosión roja significa que el recubrimiento se ha consumido en ese punto y que el sustrato de acero se está corroyendo. Ocurren en momentos muy distintos, así que un requisito de niebla salina que no nombra qué criterio se cuenta no ha especificado nada.
¿Por qué un recubrimiento con menos horas de niebla salina puede durar más en servicio que otro con más?
Porque los mecanismos son distintos. La niebla salina neutra está húmeda de forma continua, mientras que la exposición real alterna humedad y secado. El ciclo de secado es lo que permite al zinc formar una película estable de carbonato que aporta gran parte de su protección a largo plazo, y la cámara nunca deja que se forme. Un acabado que depende de esa película sale penalizado en el ensayo; un acabado con simplemente más zinc de sacrificio sale favorecido.
¿La niebla salina debe ensayarse en una probeta o en el tornillo real?
En la pieza real, en estado de entrega. El recubrimiento electrolítico se deposita de forma desigual en una rosca (la densidad de corriente es máxima en la cresta y mínima en el fondo), de modo que la capa más delgada queda donde la pieza soporta más tensión. El galvanizado en tambor añade además dispersión entre piezas. Una cifra en probeta plana y una cifra en pieza terminada del mismo baño no son el mismo número.
Referencias
- ASTM B117 — Standard Practice for Operating Salt Spray (Fog) Apparatus. El alcance indica que la práctica proporciona un entorno corrosivo controlado y que, en general, los resultados no han resultado ser una predicción fiable de la vida útil
- ISO 9227 — Corrosion tests in artificial atmospheres — Salt spray tests (el equivalente ISO, que incluye NSS, AASS y CASS)
- ISO 4042:2022 — Fasteners — Electroplated coating systems (clases de espesor de recubrimiento)
- SAE J2334 — Cosmetic Corrosion Lab Test (ensayo cíclico húmedo/seco/humedad)
- El retiro de pernos de dirección de VW: rotura después de que la corrosión redujera la sección
Consulta
¿Tiene un plano que dice «500h niebla salina» sin criterio de fin? Envíelo junto con el entorno de servicio y el material de contacto. Le responderemos con el recubrimiento y la clase de espesor que ese requisito implica para su tamaño de rosca, incluido el caso en que la tolerancia de rosca no lo admite, que por debajo de M2 es una respuesta real con más frecuencia de lo que esperan los compradores.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com