 TIGERFASTENERS
Cambiar el tornillo o cambiar la carcasa: cómo calcular bien el costo
Primero, lo que esta página no hará: darle una cifra. Modificar un molde de inyección, una matriz de estampado o una matriz de tornillos cuesta lo que cuesta según la pieza, el número de cavidades, el acero y el matricero — quien le dé una cifra «típica» está adivinando. Lo que sigue es qué partidas entran en la comparación y a quién pedir cada cifra.
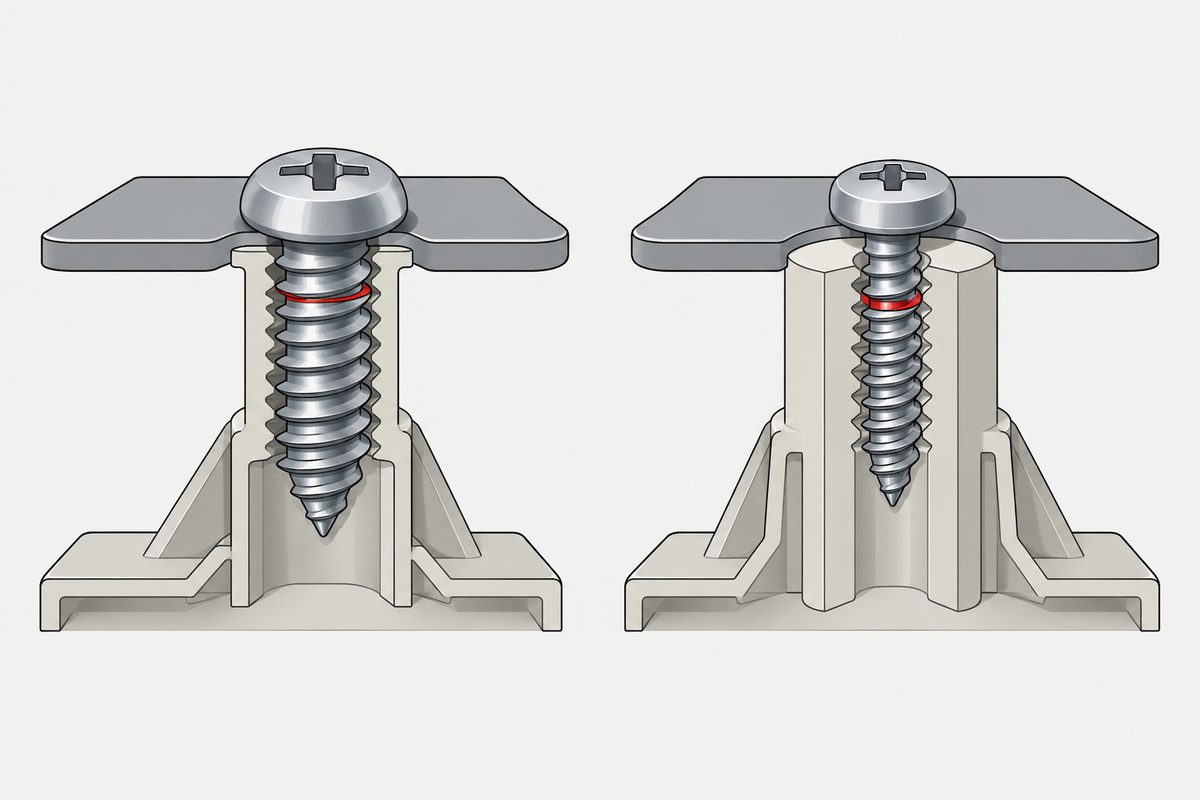
Comparar precios es el trabajo, y los precios son comparables
Dos proveedores, el mismo plano, la misma cantidad, dos cifras. Una es más baja. No hay nada de malo en esa comparación, y es por ella por lo que se evalúa a un comprador.
También es la única parte de la decisión que llega en una forma que se puede poner en una hoja de cálculo. Todo lo que hace el tornillo una vez montado llega después, en el presupuesto de otra persona.
Así que se comparan las cotizaciones — y el tornillo más barato resulta la decisión cara
Lo habitual es pedir una cotización para cada opción y compararlas. Eso deja fuera tres categorías de costo, y esas tres que faltan suelen ser mayores que las cotizaciones:
- Costo de calendario. Lanzamiento retrasado, una línea esperando piezas, personal programado sin trabajo
- Costo de verificación. Qué hay que volver a ensayar después, quién lo hace y durante cuánto tiempo
- Costo de riesgo. La probabilidad de que el cambio falle y lo que cuesta entonces volver al principio
El tercero es el que suele tratarse como cero. Pero las dos opciones no tienen la misma probabilidad ni fallan de la misma manera: un cambio de tornillo fallido pierde un lote de tornillos; un cambio de utillaje fallido pierde un molde.
Qué va en cada columna
| Partida | Cambiar la carcasa | Cambiar el tornillo |
|---|---|---|
| Utillaje | Modificar o volver a fabricar, según el número de cavidades y el alcance | Ajuste de matriz o una especificación distinta; quizá ningún utillaje, si una pieza estándar sirve |
| Pruebas y muestras | Pruebas de molde, medición, posiblemente en varias iteraciones | Muestras, por lo general más rápidas |
| Primera pieza y documentos | Nueva primera pieza; revisión del plano y de la lista de materiales | Nueva primera pieza; revisión del plano |
| Nueva verificación | Depende del cambio; puede alcanzar la estructura, el aspecto y la situación regulatoria | Depende de qué aspecto cambió: longitud y cabeza son sobre todo geométricas; material y acabado arrastran precarga, fatiga, corrosión y fragilización |
| Existencias actuales | Las carcasas ya producidas pueden convertirse por completo en existencias obsoletas | Los tornillos ya producidos también quedan obsoletos, pero con un valor unitario y un volumen muy inferiores |
| Efectos sobre otras piezas | Puede mover otras piezas de acoplamiento y la cadena de cotas | Normalmente se limita a esta sola celda |
| Costo del fracaso | Un molde | Un lote de tornillos |
Rellene ambas columnas y la respuesta suele aparecer sola. Lo importante no es qué columna tiene la cifra menor, sino cuál tiene menos partidas. Menos partidas significa que se mueven menos cosas, y menos cosas en movimiento significa menos sorpresas.
Un caso que ocurrió de verdad
Un cliente había encargado una matriz de extrusión de aluminio. Todas las dimensiones cumplían la especificación fijada en origen, y el problema no era la matriz, sino el roscado. Las roscas no se habían cortado limpiamente.
El resultado: los tornillos estándar se rompían, y se rompían durante el apriete y no en servicio.
El lugar de la rotura es en sí el diagnóstico. Un elemento de fijación que falla bajo carga con el producto ya en funcionamiento apunta a fatiga o a precarga insuficiente. Uno que se cizalla mientras se atornilla indica que la resistencia ya era demasiado alta durante el montaje.
Las roscas mal cortadas dejan el diámetro menor del agujero por debajo de su medida: o el orificio piloto se taladró pequeño, o el macho desgarró el material y dejó restos. Las crestas de la rosca del tornillo apoyan entonces contra el fondo de la rosca del agujero: interferencia radial. El aluminio contra el acero es especialmente propenso al gripado, de modo que el par de fricción sube hasta que la tensión de torsión supera lo que el tornillo puede soportar, y se rompe.
Lo que hicimos fue reducir el diámetro mayor, para que las crestas libren el fondo del agujero. Diámetro mayor, no diámetro de paso: controlan cosas distintas. El diámetro de paso rige lo ajustado del encaje; el diámetro mayor es el que se encuentra con el diámetro menor del agujero. Si las crestas chocan con el fondo de ese agujero es una cuestión de diámetro mayor. Si el diagnóstico es erróneo, se cambia la cota equivocada.
Lo que el caso demuestra en realidad
Reducir el diámetro mayor significa que ese tornillo queda por debajo del diámetro mayor mínimo de su clase de tolerancia. Inspeccionado según la especificación ISO, no cumple. Y acopla con un agujero que está igualmente fuera de especificación. Ninguna de las dos piezas es estándar, y juntas funcionan.
Por eso un proveedor de catálogo dice que no. Vende piezas conformes, y este problema necesitaba algo que deliberadamente no lo es.
Volvamos a la tabla: la matriz ya estaba hecha, así que esa columna tenía una larga lista de partidas, mientras que la columna del tornillo tenía una.
⚠️ Pero esta solución tiene un precio y no es un remedio general. Reducir el diámetro mayor reduce el área de rosca sometida a cortante, y la resistencia de la unión baja con ella. Solo vale si lo que queda sigue siendo suficiente — y eso hay que calcularlo en lugar de suponerlo.
Cuándo la respuesta es «cambiar la carcasa»
Esta sección va contra nuestro propio interés, y es la que decide si la tabla anterior merece confianza:
- El tornillo es crítico para la seguridad o ya está certificado. Repetir una certificación suele costar más tiempo y dinero que modificar un molde
- La corrección necesaria supera lo que un tornillo puede dar. No es razonable absorber en un elemento de fijación un error acumulado del orden del milímetro — es un problema de cadena de cotas, no de selección
- La carcasa tiene que cambiar de todos modos. Si hay otro motivo para abrir ese molde, resolver esto al mismo tiempo tiene un costo marginal cercano a cero
- Cambiar el tornillo costaría fiabilidad a la unión. Demasiado poco engrane, demasiado poca área de apoyo — el ahorro se pierde durante el periodo de garantía
Si su situación encaja en alguno de esos casos, se lo diremos. No obtenemos ese pedido — pero usted no descubre el problema después de iniciada la producción, y vuelve con el siguiente.
A quién pedir cada cifra
| Qué preguntar | A quién preguntar |
|---|---|
| Costo de modificar el molde y número de pruebas | Al matricero o al proveedor de la carcasa |
| Existencias de carcasas y trabajo en curso | A su propio departamento de materiales |
| Costo del ajuste de matriz; único o cobrado de nuevo en pedidos repetidos | Al proveedor de tornillos |
| Plazo de entrega de muestras y de producción | Al proveedor de tornillos |
| Si existe una especificación de stock para probar primero | Al proveedor de tornillos |
| Qué nueva verificación aplica y cuántas horas implica | A su departamento de calidad, o los requisitos de su cliente |
Pregunte bien lo de la tercera fila, porque la práctica varía. Si el utillaje se cobra una vez o se amortiza en el precio unitario, si se vuelve a cobrar en un pedido repetido, cuánto tiempo se conserva y quién lo asume si se rompe — son condiciones contractuales más que cuestiones técnicas, y cambian el total.
Una cosa que hacer antes de gastar nada
Valide el diagnóstico con una pieza estándar.
Usted cree que el problema son 0.2 mm de longitud. Demuéstrelo primero con piezas de stock.
- Si la suposición era errónea, costó un lote de piezas de stock y no se tocó ninguno de los dos moldes
- Si era correcta, tiene una prueba física con la que negociar una pieza especial, no una deducción
- Y es la vía más rápida: el stock no necesita programación
Hable después de una pieza especial, cuando lo que necesite sea constancia de producción y no una prueba — que es exactamente para lo que sirve el utillaje. El utillaje no se consume en un solo pedido; es un costo único al principio.
Artículos relacionados
- La cadena de tolerancias y por qué al final cambia el tornillo — cómo se llega hasta aquí
- Antes de cambiar el tornillo, calcule el costo de volver a verificar — la fila de nueva verificación de arriba, desarrollada
- Recubrir M1–M1.4: la tolerancia no reserva nada — la trampa más fácil cuando cambia el acabado
Esta página ofrece un marco de comparación y no contiene estimaciones de costo ni de plazo. Las cifras reales dependen de su pieza, el utillaje, sus proveedores y sus requisitos de verificación, y deben obtenerse de cada fuente e introducirse arriba.
Este artículo no pertenece a un solo paso de los seis: abarca varios o aparece después del montaje. Las decisiones se explican en el artículo inglés Specifying a screw.
Consulta
¿Duda entre modificar el utillaje y cambiar el elemento de fijación? Envíe el plano o una muestra de lo que está montado ahora. Le rellenaremos la columna del tornillo — incluidos los casos en que le diríamos que cambie la carcasa.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com