 TIGERFASTENERS
El ensayo de fragilización por hidrógeno dice de sí mismo que no es un ensayo de aceptación
Un comprador que se ha informado sobre la fragilización por hidrógeno suele llegar a la misma petición: incluir un ensayo en el pedido y que el certificado diga que se superó. Existe una norma ISO para exactamente ese ensayo, tiene nueve páginas, y su campo de aplicación contiene una frase que frena la petición en seco. El ensayo solo es adecuado para el control en proceso. No está concebido como ensayo de aceptación. La razón es un plazo, y la norma lo indica en una nota.
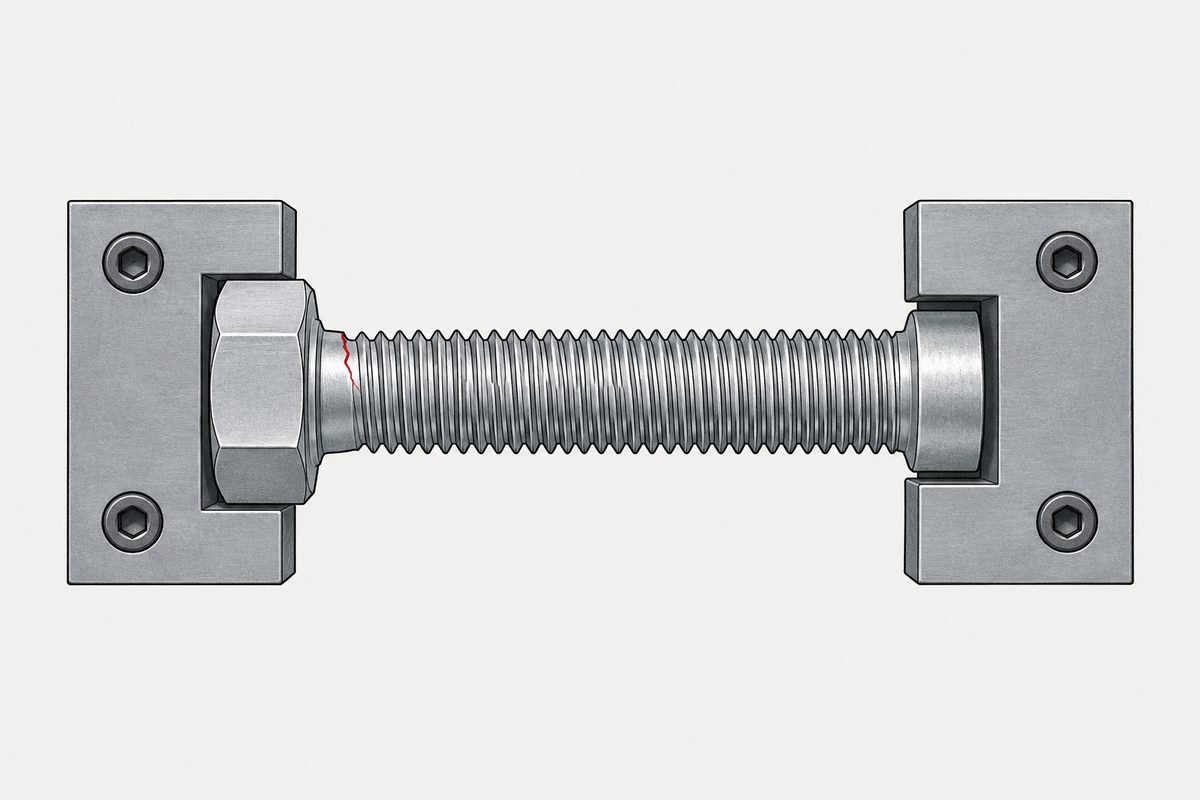
«El ensayo solo es adecuado para el control en proceso y puede realizarse después de cualquier paso del proceso de fabricación. No está concebido como ensayo de aceptación.» (traducción) Es el apartado 1 de ISO 15330, la norma que especifica el ensayo de precarga para detectar la fragilización por hidrógeno en elementos de fijación. No es una salvedad escondida en un anexo. Está en el campo de aplicación, dos frases después de la lista de aquello a lo que se aplica el ensayo.
La fuente es ISO 15330:1999, Fasteners, preloading test for the detection of hydrogen embrittlement, parallel bearing surface method. Se publicó en 1999, se revisó y confirmó como vigente en 2024, y tiene nueve páginas. Esta página usa la vista previa gratuita, que incluye la introducción, el campo de aplicación, las definiciones, el principio y el equipo de ensayo, y se detiene antes de los apartados de muestreo, procedimiento, evaluación e informe.
La razón es un plazo de veinticuatro horas
Una nota del mismo apartado explica por qué el ensayo no sirve en la recepción. La probabilidad de detectar la fragilización por hidrógeno disminuye de forma significativa si el ensayo comienza más de 24 h después del último paso del proceso de fabricación, y por tanto, en casos normales, el ensayo no es adecuado como ensayo de aceptación.
Piense dónde están las piezas veinticuatro horas después del recubrimiento. Todavía en el taller de recubrimiento, en el mejor de los casos en un palé esperando el envío. No en un contenedor, no en una cola de aduanas y no en un banco de inspección de recepción tres semanas después. El ensayo pierde su capacidad aproximadamente en la misma escala de tiempo que el hidrógeno difusible que busca.
Así que la norma ha trazado una línea fácil de pasar por alto y cara de ignorar. El ensayo es real, funciona, y pertenece a quien ejecutó el proceso. Cuando las piezas llegan a sus manos, el instrumento ya ha perdido el filo.
Lo que el ensayo sí puede hacer
Si se lee el resto de ese párrafo del campo de aplicación, la intención queda clara. El ensayo permite evaluar diferencias o cambios en las condiciones o técnicas de proceso, y determinar la eficacia de las distintas etapas, incluidos los tratamientos previos y posteriores al recubrimiento, para reducir el hidrógeno difusible en los elementos de fijación.
Es un instrumento de desarrollo y control de procesos. Cambiar el tiempo de decapado, cambiar el horneado, cambiar el baño, y ejecutar el ensayo para ver si el cambio ayudó. Responde preguntas sobre un proceso. No se construyó para responder una pregunta sobre una entrega.
El campo de aplicación añade una línea más que parece escrita después de una discusión. Este ensayo no exime al fabricante o al aplicador de la responsabilidad de imponer y supervisar un control de proceso adecuado. Ejecutar el ensayo no es el control. El control es el control.
La frase que cambia la lectura del horneado
Las definiciones contienen lo otro que conviene saber, y es fácil leerlo mal, así que hay que mantener separados los dos términos. La norma define la susceptibilidad en 3.1 y el riesgo en 3.2, y se comportan de forma distinta.
Una nota a la definición de susceptibilidad: «Después del proceso de fabricación, la susceptibilidad a la fragilización por hidrógeno no puede reducirse ni convertirse en una condición insusceptible, ni siquiera mediante un tratamiento térmico posterior al recubrimiento (horneado).» (traducción)
Esto no afirma que el horneado sea inútil. La susceptibilidad es una propiedad del acero: qué poca cantidad de hidrógeno difusible basta para romperlo. La nota a la definición de susceptibilidad dice que, al aumentar la susceptibilidad, la cantidad crítica de hidrógeno difusible capaz de provocar una rotura frágil disminuye notablemente. Nada de lo que se haga después de la fabricación cambia eso.
El riesgo es lo otro, y la norma dice que puede reducirse: cuando se minimiza el aporte de hidrógeno en las etapas pertinentes del proceso, y cuando se realiza un tratamiento térmico adecuado después del recubrimiento para que el hidrógeno pueda efundir y/o quedar atrapado de forma irreversible en el acero. Dos mecanismos, con nombre. El horneado actúa sobre el hidrógeno, no sobre el acero.
La consecuencia práctica es la que hay que llevar a una especificación. Una pieza de alta resistencia que se ha horneado sigue siendo una pieza susceptible. Se ha reducido su hidrógeno, y la susceptibilidad que hacía peligroso el hidrógeno para ella sigue igual, por eso importa después la exposición en servicio. Nuestra página sobre la protección anticorrosión que rompe el tornillo explica dónde están los umbrales de dureza y cómo es una especificación de horneado.
De dónde viene el hidrógeno, según la propia lista de la norma
La introducción da una lista de fuentes más larga que el resumen habitual, y varias de sus entradas ni siquiera son procesos de recubrimiento.
| Etapa | Citado en la introducción |
|---|---|
| Tratamiento térmico | Tratamiento térmico, carburación gaseosa |
| Preparación y acabado superficial | Limpieza, decapado, fosfatado, recubrimiento electrolítico |
| Fabricación | Perfilado por rodillos, mecanizado y taladrado, por descomposición del refrigerante o del lubricante |
| Unión | Operaciones de soldadura o soldadura fuerte |
| En servicio | Protección catódica o reacciones de corrosión |
La descomposición del refrigerante durante el mecanizado y el taladrado es la entrada que sorprende, y la protección catódica es la que importa después de la entrega. Ninguna de las dos es algo de lo que hable un certificado de recubrimiento.
La introducción también describe el modo de fallo de una forma que merece citarse a cualquiera que crea que un ensayo de tracción lo habría detectado. El hidrógeno atómico en el acero puede causar roturas frágiles catastróficas con tensiones aplicadas muy por debajo del límite elástico o incluso de la resistencia de diseño normal de las aleaciones, y el fenómeno se da con frecuencia en aleaciones que no muestran una pérdida significativa de ductilidad medida con ensayos de tracción convencionales. La propia norma le da otro nombre: rotura frágil diferida inducida por hidrógeno.
En qué consiste realmente el ensayo
El principio ocupa cuatro frases y no necesita laboratorio. Los elementos de fijación se someten a tensión en el entorno del límite elástico o del par de rotura, ya sea apretándolos contra una tuerca o atornillándolos en una placa previamente roscada. La tensión o el par se mantiene durante al menos 48 h. Cada 24 h los elementos se reaprietan a la tensión o el par inicial y al mismo tiempo se revisa si han fallado.
El útil está especificado con suficiente detalle como para merecer una lectura, porque casi todo busca no introducir una segunda variable:
- Placas de 45 HRC como mínimo, superficies de apoyo rectificadas, rugosidad no superior a Ra 8 µm, cada placa de al menos un diámetro de espesor
- Agujeros de paso según ISO 273, serie fina, y sin chaflán, separados al menos tres diámetros
- Al menos un diámetro de rosca libre bajo tensión, y no más de cinco filetes completos sobresaliendo de la tuerca
- Los tornillos cortos de menos de 2,5 diámetros se atornillan sin tuerca en una sola placa previamente roscada y se aprietan contra la cabeza
- Las arandelas elásticas se apilan separadas por arandelas planas más duras que las ensayadas y de al menos 40 HRC; las arandelas elásticas cónicas se ensayan por pares y se aprietan hasta quedar planas
Las tuercas tienen un párrafo propio, y corrige una suposición frecuente. Debe reconocerse que ciertas tuercas pueden quedar sometidas a tensión de tracción en la zona de la superficie de apoyo por ensanchamiento, lo que puede aplicarse a tuercas con brida u otras tuercas de forma poco habitual, pero también a tuercas corrientes. Que las tuercas se ensayen o no es algo que deben acordar el fabricante y el aplicador.
Todo el ensayo se realiza entre 10 y 35 °C, y se aplica a pernos, tornillos y espárragos métricos, tornillos formadores de rosca, tornillos autorroscantes, tornillos autoperforantes, tuercas y arandelas de acero sometidos a tensión de tracción.
¿Alguno está escrito para la aceptación?
Una vez que ISO 15330 se ha excluido de la aceptación, la siguiente pregunta es quién responde «¿se puede aceptar este lote?». Puestos uno al lado del otro, los documentos de esta familia resultan responder tres preguntas distintas.
La agrupación siguiente es de Salim Brahimi, Fundamentals of Hydrogen Embrittlement in Steel Fasteners (IBECA, julio de 2014), leída aquí completa en la copia pública. Los textos ASTM y DIN en sí no se leyeron, así que lo que sigue es cómo los clasifica Brahimi, no sus propios apartados.
| Cuál es la pregunta | Documentos | Forma |
|---|---|---|
| ¿Se romperá esta pieza bajo una carga mantenida en N horas? | ASTM F606 §7, ASTM F519, ISO 15330; para piezas cementadas ASME B18.6.3 §4.11.5 | Carga sostenida, de 24 a 200 horas según la especificación, pasa o no pasa |
| ¿Cuál es la tensión umbral de este material con esta concentración de hidrógeno? | ASTM G129, ISO 7539-7 (baja velocidad de deformación); ASTM F1624 (carga incremental por escalones) | Carga aumentada lentamente hasta la rotura, que da un número |
| ¿Deja hidrógeno en las piezas esta línea de recubrimiento? | ASTM F1940, DIN 50969-2 | Cualificación del proceso |
El primer grupo no tiene escala. Brahimi describe el ensayo de carga sostenida diciendo que un elemento de fijación pasa o falla en el momento dado, y que «no es una medida cuantitativa de lo cerca que está un elemento de fijación del fallo» (traducción). Es el plazo de veinticuatro horas visto antes en esta página, dicho de otra manera.
El segundo grupo da un número, y lleva una advertencia. Los métodos analíticos de ASTM G129, ISO 7539-7 y ASTM F1624 «no son adecuados para ensayar la fragilización de piezas a escala de producción debido al tiempo y al coste que supone realizar el ensayo» (traducción), y se describen como propios de investigación y desarrollo. El muestreo de lotes no es su lugar.
El tercer grupo pone la respuesta en su propio título. ASTM F1940 es el Standard Test Method for Process Control Verification to Prevent Hydrogen Embrittlement in Plated or Coated Fasteners. El objeto de la verificación es el proceso, no el lote. Apunta al mismo lugar que la frase del campo de aplicación de ISO 15330: el ensayo no exime al fabricante o al aplicador de la responsabilidad de establecer y supervisar controles de proceso adecuados.
Dos cosas más de ese documento van directamente a una especificación de compra. Una es devolver piezas rotas para un ensayo de carga sostenida: las especificaciones normalizadas de ensayo de carga sostenida «no están concebidas para ensayar piezas después de retirarlas del servicio» (traducción). Para el análisis de fallos, estos métodos se escribieron con otro fin.
La otra es el intervalo entre el recubrimiento y el horneado. Este sitio ha escrito, en la página sobre fragilización por hidrógeno, que el límite habitual es de unas pocas horas. Brahimi está de acuerdo en que es una buena práctica, y añade algo sobre su rango: fijar un tiempo exacto como cuatro horas «es puramente subjetivo», y «no debe usarse como criterio rígido de aceptabilidad de un lote de elementos de fijación y en ningún caso debe usarse como base para atribuir la causa de un fallo de un elemento de fijación» (traducciones). Usarlo para aceptar un lote, o para señalar la causa de un fallo, son las dos cosas que ese documento dice que no se hagan con él.
Entonces, qué va en el pedido
Si el ensayo no puede ser un criterio de aceptación, el requisito tiene que redactarse de otra manera. Lo que queda es el proceso y sus registros, la misma respuesta a la que este sitio sigue llegando por otros caminos: un requisito de pasivación sin ensayo arbitral, y una norma de recubrimiento que dice que no existe un ensayo de adherencia satisfactorio.
- Especificar el proceso, no el aprobado. Indicar el pretratamiento, la vía de recubrimiento y el tratamiento térmico posterior al recubrimiento, porque eso es lo que el ensayo está diseñado para evaluar
- Preguntar cuándo se hizo el ensayo, no solo si se hizo. La propia nota de la norma sitúa la ventana de detección en 24 horas después del último paso de fabricación
- Usar la definición de lote de la norma. Un lote de fabricación es una designación, una colada y el mismo ciclo de tratamiento, lo que en un proceso continuo significa sin ninguna modificación de ajustes. A eso se puede vincular un resultado
- Decidir expresamente sobre las tuercas. La norma deja el ensayo de tuercas al acuerdo entre el fabricante y el aplicador, así que no ocurrirá por defecto
- No leer un horneado como una cura. El acero es igual de susceptible después que antes; lo que cambió es cuánto hidrógeno difusible contiene
Hay una cosa más que hace la norma y que merece respeto. Su campo de aplicación termina diciendo que se prestará especial atención al ensayo de referencia en un apartado posterior. Ese apartado está fuera de la vista previa gratuita y esta página no lo describe. Conviene saber que existe, y preguntar a un proveedor que cite esta norma si lo realizó.
Una trampa relacionada está en la textura superficial, donde el mismo símbolo puede cambiar de significado sin cambiar de aspecto porque la edición con la que se escribió cambió.
La atribución importa de la misma manera en otros casos: en una brida, un recubrimiento solo cambia la clasificación si contribuye a la resistencia medida, y la norma ofrece ensayos con y sin él en caso de duda.
Este artículo trata el paso 6: documentación. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Puedo exigir un ensayo de fragilización por hidrógeno en mi pedido?
No como criterio de aceptación según esta norma. ISO 15330 indica en su campo de aplicación que el ensayo solo es adecuado para el control en proceso y no está concebido como ensayo de aceptación. Una nota explica que la probabilidad de detectar la fragilización por hidrógeno disminuye de forma significativa si el ensayo comienza más de 24 horas después del último paso del proceso de fabricación, así que en casos normales no es adecuado como ensayo de aceptación.
¿Por qué la ventana de detección es de solo 24 horas?
La norma indica el efecto y no el mecanismo: la probabilidad de detectar la fragilización disminuye de forma significativa si el ensayo comienza más de 24 horas después del último paso de fabricación. Lo que busca el ensayo es hidrógeno difusible, y la norma describe el tratamiento térmico posterior al recubrimiento como un medio para que el hidrógeno efunda o quede atrapado de forma irreversible, de modo que la cantidad disponible para causar una rotura diferida cambia con el tiempo transcurrido tras el proceso.
¿El horneado elimina el riesgo de fragilización por hidrógeno?
Reduce el riesgo sin cambiar la susceptibilidad, y la norma separa los dos términos. Una nota a la definición de susceptibilidad dice que, después del proceso de fabricación, la susceptibilidad a la fragilización por hidrógeno no puede reducirse ni convertirse en una condición insusceptible, ni siquiera mediante un tratamiento térmico posterior al recubrimiento. La nota a la definición de riesgo dice que el riesgo puede reducirse cuando se minimiza el aporte de hidrógeno y cuando un tratamiento térmico adecuado posterior al recubrimiento permite que el hidrógeno efunda o lo atrapa de forma irreversible en el acero.
¿En qué consiste el ensayo de ISO 15330?
Los elementos de fijación se someten a tensión en el entorno del límite elástico o del par de rotura, ya sea apretándolos contra una tuerca o atornillándolos en una placa previamente roscada. La tensión o el par se mantiene durante al menos 48 horas, y cada 24 horas los elementos se reaprietan a la tensión o el par inicial y se revisa si han fallado. El ensayo se realiza entre 10 y 35 grados Celsius.
¿Por dónde entra el hidrógeno en un elemento de fijación?
La introducción de ISO 15330 cita el tratamiento térmico, la carburación gaseosa, la limpieza, el decapado, el fosfatado y el recubrimiento electrolítico, y en el entorno de servicio, la protección catódica o las reacciones de corrosión. Añade que el hidrógeno también puede introducirse durante la fabricación, por ejemplo en el perfilado por rodillos, el mecanizado y el taladrado por descomposición del refrigerante o del lubricante, y durante la soldadura o la soldadura fuerte.
¿Detectaría un ensayo de tracción la fragilización por hidrógeno?
La norma dice que el fenómeno se da con frecuencia en aleaciones que no muestran una pérdida significativa de ductilidad medida con ensayos de tracción convencionales, y que puede causar roturas frágiles catastróficas con tensiones aplicadas muy por debajo del límite elástico o incluso de la resistencia de diseño normal de la aleación. Le da como otro nombre el de rotura frágil diferida inducida por hidrógeno.
¿Se ensayan las tuercas por fragilización por hidrógeno?
Solo si se acordó. ISO 15330 señala que ciertas tuercas pueden quedar sometidas a tensión de tracción en la zona de la superficie de apoyo por ensanchamiento, lo que puede aplicarse a tuercas con brida u otras tuercas de forma poco habitual pero también a tuercas corrientes, y dice que el ensayo de tuercas se tendrá en cuenta según lo acordado entre el fabricante y el aplicador.
Referencias
- ISO 15330:1999, Fasteners, preloading test for the detection of hydrogen embrittlement, parallel bearing surface method. Introducción, apartado 1, definiciones del apartado 3, apartado 4 y apartado 5
- Salim Brahimi, Fundamentals of Hydrogen Embrittlement in Steel Fasteners (IBECA, julio de 2014) — leído completo
ISO 15330:1999 se leyó en la vista previa pública, que para esta norma incluye las páginas preliminares y el contenido hasta el final de 5.5, en la página 5. El apartado 6 sobre muestreo, el apartado 7 sobre el procedimiento de ensayo, el apartado 8 sobre la evaluación y el apartado 9 sobre el informe de ensayo están fuera de la vista previa, y no se cita nada de ellos. En esta página no aparece ninguna cantidad de muestreo, criterio de aceptación ni contenido de informe. El campo de aplicación dirige especial atención a un ensayo de referencia en 7.3; ese apartado está fuera de la vista previa y esta página solo indica que existe. El prólogo del documento lo atribuye al subcomité SC 1 de ISO/TC 2, mientras que la ficha actual del catálogo de ISO indica ISO/TC 2/SC 14; el documento se cita tal como está impreso. La norma está en la etapa 90.93, confirmada, y se revisó y confirmó por última vez en 2024. La nota de que la susceptibilidad no puede cambiarse después de la fabricación es una afirmación sobre la susceptibilidad tal como la norma la define en 3.1, y no una afirmación de que el horneado sea ineficaz; la propia nota de la norma a 3.2 dice que el riesgo puede reducirse minimizando el aporte de hidrógeno y mediante un tratamiento térmico posterior al recubrimiento. Aquí no se dan umbrales de dureza ni condiciones de horneado; ISO 4042 no se leyó para esta página. No se describe nada de ISO 10587, el método de cuña inclinada citado en otros lugares para la fragilización residual, por no haberse leído esa norma. Tres documentos ASTM y un documento DIN se mencionan en esta página solo tal como los agrupa Brahimi; ninguno de esos textos se leyó, y el título de F1940 se cita de la ficha del catálogo.
Consulta
En un pedido de alta resistencia, escriba el proceso y sus registros en lugar de un resultado de ensayo: el pretratamiento, la vía de recubrimiento, el tratamiento térmico posterior al recubrimiento, si se incluyen tuercas, y cuándo se realizó cualquier ensayo en proceso respecto al último paso de fabricación. La norma es explícita en que su ensayo no tiene lugar en la recepción.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com