 TIGERFASTENERS
«Muy bueno» y «bueno»: por qué las comparaciones de acabados no dicen nada
Un ingeniero buscaba la diferencia de resistencia a la corrosión entre el cincado electrolítico y el fosfatado negro. Lo único que encontró fue que uno era «muy bueno» y el otro «bueno».
Con un adjetivo no se puede decidir nada. Los dos se pueden comparar, en el mismo ensayo. El problema es que ninguno de los dos nombres indica lo que decide el resultado.
El ejemplo más claro: la ISO 9717:2024 establece que una capa de conversión de fosfato sin postratamiento no ofrece protección contra la corrosión. No se trata solo de «sin sellar»: el aceitado, el encerado y la pintura son todos postratamientos. Así que «fosfatado negro» por sí solo no describe ningún comportamiento frente a la corrosión; lo describe lo que se le hizo después.
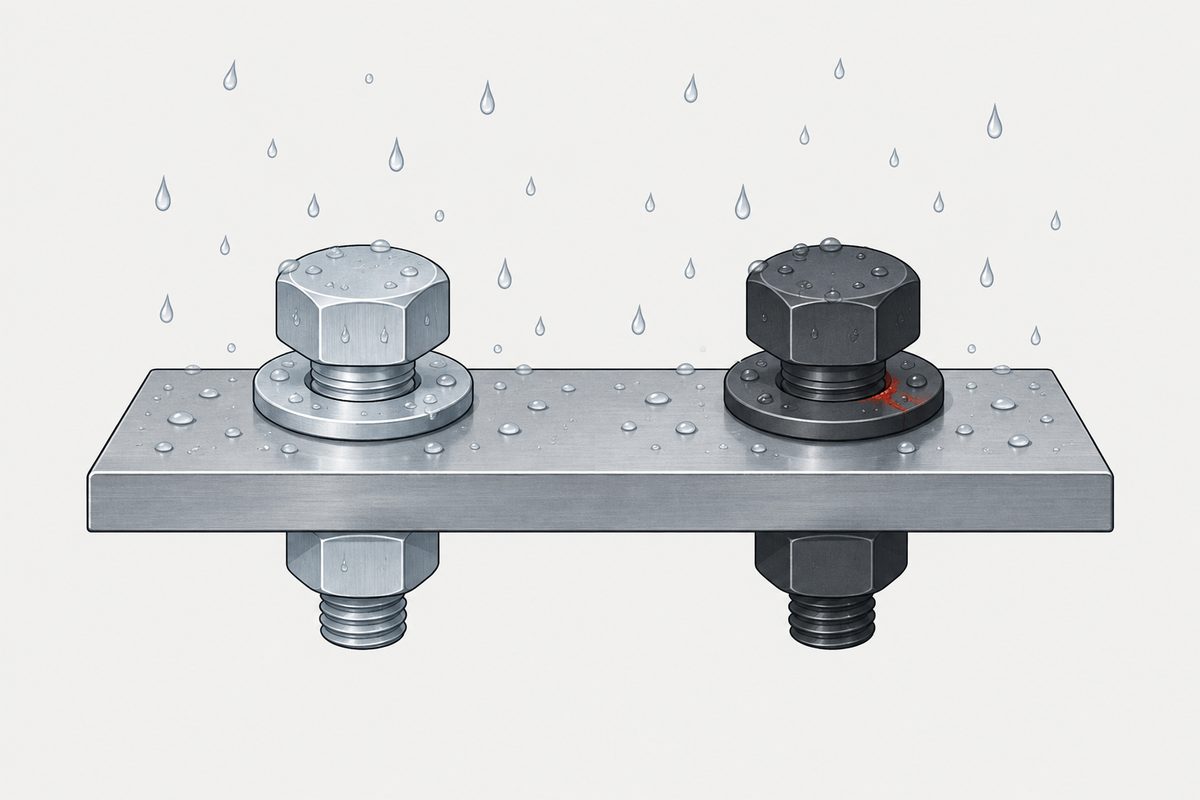
Ponerlos uno al lado del otro es lo que haría cualquiera
Cinc, cinc-níquel, fosfato, pavonado. Se ponen en una tabla con horas de niebla salina, precio y aspecto, y se elige. Todos los proveedores los presentan así y todas las tablas comparativas se construyen de ese modo.
La tabla funciona para casi toda la fila. Una de esas entradas solo protege combinada con un aceite o un sellador, de modo que su cifra de niebla salina en desnudo describe algo que nadie suministra en realidad, y leer esa cifra como una versión débil de las demás lleva a tomar la decisión al revés.
Lo que ocultan los adjetivos
Cuando dos acabados se clasifican con palabras, se han dejado fuera todas las variables que de verdad mueven el resultado. Estas son las que lo mueven:
| Si la respuesta es fosfato | Si la respuesta es cinc |
|---|---|
| Qué fosfato: el de hierro, el de cinc y el de manganeso se usan para fines distintos | Qué espesor, y medido dónde, porque roscas y cabezas no se recubren de forma uniforme |
| Peso de capa | Qué pasivado |
| Aceitado, sellado, pintado o en desnudo. Este es el punto clave | Si hay capa de acabado o sellador |
Dos especificaciones que indiquen estos puntos se pueden comparar con honestidad. Dos adjetivos no, y ninguna lectura adicional lo arreglará: la información nunca estuvo en las palabras.
Comparemos entonces los acabados, y uno de ellos no compite
La ISO 9717:2024 enumera como fines de un recubrimiento de conversión de fosfato la protección contra la corrosión, la mejora de la adherencia de la pintura, la ayuda en la conformación en frío y el ajuste del rozamiento por deslizamiento. En los elementos de fijación eso se traduce sobre todo en tres funciones: base para pintura, soporte de aceite o cera y menor gripado.
- Fosfato de hierro: se usa principalmente como tratamiento previo a la pintura.
- Fosfato de cinc: base para pintura que además frena la corrosión que avanza por debajo de la película de pintura.
- Fosfato de manganeso: el que se especifica para resistencia al desgaste y contra el gripado, y por eso aparece en engranajes y superficies de rodadura.
La capa es cristalina y porosa, y esa porosidad es precisamente su razón de ser: retiene aceite, sellador o pintura. Pero no hay que reducirla a un recipiente. La misma capa favorece la adherencia, modifica la química de la superficie e inhibe el avance bajo una película. Hace varias cosas a la vez.
La frase que hay que citar. La ISO 9717:2024 §6.3 establece que las capas de conversión de fosfato sin postratamiento no ofrecen protección contra la corrosión. Así que «¿qué tal protege el fosfato contra la corrosión?» no tiene respuesta hasta saber si hay postratamiento, y si lo hay, buena parte de la respuesta corresponde al aceite, al sellador o a la pintura y no al fosfato.
Cinc electrolítico: barrera y sacrificio, no una cosa u otra
Una pregunta frecuente es si el cinc actúa impidiendo el paso del agua o por una vía electroquímica. Es ambas cosas, y no son alternativas.
La capa es una barrera física. Además, el cinc es anódico respecto al acero, así que en un arañazo, una rosca cortada o un borde cizallado el cinc expuesto se corroe preferentemente e inhibe o retrasa la corrosión del acero mientras el cinc circundante pueda seguir protegiéndolo. Por eso un arañazo en el cinc se comporta de forma distinta a un arañazo en la pintura, y por eso el cinc es un consumible de un modo en que el inoxidable no lo es.
Lo que significa que el espesor no es estético. Representa aproximadamente cuánto cinc hay disponible para consumirse, aunque la uniformidad, el pasivado, la capa de acabado y el entorno siguen influyendo en el resultado. En roscas pequeñas, y sobre todo por debajo de M6, hay que confirmar el margen de tolerancia de la rosca antes de fijar un espesor; ninguna norma hace de M6 en sí la línea divisoria, y el paso, la posición de tolerancia y la medida previa al recubrimiento intervienen todos. Ese es el tema de recubrimiento y tolerancia de rosca y de la mitad de elegir un acabado.
Cinc laminar: el que se suele elegir para piezas de alta resistencia
La ISO 10683:2018, Fasteners — non-electrolytically applied zinc flake coating systems, abarca la familia que incluye los productos que se suelen conocer por sus nombres comerciales.
La deposición no es electrolítica; por eso, por sí misma, tampoco genera hidrógeno. Esa es la razón por la que estos sistemas se especifican tan a menudo para elementos de fijación de alta resistencia; véase fragilización por hidrógeno para entender por qué importa.
Pero eso es una afirmación sobre la deposición, no sobre todo el proceso. La ISO 10683 advierte que los pretratamientos de decapado ácido y fosfatado pueden introducir hidrógeno, y prohíbe el decapado ácido para elementos de fijación de más de 390 HV y para la clase de resistencia 12.9 y superiores. Por tanto, «cinc laminar, luego sin riesgo de hidrógeno» no es una conclusión segura. Pregunte cuál es el pretratamiento.
Dos cosas más que conviene saber. Un nombre comercial no es una declaración de conformidad: un producto cumple la ISO 10683 cuando el sistema especificado cumple los requisitos de la norma, no por cómo se llame. Y la ISO 10683 no abarca el galvanizado mecánico, que es otro proceso distinto.
Y las horas tampoco lo resolverán
El siguiente paso habitual es comparar horas de niebla salina. Eso no salva la comparación, y las normas lo dicen directamente: la ISO 9227:2022 establece que el método no debe usarse para clasificar la resistencia a la corrosión de materiales distintos entre sí, ni para predecir la resistencia a la corrosión a largo plazo. La ISO 10683 §5.1 añade que los resultados acelerados no se corresponden directamente con el comportamiento en un entorno de servicio determinado.
Horas de niebla salina analiza para qué sirve de verdad la cifra y qué hay que escribir a su lado para que signifique algo.
Qué preguntar en su lugar
Sustituya «¿qué acabado es mejor?» por las preguntas que sí tienen respuesta:
- ¿A qué está expuesta realmente la pieza? ¿Interior seco, exterior, salpicaduras, sal? Un acabado solo es mejor en relación con un entorno.
- ¿Cuál es el sistema completo? No «fosfato», sino tipo de fosfato, peso de capa y lo que se aplicó encima. No «cinc», sino espesor, pasivado y capa de acabado.
- ¿Cuál es la clase de resistencia? Limita qué procesos están siquiera permitidos; véase la advertencia sobre el pretratamiento más arriba.
- ¿Cuánto margen tiene la rosca? En roscas pequeñas, la tolerancia disponible puede decidir el espesor antes que la corrosión.
- ¿Cuál es el criterio de aceptación? Si no se indica ni lo aporta una norma citada, no se ha especificado nada, y la corrosión blanca y la corrosión roja son dos puntos finales distintos.
Pregúntenos
Díganos a qué está expuesta la pieza y cuál es su clase de resistencia, y le diremos qué acabados tiene realmente a su alcance en ese tamaño, y cuánto le cuesta cada uno en tolerancia de rosca. sales@tigerfasteners.com
Este artículo trata el paso 5: acabado. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Qué protege mejor contra la corrosión, el cincado electrolítico o el fosfatado negro?
Tal como está planteada, la pregunta no tiene respuesta, y la razón es que ninguno de los dos nombres indica lo que decide el resultado. Los dos se pueden comparar, en el mismo ensayo. En el fosfato: qué fosfato, con qué peso de capa y, sobre todo, si después se aceitó, se selló o se pintó. La ISO 9717:2024 dice que una capa de conversión de fosfato sin postratamiento no ofrece protección contra la corrosión, así que un fosfato en desnudo y uno aceitado no son el mismo producto. En el cinc: qué espesor, qué pasivado y si hay capa de acabado. Dos especificaciones que indiquen esto permiten una comparación. Dos adjetivos no.
Entonces, ¿para qué sirve realmente el fosfato?
La ISO 9717:2024 enumera la protección contra la corrosión, la mejora de la adherencia de la pintura, la ayuda en la conformación en frío y el ajuste del rozamiento por deslizamiento. En la práctica, en los elementos de fijación eso significa base para pintura, soporte de aceite o cera y menor gripado. El fosfato de hierro se usa principalmente como tratamiento previo a la pintura. El fosfato de cinc es una base para pintura que además frena la corrosión que avanza bajo la película. El fosfato de manganeso es el que se elige para el desgaste y contra el gripado.
¿El cincado electrolítico es solo una barrera física?
No: es ambas cosas. La capa es una barrera, y además el cinc es anódico respecto al acero, así que donde el recubrimiento está rayado o cortado el cinc se corroe preferentemente e inhibe o retrasa la corrosión del acero mientras el cinc circundante pueda seguir protegiéndolo. Los dos mecanismos importan; describirlo solo como sacrificio subestima la barrera tanto como describirlo solo como barrera pierde lo esencial.
¿Qué es un recubrimiento de cinc laminar y está libre de riesgo de fragilización por hidrógeno?
La ISO 10683:2018 abarca los sistemas de recubrimiento de cinc laminar aplicados por vía no electrolítica a elementos de fijación. Como la deposición no es electrolítica, por sí misma no genera hidrógeno, y por eso estos sistemas se especifican a menudo para piezas de alta resistencia. Pero eso es una afirmación sobre la deposición, no sobre todo el proceso: la norma advierte que los pretratamientos de decapado ácido y fosfatado pueden introducir hidrógeno, y prohíbe el decapado ácido para elementos de fijación de más de 390 HV y para la clase de resistencia 12.9 y superiores. Pregunte cuál es el pretratamiento.
¿Dacromet o Geomet significan que se cumple la ISO 10683?
No por sí solos. Son nombres comerciales de sistemas de cinc laminar; un producto es conforme con la ISO 10683 cuando el sistema especificado cumple los requisitos de la norma, no por cómo se llame. Tenga en cuenta también que la ISO 10683 no abarca el galvanizado mecánico, que es un proceso distinto.
Referencias
- ISO 9717:2024 – Metallic and other inorganic coatings — Phosphate conversion coating of metals. Cuarta edición. Enumera los fines del fosfatado; el §6.3 establece que las capas sin postratamiento no ofrecen protección contra la corrosión.
- ISO 10683:2018 – Fasteners — Non-electrolytically applied zinc flake coating systems. §4.4 sobre hidrógeno y pretratamiento; §5.1 sobre ensayos de corrosión acelerados.
- ISO 9227:2022 – Corrosion tests in artificial atmospheres — Salt spray tests.
- La DIN EN ISO 9717:2024-10 es la versión alemana vigente. La DIN 50942 fue sustituida por la DIN EN 12476, y ese documento está a su vez anulado, así que una especificación que siga citando cualquiera de las dos cita una norma anulada.
- Para las distinciones prácticas entre fosfato de hierro, de cinc y de manganeso se usaron manuales de fabricantes. Es literatura técnica de proveedores, no normas, y no hemos encontrado una comparación normalizada de dureza entre tipos de fosfato; por eso esta página dice que el manganeso se elige por su resistencia al desgaste en lugar de afirmar que es el más duro.
Consulta
No nos diga el nombre del acabado, sino con qué se encuentra realmente la pieza: el sistema completo, la clase de resistencia y el margen que queda en la rosca. Esos tres datos deciden la respuesta que una comparación de nombres nunca da.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com