 TIGERFASTENERS
In der Zylinderstiftnorm steht keine Bohrung
Jemand, der mit Zylinderstiften von 3 mm konstruierte, suchte die Toleranz der Bohrung und fand sie nicht. Die Antwort mit den meisten Stimmen lautete H7, und das ist ein guter Rat. Seine Antwort darunter ist der Grund für diese Seite: Er hatte Passungstabellen durchgesehen, und fast keine davon enthält die Passung m6. Ihm fehlte keine Tabelle. Er suchte etwas, das die Stiftnorm nicht enthält.
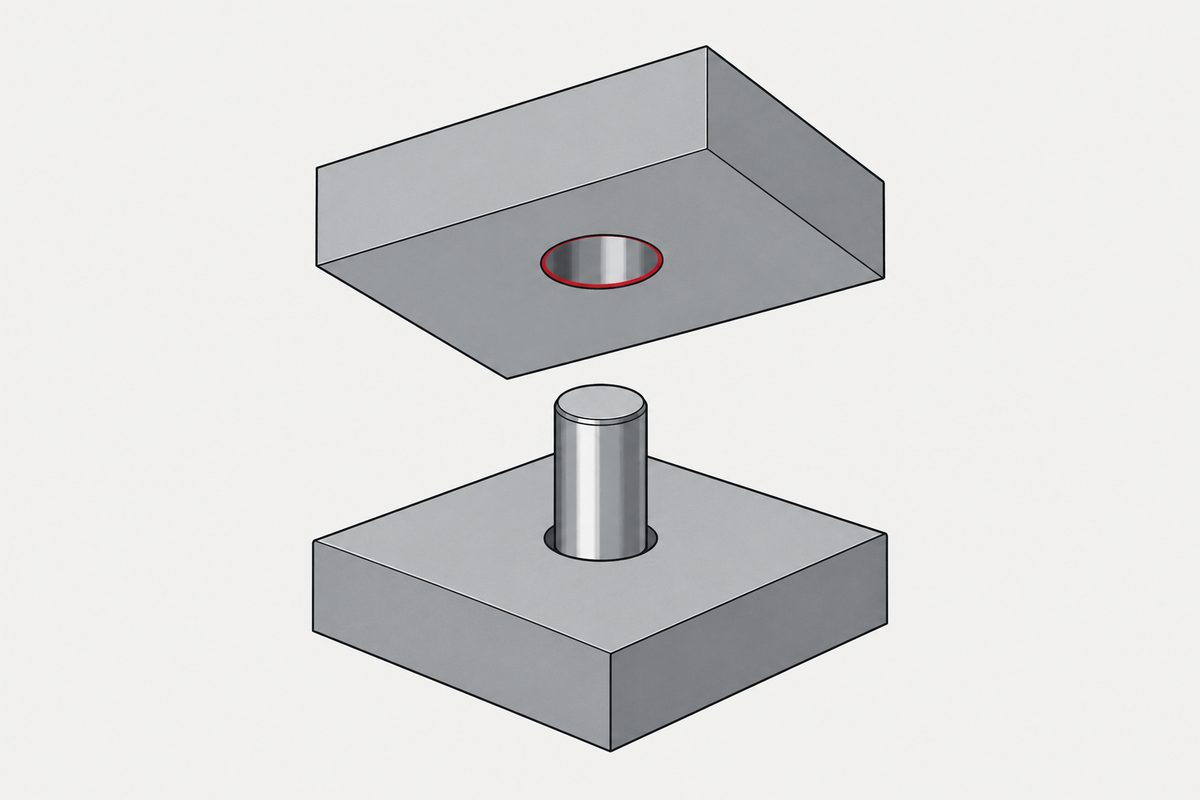
Was die beiden Zylinderstiftnormen tatsächlich enthalten
Massive Zylinderstifte fallen unter zwei Internationale Normen, getrennt danach, ob der Stift gehärtet ist. Beide sind kurze Dokumente. Das ist alles, was sie zum Durchmesser sagen:
| ISO 8734, gehärtet | ISO 2338, ungehärtet | |
|---|---|---|
| Toleranzklasse des Durchmessers | m6, und nur m6 | m6 oder h8, nach Wahl |
| Bezeichnungsbeispiel | Zylinderstift ISO 8734 – 6 × 30 – A – St | Zylinderstift ISO 2338 – 6 m6 × 30 – St |
| Oberflächenrauheit | Ra ≤ 0,8 µm | Ra ≤ 0,8 bei m6; Ra ≤ 1,6 bei h8 |
| Typen | A durchgehärtet, B einsatzgehärtet, C1 martensitischer nichtrostender Stahl | Stahl oder austenitischer nichtrostender Stahl |
Die Bezeichnung lohnt einen zweiten Blick, denn die beiden Normen behandeln sie auf eine Weise unterschiedlich, die etwas verrät. ISO 2338 nimmt die Toleranzklasse in die Bezeichnung auf, weil es zwei gibt und man wählen muss. ISO 8734 lässt sie ganz weg, weil es nur eine gibt. Wer einen gehärteten Zylinderstift bestellt, hat für die Durchmesserklasse kein Feld zum Ausfüllen. Er kommt in m6, ob das zur Verbindung passt oder nicht.
Das Wort, das nie vorkommt
Wir haben beide Vorschaudokumente nach den Wörtern durchsucht, nach denen ein Konstrukteur suchen würde. hole: 0. bore: 0. fit: 0. reamer: 0. H7: 0. assembly: 0. press: 0. Keine der beiden Normen erwähnt das Teil, in das der Stift gesteckt wird.
Das ist kein Versäumnis der Vorschau. Beide Normen sind kurz: ISO 8734 wird mit vier Seiten berechnet, ISO 2338 mit drei, und die Vorschauen enthalten die Maßtabelle, die Anforderungstabelle und den Abschnitt zur Bezeichnung, also den größten Teil des Dokuments. Festgelegt wird ein gefertigtes Teil: Durchmesser, Fase, Länge, Härte, Oberflächenrauheit und der Stichprobenplan für die Annahme einer Lieferung, der an ISO 3269 verwiesen wird. All das beschreibt den Inhalt der Schachtel.
Man lese die Frage aus der Diskussion vor dem Hintergrund dieser Liste. Nichts davon kann ein Dokument beantworten, das den Stift festlegt, denn die Passung ist eine Eigenschaft zweier Teile, und die Norm gehört nur zu einem davon.
Und die Norm direkt daneben nennt die Bohrung
Hier wird die Lücke interessant statt bloß lästig. Spannstifte, die hohlen mit dem Schlitz an der Seite, fallen unter ISO 8752, und diese Norm widmet dem Einbau einen Abschnitt. Dort heißt es, die Bohrung müsse gleich dem Nenndurchmesser des Stifts sein, in der Toleranzklasse H12. Ein Satz, keine Tabelle, keine Rechnung, und die Konstruktion ist erledigt.
Gleiche Produktfamilie, gleiches Komitee, gegensätzliche Behandlung. Der Grund ist keine Nachlässigkeit. Ein Spannstift erzeugt seine Überdeckung selbst, weil er Übermaß hat und sich beim Einführen schließt; die Norm kann also eine Bohrung nennen, weil die Bohrung nicht die Konstruktionsentscheidung trägt. Ein massiver Zylinderstift hat keinen solchen Mechanismus. Die Überdeckung ist die Differenz zweier geschliffener Flächen, und die Norm kann sie nicht nennen, ohne zu wissen, wozu die Verbindung dient. Was die Spannstiftnorm mit dieser Freiheit anfängt, einschließlich des Abschnitts darüber, dass der Schlitz am unteren Ende der Bohrungstoleranz noch offen ist, steht unter Nur einer dieser Stifte hat eine angegebene Scherkraft.
Woher kommt also H7, und wie breit ist das Fenster
H7 ist eine echte Konvention, und wer sie empfiehlt, rät nicht. Der in der Diskussion genannte Grund war die Werkzeugausstattung: Eine durchschnittliche Werkstatt hat weit mehr H7-Reibahlen als alles andere, also ist eine Stiftklasse, die gegen H7 funktioniert, eine Stiftklasse, die sich überall einbauen lässt. Warum die Bohrung überhaupt die feste Seite dieser Anordnung ist, erklärt Warum Passungen vom System Einheitsbohrung ausgehen.
Wissenswert ist, wie viel Spielraum die Konvention lässt. ISO 286-2 tabelliert die Grundtoleranzgrade, und bei den Größen, in denen Zylinderstifte meist verwendet werden, sind das kleine Zahlen mit großer Wirkung:
| Nennmaßbereich | IT6, Grad des Stifts | IT7, Grad der Bohrung | Gesamtbreite |
|---|---|---|---|
| bis einschließlich 3 mm | 6 µm | 10 µm | 16 µm |
| über 3 bis einschließlich 6 mm | 8 µm | 12 µm | 20 µm |
| über 6 bis einschließlich 10 mm | 9 µm | 15 µm | 24 µm |
Beim Stift von 3 mm, den der Fragesteller verwendete, addieren sich die beiden Toleranzfelder zu sechzehn Mikrometern Unsicherheit über eine Passung, die man als Presspassung oder Gleitpassung beschreibt, als wären das die beiden möglichen Ergebnisse. Wo in diesem Fenster ein bestimmtes Teilepaar landet, will keine der beiden Normen steuern, und eine Passung, deren Toleranzfelder sich überlappen, kann so oder so ausfallen; genau das ist eine Übergangspassung, kein Kompromiss. Das durchgerechnete Beispiel mit Grenzabmaßen aus ISO 286-2 bei 8 mm steht auf derselben Seite.
Eine weitere Sache übernimmt das Passungssystem nicht. ISO 286-1 sagt in seinem Anwendungsbereich, dass es die Begriffe für Passungen zwischen zwei Geometrieelementen mit Größenmaß ohne Einschränkungen von Richtung und Lage festlegt. Selbst wenn die Bohrungstoleranz geklärt ist, hat die Norm also nichts darüber gesagt, wo die Bohrung liegt, und die Lage ist die ganze Aufgabe, für die ein Zylinderstift eingesetzt wurde. Diese Hälfte des Problems behandelt Schrauben können nicht positionieren, und was man stattdessen verwendet.
Die andere fehlende Größe ist die Kraft
In der zweiten Diskussion ging es um einen Stahlstift von einem Viertelzoll, der in ein Aluminiumteil sollte, und der Ingenieur wollte die Einpresskraft wissen, um den Stift auf Knicken zu prüfen. Er erhielt einen negativen Fugendruck und nahm an, einen Fehler gemacht zu haben. Das hatte er, und zwar einen lehrreichen: Der Wert, den er zu klein eingesetzt hatte, war der Außendurchmesser des Teils mit der Bohrung. Einen Stift in eine dünne Hülse zu pressen und denselben Stift in eine dicke Platte zu pressen sind verschiedene Verbindungen, und der Werkstoff rund um die Bohrung ist ein Glied der Antwort.
Keine Passungstabelle enthält dieses Glied. Eine Passung ist eine Beziehung zwischen zwei Maßen; die Kraft ist eine Beziehung zwischen zwei elastischen Körpern, und die zweite Frage braucht die Antwort auf die erste plus Informationen, die das Toleranzsystem nie erhoben hat. Das hat dieselbe Form wie mehrere andere Zahlen auf dieser Website, die man von einer Norm für Verbindungselemente erwartet und die sie nicht liefert; durchgearbeitet in Eine zulässige Arbeitslast ist eine Freigabe, keine Vorhersage.
Die praktischen Antworten in jener Diskussion waren besser als die Rechnung. Einen schlanken Stift mit einer Führungshülse abstützen, statt auf sein Ende zu drücken; das legt auch die Einpresstiefe fest. Damit rechnen, dass die Aluminiumbohrung nachgibt, bevor der Stahlstift knickt. Und wenn die Überdeckung wirklich eng ist, das Teil erwärmen oder den Stift kühlen, was in Aluminium besonders gut funktioniert, weil sein Ausdehnungskoeffizient etwa doppelt so groß ist wie der von Stahl.
Der Abschnitt, der die Frage an Sie zurückgibt
ISO 2338 trägt unter seiner Maßtabelle eine Fußnote, die vollständig besagt, dass andere Toleranzen zwischen Kunde und Lieferant zu vereinbaren sind. Damit spricht die Norm offen aus, was das Fehlen eines Bohrungsabschnitts nahelegt. Die Durchmesserklasse ist eine Voreinstellung, keine Grenze, und ein Stift außerhalb der beiden veröffentlichten Klassen ist ein Einkaufsgespräch und kein Sonderteil.
Dieselbe Tabelle enthält noch eine Zeile, die Leute überrascht. Alle Toleranzen gelten vor dem Aufbringen einer galvanischen Beschichtung oder eines Überzugs. Ein verzinkter Stift, als m6 bestellt, war m6, bevor die Beschichtung aufgebracht wurde, und die Schichtdicke kommt zu einem Durchmesser hinzu, der nicht selten bereits am oberen Ende seines Feldes lag. Wenn die Zeichnung m6 am fertigen Teil verlangt, muss das gesagt werden. Dieselbe Falle bei Gewinden, wo sie besser dokumentiert ist, beschreibt Die Beschichtung frisst die Gewindetoleranz; was eine Beschichtung aus einem anderen Grund mit einem gehärteten Stift macht, steht auf der Seite zu den Stiften.
Dieser Beitrag gehört nicht zu nur einem der sechs Schritte. Er betrifft mehrere Schritte oder Vorgänge nach der Montage. Die zugrunde liegenden Entscheidungen stehen im englischen Beitrag Specifying a screw.
Häufige Fragen
Welche Bohrungstoleranz sollte ich für einen Zylinderstift m6 verwenden?
Weder ISO 8734 noch ISO 2338 sagt es. Die Wörter für Bohrung, Passung und Reibahle kommen in keinem der beiden Vorschaudokumente vor; die Normen legen den Stift fest und hören dann auf. H7 ist die verbreitete Konvention, und als Grund wird meist die Werkzeugausstattung genannt, da eine Werkstatt weit mehr H7-Reibahlen hat als alles andere. Wissenswert ist vorher die Größe des Fensters: Bei einem Stift von 3 mm beträgt das IT6-Feld am Stift 6 Mikrometer und das IT7-Feld an der Bohrung 10, sodass sechzehn Mikrometer des Ergebnisses von keiner der beiden Festlegungen gesteuert werden.
Legt irgendeine Stiftnorm die Bohrung fest?
Ja, eine. ISO 8752 für geschlitzte Spannstifte legt fest, dass die Bohrung gleich dem Nenndurchmesser des Stifts in der Toleranzklasse H12 sein muss. Diese Norm kann eine Bohrung nennen, weil ein Spannstift seine Überdeckung selbst erzeugt, indem er Übermaß hat und sich beim Einführen schließt; die Bohrung trägt also nicht die Konstruktionsentscheidung. Ein massiver Zylinderstift hat keinen solchen Mechanismus, und die Überdeckung ist das, was die Differenz zweier geschliffener Flächen eben ergibt.
Warum werden Zylinderstifte in m6 geliefert?
Die Normen nennen keinen Grund. ISO 8734 tabelliert m6 als einzige Durchmesserklasse und führt sie nicht einmal in der Bezeichnung, ISO 2338 bietet m6 oder h8 an und führt sie in der Bezeichnung. Die in der Ausgangsdiskussion angebotene Erklärung lautet, dass m6 die Klasse ist, die gegen H7 funktioniert, also gegen die Bohrungstoleranz, für die eine Werkstatt bereits ausgerüstet ist. Das ist eine plausible Erklärung einer Konvention, keine Aussage eines der beiden Dokumente.
Kann ich einen Zylinderstift mit einer anderen Durchmessertoleranz bestellen?
ISO 2338 beantwortet das direkt in einer Fußnote zur Maßtabelle: Andere Toleranzen sind zwischen Kunde und Lieferant zu vereinbaren. Eine Klasse außerhalb der veröffentlichten ist also ein Einkaufsgespräch, kein Sonderteil. Fragen Sie früh, denn das verändert, welche Lieferanten anbieten können und wie der Stift beim Wareneingang geprüft wird.
Verändert eine Beschichtung die Durchmesserklasse eines Stifts?
Sie verändert den Durchmesser, und ISO 2338 sagt, auf welcher Seite des Prozesses die Toleranz gilt: Alle Toleranzen gelten vor dem Aufbringen einer galvanischen Beschichtung oder eines Überzugs. Ein als m6 bestellter und dann verzinkter Stift war vor der Beschichtung m6 und ist danach um die tatsächliche Schichtdicke größer. Wenn der fertige Durchmesser eine Klasse erfüllen muss, muss die Zeichnung das sagen, statt es vorauszusetzen.
Quellen
- ISO 8734:1997 — Zylinderstifte aus gehärtetem Stahl und martensitischem nichtrostendem Stahl; Tabelle 1 Toleranzklasse des Durchmessers, Tabelle 2 Anforderungen, Abschnitt 5 Bezeichnung
- ISO 2338:1997 — Zylinderstifte aus ungehärtetem Stahl und austenitischem nichtrostendem Stahl; Tabelle 1 und ihre Fußnote zu anderen Toleranzen, der Abschnitt zur Oberfläche mit Toleranzen vor der Beschichtung, Abschnitt 5 Bezeichnung
- ISO 8752:2009 — Spannstifte, geschlitzt, schwere Ausführung; der Abschnitt zum Einbau, der die Bohrung mit H12 angibt
- ISO 286-1:2010 — ISO-Kodiersystem für Toleranzen linearer Größenmaße; Abschnitt 1 Anwendungsbereich, Passungen ohne Einschränkungen von Richtung und Lage definiert
- ISO 286-2:2010 — Tabellen der Grundtoleranzklassen und Grenzabmaße; Tabelle 1, Werte der Grundtoleranzgrade
- ISO 3269 — Verbindungselemente, Annahmeprüfung; das Verfahren, an das beide Stiftnormen die Annahme verweisen
- r/MechanicalEngineering — Zylinderstifte, Bohrungstoleranzen für Gleit- und Presspassung
- r/MechanicalEngineering — Berechnung der erforderlichen Einpresskraft für einen Zylinderstift
ISO 8734:1997 und ISO 2338:1997 wurden aus den öffentlich zugänglichen Vorschau-PDFs gelesen. Beide sind kurze Dokumente, mit vier und drei Seiten berechnet, und die Vorschauen enthalten die Maßtabelle, die Anforderungstabelle und den Abschnitt zur Bezeichnung. Die oben genannten Worthäufigkeiten beziehen sich auf diese Vorschaudateien; korrekt ist also die Aussage, dass diese Wörter in der Vorschau nicht vorkommen, nicht, dass sie im gekauften Dokument nirgends vorkommen. Der Bohrungsabschnitt von ISO 8752 wird nach unserer früheren Seite zitiert, die ihn aus der Vorschau dieser Norm gelesen hat. Die Vorschau von ISO 286-2 enthält Tabelle 1, die Grundtoleranzgrade, vollständig, und daher stammen die Werte für IT6 und IT7; sie endet vor den Grenzabmaßtabellen für H und m, und die Vorschau von ISO 286-1 endet mitten in Abschnitt 3. Deshalb nennt diese Seite keine Grenzabmaße für m6 oder H7 und verweist stattdessen auf unsere frühere Seite, deren durchgerechnete Zeile aus ISO 286-2 stammt. ISO 2338 und beide Teile von ISO 286 werden ohne Katalogverweise genannt, weil wir ihre Nummern nicht an einer zweiten Quelle bestätigen konnten, und diese Website hat schon einmal eine falsche veröffentlicht. Eine Berechnung der Einpresskraft wird nicht angegeben: Wir haben kein frei lesbares Primärdokument gefunden, das das Ergebnis für dickwandige Zylinder angibt; berichtet wird hier daher das fehlende Glied, nicht die Gleichung.
Anfrage
Wenn Zylinderstifte Teil einer Anfrage sind, nennen Sie uns neben dem gewünschten Stift auch die Bohrung, die Sie fertigen. Die beiden veröffentlichten Durchmesserklassen sind eine Voreinstellung, keine Grenze, und ISO 2338 sagt in einer Fußnote, dass andere Toleranzen Vereinbarungssache sind. Ob die Stifte beschichtet werden, sollten Sie gleich mit angeben, denn die Klasse wird vor dem Aufbringen der Beschichtung eingehalten.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com