 TIGERFASTENERS
Die Norm für Drehmomentschlüssel kennt keine Lagerungsregel
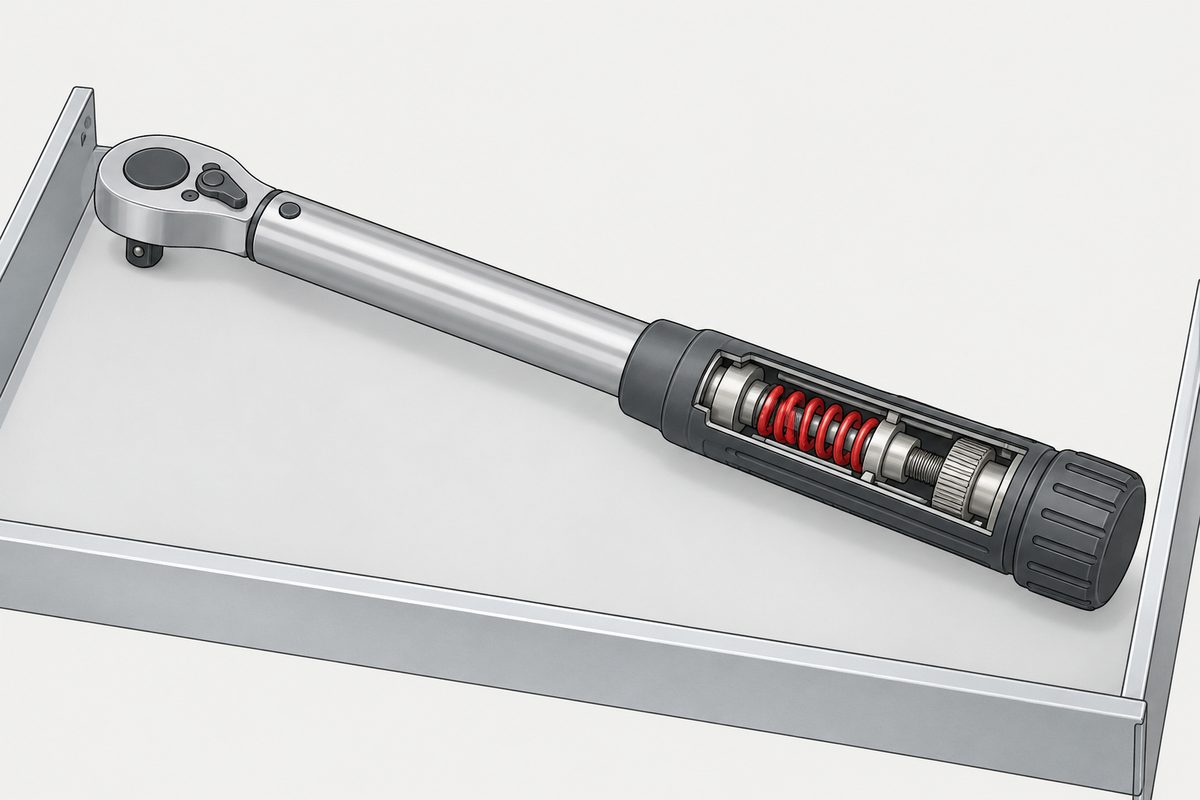
Ein Ingenieur fragte, warum man Drehmomentschlüssel herunterdrehen soll, bevor sie in die Schublade kommen, und führte ein ordentliches Gegenargument an: Federn relaxieren unter gehaltener Last nur langsam und versagen durch wiederholte Lastwechsel, wo also liegt der Schaden. Er hatte auch ein Gegenbeispiel: Produktionsschlüssel, auf einen Wert fest eingestellt, jährlich kalibriert, alles in Ordnung. Einundachtzig Antworten brachten drei verschiedene Erklärungen hervor. Die Norm liefert eine vierte, und die handelt von etwas ganz anderem.
Was der Thread hervorbrachte
Die meistbewertete Antwort, mit 176 Punkten, nannte Federkriechen unter Dauerlast, das die Kalibrierung verändert. Die Antwort darunter fügte die entscheidende Einschränkung hinzu: Kriechen verläuft normalerweise viel langsamer als Ermüdung durch Lastwechsel, und ein Drehmomentschlüssel ist einer der Fälle, in denen es trotzdem dominieren kann, weil die Feder wenige Zyklen sieht und genau die Kraft, die sie zurückgibt, die Messung ist.
Die zweite Antwort, mit 131 Punkten, handelte überhaupt nicht von Werkstoffkunde. Ein Schlüssel, der auf dem Minimum weggelegt wird, kann nicht mit der gestrigen Einstellung benutzt werden, wenn jemand zwischen Werkzeugkasten und Arbeit abgelenkt wurde. Eine Antwort beschrieb ein Kernkraftprogramm, in dem der Mechaniker den Schlüssel einstellte, ein Prüfer die Einstellung bestätigte und beide für Seriennummer, Kalibrierung und Wert unterschrieben.
Die dritte war eine Anekdote: ein Schlüssel, ein Jahrzehnt lang nahe am oberen Ende seines Bereichs gelagert, der danach zu früh auslöste.
Zwei davon sind brauchbar, und keine davon steht in ISO 6789. Wir haben beide Teile nach der Regel durchsucht. Das Wort Lagerung kommt genau einmal vor, in einem Abschnitt über etwas anderes.
Die einzige Stelle, an der Lagerung vorkommt
ISO 6789 wurde 2017 aufgeteilt. Teil 1 behandelt Konstruktion und Konformitätsprüfung sowie die Angaben, die ein Hersteller machen muss; Teil 2 behandelt Kalibrierung und die Ermittlung der Messunsicherheit. Die Lagerung taucht in Teil 2, Abschnitt 4.1 auf, in dem Satz, der sagt, wie das Kalibrierintervall zu wählen ist.
Das Intervall ist zu wählen auf Grundlage der geforderten maximal zulässigen Messabweichung, der Benutzungshäufigkeit, der typischen Belastung im Betrieb und der Umgebungsbedingungen bei Betrieb und Lagerung. Lagerbedingungen sind eine Eingangsgröße für das Intervall. Sie sind kein Ersatz dafür, und der Abschnitt sagt nichts darüber, an welcher Stelle seines Bereichs das Werkzeug stehen soll, während es wartet.
Das Intervall, die Antwort, die niemand gab
Derselbe Abschnitt ist ungewöhnlich direkt darin, was zu tun ist, wenn man kein eigenes Verfahren hat. Wenn der Anwender kein Überwachungsverfahren für Prüfmittel betreibt, können 12 Monate oder 5000 Zyklen, je nachdem, was zuerst eintritt, als Standardintervall angenommen werden, und es beginnt mit der ersten Benutzung, nicht mit dem Kauf oder dem Datum auf dem Zertifikat.
Betreibt man ein Überwachungsverfahren, müssen Drehmoment-Werkzeuge darin enthalten sein, und das Intervall wird aus den genannten Faktoren abgeleitet und dann nach dem angepasst, was aufeinanderfolgende Kalibrierungen tatsächlich zeigen. Drei Ereignisse stellen die Frage unabhängig vom Kalender neu: eine Überlastung über den Wert der Überlastprüfung in Teil 1, eine Reparatur und jede unsachgemäße Handhabung, die das Verhalten beeinflussen könnte. Teil 1 setzt diese Überlastprüfung auf nicht weniger als 125 % des Höchstdrehmoments, die praktische Lesart ist also: Wer den Schlüssel um mehr als ein Viertel über seine obere Marke hinaus belastet, schickt ihn zur Kalibrierung, ganz gleich, wie sorgfältig er weggelegt wurde.
Eine Zahl, die falsch kursiert. Wer danach sucht, findet 24 Monate als Rekalibriergrenze nach ISO 6789. Diese Zahl gibt es, aber sie gehört zu einem anderen Gerät: Sie ist das Höchstintervall für das Drehmoment-Messgerät, den Kalibrierstand, in Teil 2 Abschnitt 4.3. Der Standardwert für den Schlüssel ist 12 Monate oder 5000 Zyklen.
Dieselbe Abweichung aus Tabelle 4 sollte man zu jeder Spezifikation mit Nachkommastellen mitnehmen, denn bei einigen zehn Newtonmetern ist sie größer als die Ziffern, über die gestritten wird: dass 18,75 nichts anderes ist als 225 geteilt durch zwölf.
Woher die 5000 kommen und warum der fest eingestellte Schlüssel kein Notbehelf ist
Die Zyklenzahl ist nicht willkürlich. Die Dauerprüfung in Teil 1 belastet das Werkzeug 5000-mal in jeder Richtung, in der der Mechanismus arbeitet, mit 5 bis 20 Zyklen pro Minute, und danach muss es noch innerhalb seiner zulässigen Abweichung liegen und darf keine Schäden zeigen. Die Standard-Zyklenzahl für die Rekalibrierung ist die Zahl, deren Überstehen die Bauartprüfung nachweist; so gelesen ist sie nützlicher denn als runde Zahl.
Auch die Einteilung lohnt sich, weil sie die Frage klärt, die der ursprüngliche Verfasser tatsächlich gestellt hat. ISO 6789 teilt handbetätigte Drehmoment-Werkzeuge in anzeigende Werkzeuge, Typ I, und auslösende Werkzeuge, Typ II, ein. Der Knackschlüssel, den man durch Drehen am Griff verstellt, ist Typ II Klasse A, verstellbar, mit Skala oder Anzeige. Der auf einen Wert fest eingestellte Produktionsschlüssel ist Typ II Klasse B, Schlüssel, nicht verstellbar eingestellt — eine Klasse, die die Norm benennt, keine Improvisation.
Und die Dauerprüfung kennt sie. Für Typ II Klassen B und E werden die 5000 Zyklen beim nominal voreingestellten Drehmomentwert gefahren statt beim Höchstwert. Das Werkzeug, das sich nicht herunterdrehen lässt, wird also bei genau der Einstellung bauartgeprüft, von der es sich nicht herunterdrehen lässt, und muss danach innerhalb der Toleranz liegen.
Was die Toleranz tatsächlich ist und was nicht
Teil 1 Tabelle 4 nennt die maximal zulässige relative Abweichung für auslösende Werkzeuge. Klassen A, B und C haben ±6 % bis 10 N·m und ±4 % darüber. Klassen D, E, F und G haben ±6 % über den ganzen Bereich. Tabelle 3 macht dasselbe für anzeigende Werkzeuge: Klassen A und D mit ±6 %, Klassen B, C und E mit ±6 % und ±4 % bei derselben Grenze.
Diese Prozentsätze gelten innerhalb des festgelegten Drehmomentbereichs des Werkzeugs, den dieselbe Abschnittsgruppe ab dem kleinsten markierten Wert aufwärts definiert, nicht ab null. Was das für einen kleinen Wert auf einem großen Schlüssel bedeutet und warum die Norm das Werkzeug den Teil der Skala darunter kennzeichnen lässt, steht in dem für sich gelesenen Bereichsabschnitt.
Eine Zeile in diesem Abschnitt sollte man zweimal lesen. Für die Konformitätsentscheidung werden die Unsicherheit des Drehmoment-Werkzeugs und die des Messgeräts nicht berücksichtigt. Abweichung und Unsicherheit sind hier zwei verschiedene Größen, und die zweite ist die gesonderte Rechnung von Teil 2. Ein Zertifikat, das die eine angibt, gibt nicht die andere an.
Und ±4 % am Werkzeug sind nicht ±4 % an der Verbindung. VDI 2230 setzt für drehmomentgesteuertes Anziehen, kalibriert an der Originalverbindung, ±17–23 % an, und die ±25 %, die alle zitieren, gehen auf NASA RP-1228 zurück, nicht auf die VDI. Woher diese Zahlen stammen und was sie tatsächlich messen, steht in wie schlecht Ihr Anziehverfahren die Vorspannkraft beherrscht. Der Schlüssel ist der kleine Term.
Also herunterdrehen oder nicht
Herunterdrehen. Es kostet nichts, und der Grund, der den Thread überstanden hat, ist der organisatorische, nicht der werkstoffkundliche: Ein Schlüssel auf dem Minimum kann nicht mit einer veralteten Einstellung von jemandem benutzt werden, der unterbrochen wurde. Das ist ein echter Fehler, und er passiert auch Leuten, die aufpassen.
Was die Gewohnheit nicht erkauft, ist ein Intervall. Das Werkzeug ist in der Toleranz, weil es innerhalb von 12 Monaten oder 5000 Zyklen kalibriert und seitdem weder überlastet noch repariert noch unsachgemäß behandelt wurde. Wenn die ehrliche Antwort auf eine dieser Fragen unbekannt ist, ist die Lagerstellung nicht das Erste, was zu beheben ist. Und die Größe, die der Schlüssel beherrscht, ist kleiner, als die meisten annehmen, sobald die Verbindung einbezogen wird; dazu Drehmoment und Klemmkraft und eine Drehmomentvorgabe setzt einen Reibungszustand voraus.
Dieser Beitrag gehört nicht zu nur einem der sechs Schritte. Er betrifft mehrere Schritte oder Vorgänge nach der Montage. Die zugrunde liegenden Entscheidungen stehen im englischen Beitrag Specifying a screw.
Häufige Fragen
Schreibt ISO 6789 vor, einen Drehmomentschlüssel auf der niedrigsten Einstellung zu lagern?
Nein. Wir haben beide Teile der Ausgabe von 2017 danach durchsucht. Das Wort Lagerung kommt einmal vor, in Teil 2 Abschnitt 4.1, wo die Lagerbedingungen einer der Faktoren sind, auf deren Grundlage das Kalibrierintervall zu wählen ist, neben der geforderten maximal zulässigen Messabweichung, der Benutzungshäufigkeit und der typischen Belastung im Betrieb. Es gibt keinen Abschnitt über die Einstellung, in der ein Werkzeug abgelegt werden soll. Das macht die Gewohnheit nicht falsch, es macht sie zu einer Gewohnheit statt zu einer Anforderung.
Wie oft muss ein Drehmomentschlüssel kalibriert werden?
Wenn Sie ein Überwachungsverfahren für Prüfmittel betreiben, müssen Drehmoment-Werkzeuge darin enthalten sein, und das Intervall ergibt sich aus den Faktoren in Abschnitt 4.1, angepasst an die Ergebnisse aufeinanderfolgender Kalibrierungen. Wenn nicht, bietet die Norm 12 Monate oder 5000 Zyklen, je nachdem, was zuerst eintritt, als Standardwerte an, gerechnet ab der ersten Benutzung. Unabhängig davon ist eine Kalibrierung erforderlich nach einer Überlastung über den Wert der Überlastprüfung in Teil 1, nach einer Reparatur und nach jeder unsachgemäßen Handhabung, die das Verhalten beeinflussen könnte.
Beträgt das Rekalibrierintervall nach ISO 6789 24 Monate?
Nicht für den Schlüssel. Die 24 Monate sind das Höchstintervall für das Drehmoment-Messgerät, mit dem Werkzeuge kalibriert werden, in Teil 2 Abschnitt 4.3. Die Zahl kursiert, angeheftet an das falsche Gerät. Der Standardwert für das Werkzeug selbst ist 12 Monate oder 5000 Zyklen.
Wir stellen unsere Produktionsschlüssel fest auf einen Wert ein. Liegt das außerhalb der Norm?
Es ist eine Klasse innerhalb der Norm. ISO 6789 ordnet auslösende Drehmoment-Werkzeuge als Typ II ein, und Klasse B ist ein Schlüssel mit fester Einstellung. Die Dauerprüfung in Teil 1 fährt für die Klassen B und E die 5000 Zyklen beim nominal voreingestellten Drehmomentwert statt beim Höchstwert, sodass das fest eingestellte Werkzeug genau in dem Zustand bauartgeprüft wird, in dem es benutzt wird, und danach innerhalb seiner zulässigen Abweichung bleiben muss.
Mein Schlüssel ist auf plus/minus 4 % zertifiziert. Ist meine Vorspannkraft so genau?
Nein, und der Abstand ist groß. Die plus/minus 4 % sind die maximal zulässige relative Abweichung des Werkzeugs oberhalb von 10 N·m für Typ II Klassen A, B und C, und der Abschnitt, der sie festlegt, sagt, dass die Unsicherheit des Werkzeugs und des Messgeräts bei der Konformitätsbeurteilung gar nicht berücksichtigt werden. Die Streuung der Vorspannkraft ist eine Eigenschaft des Verfahrens und der Verbindung: VDI 2230 setzt für drehmomentgesteuertes Anziehen, kalibriert an der Originalverbindung, plus/minus 17 bis 23 % an. Der Reibungszustand richtet mehr Schaden an als der Schlüssel.
Quellen
- ISO 6789-1:2017 — handbetätigte Drehmoment-Werkzeuge, Konstruktion und Konformitätsprüfung; Abschnitt 4 Einteilung, 5.1.5 und Tabellen 3 und 4 maximal zulässige Abweichung, 5.1.6 Überlastprüfung, 5.1.7 Dauerprüfung
- ISO 6789-2:2017 — handbetätigte Drehmoment-Werkzeuge, Kalibrierung und Messunsicherheit; 4.1 Kalibrierung während der Nutzung und Standardintervall, 4.3 Intervall für das Messgerät
- VDI 2230 Blatt 1 — Anziehfaktor für drehmomentgesteuertes Anziehen, kalibriert an der Originalverbindung
- NASA RP-1228, Fastener Design Manual — Table VII, Quelle der vielzitierten ±25 % für Drehmomentschlüssel
Beide Teile von ISO 6789 wurden aus den öffentlich zugänglichen Vorschau-PDFs gelesen. Die Vorschau von Teil 2 enthält Abschnitt 4 vollständig, wo das Intervall und die einzige Erwähnung der Lagerung stehen. Die Vorschau von Teil 1 endet mitten in Abschnitt 5; Abschnitt 4 Einteilung, 5.1.5 mit den Tabellen 3 und 4, 5.1.6 und 5.1.7 werden daraus zitiert, der Messablauf in Abschnitt 6 jedoch nicht, und nichts hier ist als Beschreibung einer tatsächlichen Kalibrierung zu verstehen. Die Frage des Federkriechens bleibt bewusst offen: Die beiden am besten gestützten Antworten im Ausgangsthread schränken einander ein, und wir haben keine veröffentlichte Messung in die eine oder andere Richtung gefunden; diese Seite berichtet daher, was die Norm verlangt, nicht was die Feder tut. Die Werte von VDI und NASA sind der oben verlinkten Seite dieser Website entnommen, wo ihre Herkunft aufgearbeitet ist.
Anfrage
Wenn ein Drehmomentwert mit einer Werkzeugklasse oder einem Kalibrierdatum bei uns ankommt, schicken Sie diese bitte mit. Sie verändern, was die Zahl bedeutet, und sie sind die beiden Dinge, die zwischen Zeichnung und Linie gewöhnlich verloren gehen.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com