 TIGERFASTENERS
Ein Kreuzschlitz-Bit hat eine eigene Tabelle, und jede Größe bekommt dieselben fünf Hundertstel
Ein Ingenieurforum hat diesen Monat hundert Kommentare darauf verwendet, warum ein billiger Kreuzschlitzdreher Schrauben ausreißt und ein teurer nicht. Fast jede Antwort sagte „Toleranzen“, und keine einzige schlug die Tabelle auf. Die Antriebsaussparung hat eine Norm, die oft genug zitiert wird. Die Spitze, die hineingeht, hat eine eigene Norm, die kaum jemand liest, und sie sagt etwas Merkwürdiges: Das zulässige Band der Spitzenbreite beträgt dieselben fünf Hundertstel Millimeter, ob die Klinge drei Millimeter breit ist oder zehn.
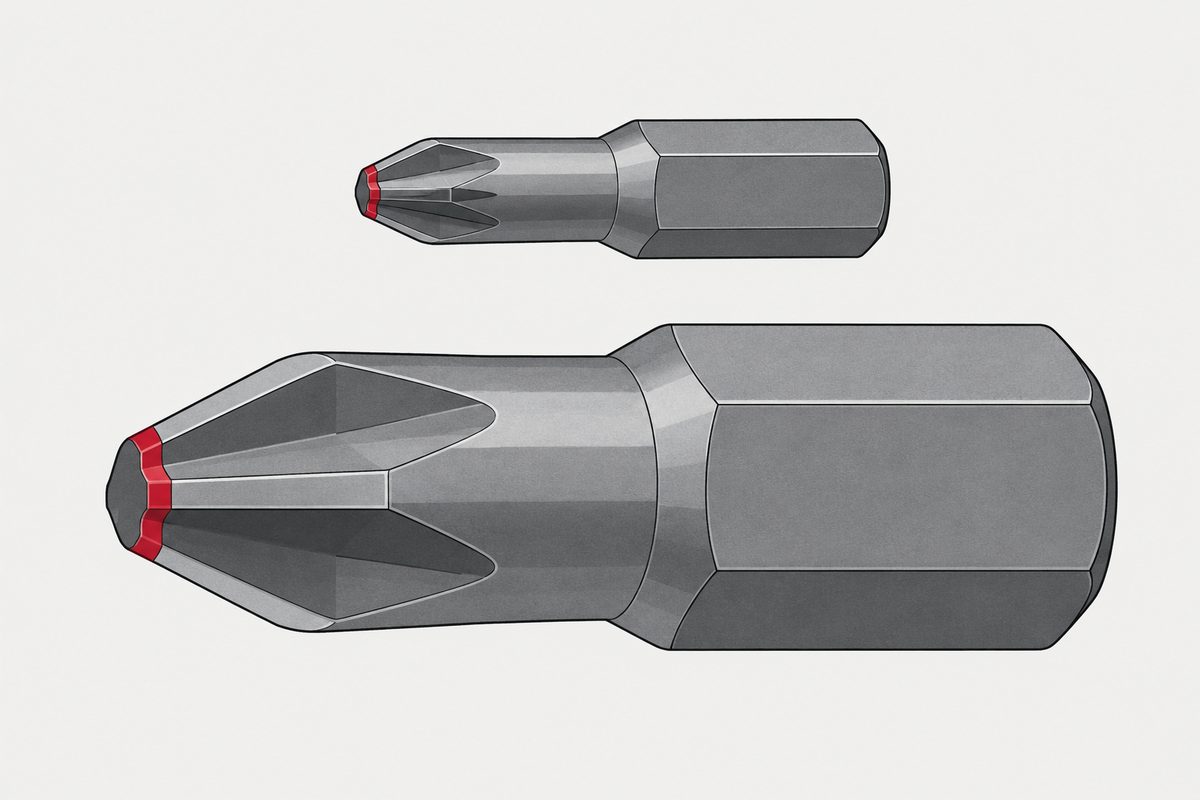
In ISO 8764-1, Tabelle 1, beträgt die Flügelbreite einer Spitze der Form PH 0,61 bis 0,56 mm bei Nr. 0 und 3,60 bis 3,55 mm bei Nr. 4. Verschiedene Größen, dasselbe Band: 0,05 mm. Fünf Hundertstel, oder fünf von dem, was eine taiwanische Werkstatt ein Tiao nennt. Jede Größe in der Tabelle bekommt es. Der Abstand zwischen der größten Nr. 1 und der kleinsten Nr. 2 beträgt dagegen 0,48 mm; das ist unsere eigene Subtraktion und entspricht etwa zehn solcher Bänder.
Das Dokument ist ISO 8764-1:2004, Assembly tools for screws and nuts, screwdrivers for cross-recessed head screws, part 1: driver tips, dritte Ausgabe, ISO/TC 29/SC 10, bei einer Überprüfung 2024 als gültig bestätigt. Es legt zwei Formen fest: Form PH für Kreuzschlitze der Form H und Form PZ für Kreuzschlitze der Form Z. Die Kreuzschlitze selbst regelt eine andere Norm, ISO 4757, und Klingenlänge und Kennzeichnung stehen in Teil 2. Dieser Teil behandelt allein das Arbeitsende, für Handschraubendreher und Maschinenbits gemeinsam.
Die Tabelle
Fünf Größen, nummeriert von 0 bis 4, jeweils als Paar von Grenzmaßen angegeben. Nichts Kleineres als Nr. 0 kommt vor.
| Spitze | Nenn-Klingendurchm. | b, Flügelbreite | g | l min | α | β |
|---|---|---|---|---|---|---|
| 0 | 3 mm | 0,61 / 0,56 | 0,84 / 0,79 | 2,78 | siehe Bild | 7°00′ / 6°30′ |
| 1 | 4,5 mm | 1,03 / 0,98 | 1,30 / 1,25 | 2,78 | 138°30′ / 138°00′ | 7°00′ / 6°30′ |
| 2 | 6 mm | 1,56 / 1,51 | 2,31 / 2,26 | 4,37 | 140°30′ / 140°00′ | 5°45′ / 5°15′ |
| 3 | 8 mm | 2,52 / 2,47 | 3,84 / 3,79 | 6,74 | 146°30′ / 146°00′ | 5°45′ / 5°15′ |
| 4 | 10 mm | 3,60 / 3,55 | 5,11 / 5,06 | 8,34 | 153°30′ / 153°00′ | 7°00′ / 6°30′ |
Beide Längenspalten verhalten sich wie erwartet. Der Nenn-Klingendurchmesser läuft 3, 4,5, 6, 8, 10, die Mindestlänge des geraden Teils läuft von 2,78 bis 8,34. Die Toleranz folgt ihnen nicht. Bei b beträgt sie in jeder Zeile 0,05. Bei g beträgt sie in jeder Zeile 0,05. Bei den beiden Winkeln beträgt sie in jeder Zeile 0°30′.
Zwei Spalten brechen das Muster, und sie verdienen Erwähnung, weil es die einzigen Stellen sind, an denen das Komitee Toleranz ungleich verteilt hat. e, die Breite über den Nutöffnungen, beträgt bei Nr. 0 0,38 bis 0,29, ein Band von 0,09, und überall sonst 0,05. f, die kleine Mittelbreite, hat bei den Spitzen 0, 1 und 2 ein Band von 0,05 und bei den Spitzen 3 und 4 von 0,08. Die großen Spitzen dürfen in der Mitte lockerer sein.
Auch der Nutwinkel verläuft nicht monoton. β beträgt bei den Spitzen 0, 1 und 4 7°00′ bis 6°30′ und bei den Spitzen 2 und 3 5°45′ bis 5°15′. Die beiden mittleren Größen, also die beiden, die die meisten Leute besitzen, haben eine flachere Nut als die Größen links und rechts davon.
Kann eine Nr. 2 in eine Nr. 1 abdriften?
Das war die eigentliche Frage im Forum, gestellt als Beobachtung: Die Nr. 2 der einen Marke drehte eine Schraube der Nr. 1 schlecht, die Nr. 2 einer anderen Marke ging gar nicht hinein. Der Verfasser fragte sich, ob die lockere Spitze Absicht sei.
Zuerst die Subtraktion, und die folgende Rechnung ist unsere, nicht die der Norm. Bei b ist die kleinste zulässige Nr. 2 1,51 und die größte zulässige Nr. 1 1,03. Der Abstand beträgt 0,48 mm. Das Band, in dem eine Nr. 2 liegen muss, beträgt 0,05. Eine Spitze müsste also neun oder zehn ganze Toleranzbänder zu klein sein, bevor ihre Flügelbreite die Obergrenze der nächstkleineren Größe erreicht. Werkzeugverschleiß schafft das nicht. Was auch immer geschieht, wenn eine Nr. 2 eine Nr. 1 dreht, es ist keine abgedriftete Nr. 2.
Der Grund, warum sie trotzdem hineingeht, steht im Bild, nicht in der Tabelle. Eine PH-Spitze ist ein Kegel, gezeichnet mit einem halben Kegelwinkel von 26°30′, Toleranz 0 bis minus 0°30′, mit vier gleichmäßig im Abstand von 90° angeordneten Nuten. Jeder Kegel ist nahe seiner Spitze schmal. Eine Nr. 2 dringt immer bis zu einer gewissen Tiefe in einen Kreuzschlitz der Nr. 1 ein, weil ihre Nase dünner ist als die Öffnung des Kreuzschlitzes. Ob sie dabei Arbeit leistet, entscheidet, wie tief sie sitzt, bevor die Flanken anliegen.
Und genau das ist es, was die Norm tatsächlich regelt.
Die Lehre misst die Tiefe, und sie sagt es
Abschnitt 5 verlangt von niemandem, eine Spitze mit der Bügelmessschraube zu messen. Er definiert eine Prüflehre, und eine Spitze ist normgerecht,
„wenn sie richtig in die Lehre passen und wenn die Kanten der Spitzen, an denen die beiden Kegel von 53° und 142° zusammentreffen, innerhalb von Stufe c der Lehre liegen.“
53° ist das Doppelte des halben Kegelwinkels von 26°30′ aus dem Bild. Die Kante, an der die beiden Kegel zusammentreffen, ist die Schulter der Spitze, und die Lehre fragt, wo diese Schulter entlang der Achse zu liegen kommt. Eine Anmerkung unter der Tabelle der PZ-Lehre sagt es klar: „Die Prüflehre kann nur zur Prüfung der Eindringtiefe von Werkzeugprofilen verwendet werden. Dadurch ist die Passgenauigkeit der Werkzeugprofile in den zugehörigen Schraubenköpfen gewährleistet.“
Sehen Sie sich nun an, was Stufe c ist. In Tabelle 3 ist sie eine einzige verbundene Zelle über alle fünf Größen: 0,254 mm, plus/minus 0,025. Eine Lehre für Nr. 0 und eine Lehre für Nr. 4 haben dasselbe Fenster. Was auch immer sonst mit der Größe skaliert, das Tiefenfenster tut es nicht.
Das ist ein Viertelmillimeter, und es ist die Zahl, nach der das Forum tastete. Eine Spitze, die einen Viertelmillimeter zu flach sitzt, fällt durch die Lehre. Eine Spitze, die richtig sitzt, greift an den Flanken an, für die sie gezeichnet wurde. Niemand in diesem Thread hat die Tiefe gemessen, denn Tiefe lässt sich nicht fühlen, außer als das, was alle beschrieben: ein Schraubendreher, der greift oder eben nicht.
Die Lehre ist am ungünstigsten Ende der Spitze gebaut
Es gibt einen informativen Anhang mit dem Titel Erläuterung zur Wahl der Lehrenmaße für Spitzen der Form PH, und er ist nicht in der kostenlosen Vorschau enthalten; wir können also nicht sagen, was darin steht. Was wir tun können, ist Tabelle 1 und Tabelle 3 nebeneinanderzulegen; dieser Vergleich ist unserer, nicht der der Norm.
| Lehrenmaß | Seine Toleranz | Entspricht in Tabelle 1 |
|---|---|---|
| m | 0 / −0,02 | Dem Mindestwert von e, alle fünf Größen (0,29 / 0,49 / 1,08 / 2,07 / 2,71) |
| α | 0 / −0°15′ | Dem Mindestwert von α (138° / 140° / 146° / 153°) |
| β | +0°15′ / 0 | Dem Höchstwert von β (7° / 7° / 5°45′ / 5°45′ / 7°) |
| b | min. | Dem Nenn-Klingendurchmesser (3 / 4,5 / 6 / 8 / 10) |
Jeder dieser Werte stimmt genau überein, und jeder ist dem Ende der Spitzentoleranz entnommen, an dem die Lehre am schwersten zu bestehen ist, und dann um ein weiteres Viertelgrad oder zwei Hundertstel in dieselbe Richtung verschoben. Die Lehre ist keine Kopie der Nennspitze. Sie ist eine Kopie der ungünstigsten Spitze, die die Tabelle noch zulässt, sodass alles, was hineinpasst, konstruktionsbedingt innerhalb des Bandes liegt.
Die Zeile für Nr. 0 hat einen Strich, wo α stehen sollte. Das passt zu Tabelle 1, wo die Spitze Nr. 0 ebenfalls keinen α-Wert hat und in der Zelle siehe Bild 1 steht. Im Bild ist die Spitze Nr. 0 nur mit dem Nutwinkel 92° +0°30′ / 0 gezeichnet, den die anderen Größen neben α tragen, sowie mit einem kleinen Radiusdetail von R0,28 bis R0,21. Die kleinste Spitze ist eine andere Form, keine skalierte.
Die Lehre ist eine Zollzeichnung in Millimetern
Der Rest von Tabelle 3 wird interessant, und auch hier ist die Rechnung unsere. Beginnen wir mit Stufe c, dem Tiefenfenster, das bei jeder Größe gleich ist: 0,254 mm sind genau 0,010 Zoll. Ihre Toleranz von ±0,025 mm ist bis auf eine Rundung ein Tausendstel Zoll. Eine metrische Norm würde nicht 0,254 wählen. Eine Zollzeichnung würde zehn Tausendstel wählen, ohne darüber nachzudenken.
Dann das Maß a, angegeben mit drei Nachkommastellen und einer Toleranz von ±0,005 mm, was in Millimetern eine seltsame Forderung ist.
| Spitze | a, wie gedruckt | In Zoll | Zurückgerechnet |
|---|---|---|---|
| 0 | 0,419 | 0,0165 | 0,4191 |
| 1 | 0,648 | 0,0255 | 0,6477 |
| 2 | 1,156 | 0,0455 | 1,1557 |
| 3 | 1,918 | 0,0755 | 1,9177 |
| 4 | 2,553 | 0,1005 | 2,5527 |
Alle fünf landen auf einem runden Zollwert plus einem halben Tausendstel. Sechzehneinhalb Tausendstel, fünfundzwanzigeinhalb, fünfundvierzigeinhalb, fünfundsiebzigeinhalb, hunderteinhalb. Das ist kein Zufall, den man beim Umrechnen metrischer Zahlen erhält.
Die Spalte e erzählt dieselbe Geschichte in Brüchen. 2,38 sind drei Zweiunddreißigstel Zoll, 2,38125, gerundet. 3,97 sind fünf Zweiunddreißigstel, 3,96875. 7,94 sind fünf Sechzehntel, 7,9375. Der verbleibende Eintrag ist 6,34, und ein Viertelzoll sind 6,35. Wir geben das so wieder, wie es gedruckt ist. Wir haben keine Erklärung für das Hundertstel, wir nennen es keinen Fehler, und der Anhang, der hätte erklären können, woher diese Werte stammen, liegt hinter der Bezahlschranke.
Zwei Spalten widersetzen sich der Umrechnung. f ergibt in Zoll nichts Rundes, was zu einem Wert passt, der trigonometrisch aus den Kegelwinkeln abgeleitet und nicht gezeichnet wurde. Und von m wissen wir bereits, dass es direkt aus der metrischen Spitzentabelle stammt. Die eigene Geometrie der Lehre scheint also von einer Zollzeichnung geerbt, und die Teile, die an die Spitze gebunden sind, kommen von der Millimeterseite. Das ist ungefähr die Geschichte des ganzen Kreuzschlitzes.
PH und PZ teilen sich einen Kegel und sind uneins, wohin er sich neigen darf
Beide Bilder zeichnen denselben halben Nenn-Kegelwinkel von 26°30′, und beide zeichnen dieselbe Einführschräge von ≤19° an den Nuten. Bei der Toleranz trennen sie sich.
| Halber Kegelwinkel | Band auf b | |
|---|---|---|
| Form PH | 26°30′, 0 bis −0°30′ | 0,05 bei allen fünf Größen |
| Form PZ | 26°30′, +0°30′ bis 0 | 0,08, 0,08, 0,08, 0,10, 0,10 |

Gleicher Nennwert, entgegengesetzte Richtungen. Eine normgerechte PH-Spitze liegt bei 26°00′ bis 26°30′. Eine normgerechte PZ-Spitze liegt bei 26°30′ bis 27°00′. Die beiden zulässigen Bereiche berühren sich in einem Wert und überschneiden sich sonst nirgends.
Und das Breitenband läuft entgegen der Volksweisheit. PZ, die Form mit den zusätzlichen Rippen bei 46° +0°15′ / 0 und dem Ruf, besser zu greifen, erhält bei jeder Größe eine weitere Toleranz auf b als PH: acht Hundertstel bei den drei kleinen und ein Zehntel Millimeter bei den zwei großen, gegenüber durchgehend fünf Hundertstel bei PH. Was auch immer PZ bringt, die Spitzentabelle erkauft es nicht mit einer engeren Breite.
Drei Sätze, die wichtiger sind als die Tabellen
Abschnitt 3 endet mit einer Zeile, die zur Beschichtungshälfte dieser Website gehört: „Wird eine galvanische Oberfläche verwendet, müssen die Maße nach dem Beschichten eingehalten werden.“ Die Zahl in Tabelle 1 ist ein Fertigmaß. Eine Spitze, die nach dem Schleifen beschichtet wird, muss die Galvaniklinie noch innerhalb von fünf Hundertsteln verlassen, und das begrenzt tatsächlich, wie dick diese Beschichtung sein darf. Derselbe Satz steht wortgleich in der Ausgabe von 1999.
Abschnitt 4.2 legt die Härte nach Verwendung statt nach Größe fest: mindestens 54 HRC für Handschraubendreher, mindestens 58 HRC für maschinell betriebene, und die gehärtete Zone muss sich über das Dreifache des Nenn-Klingendurchmessers vom Antriebsende aus erstrecken. Bei Nr. 2 sind das 18 mm. Der Rest des Werkzeugs wird auf mindestens 50 HRC vergütet. Gemessen wird an geschliffenen Flächen, parallel zur Achse und groß genug für eine genaue Ablesung.
Ein Bit für ein Elektrowerkzeug wird also vier Punkte härter gefordert als dasselbe Profil an einem Griff, und die Norm nennt nirgends den Grund. Sie teilt die Anforderung einfach danach auf, wie das Werkzeug verwendet wird.
Was sich zwischen 1999 und 2004 geändert hat
Wir haben die vorherige Ausgabe zum Vergleich herangezogen, denn eine Tabelle, die sich nicht bewegt hat, sollte man kennen. Das Vorwort von 2004 führt die Überarbeitung vollständig auf: Eine Bezeichnung wurde ergänzt; in der englischen Fassung wird der Begriff „point“ zu „tip“ und „type“ zu „form“; in der französischen Fassung wird „type“ zu „forme“. Das ist die ganze Liste.
Der Vergleich der beiden Vorschauen bestätigt es. Tabelle 1 und Tabelle 2 sind Zelle für Zelle identisch. Die Angaben von 26°30′ sind identisch. Der Satz zur Beschichtung ist identisch. Welche Maße eine Spitze der Form PH Nr. 2 haben darf, hat sich mindestens seit 1999 nicht geändert, und das Vorwort von 1999 sagt, dass die damalige Überarbeitung Angaben zu Spitzen und Lehren für Typ PZ betraf, mit einer Einleitung, die erklärt, dass die PZ-Zeichnungen neu erstellt wurden, um unterschiedliche Auslegungen auszuschließen. Die PH-Seite könnte also noch älter sein, doch die Ausgabe von 1992 haben wir nicht gelesen, und wir behaupten es nicht.
Eine methodische Anmerkung, weil sie uns beinahe erwischt hätte. Der aus diesen PDFs extrahierte Text ordnet verbundene Tabellenzellen in den beiden Ausgaben unterschiedlichen Zeilen zu, wodurch es so aussieht, als hätten sich die PZ-Winkelspalten zwischen 1999 und 2004 verschoben. Das haben sie nicht. Rendert man die gedruckte Seite als Bild und liest die Zellränder, zeigen beide dieselben Verbindungen. Wir prüfen inzwischen jede Ziffer an einem Seitenbild, bevor wir sie aufschreiben, und dies ist das vierte Mal, dass diese Gewohnheit einen Befund verhindert hat, den es nicht gab.
Was die Norm nicht sagt
In den sieben öffentlich zugänglichen Seiten kommt das Wort cam nicht vor. Ebenso wenig ein Hinweis auf ein Drehmoment, bei dem eine Spitze die Aussparung verlassen soll. Abschnitt 6 ist eine Drehmomentprüfung, die wir nicht gelesen haben, doch der Anwendungsbereich nennt sie ein Prüfverfahren, und das ist etwas anderes als eine Konstruktionsabsicht. Das deckt sich mit dem, was die beiden ursprünglichen Patente tatsächlich sagen, nämlich ebenfalls nichts.
Die Norm sagt auch nichts über nationale Kreuzschlitzsysteme, und wir haben keines davon gelesen; diese Seite vergleicht sie daher nicht. Der halbe Forumsthread bestand aus Leuten, die einander erklärten, dass der Schraubendreher in ihrer Hand womöglich zu einem anderen System gehört als die Schraube. Das ist ein echtes Problem und verdient eine eigene Primärquelle, die wir noch nicht haben.
Und es gibt keine Größen unter 0. Wird ein Bit als Dreifachnull verkauft, steht es nicht in dieser Tabelle.
Wie man sie verwendet
- Fragen Sie nach der Lehre, nicht nach dem Maß. Normgerechtheit ist in dieser Norm dadurch definiert, dass die Spitze in die Prüflehre passt und die Kegelschulter innerhalb von Stufe c liegt, und Stufe c beträgt bei jeder Größe 0,254 mm
- Rechnen Sie bei einem Größensprung mit etwa zehn Toleranzbändern. Bei b endet Nr. 1 bei 1,03, und Nr. 2 beginnt bei 1,51, bei einem Band von 0,05. Eine Spitze, die in der nächstkleineren Größe funktioniert, ist keine abgedriftete Spitze
- Nennen Sie Hand- oder Maschinenbetrieb, wenn Sie die Härte festlegen. Die Norm legt für die beiden Fälle 54 HRC und 58 HRC fest, über das Dreifache des Klingendurchmessers
- Denken Sie daran, dass die Maße nach dem Beschichten gelten. Abschnitt 3 sagt es in einer Zeile, und das schränkt die Beschichtung ebenso ein wie das Schleifen
- Nehmen Sie nicht an, dass PZ enger toleriert ist. Das Band auf b beträgt bei PH in jeder Größe 0,05 und bei PZ 0,08 bis 0,10
Die Forumsantwort mit der meisten Zustimmung lautete, man bekomme, wofür man bezahle; das stimmt, sagt Ihnen aber nicht, was Sie auf eine Zeichnung schreiben sollen. Die Tabelle sagt es Ihnen. Sie steht in einem zweiundzwanzigseitigen Dokument, seit bevor die meisten, die darüber streiten, ihren ersten Schraubendreher gekauft haben.
Der Innensechskant-Antrieb hat dieselbe Anordnung, eine Werkzeugnorm und eine Schraubennorm mit Toleranzen in entgegengesetzte Richtungen, und dort lassen sich die beiden Tabellen nebeneinanderlegen, weil beide maßlich sind: Ein Sechskantschlüssel erreicht nie die Ecken des Innensechskants.
Dieser Beitrag behandelt Schritt 4: Antrieb. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Welche Norm legt die Maße einer Kreuzschlitz-Schraubendreherspitze fest?
ISO 8764-1, Assembly tools for screws and nuts, screwdrivers for cross-recessed head screws, part 1: driver tips. Die aktuelle Fassung ist die dritte Ausgabe von 2004, erarbeitet von ISO/TC 29/SC 10 und bei einer Überprüfung 2024 als gültig bestätigt. Sie umfasst zwei Formen, PH für Kreuzschlitze der Form H und PZ für Kreuzschlitze der Form Z. Die Kreuzschlitze selbst stehen in ISO 4757, Klingenlängen und Kennzeichnung in Teil 2.
Wie viel Toleranz bekommt eine Schraubendreherspitze?
Bei der Flügelbreite, Maß b, beträgt das Band bei jeder der fünf Größen 0,05 mm, von Nr. 0 mit 3 mm Nenn-Klingendurchmesser bis Nr. 4 mit 10 mm. Maß g hat durchgehend dasselbe Band von 0,05, und beide Winkel sind auf 30 Bogenminuten toleriert. Ausnahmen sind e bei Nr. 0 mit 0,09 und f bei Nr. 3 und Nr. 4 mit 0,08.
Kann eine Spitze Nr. 2 klein genug sein, um eine Schraube Nr. 1 zu drehen?
Nicht durch Abdriften innerhalb ihrer eigenen Toleranz. Die kleinste zulässige Nr. 2 misst 1,51 mm über die Flügel, die größte zulässige Nr. 1 misst 1,03 mm, ein Abstand von 0,48 mm bei einem Toleranzband von 0,05 mm; es müssten also neun oder zehn ganze Bänder verloren gehen. Eine Spitze dringt in jedem Fall bis zu einer gewissen Tiefe in einen kleineren Kreuzschlitz ein, weil sie ein Kegel mit einem halben Kegelwinkel von 26 Grad 30 Minuten ist und ihre Nase schmaler als die Öffnung des Kreuzschlitzes. Was die Norm regelt, ist, wie tief sie sitzt.
Was prüft die Prüflehre eigentlich?
Die Eindringtiefe. Eine Anmerkung in der Norm besagt, dass die Prüflehre nur zur Prüfung der Eindringtiefe von Werkzeugprofilen verwendet werden kann und dass dadurch die Passgenauigkeit in den zugehörigen Schraubenköpfen gewährleistet ist. Eine Spitze ist normgerecht, wenn sie in die Lehre passt und die Schulter, an der die beiden Kegel von 53 und 142 Grad zusammentreffen, innerhalb von Stufe c liegt, die bei allen fünf Größen 0,254 mm plus/minus 0,025 beträgt.
Haben PH- und PZ-Spitzen denselben Kegelwinkel?
Denselben Nennwinkel und entgegengesetzte Toleranzen. Beide Bilder zeichnen einen halben Kegelwinkel von 26 Grad 30 Minuten. Das PH-Bild erlaubt 0 bis minus 30 Minuten, also 26 Grad 00 Minuten bis 26 Grad 30 Minuten. Das PZ-Bild erlaubt plus 30 Minuten bis 0, also 26 Grad 30 Minuten bis 27 Grad 00 Minuten. Die beiden Bereiche berühren sich in einem Wert und überschneiden sich nicht.
Sind PZ-Spitzen enger toleriert als PH-Spitzen?
Nicht bei der Flügelbreite. ISO 8764-1 gibt PH bei allen fünf Größen ein Band von 0,05 mm und PZ 0,08 mm bei den drei kleinen und 0,10 mm bei den zwei großen Größen.
Gilt ein Maß der Schraubendreherspitze vor oder nach dem Beschichten?
Danach. Abschnitt 3 besagt, dass bei Verwendung einer galvanischen Oberfläche die Maße nach dem Beschichten eingehalten werden müssen. Derselbe Satz steht wortgleich in der Ausgabe von 1999.
Wie hart muss die Spitze laut Norm sein?
Mindestens 54 HRC für Handschraubendreher und 58 HRC für maschinell betriebene, über eine Mindestlänge vom Dreifachen des Nenn-Klingendurchmessers, gemessen vom Antriebsende. Der Rest des Werkzeugs wird auf mindestens 50 HRC vergütet, und alle Härtewerte sind an geschliffenen Flächen parallel zur Achse zu messen.
Sagt die Norm, dass die Spitze für Cam-out ausgelegt ist?
Das Wort cam kommt in den sieben öffentlich lesbaren Seiten nirgends vor, und es gibt keinen Hinweis auf ein Drehmoment, bei dem die Spitze die Aussparung verlassen soll. Abschnitt 6 ist ein Drehmomentprüfverfahren, was nicht dasselbe ist wie eine Konstruktionsabsicht, und er liegt hinter der Bezahlschranke.
Quellen
- ISO 8764-1:2004, Assembly tools for screws and nuts, screwdrivers for cross-recessed head screws, part 1: driver tips. Abschnitte 1 bis 5, Bilder 1 bis 4, Tabellen 1 bis 4
- ISO 8764-1:1999, die zurückgezogene zweite Ausgabe, hier nur zum Vergleich der Tabellen verwendet
- r/AskEngineers, der Ausgangsthread: hundert Kommentare darüber, warum ein Schraubendreher greift und ein anderer nicht
- Phillips-Größentabelle — die Kreuzschlitzgröße auf der Schraubenseite: M3 ist Nr. 1
Grundlage ist die öffentlich verfügbare iTeh-Vorschau von ISO 8764-1:2004, die bis Seite 7 eines 22-seitigen Dokuments reicht. Sie enthält die Abschnitte 1 bis 5 vollständig, die Bilder 1 bis 4 und die Tabellen 1 bis 4. Abschnitt 6, die Drehmomentprüfung, Abschnitt 7, die Bezeichnung, und die beiden informativen Anhänge sind nicht in der Vorschau enthalten, und nichts auf dieser Seite beschreibt sie. Anhang A trägt den Titel Explanation of choice of gauge dimensions for form PH tips und erscheint im Inhaltsverzeichnis; sein Inhalt ist nicht öffentlich, und wir haben ihn nicht gesehen. Die Ausgabe von 1999 wurde aus der entsprechenden Vorschau gelesen und nur zum Vergleich der Tabellen 1 und 2 und der Bilder verwendet. Folgendes ist unsere eigene Rechnung anhand der gedruckten Tabellen, keine Aussage der Norm: die Abstände zwischen den Größen bei Maß b, die Division dieses Abstands durch das Toleranzband, die Zuordnung der Lehrenmaße m, alpha, beta und b zu den Spitzengrenzmaßen in Tabelle 1 sowie jede Zollumrechnung. Der Eintrag 6,34 in der Spalte e der Lehre liegt 0,01 mm neben einem Viertelzoll; wir geben ihn wie gedruckt wieder, ohne ihn zu erklären oder zu korrigieren. Jede Ziffer auf dieser Seite wurde an einem gerenderten Bild der gedruckten Seite geprüft, weil die Textextraktion die verbundenen Winkelzellen von Tabelle 2 in den beiden Ausgaben unterschiedlichen Zeilen zuordnete, was als Änderung zwischen ihnen gelesen worden wäre; die Seitenbilder zeigen identische Verbindungen. Kein Maß aus ISO 4757 wird hier zitiert und nichts aus ISO 8764-2. Keine nationale Kreuzschlitznorm wird zitiert, weil wir keine gelesen haben. Keine Werkzeugmarke wird genannt. Der Forumsthread wird nur als Quelle der Frage zitiert.
Anfrage
Wenn eine Schraubendreherspitze oder ein Bit für Ihre Montage wichtig ist, geben Sie Form und Größe so an wie die Norm, PH oder PZ mit einer Nummer von 0 bis 4, und fragen Sie, ob die Normgerechtheit mit der Prüflehre nachgewiesen wurde. Fragen Sie auch, ob die Maße nach dem Beschichten geprüft wurden, denn dort setzt die Norm die Prüfung an.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com