 TIGERFASTENERS
Ein Druckgussteil ist nicht ein Werkstoff
Ein Legierungsdatenblatt nennt eine Zugfestigkeit. Ein Druckgussteil aus dem Hochdruckguss hat nicht nur eine. Korngröße, Härte und Porosität ändern sich mit der Tiefe – aber nicht so ordentlich, wie die Werkstattweisheit sagt, und bei dicken Wänden ist die vielzitierte feinkörnige Randschicht gar nicht vorhanden.
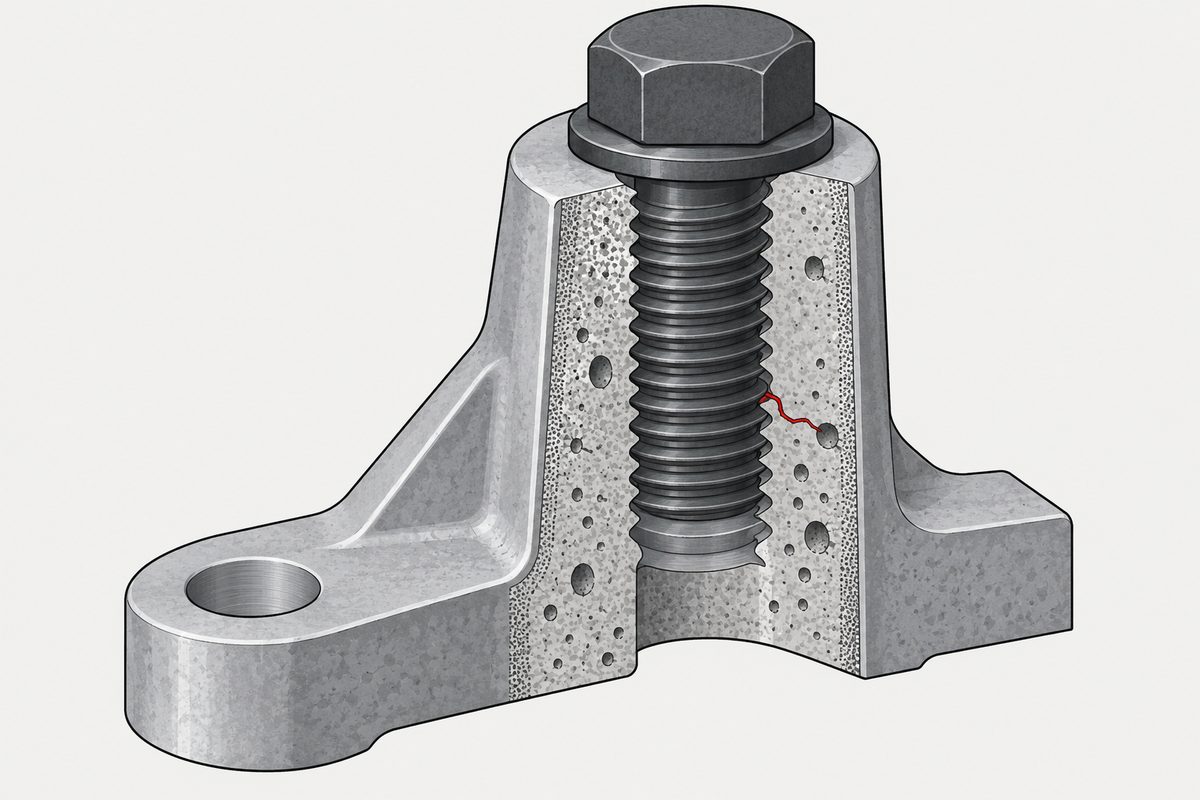
Die Randschicht gibt es, aber sie ist keine Konstante
Schliffmessungen an Hochdruckguss (HPDC) aus AlSi10MnMg(Fe) ergeben für die feinkörnige Oberflächenschicht:
| Wand | Randschicht |
|---|---|
| 2 mm | 30–150 µm |
| 4 mm | 20–90 µm |
| 6 mm | nicht beobachtet |
| 10 mm | nicht beobachtet |
Und selbst bei 2 mm war die Randschicht stellenweise unterbrochen, löste sich von der Oberfläche oder fehlte auf einer Seite ganz. Eine einzige typische Dicke für HPDC lässt sich nicht angeben.
Der Mechanismus ist einfach genug. Der sekundäre Dendritenarmabstand betrug 3,6 µm an der Oberfläche gegenüber 14,6 µm im Kern, was Abkühlraten von etwa 33 °C/s und 0,5 °C/s entspricht. Die Oberfläche erstarrte schnell, der Kern nicht.
Die Porosität verhält sich nicht wie erwartet
Wir wollten schreiben, dass die Randschicht dicht ist und die Porosität darunter liegt, sodass das Durchbohren der Randschicht den schwachen Bereich freilegt. Die Messungen stützen das nicht.
| Wand | Kern | Randschicht |
|---|---|---|
| 2,7 mm | 0,18 % | 0,42 % |
| 3,7 mm | 0,31 % | 0,07 % |
| 4,7 mm | 0,11 % | 0,27 % |
| 5,7 mm | 0,14 % | 0,16 % |
| 6,7 mm | 0,05 % | 0,10 % |
Bei vier der fünf Wanddicken ist die Randschicht poröser als der Kern, und dieselbe Studie stellt fest, dass die Porosität oft an der Grenzfläche zwischen Randschicht und Kern ihr Maximum hat statt in einem der beiden Bereiche. Eine andere Studie an HPDC AM50 fand Gasporen tatsächlich im mittleren Drittel der Wand konzentriert, bei gleichmäßiger verteilter Schwindungsporosität – die Verteilung hängt also vom Porenmechanismus und vom Prozess ab, und keines der beiden Muster ist eine allgemeine Regel.
Zur Einordnung: Die CT-Auflösung lag in dieser Arbeit bei 4 bis 9 µm, der mittlere Porendurchmesser bei 14 bis 32 µm und der maximale Porendurchmesser bei 108 bis 247 µm. Die größten Poren machen einen spürbaren Anteil eines kleinen Gewindes aus.
Auch die Härte nimmt mit der Tiefe nicht einfach ab
Mikrohärtekartierungen über 3 mm dicke Querschnitte zweier HPDC-Aluminiumlegierungen ergeben ein U-förmiges mittleres Tiefenprofil mit durchschnittlich etwa 15 HV zwischen Oberfläche und Mitte. Die örtlichen Extreme liegen viel weiter auseinander: 130 bis 150 HV an der Oberfläche einer Legierung gegenüber örtlich 50 bis 90 HV im Kern und an Poren nur 30 bis 45 HV.
Eine separate Messung an AlSi10MnMg(Fe) ist noch unbequemer: Die Härte beginnt an der Oberfläche bei etwa 86 HV und steigt bis in etwa 300 µm Tiefe an, weil der Anteil des Al–Si-Eutektikums zunimmt, bevor sie abfällt. „Harte Randschicht, weicher Kern“ ist also kein Profil, das man voraussetzen kann.
Was das für ein Gewinde bedeutet – vorsichtig formuliert
Hier müssen wir ehrlich trennen, was Schlussfolgerung und was Messung ist.
Wir haben keine Studie gefunden, die die Gewindefestigkeit in HPDC nach Tiefe auflöst oder die Ausziehkräfte gebohrter Gewinde in unterschiedlichen Tiefen vergleicht. Sagen lässt sich etwas Geometrisches: Wird die Bohrung von der Außenfläche nach innen gebohrt, liegt die ursprüngliche Randschicht nur nahe der Bohrungsöffnung, und die Zylinderwand ist frisch freigelegter Werkstoff. Ist die Einschraublänge viel größer als einige zehn bis einige hundert Mikrometer, liegt der größte Teil des Gewindes nicht in der ursprünglichen äußeren Randschicht.
Das ist nicht dasselbe wie die Aussage, das Gewinde liege in einem gleichmäßigen, schwächeren Kern:
- Ein vorgegossenes Kernloch behält an der Bohrungswand seine eigene Gusshaut, ein gebohrtes Loch nicht;
- die Randschicht kann unterbrochen sein, und der härtere Bereich kann an der Grenzfläche zwischen Randschicht und Kern liegen;
- die Porosität ist nicht unbedingt im Kern am höchsten.
Ebenso wenig fanden wir einen direkten Vergleich von Innengewinden in HPDC mit derselben Legierung als Knet- oder Strangpresswerkstoff. Am nächsten kommt ein Zugversuchsvergleich am Vollmaterial – HPDC AZ91 mit einer etwa zwei- bis dreimal niedrigeren Streckgrenze als stranggepresstes AZ91 –, doch dabei wurden keine Gewinde hergestellt oder geprüft, sodass sich daraus kein Wert für das Abstreifen von Gewinden ableiten lässt.
Was die Normen tatsächlich liefern
- DIN 7500-2 geht durchaus auf die Gusshaut ein. Ihre Hinweise besagen, dass Lochherstellverfahren, die die Wand kaltverfestigen, einen größeren Durchmesser als die Tabellenwerte erfordern können, dass dies auch für gegossene Löcher gelten kann – der deutsche Text nennt die Gusshaut ausdrücklich – und dass bei vorgegossenen Kernlöchern die Schraubengeometrie einschließlich der Formzone individuell auf das Gussloch abgestimmt werden muss. Die Werte sind Richtwerte aus Hersteller- und Anwenderversuchen; eigene Versuche vor der Serie werden erwartet.
Öffentlich zugänglich ist die offizielle Einführung; die fünfseitige Norm selbst ist kostenpflichtig, daher nennen wir keine Abschnittsnummer, die wir nicht prüfen können. - „Zwei Durchmesser Einschraublänge in Aluminium“ ist keine Norm. DIN 7500-2 tabelliert den Lochdurchmesser nach Werkstoff und tatsächlicher Einschraublänge. ISO 16224:2026 liefert Berechnungsverfahren für Schraubenbruch, Abstreifen des Außengewindes und Abstreifen des Innengewindes. VDI 2230 Blatt 1:2015, Abschnitt R10.4.2, Gleichungen 205 bis 208, berechnet die wirksame und die gesamte Einschraublänge aus der Zugfestigkeit des Außengewindes, der Scherfestigkeit des Innengewindes, Steigung, Durchmesser, Toleranzkorrektur und nicht tragender Länge. Keine davon verwendet ein festes Werkstoffvielfaches, und keine hat einen HPDC-spezifischen Faktor.
- Gewindeformen in Gussteile ist gut belegt. Ein Programm des US-Energieministeriums prüfte gewindeformende Verbindungselemente in endkonturnah gegossenen Löchern in HPDC-Aluminium A380 und -Magnesium AZ91D bis zum Schraubenbruch oder zum Abstreifen des Innengewindes und kam zu dem Schluss, dass das Verfahren in Seriengussteilen technisch machbar ist. Ein SAE-Paper zu gegossenem Al 319-T7 fand bei gerollten Proben eine höhere Dauerfestigkeit als bei geschnittenen und führte das auf Druckeigenspannungen zurück – allerdings handelte es sich um eine Kerb- und Gewindegrundsimulation, nicht um das Ausziehen von Innengewinden in HPDC. Eine Studie, die Gewindeformen und Gewindeschneiden bei gleicher Bohrung und gleichem Gewinde in HPDC-Aluminium vergleicht, haben wir nicht gefunden.
Ein Gussteil dehnt sich außerdem etwa doppelt so stark aus wie die Stahlschraube darin – Temperatur verschiebt die Vorspannkraft.
Was also tun mit dem Wert aus dem Datenblatt
Wir wollten mit dem Satz enden, die Zugfestigkeit der Legierung helfe bei der Gewindeauslegung nur begrenzt. Das ist zu stark. Die Nennfestigkeit ist eine echte Eingangsgröße – ISO 16224 und VDI 2230 verwenden sie oder eine daraus abgeleitete Scherfestigkeit, um das Abstreifen zu berechnen.
Die zutreffende Fassung ist enger und trotzdem der Mühe wert: Die Nennzugfestigkeit ist notwendig, aber nicht hinreichend. Sie kann das örtliche Gefüge und die Porosität um Ihre Bohrung nicht ersetzen, und ein Druckgussteil streut in beidem so stark, dass die Berechnung ein Ausgangspunkt ist und keine Antwort.
Deshalb sagt DIN 7500-2 auch, was sie zur Validierung vor der Serie sagt. Bei einem Gussteil ist diese Anweisung keine Floskel.
Wo das anschließt
Das Gewindeformen und die dafür nötige Lochtoleranz stehen in gewindeformende Schrauben in Metall; der Typbuchstabe, der bestimmt, wie das Gewinde entsteht, in Die Buchstaben einer Blechschraube; wenn das Grundmaterial überhaupt nicht die Mutter sein kann, siehe wenn das Grundmaterial nicht die Mutter sein kann; und der Fall Kunststoff, der sich wieder anders verhält, steht in Schrauben für Kunststoff.
Dieser Beitrag behandelt Schritt 1: Grundwerkstoff. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Wie dick ist die Randschicht eines Druckgussteils?
Das hängt von der Wand ab, und sie ist nicht immer vorhanden. Geschliffenes HPDC aus AlSi10MnMg(Fe) zeigte eine feinkörnige Randschicht von 30 bis 150 Mikrometern bei 2 mm Wanddicke und 20 bis 90 Mikrometern bei 4 mm, während Proben mit 6 mm und 10 mm gar keine solche Randschicht aufwiesen. Selbst bei 2 mm war die Randschicht stellenweise unterbrochen, löste sich von der Oberfläche oder fehlte auf einer Seite ganz; eine einzige typische Dicke lässt sich also nicht angeben.
Ist die Porosität eines Druckgussteils im Kern konzentriert?
Nicht verlässlich. Röntgen-CT an HPDC AZ91 ergab bei vier von fünf Wanddicken eine porösere Randschicht als den Kern – zum Beispiel 0,42 gegenüber 0,18 Prozent bei 2,7 mm – und die Porosität erreichte oft an der Grenzfläche zwischen Randschicht und Kern ihr Maximum statt in einem der beiden Bereiche. Eine andere Studie an AM50 fand Gasporen tatsächlich im mittleren Drittel der Wand konzentriert, bei gleichmäßigerer Schwindungsporosität; die Verteilung hängt also vom Porenmechanismus und vom Prozess ab.
Wird ein Druckgussteil mit der Tiefe weicher?
Nicht monoton. Mikrohärtekartierungen an zwei HPDC-Aluminiumlegierungen ergeben ein U-förmiges mittleres Profil mit etwa 15 HV zwischen Oberfläche und Mitte und viel weiteren örtlichen Extremen. Eine Messung an AlSi10MnMg(Fe) beginnt jedoch an der Oberfläche bei etwa 86 HV und steigt bis in etwa 300 Mikrometer Tiefe an, weil der Anteil des Aluminium-Silizium-Eutektikums zunimmt, bevor sie abfällt. Harte Randschicht über weichem Kern ist kein Profil, das man voraussetzen kann.
Wie viel Einschraublänge braucht ein Dom aus Aluminium-Druckguss?
Es gibt kein genormtes Vielfaches. Der Wert von zwei Durchmessern ist eine Faustregel. DIN 7500-2 tabelliert den Lochdurchmesser nach Werkstoff und tatsächlicher Einschraublänge; ISO 16224:2026 liefert Berechnungsverfahren für Schraubenbruch und Gewindeabstreifen; und VDI 2230 Blatt 1:2015, Abschnitt R10.4.2, berechnet die Einschraublänge aus Gewindefestigkeiten, Steigung, Durchmesser, Toleranzkorrektur und nicht tragender Länge. Keine verwendet ein festes Werkstoffvielfaches oder einen HPDC-spezifischen Faktor.
Kann ich die Festigkeit aus dem Legierungsdatenblatt zur Gewindeauslegung verwenden?
Als Eingangsgröße ja, als Antwort nein. Die Nennzugfestigkeit wird von ISO 16224 und VDI 2230 direkt oder über eine abgeleitete Scherfestigkeit zur Berechnung des Abstreifens verwendet. Sie kann aber das örtliche Gefüge und die Porosität um Ihre konkrete Bohrung nicht ersetzen, und ein Druckgussteil streut in beidem so stark, dass die Berechnung ein Ausgangspunkt ist. Deshalb verlangt DIN 7500-2 auch eigene Versuche vor der Serienfertigung – bei einem Gussteil ist das keine Floskel.
Quellen
- Dalai et al., Metallurgical and Materials Transactions A, DOI 10.1007/s11661-024-07631-1 – Randschichtdicke bei 2 mm, SDAS und Abkühlrate, Härte über der Tiefe
- Dalai et al., Materials Characterization 221 (2025) 114775 – Randschicht bei 4 mm; fehlt bei 6 mm und 10 mm
- Biswas et al., Metallurgical and Materials Transactions A (2013), DOI 10.1007/s11661-013-1783-y – Porosität in HPDC AZ91 mittels CT, Randschicht gegenüber Kern; Zugversuch am Vollmaterial gegenüber stranggepresstem Werkstoff
- Chadha et al., Materials Science and Engineering A 427 (2006) 99–111, DOI 10.1016/j.msea.2006.04.082 – Porositätsverteilung in AM50
- Yang et al., „The Skin Effect in High Pressure Die Casting Al Alloys“, ICAA12 (2010) – U-förmiges Härteprofil
- DIN 7500-2:2016-04 – Hinweise zum Lochdurchmesser; kaltverfestigte und gegossene Löcher, Gusshaut; individuelle Abstimmung bei vorgegossenen Kernlöchern
- ISO 16224:2026; VDI 2230 Blatt 1:2015, Abschnitt R10.4.2, Gleichungen 205–208 – Einschraublänge durch Berechnung, nicht als festes Vielfaches
- Paxton et al., PNNL/DOE, „Die-Cast Net-Shaped Hole Process Development for Application of Thread-Forming Fasteners“, FY2006 Automotive Lightweighting Materials Progress Report
- Blaha et al., SAE 2006-01-0780, DOI 10.4271/2006-01-0780 – gerollt gegenüber geschnitten, gegossenes Al 319-T7
Die Abnahme einer bestimmten Verbindung richtet sich nach Ihrer Zeichnung und Ihren eigenen Versuchen.
Anfrage
Wenn das Teil ein Gussteil ist, sagen Sie uns, ob die Bohrung vorgegossen oder gebohrt ist und wie dick die Wand dort ungefähr ist. Diese beiden Angaben verändern die Antwort stärker als der Legierungsname.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com