 TIGERFASTENERS
Eine Schweißmutter hat keine Festigkeitsklasse
Jemand aus der Schwerindustrie schrieb, Schweißmuttern der Klasse 9 würden bei 240 N·m ausreißen; das Gewinde blieb an der Schraube hängen, und jede Gewindeflanke war zur Hälfte abgeschert und zur Hälfte blank poliert. Vier der zwölf Antworten kamen unabhängig voneinander auf dieselbe Erklärung: Die Schweißwärme habe die Wärmebehandlung zerstört. Wer die Normen nachliest, stellt fest, dass dieser Antwort etwas im Weg steht.
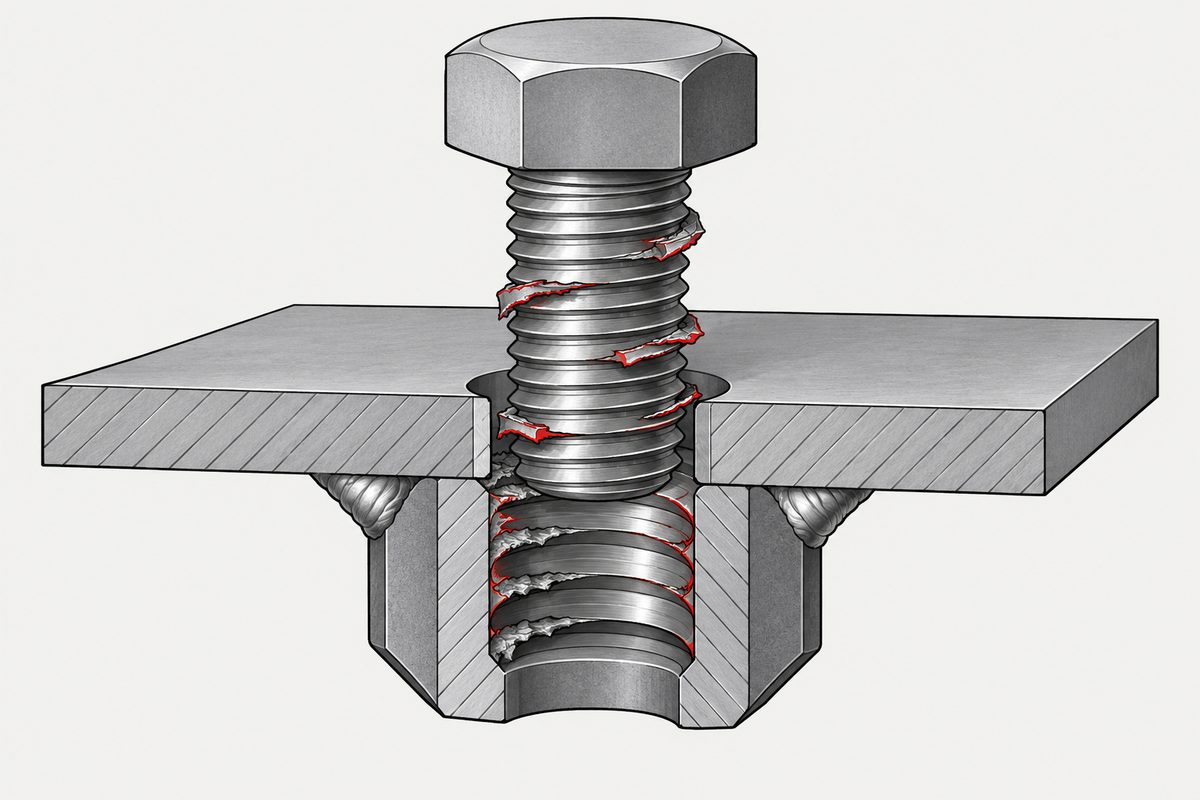
Klasse 9 steht nicht mehr in der Norm
ISO 898-2 führt die Festigkeitsklassen für Muttern auf, und die vierte Ausgabe von 2022 nennt 04, 05, 5, 6, 8, 10 und 12. Die Liste der Änderungen vorn in dieser Ausgabe sagt klar, dass die Festigkeitsklasse 9 vollständig gestrichen wurde. Die Einleitung nennt den Grund, fehlender oder sinkender Marktbedarf, und auch den Ersatz: Klasse 5 und Klasse 9 werden durch Klasse 6 beziehungsweise Klasse 10 ersetzt.
Eine mit 9 gekennzeichnete Mutter ist also nicht falsch, sie stammt aus der vorigen Ausgabe, und die Klasse, der sie heute entspricht, ist 10, nicht 8. Das ist wichtig, wenn mitten in einer Untersuchung jemand zu einem Ersatz greift. Welche Klassen es gibt, was jede Zahl verspricht und wann ein Ersatz zulässig ist, steht in Die Mutter hat eine Zahl.
Die zweite Aussage dieser Norm ist hier nützlicher. ISO 898-2 hält in ihrem Anwendungsbereich fest, dass sie die Schweißeignung nicht festlegt. Sie steht in einer kurzen Liste neben Klemmmoment, Drehmoment und Klemmkraft sowie Korrosionsbeständigkeit. Sobald eine Mutter geschweißt werden soll, hat sich das Dokument, das die Festigkeitsklassen definiert, also zurückgezogen, und etwas anderes muss das Teil spezifizieren.
Was die Norm für Schweißmuttern stattdessen festlegt
ISO 21670 behandelt Sechskant-Schweißmuttern mit Bund, M5 bis M16. Wer ihren Abschnitt zu den technischen Lieferbedingungen liest, findet ein Teil, das entlang einer völlig anderen Achse spezifiziert ist.
- Zuerst die Schweißeignung. Der Stahl ist auf 0.25% Kohlenstoff und ein Kohlenstoffäquivalent von 0.53% begrenzt, berechnet als C plus Mn/6 plus (Cr+Mo+V)/5 plus (Ni+Cu)/15. Automatenstahl ist nicht zulässig.
- Vergüten ist freigestellt und gedeckelt. Das Bezeichnungsbeispiel der Norm lautet Weld nut ISO 21670 - M10 - St, und sie erläutert, was das bedeutet: aus Stahl, nicht vergütet, geeignet für eine Schraube der Festigkeitsklasse 10.9. Eine vergütete Mutter erhält in der Bezeichnung den Zusatz QT, und dann darf die Härte 300 HV nicht überschreiten. Der Kohlenstoff, der die Härte höher treiben würde, ist genau der, den die Grenze für die Schweißeignung schon aufgebraucht hat.
- Die Festigkeit erscheint als Prüfkraft, nicht als Klasse. Tabelle 2 nennt einen Wert pro Größe: 14 800 N bei M5, 60 300 N bei M10, 88 500 N bei M12, 164 900 N bei M16. Das Prüfverfahren ist aus ISO 898-2 entlehnt. Das Klassensystem nicht.
- Das Gewinde ist 6G. Nicht 6H. Produktklasse A, Gewinde nach ISO 724 mit Toleranzklasse 6G nach ISO 965-3. Was Buchstabe und Zahl jeweils regeln, steht in Gewindetoleranzklassen.
- Sie wird unbeschichtet geliefert, und ein vom Hersteller aufgebrachter Korrosionsschutz darf die Schweißeignung nicht beeinträchtigen. Das übliche Gespräch über galvanische Überzüge findet hier also nicht statt. Was ein Überzug sonst an Gewindepassung kostet, steht in Beschichtung und Gewindetoleranz.
- Die Kennzeichnung ist das Herstellerzeichen. Das ist die ganze Anforderung, auf der dem Bund gegenüberliegenden Seite, ab M5. Es gibt keine Klassenkennzeichnung, weil es keine Klasse gibt. Was ein Klassenzeichen bedeutet, wenn es eines gibt, steht in Ein Zeichen ist eine Behauptung, kein Zeugnis.
Die Konformitätsprüfung entfernt die Schweißung
Eine Zeile im Abschnitt über die mechanischen Eigenschaften ist den Preis der Norm wert. Die Mutter muss die Prüfkraft aus Tabelle 2 erfüllen, geprüft nach ISO 898-2, und dann: Im Streitfall sind die Schweißbuckel vor der Prüfung zu entfernen.
Man lese das als Aussage darüber, was der Wert abdeckt. Die Prüfkraft wird an einer Mutter nachgewiesen, die an nichts befestigt ist und deren Buckel, die sie erst zur Schweißmutter machen, vorher abgearbeitet wurden. Sie beschreibt Gewinde und Körper. Über die Verbindung, die Sie tatsächlich gebaut haben, sagt sie nichts. Schweißung, Blech, Loch und Wärme liegen alle außerhalb des Werts, und keines davon kommt im Abschnitt über die mechanischen Eigenschaften vor.
Das ist kein Mangel der Norm. Es ist der einzige Weg zu einem reproduzierbaren Wert. Es bedeutet aber, dass eine aus einem Katalog zitierte Prüfkraft kein Versprechen für eine Mutter an Ihrem Teil ist, so wie die Klasse einer Mutter eine Aussage über die Mutter ist und nicht darüber, wie viel Gewinde Ihr Grundwerkstoff tatsächlich hält; darum geht es in Wenn der Grundwerkstoff nicht die Mutter sein kann.
Und was ist mit der Wärmebehandlungs-These?
Es ist die naheliegende Hypothese, und sie verdient eine klare Antwort, denn die Normen stellen ihr zwei Hindernisse in den Weg, und keines davon ist offensichtlich.
Das erste: Das Standardteil hat keine Wärmebehandlung, die es verlieren könnte. Das Bezeichnungsbeispiel von ISO 21670 beschreibt die einfache Stahl-Schweißmutter als nicht vergütet; QT muss man eigens bestellen. Ist die Mutter in der Linie das Standardteil, kann das Schweißen kein martensitisches Gefüge angelassen haben, das nie vorhanden war. Und ist es die QT-Ausführung, liegt die Obergrenze bei 300 HV, sodass der Weg, den die Härte fallen könnte, von vornherein kurz ist.
Das zweite Hindernis liegt in der Prüfung, zu der alle greifen. ISO 898-2 erläutert, dass ISO 18265 keine Umrechnung von Härte in Zugfestigkeit für Stahl im kaltverfestigten Zustand bietet, wie er für kaltgeformte, nicht vergütete Muttern typisch ist. Für diese Muttern ist die Mindesthärte nur informativ und im Streitfall kein Kriterium. Die Höchsthärte, 334 HV, ist verbindlich, und sie soll eine unbeabsichtigte Verarbeitung erkennen, die die Mutter spröde machen würde. Schickt man ausgefallene Teile zur Härteprüfung, kann also ein Wert zurückkommen, der nichts entscheidet, und die nützliche Fassung derselben Prüfung ist die, die nach einem zu hohen Wert sucht.
Nichts davon beweist, dass das Schweißen unschuldig war. Es sagt, dass die Hypothese neu gefasst werden muss, bevor man sie prüfen kann, und dass die naheliegende Prüfung sie möglicherweise nicht beantworten kann. Wie man an einem ausgerissenen Gewinde abliest, was tatsächlich versagt hat, steht in Ausgerissene Gewinde, und die blank polierte Hälfte einer abgerissenen Flanke hat ihre eigene Deutung in Warum nichtrostender Stahl kaltverschweißt.
Eine Schraube mit Festigkeitsklasse gibt auf denselben Verdacht die umgekehrte Antwort, denn dort ist das Vergüten genau das, was die Klassenzahl beschreibt, und die Norm nennt dafür eine Mindestanlasstemperatur. Was den Streit bei beiden Teilen entscheidet, ist, ob es je in dem Zustand war, den das Argument voraussetzt.
Die Tabelle, die niemand aufschlägt
ISO 21670 endet mit Anschlussmaßen, und dieser Teil entscheidet still darüber, ob eine Schweißmutterverbindung überhaupt innerhalb der Norm liegt. Jede Gewindegröße erhält eine Mindest- und Höchstblechdicke und einen Lochdurchmesser nach H11.
| Gewinde | Blechdicke, min. | Blechdicke, max. | Lochdurchmesser H11 |
|---|---|---|---|
| M6 | 0,88 mm | 1,8 mm | 8,0 mm |
| M8 | 1,0 mm | 2,0 mm | 10,5 mm |
| M10 | 1,25 mm | 2,5 mm | 12,5 mm |
| M12 | 1,5 mm | 3,0 mm | 14,8 mm |
| M16 | 2,0 mm | 4,0 mm | 18,8 mm |
Überraschend ist meist der Höchstwert. Eine M12-Schweißmutter ist für ein Blech zwischen 1,5 und 3,0 mm spezifiziert. Setzt man sie auf eine 6 mm dicke Konsole, weil die Konsole nun einmal da ist, liegen Schweißparameter, Buckeleinsinken und Wärmeweg alle außerhalb dessen, was die Maße voraussetzen. Auch das Loch zählt: Es ist ein Spiel für den Zentrieransatz, und ein H11-Loch ist eine Spezifikation, nicht das, was der Laser gerade hinterlassen hat.
Was zu klären ist, bevor die Schweißmutter in die Zeichnung kommt
- Die Norm nennen, nicht die Klasse. Wer eine Schweißmutter über eine Klasse aufruft, ruft etwas auf, das ISO 21670 nicht vergibt. Die Bezeichnung, die die Norm vergibt, sieht aus wie Weld nut ISO 21670 - M12 - St, und der Zusatz QT ist eine eigene Entscheidung, an der eine Obergrenze von 300 HV hängt.
- Das Blech gegen Tabelle 3 prüfen. Beide Enden des Bereichs, nicht nur das dünne.
- Fragen, worauf der Drehmomentwert beruht. ISO 21670 nennt eine Prüfkraft und kein Drehmoment, und ISO 898-2 sagt in ihrem Anwendungsbereich, dass sie keine Eigenschaften zu Drehmoment oder Klemmkraft festlegt. Jede Anziehvorgabe für eine geschweißte Verbindung stammt von woanders, und dieses Woanders sollte man benennen.
- Fragen, ob die Prüfkraft mit entfernten Buckeln nachgewiesen wurde. Die Norm sagt, dass genau das im Streitfall geschieht; es ist also der Zustand, den der Wert beschreibt.
Dieser Beitrag gehört nicht zu nur einem der sechs Schritte. Er betrifft mehrere Schritte oder Vorgänge nach der Montage. Die zugrunde liegenden Entscheidungen stehen im englischen Beitrag Specifying a screw.
Häufige Fragen
Gibt es eine Mutter der Klasse 9?
Es gab sie. ISO 898-2:2012 enthielt die Festigkeitsklasse 9, und die vierte Ausgabe von 2022 hat sie vollständig gestrichen, mit sinkendem Marktbedarf als Begründung. Dieselbe Einleitung nennt den Ersatz: Klasse 5 und Klasse 9 werden durch Klasse 6 beziehungsweise Klasse 10 ersetzt. Eine mit 9 gekennzeichnete Mutter ist also ein Teil nach älterer Ausgabe, kein nicht konformes, und die Klasse, der sie heute entspricht, ist 10.
Warum hat eine Schweißmutter eine Prüfkraft, aber keine Festigkeitsklasse?
Weil die beiden Anforderungen gegeneinander ziehen. Eine Festigkeitsklasse oberhalb der niedrigen Klassen wird mit Kohlenstoff und Wärmebehandlung erreicht, und ISO 21670 begrenzt den Kohlenstoff auf 0.25% und das Kohlenstoffäquivalent auf 0.53%, damit die Mutter überhaupt schweißbar ist. Die Festigkeit legt sie dann direkt als Prüfkraft pro Größe fest und lässt eine freigestellte vergütete Ausführung mit einer auf 300 HV begrenzten Härte zu. Die Festigkeit wird als Kraft angegeben, nicht aus einer Klasse abgeleitet.
Zerstört das Schweißen die Wärmebehandlung einer Schweißmutter?
Für die Frage braucht man zuerst die Bezeichnung. ISO 21670 beschreibt die einfache Stahl-Schweißmutter als nicht vergütet; bei einem Standardteil gibt es also kein martensitisches Gefüge, das die Schweißwärme anlassen könnte. Ist das Teil die QT-Ausführung, begrenzt die Norm die Härte auf 300 HV, sodass der Bereich, der verloren gehen kann, schmal ist. Das spricht das Schweißverfahren nicht von einem Ausfall frei, bedeutet aber, dass die Geschichte vom Verlust der Wärmebehandlung nicht vorausgesetzt werden kann, sondern für das konkrete Teil belegt werden muss.
Wir haben ausgefallene Muttern zur Härteprüfung geschickt. Sagt uns das etwas?
Es kann, aber lesen Sie zuerst, was ISO 898-2 zu den Grenzwerten sagt. Für nicht vergütete Muttern, und das sind kaltgeformte Großserienmuttern meist, ist die Mindesthärte nur informativ und ausdrücklich kein Kriterium im Streitfall, weil ISO 18265 keine Umrechnung von Härte in Zugfestigkeit für kaltverfestigten Stahl enthält. Die Höchsthärte von 334 HV ist der verbindliche Grenzwert, und sie soll eine Verarbeitung erkennen, die die Mutter spröde gemacht hat. Ein niedriger Wert beweist also weniger, als man erwartet, und ein hoher mehr.
Können wir eine M12-Schweißmutter auf ein 6-mm-Blech setzen?
Nicht im Rahmen von ISO 21670. Ihre Tabelle der Anschlussmaße legt für M12 eine Blechdicke von 1,5 bis 3,0 mm und ein Loch von 14,8 mm nach H11 fest. Ein dickeres Blech ergibt hier nicht automatisch eine festere Verbindung, weil sich Buckeleinsinken und Wärmeweg, von denen die Auslegung ausgeht, beide verändert haben. Muss das Blech dicker sein, ist das eine Entscheidung, die mit dem Schweißverfahren zu treffen ist, nicht beim Lesen des Mutternkatalogs.
Quellen
- ISO 21670:2014 — Fasteners, hexagon weld nuts with flange; 4.2 Werkstoff und Kohlenstoffäquivalent, 4.3 Toleranzklasse 6G, 4.4 Prüfkraft und Entfernen der Buckel, 4.5 unbeschichtete Lieferung, Abschnitt 5 Bezeichnung, Abschnitt 6 Kennzeichnung, Abschnitt 7 und Tabelle 3 Anschlussmaße
- ISO 898-2:2022 — Muttern mit festgelegten Festigkeitsklassen; Abschnitt 1 Anwendungsbereich, einschließlich des Ausschlusses der Schweißeignung, sowie die Einleitung zur Streichung der Klasse 9 und zur Härte nicht vergüteter Muttern
- ISO 965-3 — Metrisches ISO-Gewinde allgemeiner Anwendung, Grenzabmaße für Konstruktionsgewinde (Quelle der Toleranzklasse 6G)
- ISO 18265 — Metallische Werkstoffe, Umwertung von Härtewerten (von ISO 898-2 als Begründung dafür angeführt, dass die Umrechnung im kaltverfestigten Zustand nicht gilt)
Beide ISO-Dokumente wurden aus den öffentlich zugänglichen Vorschau-PDFs gelesen; bei ISO 21670:2014 enthalten sie die vollständigen technischen Lieferbedingungen und beide Tabellen, bei ISO 898-2:2022 Anwendungsbereich, Vorwort und Einleitung, aber nicht die Eigenschaftstabellen. Die hier zitierten Abschnittsinhalte stammen von diesen Seiten; alles aus den Tabellen von ISO 898-2 sollte an einem gekauften Exemplar geprüft werden. ISO 21670 behandelt nur Sechskant-Schweißmuttern mit Bund. Vierkant-Schweißmuttern, Schweißmuttern ohne Bund, Einpressmuttern und Blindnietmuttern sind eigene Dokumente mit eigenen Werkstoff- und Maßregeln, und keine der Zahlen hier lässt sich auf sie übertragen. Die Katalognummern von ISO 965-3 und ISO 18265 wurden nicht mit einer zweiten Quelle abgeglichen.
Anfrage
Geht es in der Anfrage um Schweißmuttern, nennen Sie mit der Gewindegröße auch Blechdicke und Lochdurchmesser. ISO 21670 legt für beide einen Bereich fest, und ob Ihr Blech darin liegt, verändert die Antwort, bevor irgendetwas an der Mutter es tut.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com