 TIGERFASTENERS
5개로 50만 개 로트를 판정할 수 있는 이유
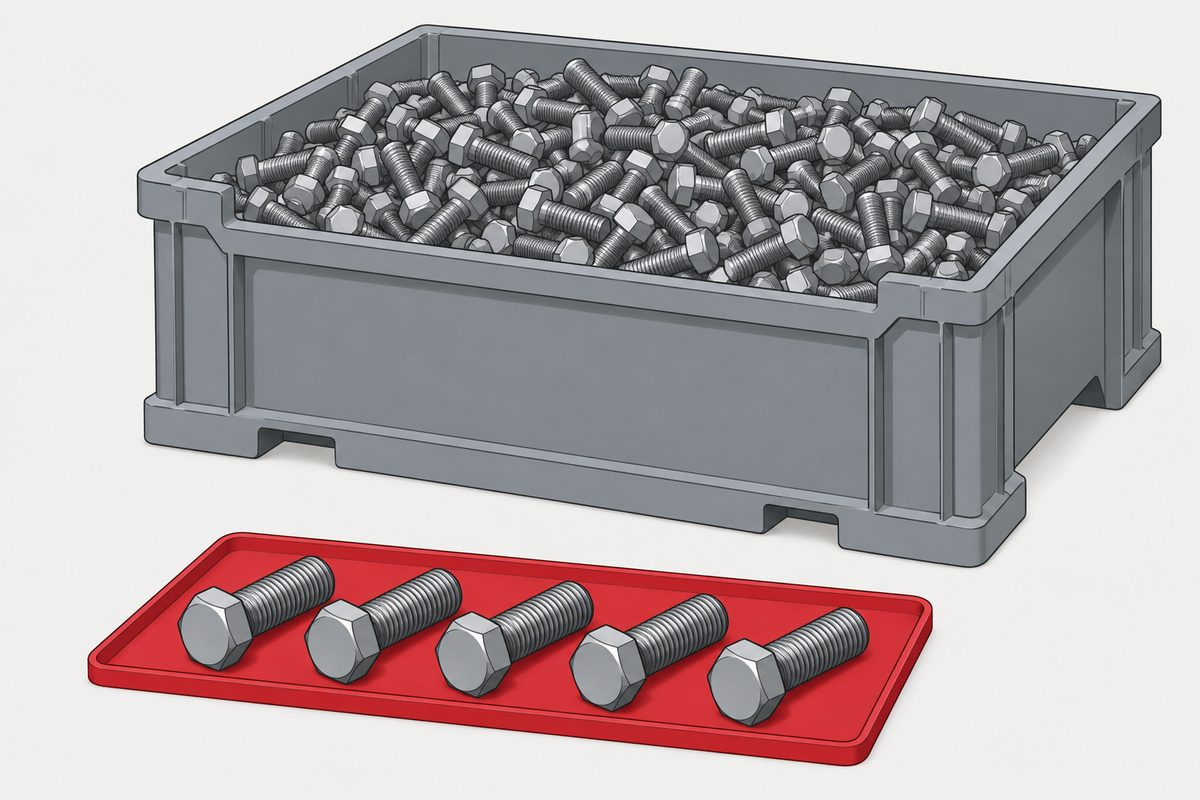
몇 개를 검사해야 하느냐고 물으면 AQL 표가 돌아옵니다. 체결용 부품의 경우 이 제품을 위해 쓰인 표준의 답은 흔히 5개이며, 로트는 50만 개에 이를 수 있습니다. 이는 부주의가 아니며, 표준은 그 5개가 무엇을 알려 주고 무엇을 알려 주지 않는지 드물 만큼 솔직하게 밝힙니다.
AQL은 허용 불량률이 아닙니다
ISO 2859-1:2026은 2026년 1월에 발행된 제3판으로 1999년판과 2001년 정오표, 2011년 추록를 대체합니다. 이 표준은 3.1.26항에서 합격 품질 한계를 연속된 로트가 합격 판정 샘플링에 제출될 때 허용할 수 있는 가장 나쁜 공정 평균인 품질 수준으로 정의합니다.
이 정의에서 두 표현이 논지를 떠받칩니다. 공정 평균은 일정 기간에 걸친 생산자의 공정을 말하며 지금 눈앞에 있는 로트의 내용이 아닙니다. 연속된 로트는 보증이라 할 만한 것이 있다면 그것이 하나의 로트가 아니라 로트의 흐름에 관한 것이라는 뜻입니다.
5.1항은 이를 분명히 말합니다. AQL을 지정했다고 해서 생산자가 부적합품을 알면서 공급할 권리를 얻는 것은 아닙니다. ISO 3269도 서문에서 체결용 부품에 대해 같은 원칙을 반복합니다. 따라서 “AQL 1.0 안에 들어갑니다”는 “이 부품이 잘못되었습니다”에 대한 답이 아닙니다.
이 용어는 원래 acceptable quality level이었습니다. ISO는 1999년판에서 이를 acceptance quality limit으로 바꾸었고 ANSI/ASQ Z1.4는 2003년에 뒤따랐습니다. 흔한 설명은 옛 표현이 이 수치를 불량 허용량으로 읽게 만들었다는 것입니다. 이 역사 해석은 합리적이지만 규범 조항에서 근거를 찾지 못했으므로 ISO가 발표한 내용이 아니라 해석으로 다루어야 합니다.
로트가 불합격하면 어떻게 되는지, 그리고 “AQL 이하입니다”가 왜 변명이 되지 않는지는 로트가 불합격했지만 아마 여전히 괜찮습니다에 있습니다.
한 계획이 실제로 합격시키는 것
구체적인 계획을 하나 보겠습니다. 일반 검사 수준 II에서 로트 크기 10,001~35,000이면 시료 문자 M입니다. 1회 샘플링, 보통 검사, AQL 1.0이면 다음과 같습니다.
n = 315, Ac = 7, Re = 8
시료 315개를 검사하여 부적합품이 7개 이하이면 로트를 합격시키고 8개이면 불합격시킵니다. 이제 표준이 부적합품 백분율에 대해 가정하는 이항 모델로 이 수치를 계산해 보겠습니다.
| 실제 부적합품률 | 로트가 합격할 확률 |
|---|---|
| 1.0% | 약 98.6% |
| 3.0% | 약 27% |
실제로 AQL보다 세 배 나쁜 로트도 대략 네 번에 한 번은 통과합니다. 이는 계획의 결함이 아니라 샘플이 원래 그런 것입니다. 계획은 정해진 위험 아래에서 로트를 판정하는 규칙이며 이 로트를 측정한다고 주장한 적이 없습니다.
이 계획에 대해 흔히 하는 두 가지 말을 계획 자체와 대조해 볼 만합니다. AQL에서의 합격 확률은 고정된 95%가 아닙니다. 표준은 “높은 확률”이라고 말하며 여기서는 98.6%로 계산됩니다. 그리고 Ac는 AQL에 시료 크기를 곱한 값이 아닙니다. AQL 1.0으로 색인된 계획에서 7 ÷ 315 = 2.22%입니다. Ac는 AQL에 대한 산술이 아니라 계획의 검사 특성에서 나옵니다.
시료는 로트에 비례해 늘지 않습니다
일반 검사 수준 II에서는 다음과 같습니다.
- 로트 1,201~3,200 → 시료 문자 K → n = 125
- 로트 10,001~35,000 → 시료 문자 M → n = 315
로트 범위의 상한은 약 11배 커지지만 시료는 2.52배 커집니다. 로트가 시료에 비해 충분히 크면 검사 특성은 로트의 몇 분의 몇을 보았는지가 아니라 주로 n과 Ac가 좌우합니다. 그래도 ISO는 더 큰 결정일수록 더 날카롭게 판별하도록 로트 크기에 따라 시료를 단계적으로 늘립니다. 다만 그 관계가 비례였던 적은 없습니다.
그래서 조건 없이 인용한 수치는 의미가 없습니다. “125개를 샘플링합니다”는 로트 범위, 검사 수준, 엄격도, 계획 유형, AQL, Ac와 Re가 함께 있어야 해석할 수 있습니다.
체결용 부품에는 다른 표준이 적용됩니다
ISO 3269:2019, Fasteners — Acceptance inspection 제4판은 사전 합의가 없을 때 구매자가 적용하는 인수 검사 절차이며, 양측이 합의하지 못하거나 적합성에 분쟁이 있을 때의 기준 절차입니다. 볼트, 나사, 스터드, 너트, 핀, 와셔와 리벳을 다룹니다.
이는 체결용 부품이라는 이름표를 붙인 ISO 2859-1이 아닙니다. 자체적인 세 범주가 있습니다.
| 범주 | 특성 | 계획 |
|---|---|---|
| 1 | 치명적인 기계적·물리적 특성, 파괴 시험 | Ac = 0, Re = 1. 로트 크기에 따라 시료 1~8개 |
| 2 | 주요 치수, 끼워맞춤과 기능 | 처음에는 Ac = 0이지만 부적합 하나가 자동 불합격이 아니라 같은 크기의 추가 시료를 요구합니다 |
| 3 | 경미한 치수와 일부 기능 특성 | Ac가 0보다 큽니다. 시료 크기는 ISO 2859-1 특별 검사 수준 S-3을 따릅니다 |
35,001~500,000개 로트에 대해 ISO 3269는 범주 1에 5개, 범주 2와 3에 20개의 시료를 씁니다. 같은 로트에 ISO 2859-1 일반 검사 수준 II를 적용하면 수백 개가 필요합니다.
부속서 A는 이를 감추지 않습니다. 이런 작은 계획은 통계적 정보를 주지 않으며, 다른 가정에 기대고 있다고 밝힙니다. 공정 이상은 불량품 몇 개를 로트에 흩뿌리는 것이 아니라 로트의 상당 부분에 영향을 준다는 가정입니다. 5개는 로트의 측정값이 아닙니다. 공정이 공급업체가 말한 상태였는지를 확인하는 수단입니다.
모든 일을 이 가정이 떠맡고 있으며, 그래서 여기서는 시료보다 문서가 더 중요합니다. 용해 로트를 추적할 수 있고 공정이 관리 상태였다면 5개도 의미가 있습니다. 그렇지 않다면 500개도 도움이 되지 않습니다. 성적서 쪽 이야기는 재료 시험 성적서란 무엇인가에 있습니다.
ISO 3269는 AQL도 다르게 정의합니다. 3.3항은 AQL95를 합격 확률이 95%가 되는 부적합품 백분율로 명시적으로 정의하고, 3.4항은 LQ10을 10%로 정의합니다. 부속서 B는 검사 특성을 단계별로 설명합니다. ISO 2859-1이 “높은 확률”을 표에 맡기는 반면 ISO 3269는 수치를 정의 안에 넣습니다.
경계도 유의해야 합니다. ISO 3269는 더 강한 공정 관리와 로트 추적성이 필요한 대량 기계 조립, 특수 목적 및 특별 설계 용도를 제외합니다. 이런 경우는 계약으로 정해야 하며 제조사 자체의 공정 관리와 최종 검사는 ISO 16426을 따릅니다. 계약이 이를 대체하는 일도 흔합니다. 자동차, 항공우주와 안전 핵심 용도는 대신 Z1.4, ISO 2859-1, 합격 판정 개수 0 계획, PPAP와 관리 계획서 또는 전수 자동 선별을 요구할 수 있습니다.
보호 기능은 전환 규칙에 있습니다
ISO 2859-1의 계획 하나만으로는 대부분이 생각하는 것보다 약합니다. 이 체계의 보호 기능은 여러 로트에 걸쳐 일어나는 일에서 나옵니다.
- 보통에서 까다로운 검사로(9.3.1항): 연속된 5개 이하의 로트 중 2개가 최초 검사에서 불합격할 때.
- 까다로운 검사에서 보통으로(9.3.2): 최초 까다로운 검사에서 연속 5개 로트가 합격한 뒤.
- 보통에서 수월한 검사로(9.3.3): 전환 점수가 30에 이르고 생산이 안정적이며 책임 기관이 바람직하다고 판단할 때.
- 검사 중지(9.4): 까다로운 검사 기간 중 불합격한 로트의 누적 수가 5에 이를 때.
9.4를 주의해서 읽어야 합니다. 중지 조건은 해당 기간의 누적 불합격 5회이며 연속 5회가 아닙니다. 초안에서는 이를 잘못 썼습니다. 조건이 충족되면 공급업체가 조치를 취하고 책임 기관이 그 조치가 효과적일 것이라고 인정할 때까지 합격 판정 샘플링이 멈추며, 이후 검사는 까다로운 검사로 재개됩니다.
9.2항은 연속 로트 체계를 적용하면 전환 절차를 반드시 적용해야 한다고 규정합니다. 수월한 검사나 스킵 로트 검사로 옮기는 것은 책임 기관의 승인이 필요하므로 재량 사항으로 남습니다. 단독 로트나 일회성 주문처럼 전환 규칙이 작동할 수 없다면 체계 차원의 보호는 적용되지 않으며, 단독 로트와 한계 품질을 위해 쓰인 ISO 2859-2를 쓰거나 개별 계획을 그 자체의 검사 특성으로 골라야 합니다.
“그럼 전부 검사하면 됩니다”
ISO 28590:2017은 ISO 2859 시리즈의 입문 표준으로 폐지된 ISO 2859-10을 대체했습니다. 이 표준은 4.3.4항에서 100% 검사가 항상 완전히 효과적이지는 않다고 말합니다. 피로와 경계선상의 특성 때문에 잘못된 합격과 잘못된 불합격이 모두 생깁니다.
인간 공학 문헌은 방향을 뒷받침하지만 보편적인 수치를 뒷받침하지는 않습니다. 정밀 가공 부품을 대상으로 한 통제 연구에서 검사자의 평균 검출률은 약 85%였고 일반 산업의 기준치는 80% 안팎이었으며, 결함 유형에 따라 편차가 매우 컸습니다. 이 값은 효과를 보여 주는 예로 보아야 하며 설계에 쓸 상수가 아닙니다.
작은 나사의 작은 특징에 대해 실무적으로 말하면, 선별은 처음부터 올바르게 진행된 공정을 믿을 만하게 대신하지 못합니다. 그래서 노력을 앞단에 써야 합니다. 표준이 멈추는 곳을 참고하십시오.
대만에서는
CNS 2779-1:2020은 ISO 2859-1:1999와 추록 1:2011을 함께 채택한 대만 표준입니다. MIL-STD-105에 기반한 예전 CNS 2779를 대체했습니다. 대만 식품약물관리서의 지침은 계수형 샘플링에 대해 ISO 2859-1과 함께 CNS 2779-1을 제시합니다.
여기서 두 가지가 나옵니다. CNS 2779-1을 지정한 대만 도면은 현행 ISO판이 아닌 1999년 내용을 지정하는 것입니다. 그 차이가 중요하다면 어느 쪽인지 명시하십시오. 그리고 체결용 부품에 한해 말하면 CNS 2779-1은 일반 계수형 샘플링 표준이지 체결용 부품 인수 검사 표준이 아닙니다. 이 제품을 위해 쓰인 표준은 여전히 ISO 3269입니다.
참고로 같은 계보가 다른 곳에도 있습니다. JIS Z 9015-1:2006과 GB/T 2828.1-2012도 ISO 2859-1:1999를 채택한 표준입니다. MIL-STD-105E 자체는 1995년 2월 27일에 폐지되었고, 그 공지는 ANSI/ASQ Z1.4 같은 비정부 표준과 이후 MIL-STD-1916을 가리켰습니다.
구매 주문서에 적어야 할 것
- 어느 인수 표준을 적용하는지 번호와 연도로 적습니다. “AQL 1.0”만으로는 절차가 아닙니다.
- ISO 2859-1이라면 검사 수준, 계획 유형, 시작할 엄격도, 전환 규칙 적용 여부를 적습니다.
- ISO 3269라면 어떤 특성이 어느 범주에 속하는지 적습니다. 그것이 시료를 정합니다.
- 로트를 어떻게 구성하는지 적습니다. 무작위 추출과 합리적인 로트 구성은 요구 사항입니다(6.1항과 8.1항). 맨 위 상자에서 뽑은 시료는 명시된 위험을 무효로 만듭니다.
- 불합격 시 어떻게 할지를 일이 생기기 전에 적습니다.
관련 글
성적서에 무엇이 적혀 있고 어떻게 읽는지는 재료 시험 성적서에 있습니다. 로트가 불합격한 뒤 어떻게 되는지, 그리고 특채, 편차 허가, 재작업과 수리가 왜 서로 바꿔 쓸 수 없는지는 로트가 불합격했습니다에 있습니다. 사양에 이르는 결정의 전체 순서는 나사 사양을 빠짐없이 지정하는 방법(영어)에 있습니다.
이 글은 6단계: 문서를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
AQL 1.0은 불량품 1%가 허용된다는 뜻입니까?
아닙니다. ISO 2859-1은 합격 품질 한계를 연속된 로트가 합격 판정 샘플링에 제출될 때 허용할 수 있는 가장 나쁜 공정 평균인 품질 수준으로 정의합니다. 이는 한 로트의 내용이 아니라 시간에 걸친 생산자의 공정을 말하며, 5.1항은 AQL을 지정해도 생산자가 부적합품을 알면서 공급할 권리를 얻지 않는다고 밝힙니다. ISO 3269도 체결용 부품에 대해 같은 원칙을 반복합니다. 다루지 않는 것도 있습니다. 포장 수량입니다. AQL은 수량 부족 허용치가 아닙니다.
ISO 3269는 큰 체결용 부품 로트에서 몇 개를 검사합니까?
35,001~500,000개 로트에 대해 ISO 3269는 파괴 시험을 포함한 치명적인 기계적·물리적 특성인 범주 1에 5개, 범주 2와 3에 20개의 시료를 씁니다. 부속서 A는 이런 작은 계획이 통계적 정보를 주지 않으며, 공정 이상이 흩어진 몇 개가 아니라 로트의 상당 부분에 영향을 준다는 가정에 기댄다고 밝힙니다.
AQL 1.0 계획을 통과한 로트는 불량률이 1% 미만입니까?
합격이 그것을 입증하지는 않습니다. 일반 검사 수준 II, 로트 10,001~35,000, AQL 1.0, 보통 검사 1회 샘플링을 예로 들면 계획은 315개를 검사하고 7개에서 합격, 8개에서 불합격입니다. 실제 부적합품률이 1%이면 이 계획은 로트의 약 98.6%를 합격시키지만 실제 부적합품률이 3%여도 여전히 약 27%를 합격시킵니다. 계획은 로트를 측정하는 것이 아니라 정해진 위험 아래에서 판정합니다.
합격 판정 개수는 AQL에 시료 크기를 곱한 값입니까?
아니며 계산도 맞지 않습니다. 315개, 합격 판정 개수 7인 계획에서 7을 315로 나누면 2.22%이지만 이 계획은 AQL 1.0으로 색인되어 있습니다. 합격 판정 개수는 계획의 검사 특성에서 나옵니다. 표에서는 로트 크기와 검사 수준이 시료 문자와 시료 크기를 정하고, 그다음 AQL이 합격 판정 개수와 불합격 판정 개수를 고릅니다.
시료 크기는 왜 로트 크기에 비례해 늘지 않습니까?
로트가 시료에 비해 충분히 크면 검사 특성은 검사한 비율이 아니라 주로 시료 크기와 합격 판정 개수가 좌우하기 때문입니다. 일반 검사 수준 II에서 1,201~3,200개 로트는 125개, 10,001~35,000개 로트는 315개를 뽑습니다. 로트 범위의 상한은 약 11배 오르지만 시료는 2.52배 오르며, 이는 비례가 아니라 의도된 단계입니다.
ISO 2859-1에서는 언제 검사를 중지해야 합니까?
9.4항은 최초 까다로운 검사 기간 중 불합격한 로트의 누적 수가 5에 이르면 중지를 요구합니다. 연속 5회 불합격일 필요는 없습니다. 이후 공급업체가 조치를 취하고 책임 기관이 그 조치가 효과적일 것이라고 인정할 때까지 합격 판정 샘플링이 멈추며, 그 뒤 검사는 까다로운 검사로 재개됩니다.
대만에서는 어떤 표준이 적용됩니까?
CNS 2779-1:2020은 ISO 2859-1:1999와 추록 1:2011을 함께 채택한 대만 표준이며 MIL-STD-105에 기반한 예전 CNS 2779를 대체했습니다. 즉 현행 2026년 ISO판이 아니라 1999년 내용이므로 CNS 2779-1을 지정하는 도면은 이를 의식하고 지정해야 합니다. 체결용 부품에 한해서는 ISO 3269가 여전히 이 제품을 위해 쓰인 인수 표준입니다.
참고 자료
- ISO 2859-1:2026, 제3판(2026년 1월) — 3.1.26항(AQL 정의), 5.1(부적합품 공급 권리 없음), 6.1과 8.1(로트 구성과 시료 추출), 9.2–9.4(전환과 중지), 12.6(위험), 15절 표 1(시료 문자), 16절 표 2(보통 검사 1회 샘플링 계획)
- ISO 2859-2:2020(단독 로트, 한계 품질); ISO 2859-3:2005(스킵 로트); ISO 2859-4:2020; ISO 2859-5:2005; ISO 28590:2017 4.3.4항(폐지된 ISO 2859-10을 대체)
- ISO 3269:2019, 제4판, Fasteners — Acceptance inspection — 1절(적용 범위와 우선순위), 3.3과 3.4(AQL95, LQ10), 5.3, 표 1과 표 2, 부속서 A, 부속서 B
- ISO 16426 — 제조사의 공정 관리와 최종 검사
- ANSI/ASQ Z1.4-2003 (R2024); MIL-STD-105E 폐지 공지, 1995년 2월 27일
- CNS 2779-1:2020(ISO 2859-1:1999 + Amd 1:2011 채택); JIS Z 9015-1:2006; GB/T 2828.1-2012
- Squeglia, Zero Acceptance Number Sampling Plans, 제6판
- Human Factors, 2015 — 정밀 가공 부품의 육안 검사
개별 주문의 인수 여부는 계약과 도면이 정합니다.
문의
주문에 인수 절차가 붙어 있다면 첫 불합격 뒤가 아니라 도면과 함께 보내 주십시오. 어느 표준인지, 어느 검사 수준인지, 어떤 특성이 어느 범주에 속하는지에 따라 출하 전에 저희가 검사하는 내용이 달라집니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com