 TIGERFASTENERS
아연이 한 번도 녹지 않는 아연 도금이 있습니다
ISO 17668의 서문은 마치 별칭 목록처럼 읽힙니다. 독일에서는 확산 아연 도금. 러시아에서는 열확산 피막. 우크라이나에서는 열확산 아연 도금. 영국에서는 증기 아연 도금. 미국에서는 아연 확산 피막. 아연 금속간 화합물 피막, 이것도 러시아. 이스라엘에서는 아연 열확산 아연 도금. 이 모두가 하나의 공정이며, 중국과 유럽과 미국에서는 표준이 끝내 설명하지 않는 이름으로 불립니다. 셰라다이징입니다. 이 공정이 왜 그렇게 많은 이름을 얻었는지는 설명에 드는 네 쪽을 들일 만합니다.
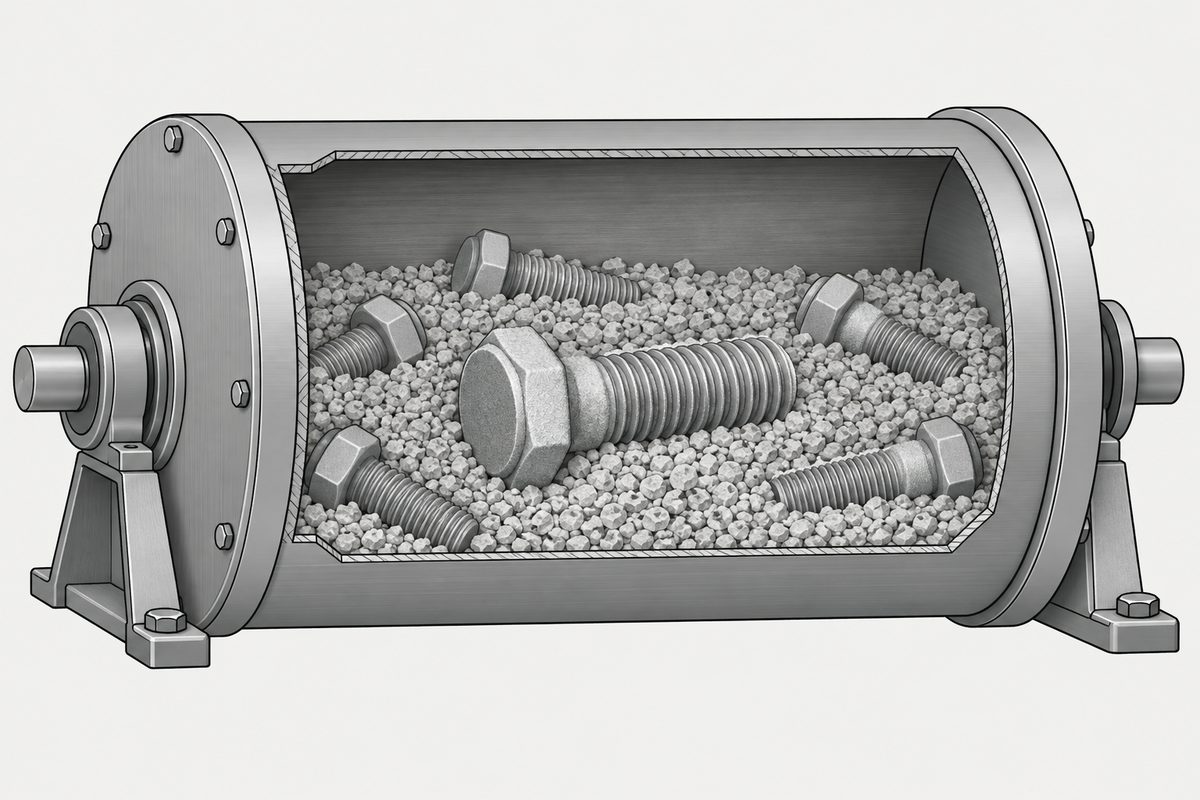
“일반적인 처리 온도는 아연의 녹는점(419 °C)보다 낮다.”(번역) 이 한 문장이 이 공정을 아연 도금이라 불리는 다른 모든 것과 구분합니다. 부품은 아연 분말과 함께 천천히 회전하는 밀폐 용기에 들어가 약 300~500 °C에서 처리되며, 아연은 분말 상태 그대로입니다. 강재 위에 생기는 것은 아연층이 아닙니다. 철과 아연이 반응해 금속간 화합물층을 이룹니다.
이 글에서는 두 가지 자료를 씁니다. 첫째는 ISO 17668:2016, 철강 제품의 아연 확산 피막, 셰라다이징으로, 피막을 다루는 ISO/TC 107 위원회 가운데 용융 도금 분과위원회가 만든 표준입니다. 둘째는 Materials에 실린 2021년 오픈 액세스 논문으로, 폴란드 비엘스코비아와 대학교의 연구자 두 명이 동일한 강재 원판에 이 공정과 용융 아연 도금을 각각 적용한 뒤 강재 핀에 대고 마모시킨 연구입니다.
드럼 안에서 실제로 일어나는 일
표준은 이를 한 단락으로 설명합니다. 철강 부품을 아연 분말로 된 혼합물(불활성 물질을 섞거나 섞지 않음)과 함께, 천천히 회전하거나 고정된 밀폐 용기 안에서 가열합니다. 아연이 표면과 반응합니다. 10~75마이크로미터의 두께를 얻을 수 있고 필요하면 더 두껍게도 가능하며, 두께는 아연 분말의 양, 처리 시간, 온도로 정밀하게 제어됩니다. 그 후 장입물을 냉각하고, 선별 공정으로 부품과 쓰이지 않은 혼합물을 분리한 뒤, 부품은 보통 부동태 처리로 넘어갑니다.
액체가 없다는 데서 두 가지 결과가 나옵니다. 피막은 모재의 윤곽을 그대로 따라가며 흘러내리는 것이 없으므로 형상이 불규칙한 부품에서도 균일하게 형성됩니다. 그리고 두께는 드럼에 넣는 아연의 양으로 정해지는데, 이는 욕조에 얼마나 오래 담가 두느냐와는 전혀 다른 제어 변수입니다.
욕조도 가열로도 쓰지 않는 네 번째 방법도 있습니다. 회전하는 배럴 안에서 유리 비드가 아연 분말을 강재에 두드려 붙이는 기계적 도금으로, 전류도 가열도 쓰지 않습니다.
400도에서 4시간 대 460도에서 90초
이 논문이 유용한 이유는 바로 저자들이 두 공정을 각각의 표준에 따라 수행하고 그 조건을 기록해 두었기 때문입니다. 열확산 시편은 분당 5~10회전하는 회전 챔버에 넣었고, 순도 99%, 평균 입도 3~4마이크로미터의 아연 분말로 400 °C에서 4시간 처리했습니다. 비교용 용융 도금 시편은 염산으로 산세하고 플럭스 처리한 뒤 460 °C 아연욕에 90초 침지하고 수랭했습니다. 두 피막 모두 두께는 45~55마이크로미터였습니다.
| 셰라다이징 | 용융 아연 도금 | |
|---|---|---|
| 아연의 공급 형태 | 분말, 입도 3~4 µm | 용융욕 |
| 온도와 시간 | 400 °C, 4시간 | 460 °C, 90초 |
| 운동 | 5~10 rpm으로 도는 드럼 | 침지 후 원심 분리로 잉여분 제거 |
| 피막의 상 | 전체가 철-아연 합금 | 합금층 위에 자유 아연층 |
기억해 둘 결과는 마지막 행입니다. 논문에 따르면 열확산 후의 미세 조직은 용융 도금과 비슷하지만 에타상이 없다는 점만 다릅니다. 에타상은 용융 도금 부품이 욕조에서 나올 때 바깥쪽에 응고하는 순수 아연입니다. 이들의 시편에서 확산 피막은 바깥쪽이 델타상, 안쪽이 감마상이었습니다. 용융 도금 피막에는 에타, 제타, 델타, 감마-1상이 있었습니다. 용융 도금 피막을 열처리하자 에타상이 사라지고 세 개의 상이 남았습니다.
자유 아연층이 없어서 잃는 것과 얻는 것
저자들은 경도, 마찰, 마모를 측정했습니다. 열확산 피막의 경도는 325~385 HV 0.02로, 열처리한 용융 도금 피막보다 40~90 HV 높았습니다. 마모 시험에서 열처리하지 않은 용융 도금 피막은 확산 피막보다 4배 많은 질량을 잃었습니다. 열처리한 용융 도금 피막과 비교하면 질량 감소 차이는 최대 0.004그램으로, 두 피막은 거의 같은 거동을 보였습니다.
주의 깊게 읽어야 할 것은 마찰 결과입니다. 측정된 마찰 계수는 0.20~0.39로 달라졌고, 이를 움직인 것은 피막 처리 전에 강재를 어떻게 전처리했는가였습니다. 모재가 거칠수록 마찰이 낮았는데, 저자들은 강재의 반응성이 높아져 더 단단한 델타상의 영역이 넓어졌기 때문이라고 봅니다. 같은 피막 사양, 같은 강재라도 드럼에 들어가기 전에 무슨 일이 있었느냐에 따라 최댓값이 최솟값의 2배에 이르는 범위 어디에든 떨어질 수 있다는 뜻입니다.
이 수치는 체결 부품의 마찰 계수가 아니며 그렇게 써서도 안 됩니다. 시험은 지름 4밀리미터 강재 봉이 약 10뉴턴의 하중으로 피막 원판 위를 건식 미끄럼하는 방식이었고, 너트 자리면에 대고 조인 볼트가 아니었습니다. 옮겨 올 수 있는 것은 효과의 방향과 크기입니다. 이 피막 전의 표면 전처리는 피막이 내는 마찰을 크게 바꿉니다. 체결 토크 값을 기준으로 이음을 설계한다면 마찰은 실제 조립체에서 측정해야 하며, 피막의 이름에서 추론해서는 안 됩니다.
불합격 사유가 되는 것과 되지 않는 것
6.1항은 짧지만 외관에 관해서는 이례적으로 구체적입니다. 표면은 회색이고 무광 또는 유광이며, 처리나 보관 중의 정상적인 접촉으로 생긴 긁힘이 있을 수 있는데, 이는 표면적인 것으로 내식성을 해치지 않습니다. 피막에는 아연-철 합금 특유의 어느 정도의 표면 거칠기가 있습니다. 이어서 서로 반대 방향을 가리키는 두 규칙이 나옵니다.
- 흰 얼룩은 불합격 사유가 되지 않습니다. 습한 환경에서 보관하는 동안 생기는 회백색 부식 생성물을 이 항에서 명시하고, 불합격 사유에서 분명히 제외합니다
- 납품 시점의 주황갈색 변색은 허용되지 않습니다. 단, 주문 시 합의한 경우는 예외입니다. 이를 이유로 불합격된 부품은 다시 셰라다이징하여 재제출해야 합니다
- 피막이 없는 부분은 허용되지 않습니다. 역시 주문 시 합의한 경우는 예외이며, 재처리 후 재제출이라는 같은 조치가 적용됩니다
그리고 이 항 전체를 정직하게 만드는 주석이 있습니다. 실무의 모든 요구 사항을 포괄하는 피막의 외관과 마감에 대한 정의를 세우는 것은 불가능하다는 것입니다. 이 사이트는 다른 표준에서, 다른 색에 관해 이 문장을 만난 적이 있습니다. 표준은 얼마나 검어야 하는지 말하지 않는다. 두 위원회, 두 피막, 같은 고백입니다.
나사 한 개는 어떻게 측정되는가
측정 조항은 구매 담당자가 눈여겨볼 만합니다. 성적서의 두께 값이 실제로 무엇을 가리키는지 설명해 주기 때문입니다. 두께는 자기식 또는 전자기식으로 측정하거나 무게로 구하며, 무게법에 대해 표준은 환산 밀도로 7.2 g/cm³를 제시합니다. 피막 전체가 합금이므로 아연이 아니라 합금의 밀도입니다.
측정값은 기준면에서 읽습니다. 유효 표면이 10 cm² 이상인 부품은 관리 시료의 각 부품마다 기준면이 적어도 하나 있어야 합니다. 10 cm² 미만이면 여러 부품을 모아 합계가 10 cm²가 되게 합니다. 작은 나사 한 개에는 기준면이 없습니다. 한 줌을 모으면 생기고, 성적서의 수치는 그 한 줌에 대한 평균입니다.
이어지는 조항은 측정값 하나가 낮게 나왔다고 다퉈 본 적이 있는 사람에게 인용해 줄 만합니다. 각 기준면에서 적어도 다섯 번 측정하는데, 한 번의 측정이 다루는 면적이 매우 작기 때문에 개별 수치는 국부 두께보다 낮을 수 있으며, 통상 최대 15%까지 낮다. 이는 문제가 되지 않는다고 표준은 말합니다. 기준면 전체의 평균만 최소값을 충족하면 되기 때문입니다. 표준은 일부 측정값이 낮게 나올 것이며 그 값 하나만으로는 판정에 쓰이지 않는다고 미리 알려 주는 셈입니다.
| 로트 내 부품 수 | 관리 시료의 최소 수량 |
|---|---|
| 1~3 | 전수 |
| 4~500 | 3 |
| 501~1,200 | 5 |
| 1,201~3,200 | 8 |
| 3,201~10,000 | 13 |
| 10,000 초과 | 20 |
이 표준이 체결 부품 이야기를 멈추는 지점
적용 범위에는 체결 부품 구매 담당자가 두 번 읽어야 할 예외가 있습니다. 이 표준은 별도의 표준이 있는 셰라다이징 제품에는 적용되지 않으며, 그 예로 체결 부품과 관을 듭니다. 그런 표준에는 추가 요구 사항이나 다른 요구 사항이 있을 수 있습니다. 제품 표준은 피막에 관해 이 표준을 인용하거나, 자체 수정 사항을 붙여 인용할 수 있습니다.
이 표준에는 나사 부품을 위한 추가 틈새라는 제목의 조항도 있는데, 무료 미리보기 범위 밖에 있으므로 여기서는 그 내용에 관해 아무것도 주장하지 않습니다. 그런 조항이 있다는 것 자체는 예상할 만합니다. 의미 있는 두께의 아연 피막이라면 나사산 안에 자리를 내 주어야 하기 때문입니다. 이것이 용융 아연 도금 체결 부품 표준의 핵심 논지이며, 그 표준의 답은 도금 후에 오버사이즈로 탭을 낸 너트와 부품에 각인한 문자입니다.
견적을 비교하는 사람에게 중요한 적용 범위 문장이 하나 더 있습니다. 이 표준은 셰라다이징 전 모재의 표면 상태에 대해 어떤 요구 사항도 규정하지 않으며, 4.1항은 모재의 상태, 부품의 질량, 공정 조건이 피막의 외관, 두께, 거칠기 및 물리적·기계적 성질에 영향을 줄 수 있고 표준은 이러한 성질에 관한 요구 사항을 정하지 않는다고 덧붙입니다. 표면 전처리에 따라 마찰 계수가 최대 2배까지 달라졌다는 논문의 결과와 나란히 놓으면 빈틈이 분명해집니다.
주문서에서는 어떻게 할 것인가
- 공정 계열이 아니라 공정 자체를 지정하십시오. 서문은 이 공정의 나라별 명칭을 일곱 개 듭니다. 공급업체가 어느 이름을 쓰든, 어디서나 통하는 것은 표준 번호입니다
- 등급과 평균값을 예상하십시오. 작은 부품 성적서의 두께는 합계 10 cm²가 되도록 모은 묶음의 평균이며, 개별 측정값은 그보다 최대 15% 낮아도 됩니다
- 흰 얼룩을 이유로 불합격 처리하지 마십시오. 표준은 흰 얼룩을 명시하고 제외합니다. 허용되지 않는 것은 납품 시점의 주황갈색 변색입니다
- 마찰이 중요하다면 표면 전처리를 확인하십시오. 표준에는 이에 대한 요구 사항이 없고, 논문에서 측정된 마찰에 대한 영향은 컸습니다
- 대신 적용되는 제품 표준이 있는지 확인하십시오. 적용 범위는 체결 부품과 관을, 해당 표준이 있는 경우 그 표준에 넘깁니다
기억할 것은 첫 번째입니다. 표면 처리 견적의 다른 모든 항목에서 아연은 액체로, 혹은 욕조 속의 이온으로 옵니다. 여기서는 분말로 와서 합금으로 남고, 온도는 그중 어느 것도 흘러내릴 수 있는 지점에 결코 이르지 않습니다.
이 글은 5단계: 표면 처리를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
셰라다이징이란 무엇입니까?
열확산 피막 공정입니다. ISO 17668은 철강 부품을 주로 아연 분말로 된 혼합물과 함께, 보통 천천히 회전하는 밀폐 용기 안에서 약 300~500도(섭씨)로 가열하는 공정으로 설명합니다. 아연이 표면과 반응해 금속간 화합물층을 형성합니다. 표준은 일반적인 처리 온도가 아연의 녹는점인 419도보다 낮다고 명시합니다.
셰라다이징은 용융 아연 도금과 무엇이 다릅니까?
아연이 한 번도 녹지 않고, 결과물에 자유 아연층이 없습니다. 두 공정을 모두 수행한 2021년 Materials 논문은 열확산 미세 조직이 용융 도금과 비슷하지만 에타상, 즉 용융 도금 부품 바깥쪽에 응고하는 순수 아연이 없다고 보고합니다. 이 연구에서 확산 공정은 400도에서 4시간, 비교용 용융 도금은 460도에서 90초 동안 진행되었습니다.
셰라다이징 피막의 두께는 얼마입니까?
ISO 17668에 따르면 10~75마이크로미터의 두께를 얻을 수 있고 필요하면 더 두껍게도 가능하며, 아연 분말의 양, 처리 시간, 온도로 제어합니다. 표준은 여섯 개 등급의 최소 두께를 규정하지만, 그 등급별 값은 무료 미리보기 범위 밖에 있어 여기서는 수치를 제시하지 않습니다.
셰라다이징 부품의 백청은 불합격 사유입니까?
이 표준에서는 아닙니다. 6.1항은 셰라다이징 후 습한 환경에서 보관하는 동안 주로 염기성 산화아연으로 생기는 회백색 부식 생성물, 즉 흰 얼룩은 불합격 사유가 되지 않는다고 규정합니다. 주문 시 합의하지 않았다면 허용되지 않는 것은 납품 시점의 주황갈색 변색입니다.
개별 두께 측정값은 왜 낮게 나옵니까?
측정 면적이 매우 작기 때문이며, 표준은 이를 미리 밝힙니다. 6.2.4항은 각 기준면에서 자기식 또는 전자기식 측정을 적어도 다섯 번 하도록 요구하고, 개별 수치가 국부 두께보다 통상 최대 15%까지 낮을 수 있으나 기준면 전체의 평균만 최소값을 충족하면 되므로 이는 문제가 되지 않는다고 명시합니다.
작은 부품의 피막 두께는 어떻게 측정합니까?
여러 개를 묶어서 측정합니다. 기준면에는 적어도 10제곱센티미터의 유효 표면이 필요합니다. 그보다 작은 부품은 합계가 10제곱센티미터가 될 때까지 모으므로, 작은 체결 부품의 두께 값은 부품 한 개의 측정값이 아니라 묶음의 평균입니다.
셰라다이징은 볼트의 마찰 계수를 바꿉니까?
이 페이지는 읽은 자료만으로는 답할 수 없으며, 일부러 그렇게 밝힙니다. 2021년 논문은 확산 피막의 마찰 계수를 0.20~0.39로 측정했고 이 값은 피막 처리 전 강재의 전처리에 따라 달라졌지만, 시험은 피막 원판 위를 건식으로 미끄러지는 강재 핀이었지 너트 자리면에 대고 조인 볼트가 아니었습니다. 이 결과가 보여 주는 것은 피막 처리 전의 표면 전처리가 피막의 마찰을 바꾼다는 점이며, 표준은 그 전처리에 대해 아무 요구 사항도 두지 않습니다.
참고 자료
- ISO 17668:2016, Zinc diffusion coatings on ferrous products, sherardizing, specification. 서문, 적용 범위, 3항 용어 정의, 4항, 표 1을 포함한 5항, 6항부터 6.2.5까지
- Jędrzejczyk, Skotnicki, “Comparison of the tribological properties of the thermal diffusion zinc coating to the classic and heat treated hot-dip zinc coatings”, Materials, 2021. CC BY 오픈 액세스
ISO 17668:2016은 공개 미리보기로 읽었으며, 이 표준의 미리보기에는 앞부분과 6.2.6의 제목까지의 내용이 들어 있습니다. 여섯 개 등급의 두께 표, 합격 기준에 관한 6.3항, 나사 부품을 위한 추가 틈새라는 제목의 6.4항, 7항, 부속서 네 개 전부는 미리보기 범위 밖에 있으며, 여기서 인용한 내용은 없습니다. 이 페이지에는 등급별 두께 값이 하나도 없습니다. 6.4항의 존재와 제목은 목차에 나와 있어 언급했지만 그 내용은 다루지 않았습니다. 이 표준은 90.20 단계(정기 검토 중)에 있으며, 마지막으로 2021년에 검토되어 유지 확인되었습니다. 표준은 셰라다이징이라는 이름의 유래를 어디에서도 설명하지 않으며, 관련 특허를 읽지 않았으므로 이 페이지도 그에 관해 아무것도 주장하지 않습니다. 논문은 CC BY 라이선스의 오픈 액세스판으로 읽었습니다. 저자들이 직접 측정한 값만 사용했으며, 다른 문헌에서 모은 금속간 화합물상의 경도 표는 인용하지 않았습니다. 0.20~0.39의 마찰 계수는 지름 4밀리미터 강재 봉을 약 10뉴턴의 하중으로 피막 원판 위에서 건식으로 미끄러뜨린 핀 온 디스크 시험의 결과이며, 체결 부품의 마찰 계수가 아닙니다. ISO 16047에 따라 얻은 값과 비교할 수 없으며 토크 계산에 써서는 안 됩니다. 후처리는 미리보기 범위 밖의 부속서에 있으므로 다루지 않았습니다.
문의
견적서에 이 공정이 제시되어 있다면 주문서에는 표준 번호와 등급을 적고, 마찰이나 두께 균일성이 중요하다면 피막 처리 전 표면 전처리를 별도 항목으로 적어 둘 만합니다. 표준은 이 전처리를 일부러 규정하지 않았습니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com