 TIGERFASTENERS
십자 드라이버 팁에는 별도의 표가 있고, 모든 크기가 똑같이 0.05 mm를 받습니다
한 엔지니어링 포럼에서 이번 달 100개의 댓글이, 싼 십자 드라이버는 나사 홈을 뭉개고 비싼 드라이버는 그렇지 않은 이유를 두고 오갔습니다. 거의 모든 답이 공차를 말했지만, 표를 펼쳐 본 사람은 한 명도 없었습니다. 드라이브 홈에는 규격이 있고, 이는 꽤 자주 인용됩니다. 그 홈에 들어가는 팁에는 별도의 규격이 있는데, 이를 읽는 사람은 거의 없으며, 그 규격은 묘한 내용을 담고 있습니다. 팁 폭의 허용 대역이 날 지름이 3 mm든 10 mm든 똑같이 0.05 mm라는 것입니다.
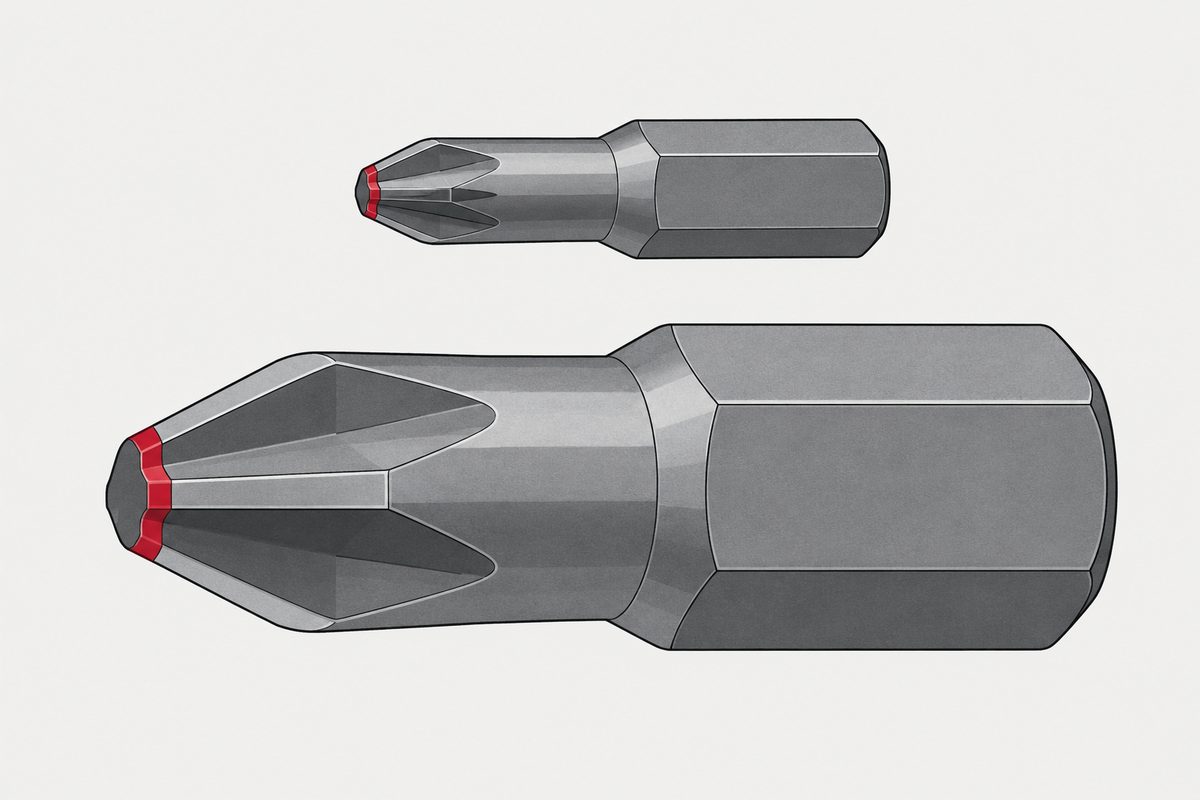
ISO 8764-1 표 1에서 PH형 팁의 날개 폭은 0번이 0.61~0.56 mm, 4번이 3.60~3.55 mm입니다. 크기는 달라도 대역은 같습니다. 0.05 mm. 100분의 5, 대만 가공 공장에서 ‘tiao’라고 부르는 단위로 5입니다. 표의 모든 크기가 이 대역을 받습니다. 반면 최대치의 1번과 최소치의 2번 사이 간격은 0.48 mm로, 이 사이트가 직접 뺄셈한 값이며 그 대역 열 개 정도에 해당합니다.
해당 문서는 ISO 8764-1:2004, Assembly tools for screws and nuts, screwdrivers for cross-recessed head screws, part 1: driver tips, 세 번째 판, ISO/TC 29/SC 10이며, 2024년 검토에서 현행으로 확인되었습니다. 두 가지 형태를 규정합니다. H형 홈용 PH형과 Z형 홈용 PZ형입니다. 홈 자체는 다른 규격인 ISO 4757의 몫이고, 날 길이와 표시는 제2부에 있습니다. 이 부는 수동 드라이버와 기계용 비트를 함께 다루며, 작업 끝부분만을 대상으로 합니다.
표
0번부터 4번까지 번호가 붙은 다섯 가지 크기가 각각 한 쌍의 한계값으로 주어집니다. 0번보다 작은 것은 없습니다.
| 팁 | 호칭 날 지름 | b, 날개 폭 | g | l min | α | β |
|---|---|---|---|---|---|---|
| 0 | 3 mm | 0.61 / 0.56 | 0.84 / 0.79 | 2.78 | 그림 참조 | 7°00′ / 6°30′ |
| 1 | 4.5 mm | 1.03 / 0.98 | 1.30 / 1.25 | 2.78 | 138°30′ / 138°00′ | 7°00′ / 6°30′ |
| 2 | 6 mm | 1.56 / 1.51 | 2.31 / 2.26 | 4.37 | 140°30′ / 140°00′ | 5°45′ / 5°15′ |
| 3 | 8 mm | 2.52 / 2.47 | 3.84 / 3.79 | 6.74 | 146°30′ / 146°00′ | 5°45′ / 5°15′ |
| 4 | 10 mm | 3.60 / 3.55 | 5.11 / 5.06 | 8.34 | 153°30′ / 153°00′ | 7°00′ / 6°30′ |
길이에 해당하는 두 열은 예상대로 움직입니다. 호칭 날 지름은 3, 4.5, 6, 8, 10으로, 최소 직선 길이는 2.78에서 8.34까지 커집니다. 공차는 이를 따르지 않습니다. b는 모든 행에서 0.05입니다. g도 모든 행에서 0.05입니다. 두 각도는 모든 행에서 0°30′입니다.
패턴을 깨는 열이 두 개 있는데, 위원회가 공차를 고르지 않게 배분한 유일한 곳이므로 짚어 둘 만합니다. 홈 입구 폭인 e는 0번에서 0.38~0.29로 대역이 0.09이고, 나머지는 모두 0.05입니다. 작은 중앙 폭인 f는 0, 1, 2번 팁에서 0.05이고 3, 4번 팁에서 0.08입니다. 큰 팁은 가운데가 더 느슨해도 됩니다.
홈 각도도 단조롭게 변하지 않습니다. β는 0, 1, 4번 팁에서 7°00′~6°30′, 2, 3번 팁에서 5°45′~5°15′입니다. 가운데 두 크기, 즉 대부분의 사람이 갖고 있는 두 크기가 양옆 크기보다 홈 기울기가 완만합니다.
2번이 1번 크기로 흘러갈 수 있는가
포럼이 실제로 던진 질문은 이것이었고, 관찰의 형태로 나왔습니다. 어떤 브랜드의 2번은 1번 나사를 엉성하게나마 돌렸고, 다른 브랜드의 2번은 아예 들어가지 않았다는 것입니다. 글쓴이는 헐거운 쪽이 의도된 것인지 궁금해했습니다.
먼저 뺄셈부터 하되, 아래 계산은 규격이 아니라 이 사이트의 것임을 밝혀 둡니다. b에서 허용되는 가장 작은 2번은 1.51이고, 허용되는 가장 큰 1번은 1.03입니다. 간격은 0.48 mm입니다. 2번이 들어가야 하는 대역은 0.05입니다. 따라서 팁의 날개 폭이 한 단계 아래 크기의 상한에 닿으려면 공차 대역 아홉 개나 열 개만큼 통째로 작아져야 합니다. 공구 마모로는 그렇게 되지 않습니다. 2번이 1번을 돌릴 때 무슨 일이 일어나든, 그것은 흘러간 2번이 아닙니다.
그래도 들어가는 이유는 표가 아니라 그림에 있습니다. PH 팁은 원뿔이며, 반각 26°30′, 공차 0~마이너스 0°30′으로 그려져 있고, 홈 네 개가 90° 등간격으로 나 있습니다. 원뿔은 어느 것이든 끝 가까이에서 가늡니다. 2번은 코끝이 홈 입구보다 가늘기 때문에 1번 홈에 언제나 어느 깊이까지는 들어갑니다. 실제로 일을 하느냐를 정하는 것은 플랭크가 닿기 전에 얼마나 깊이 들어가 앉느냐입니다.
그리고 규격이 실제로 관리하는 것이 바로 그것입니다.
게이지는 깊이를 재며, 그렇게 밝힙니다
5항은 누구에게도 마이크로미터로 팁을 재라고 하지 않습니다. 검사 게이지를 정의하고, 팁이 적합한 경우를 다음과 같이 규정합니다.
“게이지에 제대로 맞고, 53°와 142°의 두 원뿔이 만나는 팁의 모서리가 게이지의 단 c 안에 있을 때.”
53°는 그림에 있는 반각 26°30′의 두 배입니다. 두 원뿔이 만나는 모서리는 팁의 어깨이며, 게이지가 묻는 것은 그 어깨가 축 방향으로 어디에 놓이느냐입니다. PZ 게이지 표 아래의 주석이 이를 분명히 말합니다. “검사 게이지는 공구 프로파일의 삽입 깊이를 확인하는 데에만 사용할 수 있다. 이를 통해 해당 나사 머리에 대한 공구 프로파일의 맞춤 정밀도가 보장된다.”
이제 단 c가 무엇인지 보십시오. 표 3에서 이것은 다섯 가지 크기 전체에 걸친 병합된 셀 하나입니다. 0.254 mm, ±0.025. 0번 게이지와 4번 게이지가 같은 창을 씁니다. 다른 무엇이 크기에 따라 커지든, 깊이 창은 커지지 않습니다.
이것은 4분의 1 mm이며, 포럼이 더듬어 찾던 숫자입니다. 4분의 1 mm만큼 얕게 앉는 팁은 게이지 불합격입니다. 제대로 앉는 팁은 설계된 플랭크에 물립니다. 그 스레드의 누구도 깊이를 재지 않았습니다. 깊이는 모두가 묘사한 현상, 즉 드라이버가 물리느냐 아니냐로밖에 느낄 수 없기 때문입니다.
게이지는 팁의 가장 불리한 쪽 끝에 맞춰 만들어집니다
PH형 팁 게이지 치수 선정에 대한 설명이라는 제목의 참고 부속서가 있지만, 무료 미리보기에는 들어 있지 않아 그 내용을 말씀드릴 수 없습니다. 할 수 있는 일은 표 1과 표 3을 나란히 놓는 것이며, 이는 규격이 아니라 이 사이트가 한 비교입니다.
| 게이지 치수 | 그 공차 | 표 1에서 대응하는 값 |
|---|---|---|
| m | 0 / −0.02 | 다섯 크기 모두 e의 최솟값 (0.29 / 0.49 / 1.08 / 2.07 / 2.71) |
| α | 0 / −0°15′ | α의 최솟값 (138° / 140° / 146° / 153°) |
| β | +0°15′ / 0 | β의 최댓값 (7° / 7° / 5°45′ / 5°45′ / 7°) |
| b | min. | 호칭 날 지름 (3 / 4.5 / 6 / 8 / 10) |
모두 정확히 일치하며, 각각은 팁 공차 중 게이지를 통과하기 가장 어려운 쪽 끝에서 가져온 뒤 같은 방향으로 4분의 1도 또는 0.02 mm를 더 옮긴 값입니다. 게이지는 호칭 팁의 복제가 아닙니다. 표가 아직 허용하는 가장 나쁜 팁의 복제이며, 그래서 게이지에 들어가는 것은 구조상 대역 안에 있게 됩니다.
0번 행에는 α 자리에 줄표가 있습니다. 이는 표 1과 일치합니다. 그 표에서도 0번 팁에는 α 값이 없고 셀에 그림 1 참조라고 적혀 있습니다. 그림에서 0번 팁은 다른 크기가 α와 함께 갖는 92° +0°30′ / 0 홈 각도만으로 그려져 있고, R0.28~R0.21의 작은 반경 상세가 있습니다. 가장 작은 팁은 축소한 형상이 아니라 다른 형상입니다.
게이지는 밀리미터를 입은 인치 도면입니다
표 3의 나머지가 흥미로운 부분이며, 여기서도 계산은 이 사이트의 것입니다. 모든 크기에서 같은 깊이 창인 단 c부터 보겠습니다. 0.254 mm는 정확히 0.010 인치입니다. 그 공차 ±0.025 mm는 반올림 오차 안에서 1/1000인치입니다. 미터법 규격이라면 0.254를 고르지 않을 것입니다. 인치 도면이라면 1000분의 10인치를 아무 생각 없이 고를 것입니다.
다음은 치수 a로, 소수점 셋째 자리까지 적혀 있고 공차는 ±0.005 mm입니다. 밀리미터로 요구하기에는 이상한 값입니다.
| 팁 | a, 인쇄된 값 | 인치 | 다시 환산 |
|---|---|---|---|
| 0 | 0.419 | 0.0165 | 0.4191 |
| 1 | 0.648 | 0.0255 | 0.6477 |
| 2 | 1.156 | 0.0455 | 1.1557 |
| 3 | 1.918 | 0.0755 | 1.9177 |
| 4 | 2.553 | 0.1005 | 2.5527 |
다섯 개 모두 딱 떨어지는 인치 값에 1000분의 0.5를 더한 값에 놓입니다. 1000분의 16.5, 25.5, 45.5, 75.5, 100.5. 미터 값을 환산해서는 나오지 않는 우연입니다.
e 열은 같은 이야기를 분수로 들려줍니다. 2.38은 3/32인치인 2.38125를 반올림한 값입니다. 3.97은 5/32인치, 3.96875입니다. 7.94는 5/16인치, 7.9375입니다. 남은 값은 6.34인데, 1/4인치는 6.35입니다. 저희는 이를 인쇄된 그대로 전합니다. 그 0.01 mm 차이를 설명할 수 없고, 오류라고 부르지도 않으며, 이 값들의 출처를 설명해 줄 수도 있었던 부속서는 유료 장벽 뒤에 있습니다.
환산에 들어맞지 않는 열이 두 개 있습니다. f는 인치로 바꿔도 딱 떨어지는 값이 나오지 않는데, 이는 도면에 그린 값이 아니라 원뿔 각도에서 삼각법으로 유도한 값과 잘 맞습니다. 그리고 m은 미터법 팁 표에서 곧장 가져온 값임을 이미 확인했습니다. 즉 게이지 자체의 형상은 인치 도면에서 물려받은 것으로 보이고, 팁에 묶인 부분은 밀리미터 쪽에서 왔습니다. 대체로 이 십자 홈 전체의 역사와 같습니다.
PH와 PZ는 원뿔을 공유하면서, 어느 쪽으로 기울 수 있는지에서는 갈립니다
두 그림 모두 같은 호칭 반각 26°30′을 그리고, 홈에도 같은 ≤19° 진입부를 그립니다. 갈라지는 곳은 공차입니다.
| 원뿔 반각 | b의 대역 | |
|---|---|---|
| PH형 | 26°30′, 0~−0°30′ | 다섯 크기 모두 0.05 |
| PZ형 | 26°30′, +0°30′~0 | 0.08, 0.08, 0.08, 0.10, 0.10 |

호칭값은 같고 방향은 반대입니다. 적합한 PH 팁은 26°00′~26°30′입니다. 적합한 PZ 팁은 26°30′~27°00′입니다. 두 허용 범위는 한 값에서 맞닿을 뿐 다른 곳에서는 겹치지 않습니다.
그리고 폭의 대역은 통념과 반대로 갑니다. 46° +0°15′ / 0의 보조 리브가 있고 더 잘 물린다는 평판을 가진 PZ가, 모든 크기에서 PH보다 b의 공차가 넓습니다. 작은 세 크기에서 0.08 mm, 큰 두 크기에서 0.1 mm이며, PH는 전부 0.05 mm입니다. PZ가 무엇을 주든, 팁 표가 그것을 더 좁은 폭으로 사 주지는 않습니다.
표보다 중요한 세 문장
3항은 이 사이트의 코팅 쪽 절반에 속하는 한 줄로 끝납니다. “도금 마감을 사용하는 경우, 치수는 도금 후에 충족되어야 한다.” 표 1의 숫자는 완성 치수입니다. 연삭 후 도금하는 팁은 도금 라인을 빠져나온 뒤에도 0.05 mm 안에 있어야 하며, 이는 도금 두께에 대한 실질적인 제약입니다. 같은 문장이 1999년판에도 글자 그대로 있습니다.
4.2항은 경도를 크기가 아니라 용도로 정합니다. 수동 드라이버는 최소 54 HRC, 기계용은 최소 58 HRC이며, 경화층은 구동 끝에서 호칭 날 지름의 세 배까지 이어져야 합니다. 2번이라면 18 mm입니다. 공구의 나머지 부분은 최소 50 HRC로 담금질·뜨임합니다. 측정은 축과 평행하고 정확히 읽을 수 있을 만큼 넓은 연삭 평면에서 합니다.
따라서 전동 공구용 비트는 손잡이에 달린 같은 프로파일보다 네 포인트 더 단단해야 하며, 규격은 그 이유를 어디에도 적지 않습니다. 공구를 어떻게 쓰느냐에 따라 요구 사항을 나눌 뿐입니다.
1999년과 2004년 사이에 바뀐 것
움직이지 않은 표라면 알아 둘 가치가 있기에, 확인을 위해 이전 판을 찾아보았습니다. 2004년판 머리말은 개정 내용을 빠짐없이 적고 있습니다. 호칭 표기가 추가되었고, 영어판에서 point라는 용어가 tip으로, type이 form으로 바뀌었으며, 프랑스어판에서 type이 forme로 바뀌었습니다. 그것이 목록의 전부입니다.
두 미리보기를 비교하면 확인됩니다. 표 1과 표 2는 셀 하나하나까지 같습니다. 26°30′ 값도 같습니다. 도금에 관한 문장도 같습니다. PH형 2번 팁에 허용되는 치수는 적어도 1999년 이후 바뀌지 않았으며, 1999년판 머리말은 당시 개정이 PZ형 팁과 게이지에 관한 정보를 다루었다고 하고, 서문에서는 PZ 도면을 서로 다른 해석을 없애기 위해 다시 그렸다고 설명합니다. 그러니 PH 쪽은 더 오래되었을 수도 있지만, 1992년판은 읽지 않았으므로 그렇다고 주장하지는 않습니다.
하마터면 저희가 걸려 넘어질 뻔했기에 방법론에 관해 한마디 덧붙입니다. 이 PDF들에서 추출한 텍스트는 두 판에서 병합된 표 셀을 서로 다른 행에 붙이기 때문에, 마치 PZ 각도 열이 1999년과 2004년 사이에 바뀐 것처럼 보입니다. 바뀌지 않았습니다. 인쇄된 페이지를 이미지로 렌더링해 셀 테두리를 읽으면 두 판의 병합 방식이 같습니다. 저희는 이제 모든 숫자를 적기 전에 페이지 이미지와 대조하며, 이 습관 덕분에 존재하지 않는 발견을 걸러 낸 것이 이번으로 네 번째입니다.
규격이 말하지 않는 것
공개된 7쪽 안에는 cam이라는 단어가 나오지 않습니다. 팁이 홈에서 빠져나오도록 의도된 토크에 대한 언급도 없습니다. 6항은 토크 시험이며 읽지 못했지만, 적용 범위는 이를 시험 방법이라고 부르고, 이는 설계 의도와는 다른 것입니다. 이는 원래의 두 특허가 실제로 한 말과도 일치합니다. 거기에도 아무 말이 없었습니다.
규격은 어떤 국가별 십자 홈 체계에 대해서도 말하지 않으며, 저희는 그런 규격을 하나도 읽지 않았으므로 이 페이지에서는 비교하지 않습니다. 포럼 스레드의 절반은 손에 든 드라이버가 나사와 다른 체계에 속할 수도 있다고 서로 설명하는 사람들이었습니다. 실제로 있는 문제이며 별도의 원자료가 필요한데, 저희는 아직 그것을 갖고 있지 않습니다.
그리고 0번보다 작은 크기는 없습니다. 트리플 제로로 판매되는 비트가 있다면, 그것은 이 표에 없습니다.
활용 방법
- 치수가 아니라 게이지를 요구하십시오. 이 규격에서 적합성은 검사 게이지에 맞고 원뿔 어깨가 단 c 안에 있는 것으로 정의되며, 단 c는 모든 크기에서 0.254 mm입니다
- 크기 한 단계는 공차 대역 열 개 정도라고 보십시오. b에서 1번의 상한은 1.03이고 2번은 1.51부터 시작하며, 대역은 0.05입니다. 한 단계 아래 크기에서 작동하는 팁은 흘러간 팁이 아닙니다
- 경도를 지정할 때 수동용인지 기계용인지 밝히십시오. 규격은 두 경우에 54 HRC와 58 HRC를 날 지름의 세 배 길이에 걸쳐 정합니다
- 치수는 도금 후에 적용된다는 점을 기억하십시오. 3항이 한 줄로 그렇게 말하며, 이는 연삭만큼이나 도금도 제약합니다
- PZ가 더 정밀하다고 가정하지 마십시오. b의 대역은 PH가 모든 크기에서 0.05, PZ가 0.08~0.10입니다
포럼에서 가장 많은 공감을 얻은 답은 돈값을 한다는 것이었는데, 맞는 말이지만 도면에 무엇을 써야 하는지는 알려 주지 않습니다. 도면에 무엇을 써야 하는지는 표가 알려 줍니다. 그 표는, 이를 두고 논쟁하는 사람들 대부분이 첫 드라이버를 사기 전부터 22쪽짜리 문서 안에 있었습니다.
육각 홈 드라이브도 같은 구조입니다. 공구 규격과 나사 규격이 있고 공차가 서로 반대 방향으로 갑니다. 그쪽은 둘 다 치수 규격이라 두 표를 나란히 놓을 수 있습니다. 육각 렌치는 홈의 모서리에 결코 닿지 않습니다.
이 글은 4단계: 구동부를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
십자 드라이버 팁의 치수를 정하는 규격은 무엇입니까?
ISO 8764-1, Assembly tools for screws and nuts, screwdrivers for cross-recessed head screws, part 1: driver tips입니다. 현행판은 2004년 세 번째 판으로, ISO/TC 29/SC 10이 작성했고 2024년 검토에서 현행으로 확인되었습니다. H형 홈용 PH와 Z형 홈용 PZ의 두 형태를 다룹니다. 홈 자체는 ISO 4757에, 날 길이와 표시는 제2부에 있습니다.
드라이버 팁에는 공차가 얼마나 주어집니까?
날개 폭인 치수 b의 대역은 호칭 날 지름 3 mm인 0번부터 10 mm인 4번까지 다섯 크기 모두 0.05 mm입니다. 치수 g도 전부 같은 0.05 대역이며, 두 각도는 30분 이내로 관리됩니다. 예외는 0번의 e가 0.09, 3번과 4번의 f가 0.08인 경우입니다.
2번 팁이 1번 나사를 돌릴 만큼 작아질 수 있습니까?
자체 공차 안에서 흘러가는 것으로는 불가능합니다. 허용되는 가장 작은 2번의 날개 폭은 1.51 mm이고 허용되는 가장 큰 1번은 1.03 mm로, 간격 0.48 mm는 공차 대역 0.05 mm에 비해 대역 아홉 개나 열 개를 통째로 잃어야 하는 크기입니다. 다만 팁은 반각 26도 30분의 원뿔이고 코끝이 홈 입구보다 좁기 때문에, 더 작은 홈에도 어느 깊이까지는 언제나 들어갑니다. 규격이 관리하는 것은 얼마나 깊이 들어가 앉느냐입니다.
검사 게이지는 실제로 무엇을 확인합니까?
삽입 깊이입니다. 규격의 주석은 검사 게이지가 공구 프로파일의 삽입 깊이를 확인하는 데에만 쓸 수 있으며, 이를 통해 해당 나사 머리에서의 맞춤 정밀도가 보장된다고 밝힙니다. 팁이 게이지에 맞고, 53도와 142도의 두 원뿔이 만나는 어깨가 단 c 안에 있으면 적합합니다. 단 c는 다섯 크기 모두 0.254 mm ±0.025입니다.
PH 팁과 PZ 팁의 원뿔 각도는 같습니까?
호칭 각도는 같고 공차는 반대입니다. 두 그림 모두 반각 26도 30분을 그립니다. PH 그림은 0~마이너스 30분을 허용하므로 26도 00분~26도 30분입니다. PZ 그림은 플러스 30분~0을 허용하므로 26도 30분~27도 00분입니다. 두 범위는 한 값에서 맞닿을 뿐 겹치지 않습니다.
PZ 팁은 PH보다 공차가 좁습니까?
날개 폭에서는 그렇지 않습니다. ISO 8764-1은 PH에 다섯 크기 모두 0.05 mm의 대역을 주고, PZ에는 작은 세 크기에 0.08 mm, 큰 두 크기에 0.10 mm를 줍니다.
드라이버 팁 치수는 도금 전에 적용됩니까, 후에 적용됩니까?
후입니다. 3항은 도금 마감을 사용하는 경우 치수가 도금 후에 충족되어야 한다고 규정합니다. 같은 문장이 1999년판에도 글자 그대로 나옵니다.
규격은 팁의 경도를 얼마로 요구합니까?
수동 드라이버는 최소 54 HRC, 기계용은 최소 58 HRC이며, 구동 끝에서부터 호칭 날 지름의 세 배 이상 길이에 걸쳐 적용됩니다. 공구의 나머지 부분은 최소 50 HRC로 담금질·뜨임하며, 경도는 모두 축과 평행한 연삭 평면에서 측정합니다.
규격은 팁이 캠아웃되도록 설계되었다고 말합니까?
공개적으로 읽을 수 있는 7쪽 어디에도 cam이라는 단어는 나오지 않으며, 팁이 홈에서 빠져나오도록 의도된 토크에 대한 언급도 없습니다. 6항은 토크 시험 방법으로 설계 의도와는 다른 것이며, 유료 장벽 뒤에 있습니다.
참고 자료
- ISO 8764-1:2004, Assembly tools for screws and nuts, screwdrivers for cross-recessed head screws, part 1: driver tips. 1~5항, 그림 1~4, 표 1~4
- ISO 8764-1:1999, 폐지된 두 번째 판. 여기서는 표 비교에만 사용
- r/AskEngineers, 이 글이 시작된 스레드. 어떤 드라이버는 물리고 어떤 드라이버는 안 물리는 이유에 대한 댓글 100개
- Phillips 규격표 — 나사 쪽 십자 홈 번호: M3는 1번
여기서 사용한 텍스트는 ISO 8764-1:2004의 공개 iTeh 미리보기이며, 22쪽 문서 중 7쪽까지 들어 있습니다. 1~5항 전체, 그림 1~4, 표 1~4가 포함되어 있습니다. 토크 시험인 6항, 호칭 표기인 7항, 두 참고 부속서는 미리보기에 없으며, 이 페이지의 어떤 내용도 이를 설명하지 않습니다. 부속서 A의 제목은 ‘PH형 팁 게이지 치수 선정에 대한 설명’이며 목차에 나오지만, 내용은 공개되어 있지 않고 저희는 본 적이 없습니다. 1999년판은 해당 미리보기로 읽었으며, 표 1과 표 2, 그림을 비교하는 데에만 사용했습니다. 다음은 규격의 서술이 아니라 인쇄된 표를 바탕으로 한 이 사이트의 계산입니다. 치수 b의 크기 간 간격, 그 간격을 공차 대역으로 나눈 값, 게이지 치수 m, alpha, beta, b와 표 1의 팁 한계값 사이의 대응, 그리고 모든 인치 환산입니다. 게이지 e 열의 6.34는 1/4인치와 0.01 mm 차이가 나며, 설명하거나 고치지 않고 인쇄된 그대로 전합니다. 이 페이지의 모든 숫자는 인쇄된 페이지를 렌더링한 이미지와 대조했습니다. 텍스트 추출이 표 2의 병합된 각도 셀을 두 판에서 서로 다른 행에 붙여, 두 판 사이에 변경이 있는 것처럼 읽힐 수 있었기 때문입니다. 페이지 이미지에서는 병합 방식이 같습니다. ISO 4757의 치수는 여기서 인용하지 않았고, ISO 8764-2의 내용도 인용하지 않았습니다. 국가별 십자 홈 규격은 읽은 것이 없으므로 인용하지 않았습니다. 공구 브랜드는 언급하지 않았습니다. 포럼 스레드는 질문의 출처로만 인용했습니다.
문의
드라이버 팁이나 비트가 귀사 조립에 중요하다면, 규격과 같은 방식으로 형태와 크기를, 즉 PH 또는 PZ와 0~4의 번호를 적고, 적합성을 검사 게이지로 확인했는지 물어보십시오. 규격이 확인 시점을 도금 후로 두고 있으므로, 치수를 도금 후에 검증했는지도 함께 물어보십시오.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com