 TIGERFASTENERS
締付け可能厚さとドリル能力は、箱に書かれた別々の数字です
ドリルねじにはたいてい厚さの数字が二つ付いていて、それは同じことの言い換えではありません。片方を見て、必要なのはもう片方だった——これはよくある選び違いで、継手の向こう側に届かないねじを選ぶことになります。
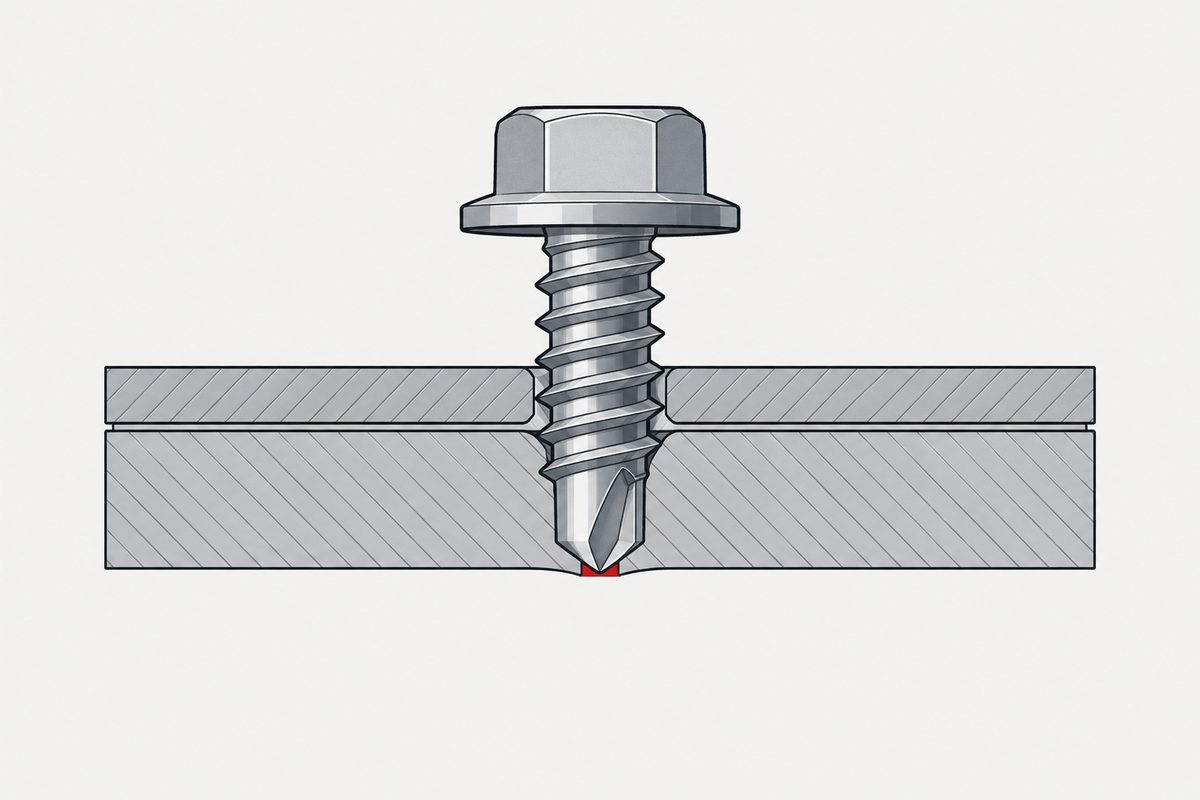
二つの数字は、それぞれ何に答えているのか
ドリル能力(drill capacity)は、ドリル部が貫通できる合計の厚さです。 締付け可能厚さ(grip range、fastening thickness range)は、 ねじが締められる組立ての厚さで、全長、頭部下の寸法、ねじの切られていない部分、 そして必要なねじ先の突き出し量から決まります。
同じ製品で、この二つは大きく離れることがあります。あるねじは 締付け可能厚さ 28 mm、ドリル能力はわずか 3 mm と書かれています。 その継手を跨ぐことはできます。その継手を貫く穴をあけることはできません。 いちばん遠い層が鋼板なら、そのねじは穴がすでにある場所でしか使えません。
定義にはもう一つ知っておく価値のある細部があります。 ドリル能力は層と層のすき間まで数えるのであって、金属だけではありません。 ASTM C1513 はこれを「ねじが設計上あけられる材料の合計厚さ、層間のすき間を含む」と定義しています。 2 mm の板が二枚でも、互いに 3 mm 離れていれば、それは 4 mm の穴あけの問題ではありません。
この二つはどちらも金属の厚さを測っているので、一言添える価値があります。板金はゲージ番号で発注されることが多いからです。 その番号は、それを定義している文書のなかでは厚さではありません—— 厚さに直すには、誰かが密度を仮定する必要があります。 ですからゲージ番号しか書かれていない引合いは、この二つの欄のどちらにもまだ答えていません。
ドリル部の番号は、共通の目盛りではありません
ドリル部の番号は標準の目盛りのように見えますが、違います。 ある商用の技術資料が軟鋼について与えているのは、#2 が約 0.89–2.79 mm、 #3 が約 2.79–5.59 mm、#4 が約 3.68–7.92 mm、#5 が約 6.35–12.70 mm。 一方、ある大手メーカー自身のドリル部の体系では、1 が約 1–3 mm、1L が約 1–4 mm、 3 が約 2.1–6 mm、5 が約 4.6–15 mm です。
ですから「3 番のドリル部」は仕様ではありません。 あるメーカーの製品範囲のなかの符号であり、そこに含意される能力は ねじの径と、あける相手の材料によって変わります。 図面にはその製品の実際の定格能力を引いてください。ドリル部の番号だけを書かないでください。
その定格は、どこから来たのか
販売上の見積りではなく、背後に試験があります。 そして試験の条件を知れば、その数字がどこまで持ち運べるかも分かります。
よくある引用の誤りを先に正しておきます。ISO 15480 は製品規格で、 ST2.9 から ST6.3 の六角座付き頭ドリルねじを規定し、 ドリル部の機能は引用規格という形で別の規格に委ねていて、それ自体は穴あけ試験を含みません。 試験は ISO 10666 にあります——穴あけとねじ込みの試験は軟鋼の試験板、 軸方向の力 150–350 N、 小さい寸法は 1,800–2,500 rpm、ST5.5–ST6.3 は 1,000–1,800 rpm、 最大の穴あけ時間は寸法により 3 秒から 13 秒と規定しています。 米国側の SAE J78 では、貫通してねじを立てるまでの最大時間はおよそ 2 秒から 5 秒です。
ですからその定格は 「指定された試験板、指定された推力と回転数で合格した」という意味です。 あなたの材料、あなたのすき間、あなたの工具に対する約束ではありません。 二社とも規格に適合していて、表示する能力が違うことの、正直な理由でもあります。
注文書に書かれているのは、たいてい ISO 15480 ではなく DIN 7504 です
ここまで話してきたのは ISO 15480 と ISO 10666 です。 けれども欧州・中東・アジアの多くの市場で実際に打たれるのは DIN 7504 に文字を付けた番号です。
この番号はすでに置き換えられています。DIN 7504 は 2000 年 2 月に DIN EN ISO 10666、 15480、15481、 15482、15483 の組に引き継がれましたが、 いまも流通量のいちばん多い商用の符号です。 DIN 933 の記事(中国語)が 記録しているのと同じ現象です——番号は置き換えられ、習慣は置き換えられませんでした。
対応が争われていないものが一つあります。 DIN 7504 K(六角フランジ頭)= ISO 15480、 この頁がずっと話してきた、そのねじです。
ほかの文字の対応は、当サイトが見つけた出典どうしが矛盾しています。 ある出典は ISO 15481 を DIN 7504 M/N に対応させて皿頭だと言い、 別の出典は ISO 15481 を DIN 7504 N に対応させてなべ頭だと言い、 ISO 15482 を DIN 7504 P の皿頭に対応させています。 当サイトは原本を持っておらず、判定できないので、K の一つだけを書きます。 ほかの文字を使うなら、対応表を写すのではなく、供給者に寸法図を求めてください。
現場に流通していて、成り立たない規則が二つ
「回転数が高すぎるとドリル部が焼け、低すぎると穴があかない。」 後半は物理として誤りです。回転数が低いから切れなくなるのではありません。 実際に失敗させるのは、工具のトルク不足、あるいは推力が小さすぎてドリル部が 切削せずに摩擦したまま留まること、あるいは切りくずの生成不良です。 推力が大きすぎても同じようにドリル部を折るか焼きます。 回転数が意味を持つのは、ドリル部の径、材料の硬さ、推力、切りくずの排出と一緒に見たときだけです。
「ステンレスで失敗するのは加工硬化のせい。」 そのとおりですが不完全で、欠けている半分は板ではなくねじのほうの話です。 オーステナイト系ステンレスはたしかに加工硬化し、熱伝導も低いので、 熱が刃先に集中します。ドリル部がいったん摩擦したまま留まれば、表面はその場で硬化し、次の一刃はさらに切りにくくなります。 それに加えて——ふつうの A2、A4 のステンレスは、浸炭焼入れした炭素鋼のドリル部より硬くありません。 オールステンレスのドリルねじには、アルミなど軟らかい金属にだけ認められているものもあります。 鋼にあけるにはふつう、硬化したマルテンサイト系ステンレスか、 バイメタルのねじ——ステンレスの本体に硬化した炭素鋼のドリル部——が要ります。
組立てが能力より厚いとき
直感は、先に穴をあけて同じねじを使う、です。 それは規格の手順ではありませんし、まったく同じ動作でもありません。
- 積層の合計厚さを定格能力が覆うねじに替える——すき間も数に入れます。
- 上の層、あるいは上のいくつかの層にばか穴(clearance hole)をあけ、 ドリル部が本当に食いつく層だけをあければよいようにします。 これは厚い多層の組立てについて SAE J78 が述べている手順で、 「荷重を受ける母材に下穴をあける」のとは別のことです。
- 母材まで先にあけなければならないなら、下穴径が指定された タッピンねじの体系に替えるのであって、ドリルねじを流用しないでください。
先に穴をあけたあとでも、ドリルねじが物理的に使えなくなるわけではなく、ドリル部が必ず有害になるわけでもありません。 ただし合格するめねじが形成できるかは、下穴の径、板厚、ねじ山の形によります—— 穴が大きすぎればかみ合いを失い、小さすぎればドリル部がなお切削して穴を広げたり食い付いたりします。 そしてその定格能力も、構造上の認証も、どれもその穴がない状態で確立されたものなので、 どちらも自動的には引き継がれません。 意図して先にあけるときの径は下穴の寸法に、 この頁が前提にしている仕組みはねじの種類の選び方にあります。
この記事は手順 1、相手材を扱います。全体の順序は相手材、ねじ、頭部、駆動部、表面処理、書類で、これを崩すと微調整ではなく手直しになる理由はねじの決め方にあります。
よくある質問
締付け可能厚さ 28 mm と書かれています。28 mm の鋼に穴をあけられますか。
ほぼ確実にあけられませんし、その二つの数字は別の問いに答えています。締付け可能厚さは、ねじが締められる組立ての厚さで、全長、頭部下の寸法、ねじの切られていない部分、必要なねじ先の突き出し量から決まります。ドリル能力は、ドリル部が実際に貫通できる合計の厚さです。締付け可能厚さ 28 mm、ドリル能力 3 mm という製品は実際に売られています。いちばん遠い層にまだ穴がないなら、穴あけのほうの数字を別に確認してください。
2 mm の板が二枚なら、4 mm の穴あけですか。
密着しているときだけです。ドリル能力の定義は「ねじが設計上あけられる材料の合計厚さ、層間のすき間を含む」なので、2 mm の板二枚が 3 mm 離れていれば、それは 4 mm ではなく 7 mm の穴あけの問題です。これは定格を超えるよくあるやり方の一つで、金属の厚さは超えていないのに合計の厚さが超えています。厚い積層に対する標準の手順が、上の層にばか穴をあけることである理由でもあります。
各社の 3 番のドリル部は同じものですか。
違います。ドリル部の番号はあるメーカーの製品範囲のなかの符号であって、共通の目盛りではありません。ある商用の資料は軟鋼の #3 を約 2.79 から 5.59 mm とし、ある大手メーカー自身の 3 番は約 2.1 から 6 mm で、両端とも一致しません。能力はねじの径とあける相手の材料でも変わります。指定すべきはその製品の定格能力であって、ドリル部の番号ではありません。
ステンレスのドリルねじが鋼で失敗しやすいのはなぜですか。
独立した理由が二つあり、二つ目はねじ自身の話です。オーステナイト系ステンレスの板は加工硬化し、熱伝導も悪いので、ドリル部が切削せずに摩擦したまま留まると表面がその場で硬化し、刃先も過熱します。それに加えて、ふつうの A2、A4 のステンレスは浸炭焼入れした炭素鋼のドリル部より軟らかく、オールステンレスのドリルねじにはアルミなど軟らかい金属にだけ認められているものもあります。鋼にあけるにはふつう、硬化したマルテンサイト系ステンレスか、ステンレス本体に硬化した炭素鋼のドリル部を組んだバイメタルのねじが要ります。
参考資料
- ISO 15480:2019 — 六角座付き頭ドリルねじ(製品規格。ドリル部の機能は ISO 10666 を引用規格として参照)
- ISO 10666:1999 — ドリルねじの機械的及び機能的性質(穴あけとねじ込みの試験、4.2.1)
- SAE J78:2021 — 鋼製ドリルタッピンねじ(貫通試験。ドリル部の選定と多層のばか穴)
- ASTM C1513 — 冷間成形鋼部材用の鋼製タッピンねじ(ドリル能力の定義と貫通の要求)
ドリル部の能力の数値は、特定の商用技術資料と、ある一社の体系から引いたものです。目的は両者が一致しないことを示すことであり、共通の値ではありません。ドリル能力の定義と貫通の要求で引いた項番は ASTM C1513-18 のものです。現行版は C1513-24 で、その項番は公開資料からは確認できません。
お問い合わせ
積層の構成をお知らせください——各層が何の材料で何 mm か、層と層のあいだにすき間があるか—— 合計の厚さだけではなく。穴あけのほうの数字はすき間を数に入れますし、 ねじが向こう側まで届くかどうかを決めているのは、そちらの数字です。
お見積り依頼
品名と数量をお知らせください。可否、納期、価格をご返信します。
直接メールでも承ります sales@tigerfasteners.com