 TIGERFASTENERS
GE のセルフクリーニングオーブンの 471 °C は 8.8 ボルトの最低焼戻し温度を超える:加熱後にどれだけ強度が残るか
2024 年 12 月、DIY Stack Exchange に、セルフクリーニングオーブンの上ヒーターを交換するにあたり、自己清掃の温度に耐え、庫内壁と異種金属接触腐食を起こさない特別なねじが必要か、という質問がありました。36 票の採用回答は「Use stainless screws」で、理由はさびと亜鉛めっきの煙です。その温度でねじの強度がどれだけ残るかを尋ねた人はいませんでした。GE の説明では自己清掃中の庫内は最高 471 °C で、ISO 898-1 は 8.8 の最低焼戻し温度を 425 °C としています。Król(2024)は焼戻し約 550 °C の M20-8.8 ボルトを 100~1000 °C に加熱し、冷却後に試験して、500 °C で 4 時間保持すると引張強さが約 11% 下がることを示しました。読了まで約 9 分。
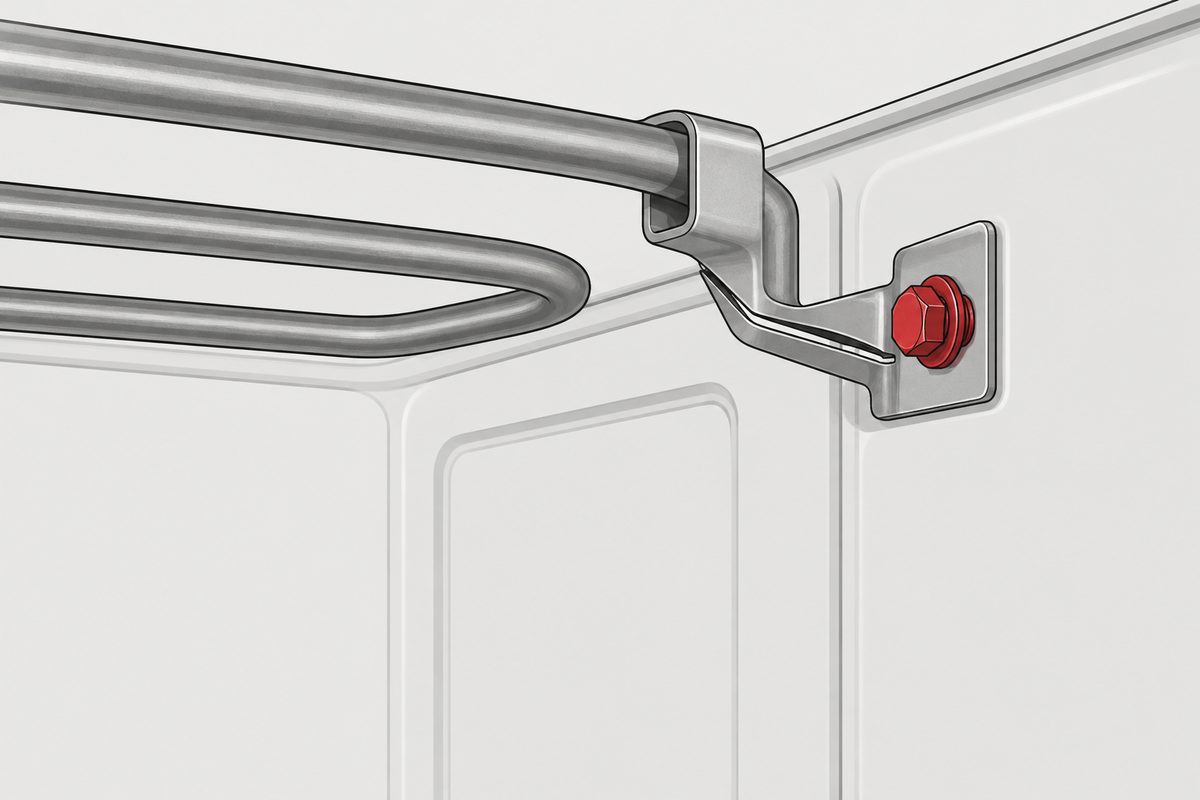
質問:オーブンの中には特別なねじが必要か
質問は 2024-12-21、DIY Stack Exchange に投稿されたものです。質問者のオーブンは Inglis のセルフクリーニング機で、上ヒーターが断線しました。 新しいヒーターは元のブラケットと合わず、穴を一つ追加であけたところ、元のボルトとねじも締まらなくなったそうです。 新しい小ねじに替えるにあたり、自己清掃の温度に対応した特別なねじが必要か、塗装された鋼製の庫内壁と異種金属接触腐食を起こさないか、の 2 点を尋ねています。
採用回答(36 票)はステンレスを勧め、亜鉛めっき鋼は通常の調理温度でも有毒な煙を出すと述べ、外部リンクを一つ付けています。 亜鉛がなくなればねじはすぐさびる、とも書いています。2 番目の回答(14 票)もステンレスで、理由はさびないことです。鋼同士なので異種金属接触腐食は心配ない、としています。 一方、質問へのコメントには、修理したオーブンでステンレスねじを使っていたものは一台もなく、庫内にはほとんど水分がないのでさびも異種金属接触腐食もあまり問題にならない、という反対意見もありました。 採用回答へのコメントには、ホームセンターでオーブン用のねじを尋ねたら亜鉛めっきのタッピンねじを売られたので返品する、というものもあります。
議論はさびと煙に終始し、加熱後のねじの強度に触れた投稿はありませんでした。この記事が扱うのはその強度です。 亜鉛めっきが煙を出すかどうかについては、全文を読める研究が見つからなかったため、最後の節で結論を出さない理由を書きます。
自己清掃の温度と焼戻し温度の関係
自己清掃の温度は機種によって異なり、質問者の機種の取扱説明書は確認できていません。例として GE Appliances のサポートページでは、 自己清掃中の庫内は最高 885 °F(471 °C)、1 サイクルは汚れの量に応じて 1.5~4 時間です。多くの電子制御機は最初の約 30 分は上ヒーターを使い、その後下ヒーターに切り替えます。 上ヒーターのブラケットは、まさにその上ヒーターのそばにあります。
ボルトの側を見ます。ISO 898-1 の強度区分 8.8 は焼入れ焼戻しで定義されており、表 2 では 8.8 と 9.8 の最低焼戻し温度を 425 °C としています。 当サイトは強度区分は半分が温度でこの表を原文で確認しました。 規格が決めているのは下限だけです。Król が試験した 8.8 ボルトの焼戻し温度は約 550 °C でした。
| 温度 | 内容 | 出典 |
|---|---|---|
| 425 °C | 8.8 の最低焼戻し温度 | ISO 898-1 表 2 |
| 471 °C | 自己清掃中の庫内最高温度(GE の説明) | GE Appliances サポートページ |
| 約 550 °C | Król の試験ボルトの製造時焼戻し温度 | Król 2024、§2.1 |
Król の結論は、保持温度が製造時の焼戻し温度に近いか超えると加熱の影響が明確になる、というものです。焼戻し約 550 °C の彼のボルトでは、 500 °C 以下・保持 60 分以内なら耐力はほぼ変わりませんでした。つまり 471 °C は 8.8 ボルトにとって中立な数字ではありません。 規格の最低焼戻し温度より高く、この試験ボルトの実際の焼戻し温度より低い位置にあります。
Król の試験:加熱・保持・2 種類の冷却のあと破断させる
Paweł A. Król(ワルシャワ工科大学)は 2024 年、『Archives of Civil Engineering』にこの論文を発表しました。目的は火災後の構造物の診断です。 燃えたものの変形が見られない建物を使い続けられるかを判断するには、冷えたあとのボルトの残存強度が必要になります。 既往研究の一部は空冷だけで、加熱も 10~20 分以内だったと指摘し、保持時間と冷却方法も変数に加えています。
| 項目 | 条件 |
|---|---|
| ボルト | M20-8.8、長さ 200 mm、32CrB3 鋼、熱間鍛造、約 850~860 °C 油焼入れ、約 550 °C 焼戻し |
| 加熱温度 | 100、150、200、300、400、500、600、700、800、900、1000 °C |
| 保持時間 | 30、60、120、240 分(ボルトが昇温してから計測。昇温に約 5~10 分) |
| 冷却 | 空冷(AC、室温で放冷)または完全に冷えるまで水没(WC、消火放水を想定) |
| 試験 | 冷却後に室温で引張(2 mm/min)とせん断(1 mm/min)、各条件 3 本ずつ、計 534 本 |
| 指標 | 低減係数=加熱後の強さ ÷ 未加熱ボルトの実測強さ |
保持時間の単位について補足します。PDF からプログラムで文字を抽出すると、本文は「300、600、1200、2400」となり、誤植のように見えます。 当サイトが該当ページを画像にして確認したところ、原文は 30′、60′、120′、240′ で、ダッシュ記号(′)が分を表し、抽出時に 0 と読まれていました。 結果の二つの表の見出しにも 30 minutes~240 minutes と明記されています。以下はすべて分として扱います。
数字を読むうえで注意点が二つあります。一つは、強さを測ったのは冷却後に室温であって、高温のままではないことです。 もう一つは、係数の基準が同じロットの未加熱ボルトの実測値であり、規格の最小値ではないことです。論文は絶対値を示していないため、 加熱後のボルトが 8.8 の最小引張強さを満たすかどうかは、この係数からは分かりません。
結果:500 °C が分かれ目、800 °C 以上は冷却方法しだい
下の表は引張の低減係数で、論文の表 2 から 300 °C 以上の行を転記しました。100~200 °C の係数はすべて 0.99~1.01 の範囲なので省いています。
| 温度 | 空冷 30 分 | 空冷 60 分 | 空冷 120 分 | 空冷 240 分 | 水冷 30 分 | 水冷 60 分 | 水冷 120 分 | 水冷 240 分 |
|---|---|---|---|---|---|---|---|---|
| 300 °C | 0.974 | 0.967 | 0.974 | 0.973 | 1.007 | 1.006 | 1.011 | 1.008 |
| 400 °C | 1.003 | 1.003 | 1.005 | 1.001 | 0.975 | 0.974 | 0.975 | 1.010 |
| 500 °C | 1.012 | 1.000 | 0.928 | 0.893 | 1.009 | 0.998 | 0.928 | 0.882 |
| 600 °C | 0.956 | 0.872 | 0.810 | 0.777 | 0.941 | 0.889 | 0.797 | 0.780 |
| 700 °C | 0.796 | 0.764 | 0.623 | 0.585 | 0.807 | 0.732 | 0.657 | 0.606 |
| 800 °C | 0.593 | 0.594 | 0.594 | 0.585 | 1.029 | 1.063 | 1.236 | 1.063 |
| 900 °C | 0.616 | 0.621 | 0.629 | 0.609 | 1.543 | 1.460 | 1.145 | 0.966 |
| 1000 °C | 0.624 | 0.618 | 0.605 | 0.575 | 1.288 | 1.177 | 0.979 | 0.868 |
500 °C 以下・保持 1 時間以内なら強度は変わりません。論文によれば、20~500 °C・保持 30 分または 60 分では引張曲線がほぼ重なり、冷却方法にかかわらず耐力は変わりませんでした。 300 °C の空冷の行だけ約 3% 低く、水冷の行は低くありません。論文はこれを説明していないので、そのまま載せています。
500 °C で保持を延ばすと低下が始まります。論文は 500 °C を「焼戻し温度に近い」としています。保持を 120 分、240 分に延ばすと、 冷却方法にかかわらず耐力は約 7%、約 11% 低下しました。表の値では、120 分はどちらの冷却でも 0.928、240 分は空冷 0.893(10.7% 低下)、水冷 0.882(11.8% 低下)です。 なお論文本文はこの箇所で「表 3 参照」としていますが、表 3 はせん断で、数字が合うのは引張の表 2 です。せん断は 500 °C での変化がさらに小さく、240 分空冷で 0.984 でした。
焼戻し温度を超えて 700 °C までは、保持が長いほど下がります。600 °C の空冷は 30 分の 0.956 から 240 分の 0.777 へ、 700 °C は 0.796 から 0.585 へ下がり、同時に延性が増しました。ここまでは冷却方法の影響は無視できる程度です。
800 °C 以上では冷却方法の影響が大きくなります。温度と保持時間も引き続き結果を変えます。この温度で鋼は変態を始めています(論文の示す Ac1 は平均約 727 °C)。 空冷したボルトの引張強さは初期値の約 60%、せん断は約 70% で安定しました。水冷したボルトは再焼入れされた状態で、800 °C では焼入れが不完全、 900 °C・30 分の水冷では引張係数が 1.543 と未加熱より強くなる一方、延性は低下しました。温度や時間がさらに増すと過熱で結晶粒が粗大化し、水冷の係数も下がります。 1000 °C・240 分では 0.868 でした。
破壊の形も変わる
論文の §2.3.3 は引張ボルトの破面を説明しています。空冷のボルトは延性破断を保ち、破断前に目に見える塑性変形があります。800 °C 以上では表層が酸化し、 破壊形態はねじ部の破断からナット下のねじ山のせん断(ねじ山抜け)に変わり、これが主な形態になりました。 800 °C 以上に加熱して水冷したボルトはぜい性破壊で、破面は平らで光沢のある結晶状、破断前の目立った塑性変形がありません。
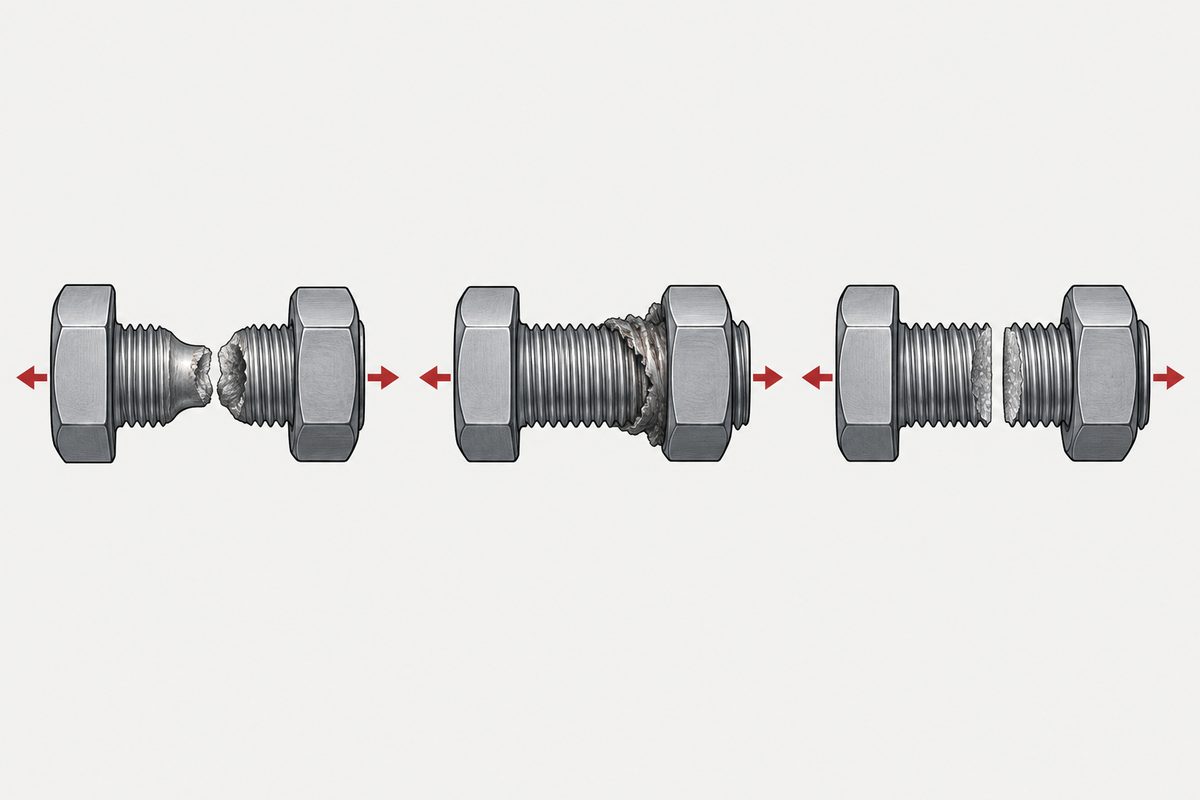
著者は結論で水冷について特に注意を促しています。急冷はボルトをぜい性破壊しやすくし、構造物が中間段階を経ずに突然崩壊するおそれがある、 その中間段階はふつう救助隊への警告になるものだ、という指摘です。著者自身、限界も書いています。試験ではボルト全体を冷え切るまで水に沈めましたが、 実際の消火は短時間の放水が多く、表層だけ焼きが入って芯部に延性が残ります。その場合の残存強度は中間的になると予想される一方、荷重下の挙動は予測が難しく、軸径に強く左右されうるとしています。
オーブンに戻すと:使える数字と使えない数字
GE の 471 °C は表の 400 °C と 500 °C の行の間に入ります。時間はそのまま対応させられません。GE の 1.5~4 時間は自己清掃サイクル全体で、 Król の保持時間はボルトが設定温度に達してから数えたものです。オーブン内のねじの温度履歴のデータもありません。 表から読めるのは、焼戻し約 550 °C の Król のボルトでは 400 °C は 4 つの保持時間すべてで変化なし、500 °C・120 分と 240 分で 7~11% の低下、ということだけです。 オーブンのねじがこの範囲に入るかどうかは、表からは読めません。
直接は使えない点が三つあります。第一に、論文の加熱は 1 回だけです。オーブンは自己清掃のたびに加熱されますが、繰返し加熱の累積は試験されていません。 第二に、論文が測ったのは冷却後の強さです。オーブン運転中、高温のねじの強さが室温よりどれだけ低いかは測っていません。 第三に、試験ボルトの焼戻しは約 550 °C でした。規格の下限に近い 425 °C 付近で焼戻しされた 8.8 なら、471 °C はその焼戻し温度を超えますが、その場合の低下量のデータはありません。
オーブンのねじを交換する人や、熱源のそばで強度区分付きのボルトを使う人は、次の順で判断できます。
1. まず純正部品を探す。当サイトとしては、まず純正部品リストや修理資料で、ヒーターブラケットに元々どのねじが使われていたかを調べることを勧めます。 分かれば、純正の仕様を優先してください。
2. 取付け位置の温度を確認する。471 °C は GE のいう庫内最高温度で、測定位置は書かれておらず、ねじの温度とは見なせません。ブラケット上のねじが実際に何度になるかのデータはありません。 当サイトの考えでは、自己清掃する庫内にある部品で温度が分からないなら、焼戻し温度に近づく可能性があるものとして控えめに見積もります。
3. ボルトの 8.8 は出荷時の状態の表示です。再加熱後に強度区分をどう確認し直すかを定めた条項は規格にありません。 これは強度区分は半分が温度の結論です。荷重を受ける部材を 400 °C 以上で長く使うなら、 8.8 とだけ書かず、温度と時間を供給者や設計者に伝えてください。
4. 締まらないのは強度の問題とは限りません。質問者が困っていたのはねじが締まらないことで、新しいブラケットと旧い穴が合わず、穴を追加したと本人が書いています。 高温ではねじと板の熱膨張の差でも初期締付け力が変わりますが、これは可逆的です(温度は初期締付け力を動かす)。 加熱による強度の恒久的な低下は、この記事で扱った別の現象です。二つは分けて調べます。
5. 火災後のボルトは外観だけで判断しない。Król の出発点はここです。彼の M20-8.8 試験体は 800 °C 以上に加熱して空冷すると 引張の残存強度が初期値の約 6 割になり、800 °C 以上から全体を水没させたものは再焼入れされ、延性が下がってぜい性破壊しました。診断には最高温度、継続時間、放水の有無が必要で、論文はこの三つがいずれも結果を変えることを示しています。
このページで言えないこと
亜鉛めっきねじがオーブンや自己清掃の温度で有毒な煙を出すかどうかは、全文を読める研究が見つからなかったため結論を出しません。採用回答のリンク先の内容を、当サイトは評価していません。 ステンレスねじのこの温度での強度変化は論文の対象外です。亜鉛めっきとステンレスの選び方は亜鉛めっきかステンレスかをご覧ください。 Król が試験したのは 1 種類のボルト、すなわち M20、32CrB3 鋼、焼戻し約 550 °C の 8.8 で、1 回加熱し、冷却後に室温で引張とせん断を測っただけです。 コメントに出てきた小径の亜鉛めっきタッピンねじ、焼戻し温度の異なる 8.8、ほかの強度区分にはこの係数をそのまま当てはめられません。 試験体は新品の無負荷ボルトで、電気炉で全体を均一に加熱しています。締め付けられ荷重を受けているねじや、熱源に一部だけ近いねじをそのまま表すものではありません。 係数は未加熱ボルトの実測値との比なので、加熱後も 8.8 の最小強さを満たすかは分かりません。各条件 3 本です。短時間の放水後の挙動は著者自身が予測困難としており、軸径に左右されうるとしています。 GE の 471 °C は質問者の機種の数字ではなく、ねじ自体の温度でもありません。保持時間の単位は、当サイトが PDF の版面と表の見出しを確認して分と判断したもので、抽出テキストには誤読がありました。
この記事は手順 1、相手材を扱います。全体の順序は相手材、ねじ、頭部、駆動部、表面処理、書類で、これを崩すと微調整ではなく手直しになる理由はねじの決め方にあります。
よくある質問
セルフクリーニングの温度で 8.8 ボルトの強度は変わりますか?
変わる可能性があります。GE の説明では自己清掃中の庫内は最高 471 °C で、ISO 898-1 の 8.8 の最低焼戻し温度 425 °C より高くなります。Król(2024)の試験では、焼戻し約 550 °C の M20-8.8 は 400 °C の加熱では変化せず、500 °C で 120 分・240 分保持すると引張強さが約 7%・11% 低下しました。繰返し加熱と高温時の強さは試験されていません。
8.8 ボルトは何度から弱くなりますか?
Król の試験では、20~500 °C・保持 1 時間以内なら強度は変わらず、500 °C で保持を延ばすと低下が始まり、600 °C と 700 °C では保持が長いほど下がり、800 °C 以上の空冷では約 60% になりました。論文の結論は、加熱温度が製造時の焼戻し温度に近いか超えると影響が明確になる、というものです。
火災後に放水を受けたボルトはなぜ危険なのですか?
800 °C 以上に加熱してから水冷すると再焼入れになるためです。Król の試験では 900 °C・30 分の水冷で引張係数が 1.543 になり、強さは上がる一方で延性が下がり、破面はぜい性の平らな破面でした。著者は、予兆なく突然破壊するおそれがあると警告しています。
オーブンに亜鉛めっきねじを使うと有毒な煙が出ますか?
全文を読める研究が見つからず、当サイトでは結論を出していません。当サイトとしては、まず純正部品リストを調べ、分かれば純正指定のねじを使うことを勧めます。
参考資料
- Król, P.A.(2024)— Post-fire behavior and residual capacity of high-strength grade 8.8 steel bolts、Archives of Civil Engineering 70(3):85–100(オープンアクセス)
- DIY Stack Exchange(2024-12-21)— Are special screws required inside an oven?(質問、回答 3 件とコメント)
- GE Appliances — Wall Oven or Range - Benefit of the Self-Clean Cycle(自己清掃は最高 885 °F/471 °C、1.5~4 時間)
- ISO 898-1:2013 Mechanical properties of fasteners made of carbon steel and alloy steel — Part 1、表 2(最低焼戻し温度)
- 強度区分は半分が温度であり、アークはそれを通り過ぎる
- 温度は初期締付け力を動かし、その向きはどちらが多く伸びるかで決まります
Król の論文は全文を当サイトで読み、試験条件と表 2・表 3 の係数は原文どおりです。百分率(10.7%、11.8%)は当サイトの計算です。保持時間の単位は PDF の版面と表の見出しで分と確認しました。質問・回答・コメントは Stack Exchange API ですべて読み、引用は要約または短い引用です。ISO 898-1 の 425 °C は当サイト「強度区分は半分が温度」の確認によります。
お問い合わせ
熱を受けるねじやボルトのお見積りでは、使用温度、1 回あたりの加熱時間、繰返し加熱の有無、元の仕様をお知らせください。その条件に沿って選択肢をご案内します。
お見積り依頼
品名と数量をお知らせください。可否、納期、価格をご返信します。
直接メールでも承ります sales@tigerfasteners.com