 TIGERFASTENERS
塩水噴霧 500 時間は、結局のところ何を保証しているのか
先に結論を書きます。塩水噴霧は比較のための試験であって、寿命の予測ではありません。 ASTM B117 は自らの条文で、 試験結果と実際の使用寿命に一般的な相関はないと書いています。 ですから見積書の「500 時間」が説明しているのは、 同じ試験箱のなかでこのロットとあのロットが近いということであって、 そのねじがあなたの製品で何年もつかではありません—— しかもその数字は、どの錆までを数えたのかすら言っていません。
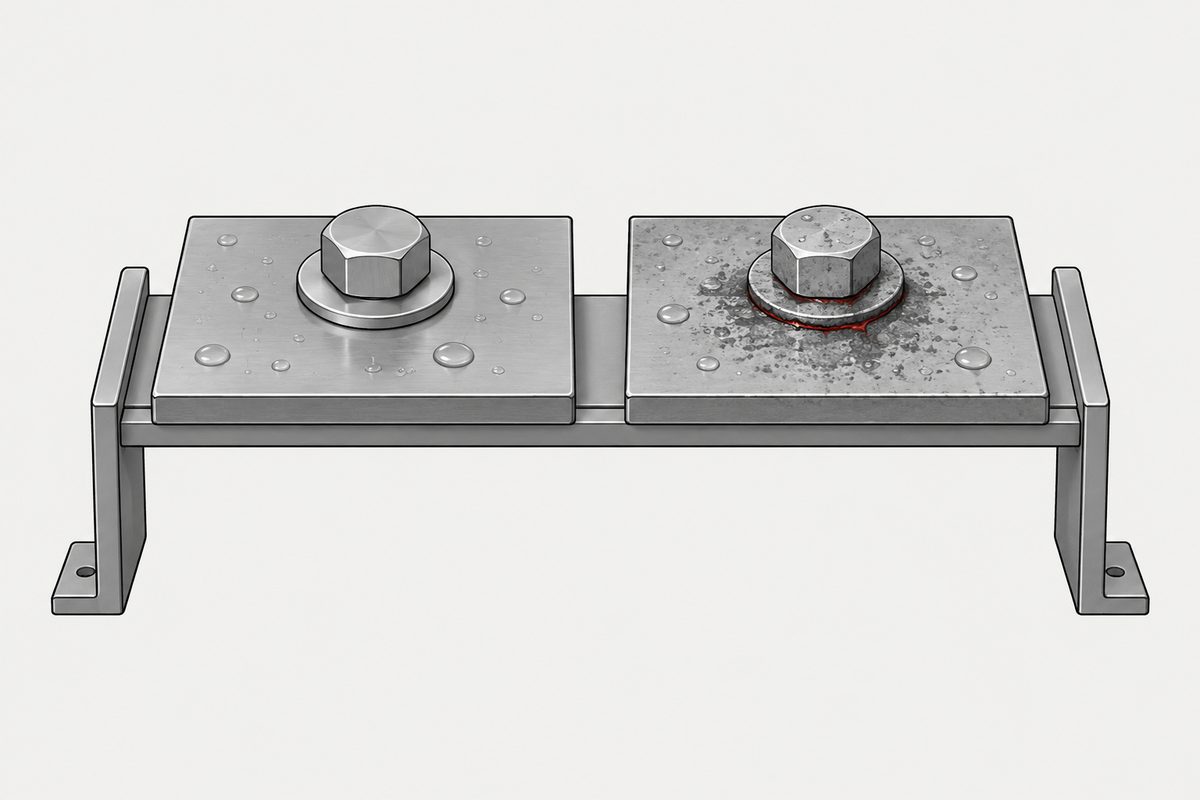
ストップウォッチは二つあり、多くの仕様はどちらも指定していません
亜鉛めっきのねじは、試験箱のなかで二度失敗します。時刻も意味も違います。
| 終点 | 錆びているのは何か | 何を意味するか |
|---|---|---|
| 白錆 | 亜鉛の層そのもの | 皮膜が仕事をしています。亜鉛が先に犠牲になり、鋼は錆びていません |
| 赤錆 | 下の鋼 | その場所の皮膜は使い切られています——保護は終わりました |
終点を指定していない「塩水噴霧 500 時間」は仕様ではなく、ただの数字です。 「500 時間で白錆」と「500 時間で赤錆」は別の要求、別の価格です。 供給者が前者で見積もり、買い手が後者のつもりでいても、 そのあいだで誰かが間違えたとはかぎりません。 終点を書かないことは、何も取り決めていないことです。
なお、取り付ける前に現れる白錆は保管の問題であって、皮膜の問題ではありません。
この数字が本当に役に立つところ
無用ではありません。一つのことが得意で、それにはお金を払う価値があります。
- ロット間の一貫性。同じ皮膜、同じライン、同じ試験箱——時間が下がったなら、めっきラインで何かが変わっています
- 同じ条件下で二つの皮膜を比べること。いま二つのあいだで選んでいるとき
- 出荷前に、外れ始めた工程を捕まえること——皮膜が薄い、化成処理が不良、めっき液が汚れている
工程監視の計器として読み、保証書として読まないでください。 供給者に尋ねるべきは 「何時間か、何ロット試験したか、一度低く出たときに何をしたか」です—— 二つ目の問いが、「検査報告書が一枚ある」と「工程が管理されている」を分けます。
では時間を増やせと言う——そして数字は意味を失います
試験箱と実際の環境では、金属を腐食させる機構が違います。
- 箱のなかは常に濡れています。連続した中性塩水噴霧、一定温度、乾燥のサイクルがありません
- 実際の使用は、濡れて、乾いて、また濡れます。そしてその循環こそが、亜鉛に安定した炭酸塩の層を育てます——亜鉛の長期の保護の大部分はそれに頼っており、箱のなかでは決して育ちません
- 実際の環境には塩化物のほかに、硫黄、紫外線、温度差、機械的な摩耗があります。箱には変数が一つしかありません
ですから順位が逆転します。 腐食生成物を育てて守る皮膜は、この試験で減点されます。 単純に亜鉛が厚い皮膜は、この試験で加点されます。 同じ製品の上で、箱のなかで短かった皮膜のほうが、実際には長くもつことがありえます。 これは試験の欠陥ではありません。そう設計されており、標準の本文もそう書いています。
試験片は部品ではありません
市場に出ている塩水噴霧の時間の多くは、平板の試験片で測られています。 ねじは平板ではなく、違いは見た目だけではありません。
- めっきはねじ山に均一に析出しません。 電流密度は山の頂で最も高く、谷で最も低いので、 皮膜が最も薄い場所が、ちょうど部品の応力が最も高い場所です
- 頭の下の R 部と十字穴も低電流の領域です—— そして十字穴は、組立でドライバーが皮膜を削り取る場所でもあります
- バレルめっきでは、部品どうしのばらつきが一層加わります。 バレルが回るあいだ部品が互いを遮へいするので、内側に長くいた一本は薄くなります
その時間が「あなたが買う部品そのもの」で測られたのかを尋ねてください。 同じめっき液でも、試験片の数字と製品の数字は同じ数字ではなく、 寸法が小さいほど差は開きます—— 部品が小さいほど、表面積のうち低電流の形状が占める割合が高くなるからです。
この数字を意味のあるものにする四行
図面の「塩水噴霧 500h」を、この四行に置き換えてください。
- 皮膜の規格と厚さの等級——時間ではなく。 時間は結果で、厚さがあなたの買っているものです。 M1.4 以下では、ねじの公差そのものが厚さの上限を決めています
- 二つの終点を別々に書く。白錆までの時間と、赤錆までの時間
- 製品で測る。出荷される状態で——ベーキングのあと、後処理の化成処理や封孔のあとで
- 何本、どの頻度で測るか。二年前のロットの報告書一枚は、工程監視とは呼びません
順序が効きます。 時間を指定すれば、供給者はその試験箱に向けて最適化します。 皮膜、厚さ、工程を指定すれば、供給者は部品に向けて最適化します。 工程を買い、試験で確認する——その逆ではありません。
別の試験に替えるべきとき
部品が本当に屋外にあり、その判断が高くつくなら、 サイクル腐食試験——濡れ、乾き、高湿を順に繰り返す、SAE J2334 のような——は、 中性塩水噴霧が取り除いてしまった乾湿の循環を戻すために設計されています。 高くつき、時間もかかります。
それが取引です。中性塩水噴霧が安くて速いのは、現実に近づけるつもりがないからです。
そして、防食の数字を追って皮膜を替える前に、検証をやり直す費用を勘定に入れてください—— 皮膜を替えれば摩擦係数が変わり、同じトルクが違う締付け力になります。 それは表面処理の変更ではなく、継手の変更です。
この記事は手順 5、表面処理を扱います。全体の順序は相手材、ねじ、頭部、駆動部、表面処理、書類で、これを崩すと微調整ではなく手直しになる理由はねじの決め方にあります。
よくある質問
塩水噴霧 500 時間は何を保証していますか。
終点が書かれていなければ、ほとんど何も保証していません。亜鉛めっきのねじは試験箱のなかで二度失敗します。白錆は亜鉛の層が犠牲になっている状態で、皮膜が働いている証拠です。赤錆はその場所の皮膜が使い切られ、保護が終わった状態です。「500 時間で白錆」と「500 時間で赤錆」は別の要求で価格も違うので、終点を書かないことは何も取り決めていないことになります。
塩水噴霧の時間から使用寿命を見積もれますか。
できません。ASTM B117 は本文で、試験結果と実際の使用寿命に一般的な相関はないと述べています。箱のなかは常に濡れていて乾燥のサイクルがなく、その循環こそが亜鉛に安定した炭酸塩の層を育てます。腐食生成物を育てて守る皮膜はこの試験で減点されるため、箱のなかで短かった皮膜のほうが実際には長くもつことがありえます。
塩水噴霧の数字は何に使えますか。
ロット間の一貫性、同じ条件下での二つの皮膜の比較、そして出荷前に外れ始めた工程を捕まえることです。工程監視の計器として読み、保証書として読まないでください。供給者には、何時間かだけでなく、何ロット試験したか、一度低く出たときに何をしたかを尋ねてください。二つ目の問いが、検査報告書が一枚あることと、工程が管理されていることを分けます。
試験片で測った時間を、ねじの数字として使えますか。
同じ数字にはなりません。めっきはねじ山に均一に析出せず、電流密度は山の頂で高く谷で低いので、皮膜が最も薄い場所が部品の応力が最も高い場所になります。頭の下の R 部と十字穴も低電流の領域で、バレルめっきでは部品どうしの遮へいも加わります。部品が小さいほど低電流の形状が表面積に占める割合が高くなるため、差は寸法とともに開きます。
お問い合わせ
図面に「塩水噴霧 ×× 時間」と書かれていて、それで足りるのか分からないという状況ですか。 皮膜の指定、ねじの公差、そして部品が実際に置かれる環境をお知らせください。 時間ではなく厚さと工程で書いた仕様に置き換える形をご提案し、 その寸法でその厚さが入るかどうかも先に確認します。
お見積り依頼
品名と数量をお知らせください。可否、納期、価格をご返信します。
直接メールでも承ります sales@tigerfasteners.com