 TIGERFASTENERS
Pourquoi un même diamètre a plusieurs pas
En bref : le pas n’est presque pas une décision de résistance. Un filetage fin donne à la vis environ 6–9% de section résistante en plus, ce qui est réel mais faible. De l’autre côté de l’assemblage, il n’apporte pratiquement rien — en déroulant la géométrie usuelle d’arrachement, le pas s’élimine exactement dans le profil de base, et il ne reste que de petites différences liées aux tolérances lorsqu’on utilise les dimensions limites. Si un assemblage est juste, changer de pas n’est donc pas le levier. Ce que le pas décide réellement, c’est le comportement du filetage en production : comment il supporte les chocs, le revêtement et le taraudage, et à quelle vitesse il s’assemble.
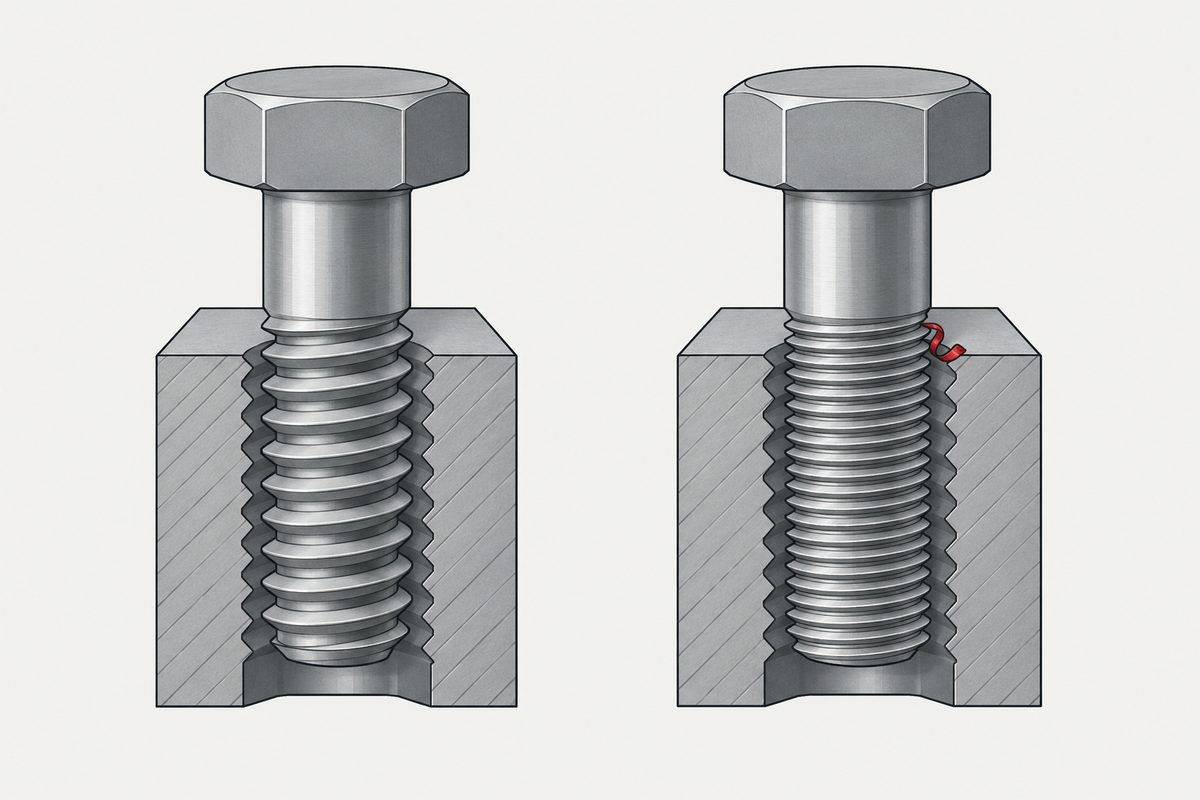
Le choix qui existe vraiment
Une vis M8 a un diamètre nominal de 8 mm quel que soit son pas. Ce qui change, c’est l’avance par tour : 1,25 mm pour la série à pas gros, 1,0 ou 0,75 mm pour les séries à pas fin. Le diamètre sur flancs, le diamètre intérieur et la profondeur de filet varient avec lui — c’est précisément pour cela que les chiffres ci-dessous sont ce qu’ils sont.
| Dimension | Pas gros | Pas fin |
|---|---|---|
| M6 | 1,0 | 0,75 |
| M8 | 1,25 | 1,0 ; 0,75 |
| M10 | 1,5 | 1,25 ; 1,0 ; 0,75 |
| M12 | 1,75 | 1,5 ; 1,25 ; 1,0 |
Chaque diamètre a un pas gros et un ou plusieurs pas fins. L’ISO 261 définit la série à pas gros comme le plus grand pas d’usage courant pour chaque diamètre ; elle ne dit pas que le pas gros est le choix par défaut, et la raison pour laquelle il l’emporte d’ordinaire est établie plus bas plutôt que lue dans la norme.
Côté vis : le pas fin est légèrement plus résistant
La capacité en traction vient de la section résistante, calculée à partir des diamètres sur flancs et intérieur plutôt que des 8 mm nominaux. Un pas plus fin creuse un sillon moins profond : les deux diamètres sont plus grands, et la section aussi.
| Dimension | Pas gros | Pas fin | Écart |
|---|---|---|---|
| M8 | 36,6 (×1,25) | 39,2 (×1) | +7% |
| M10 | 58,0 (×1,5) | 61,2 (×1,25) | +6% |
| M12 | 84,3 (×1,75) | 92,1 (×1,25) | +9% |
Réel, et bon à savoir, mais à un seul chiffre. Un assemblage qui demande davantage demande un diamètre plus grand ou une classe de qualité plus élevée, pas un autre pas.
Côté écrou : le pas s’élimine, et c’est là que beaucoup se trompent
L’argument intuitif veut qu’un pas plus fin loge plus de filets dans la même profondeur de trou : il y aurait plus de métal à cisailler et le filetage femelle serait plus résistant. Cet argument est faux, et il l’est de façon instructive.
La surface de cisaillement géométrique usuelle d’un filetage intérieur est A = π·Le·d·[0,5 + (0,57735/P)(d − d2)]. Pour le profil de base ISO, d − d2 = 0,649519 P, si bien que le pas à l’intérieur du crochet s’annule avec le pas à l’extérieur :
0,5 + 0,57735 × 0,649519 = 0,875, pour tout pas. Donc A = 0,875 π·Le·d — 21,99 mm² par mm d’engagement sur un M8, que le pas soit de 1,25, 1,0 ou 0,75.
Plus de tours, mais chaque tour plus mince dans la même proportion. Compter les tours sans remarquer que la largeur cisaillée par tour diminue du même facteur, c’est ce qui produit la mauvaise réponse.
Une précision, car les sources habituelles semblent dire le contraire. Elles affirment qu’un filetage fin est plus résistant « en traction et en cisaillement », sans contester le résultat ci-dessus — elles parlent d’une autre rupture. Leur cisaillement est la section transversale de la vis, d’où le lien qu’elles font avec le diamètre intérieur. L’arrachement, lui, c’est le filetage intérieur poussé hors d’un cylindre. Un catalogue rend la distinction explicite en classant la résistance à l’arrachement parmi les avantages du pas gros, sur la même page que « plus résistant en traction et en cisaillement » pour le pas fin.
Laquelle de ces ruptures le pas fin améliore réellement dépend de l’endroit où passe le plan de cisaillement, et les codes ne s’accordent pas sur la section. L’Eurocode 3 utilise la section résistante quand le plan traverse le filetage, soit environ 7% en faveur du pas fin, et la section brute quand il traverse la tige, soit rien. L’AISC part de la section nominale du corps non fileté et traite le filetage par la contrainte admissible, si bien que le pas n’y apporte rien non plus. La VDI 2230 choisit le diamètre selon le plan. Donc : en cisaillement de la vis, le pas fin a un avantage dans certains cas et aucun dans d’autres, et en arrachement la section géométrique du profil de base est la même pour tous les pas.
Il s’agit du résultat pour le profil de base. Un calcul complet utilise les dimensions limites plutôt que les dimensions de base, ce qui réintroduit un terme dépendant du pas par les classes de tolérance ; la résistance réelle à l’arrachement dépend aussi de la résistance relative des deux matériaux, de la dilatation de l’écrou et de la répartition inégale de la charge, qui place l’essentiel de l’effort sur le premier filet en prise. Rien de tout cela ne rétablit une règle simple « plus fin, plus résistant ». Voir longueur d’engagement du filetage pour le choix de la longueur, longueur et épaisseur serrée pour le rôle du reste de la vis, et filets arrachés pour savoir quel côté cède réellement.
Alors, qu’est-ce qui choisit le pas ?
Si la résistance représente quelques pour cent d’un côté et rien de l’autre, le pas est fixé par les conditions de fabrication et de service, qui vont réellement dans les deux sens.
| Le pas gros tend à l’emporter quand | Le pas fin tend à l’emporter quand |
|---|---|
| Les filets subissent des chocs. Pour un enfoncement de profondeur donnée, un filet plus profond perd une moindre part de sa hauteur | La paroi ou l’écrou est peu profond. Plus de tours tiennent dans la profondeur axiale disponible |
| Il y a des copeaux, de la peinture ou des produits de corrosion. Un sillon plus profond offre plus de marge avant de coincer | Le filetage sert de réglage. La course par tour est le pas, c’est pourquoi les biellettes et les micromètres utilisent le pas fin |
| L’assemblage est rapide ou à l’aveugle. Moins de tours par unité de course, et le départ de travers est plus difficile à amorcer | Le support est dur ou la paroi très mince. Le manuel de fixations de la NASA cite les filetages extra-fins précisément pour les trous taraudés dans les matériaux durs et les parois minces ; il n’en donne pas le mécanisme |
| La tolérance de fabrication est large. Un filetage à pas gros a des tolérances absolues plus larges, donc plus de place pour y loger une surépaisseur de revêtement | Les conditions sont propres et maîtrisées. Assemblage d’acier usiné plutôt qu’une pièce de fonderie sur une ligne |
Une idée reçue à abandonner. On dit souvent que les tarauds à pas gros cassent moins parce qu’ils ont une âme plus épaisse. La géométrie de base va dans l’autre sens : le diamètre intérieur du M8×1 est de 6,77 mm contre 6,47 mm pour le M8×1,25, donc le pas fin a l’enveloppe sans goujures la plus grande. Ce n’est pas la même chose que l’âme du taraud : les goujures y entaillent, et la section la plus faible dépend du nombre et de la profondeur des goujures et de la conception du fabricant. La section d’âme compte bel et bien : avec la matière et la longueur, elle fixe la raideur en torsion, elle relève donc du côté résistance. Ce qu’elle ne fixe pas, c’est la charge — le volume de copeaux, le couple par dent, la profondeur du trou, la lubrification et la synchronisation déterminent le couple que le taraud doit supporter, et nous n’avons trouvé aucune donnée comparant pas gros et pas fin à paramètres constants.
L’argument du revêtement, correctement formulé
La place pour un revêtement n’est pas un jeu fixe partagé par tous les pas. Elle est fixée par la position de tolérance — la lettre de 6g —, qui place délibérément la zone de tolérance sous la dimension de base, et par le degré, qui en fixe la largeur. Le filetage revêtu doit toujours rester dans la limite au maximum de matière.
Le pas intervient indirectement : dans le système ISO, les tolérances croissent avec le pas, donc les zones d’un filetage à pas gros sont plus larges en valeur absolue, et il y a plus de marge absolue. C’est un avantage réel, et un mécanisme différent de celui qu’on avance d’ordinaire. Voir ce que signifie la classe de tolérance et ce qui se passe quand la marge est épuisée.
L’argument des vibrations, chiffres à l’appui
On dit couramment que les filetages fins résistent au desserrage parce que l’angle d’hélice est plus faible. Les angles sont de 3,17° pour le M8×1,25 et 2,48° pour le M8×1. Que cela suffise à l’irréversibilité dépend du frottement, que l’argument omet généralement : l’angle de frottement équivalent pour un filet à 60° est arctan(μ/cos 30°), soit 2,6° à μ = 0,04 et 3,3° à μ = 0,05.
Avec un frottement bien lubrifié, le pas gros n’est pas du tout confortablement irréversible — 3,17° contre 3,3° ne constitue pas une marge. En prenant μ = 0,12 comme exemple à sec, on obtient 7,9°, et les deux pas sont nettement en dessous — mais μ varie avec la matière, la finition, le revêtement, le lubrifiant et le nombre de serrages déjà subis, si bien qu’aucune valeur unique ne représente « à sec ».
Surtout, la comparaison statique n’est pas ce qui provoque le desserrage en service. Un déplacement transversal fait glisser les flancs et la face d’appui cycle après cycle, ce qui fait perdre de la précharge alors que la condition statique d’irréversibilité reste satisfaite. Une hélice plus faible aide à la marge ; elle ne traite pas ce mécanisme. Voir pourquoi les vis se desserrent.
Où cela se place dans l’ordre des décisions
Le pas relève de l’étape deux parce qu’il découle du côté femelle, réglé à l’étape une. Une pièce de fonderie ou un bossage plastique incapable de tenir seul un filetage plaide en général pour le pas gros, pour des raisons de taraudage et de chocs — en général, pas toujours, car un support dur ou une paroi peu profonde plaident dans l’autre sens, et les deux se rencontrent ensemble.
Ce qui ne doit pas décider seul, c’est la charge, ou le nombre de tours. Le pas fin apporte quelques pour cent d’un côté de l’assemblage et, dans le profil de base, rien de l’autre ; il suffit donc rarement à lui seul à sauver une conception juste. Le diamètre, la classe de qualité et la longueur d’engagement sont les leviers qui comptent. Voir ce que signifient les chiffres de la classe de qualité et l’ordre complet des décisions (en anglais).
Un niveau au-dessus, la même forme de réponse s’applique au nombre d’entrées du filetage — et à la raison pour laquelle il n’y en a presque toujours qu’une.
Cet article traite de l’étape 2 : filetage. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Un filetage fin est-il plus résistant qu’un filetage à pas gros ?
Côté vis, oui, d’environ 6 à 9 pour cent de section résistante pour les dimensions courantes. Côté écrou, le pas s’élimine de la géométrie de base d’arrachement, donc ce modèle n’y montre aucun gain ; les dimensions limites réintroduisent une petite différence liée aux tolérances qui peut aller dans un sens comme dans l’autre. Ce n’est pas un levier de résistance qui vaille la peine.
Un pas plus fin met-il plus de métal à cisailler dans le trou ?
Il y met plus de tours, mais chaque tour est proportionnellement plus mince, et les deux effets s’annulent exactement dans le profil de base. La surface de cisaillement géométrique vaut 0,875 fois pi fois la longueur d’engagement fois le diamètre, quel que soit le pas.
Les tarauds à pas gros cassent-ils moins parce qu’ils ont une âme plus épaisse ?
Pas pour cette raison. Le diamètre intérieur de base du M8x1 est de 6,77 mm contre 6,47 mm pour le M8x1,25 : le pas fin a donc l’enveloppe sans goujures la plus grande, même si ce n’est plus l’âme du taraud une fois les goujures taillées. La section d’âme influe sur la raideur en torsion, mais le volume de copeaux, le couple par dent, la profondeur du trou et la lubrification aussi, et nous n’avons trouvé aucune comparaison à paramètres constants.
Un filetage fin résiste-t-il au desserrage sous vibrations ?
Seulement à la marge. Les angles d’hélice sont de 3,17 et 2,48 degrés, et l’angle de frottement équivalent est d’environ 2,6 degrés pour un coefficient de frottement de 0,04 ; à faible frottement, le pas gros a donc peu de marge d’irréversibilité. Le desserrage en service est provoqué par le glissement transversal qui fait perdre la précharge, ce qu’une hélice plus faible ne traite pas.
Quand faut-il spécifier un pas fin ?
Quand la profondeur de la paroi ou de l’écrou est trop faible pour assez de filets à pas gros, quand la course par tour sert à un réglage, quand la recommandation de la NASA sur les filetages extra-fins pour matériaux durs ou parois minces s’applique, ou pour des assemblages usinés propres. Sinon, le pas gros est le choix par défaut le plus sûr.
Demande de devis
Vous ne savez pas si un plan qui exige un pas fin en a réellement besoin ? Envoyez la désignation du filetage, le matériau support et la profondeur de la paroi ou de l’écrou. Nous vous dirons si la série fine apporte quelque chose à cet assemblage — et sinon, ce que coûte l’équivalent à pas gros et dans quel délai.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com