 TIGERFASTENERS
Sur un écrou galvanisé à chaud, le filetage est taraudé après le zinc
Sur chantier, deux problèmes surviennent avec la visserie galvanisée à chaud, et ils semblent opposés. Soit l’écrou refuse de s’engager sur la vis, soit il descend parfaitement puis le filet s’arrache à un couple qui n’aurait dû poser aucun problème. Les deux cas sont traités dans un passage de quatre pages de l’ISO 10684, et les deux renvoient à une seule décision : un revêtement de plus de 40 micromètres doit trouver de la place, et il existe deux endroits où la ménager. Celui qui a été retenu est marqué sur la pièce par une lettre, et la norme précise que deux de ces lettres ne doivent jamais être assemblées ensemble.
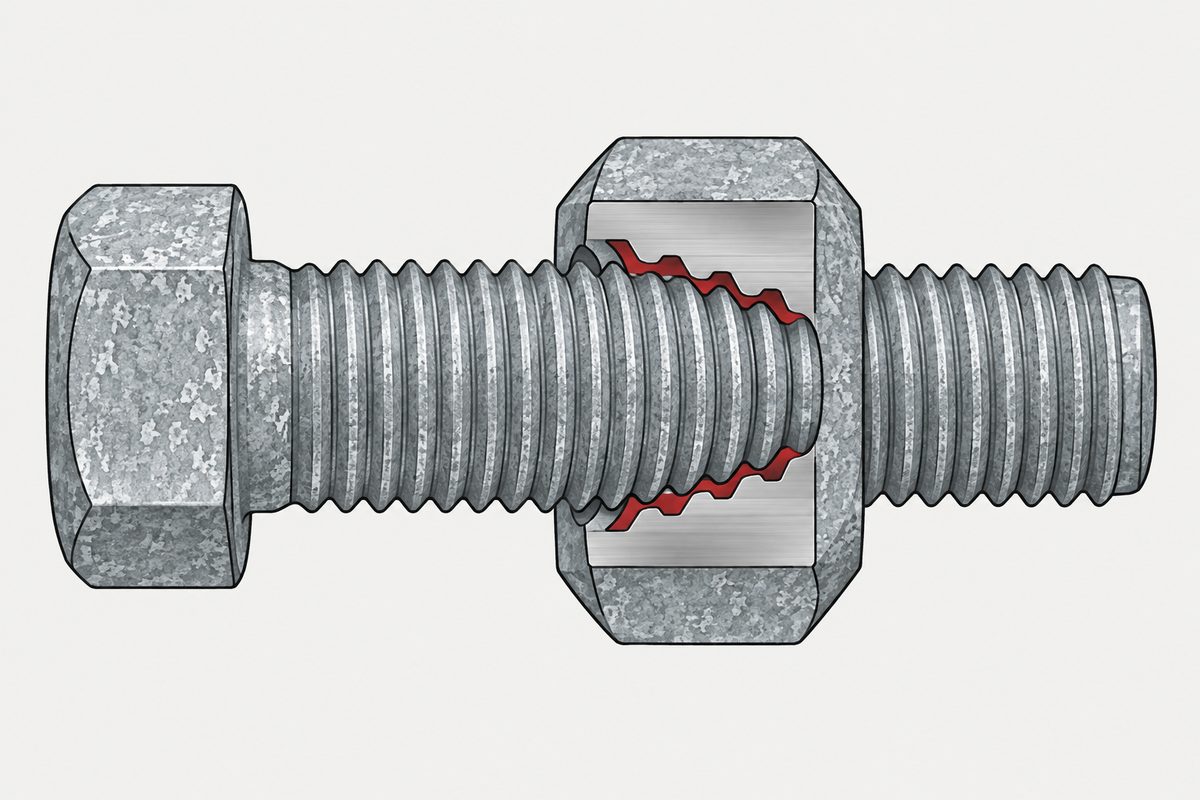
« Les filetages d’écrous et autres filetages intérieurs doivent être taraudés après galvanisation à chaud. Le retaraudage n’est pas autorisé. » (traduction) C’est l’intégralité du paragraphe 5.7. L’écrou entre dans le bain de zinc à l’état de flan ou avec un filetage ébauché, et le filetage réellement utilisé est taraudé ensuite, à travers le revêtement. Les flancs qui portent la charge dans un écrou galvanisé sont donc de l’acier fraîchement taraudé, et la norme interdit de passer un taraud dans un écrou fini pour le faire aller.
La source est ici l’ISO 10684:2004, éléments de fixation, revêtements de galvanisation à chaud, de l’ISO/TC 2. Elle couvre les filetages à pas gros de M8 à M64, les classes de qualité jusqu’à 10.9 pour les vis et jusqu’à 12 pour les écrous, et elle indique clairement que la galvanisation à chaud des éléments filetés n’est pas recommandée en dessous de M8 ni pour des pas inférieurs à 1,25 mm. Tout ce qui suit provient des sept premières pages, comprises dans l’aperçu gratuit.
Pourquoi le filetage doit-il bouger
Le paragraphe 6.2.1 donne le chiffre qui commande toute la conception. Le procédé à chaud dépose un revêtement épais, toujours supérieur à 40 µm, et il est donc nécessaire de fabriquer les filetages selon des limites spéciales pour loger des revêtements aussi épais. Quarante micromètres sur chaque flanc des deux pièces, c’est bien plus que ce qu’un ajustement ordinaire 6H/6g peut céder.
La cause est l’épaisseur, pas le zinc lui-même. Il existe un procédé au zinc qui reste sous ce chiffre parce que rien n’y fond jamais : un revêtement qui croît à partir de poudre de zinc sous le point de fusion, et qui a son propre paragraphe sur les pièces filetées.
Il y a deux façons de faire de la place, et la norme les décrit comme deux méthodes. La première agrandit l’écrou : on le taraude en surcote après revêtement, en classe de tolérance 6AZ ou 6AX, et on l’associe à une vis filetée avant revêtement dans la position ordinaire g ou h. La seconde réduit la vis : on réalise le filetage extérieur en sous-cote avant revêtement, en classe de tolérance 6az, et on l’associe à un écrou taraudé après revêtement dans la position ordinaire H ou G.
Les deux introduisent le même jeu dans l’assemblage. Elles diffèrent par la pièce modifiée, par la norme d’où vient la tolérance et, point décisif pour qui tient les pièces en main, par la lettre qui a été marquée.
La lettre après la classe de qualité
| Marque | Sur | Signification | S’associe à |
|---|---|---|---|
| Z | Écrou | Taraudé en surcote 6AZ après revêtement | Vis filetée g ou h avant revêtement |
| X | Écrou | Taraudé en surcote 6AX après revêtement | Vis filetée g ou h avant revêtement |
| U | Vis | Filetée en sous-cote 6az avant revêtement | Écrou taraudé H ou G après revêtement |
| Pas de lettre | L’une ou l’autre | Position de tolérance ordinaire | Dépend entièrement du côté qui porte le jeu |
La marque se place immédiatement après celle de la classe de qualité, en plus du marquage déjà exigé par l’ISO 898-1 et l’ISO 898-2. Un écrou galvanisé peut donc porter 8 Z, une vis galvanisée 8.8 U, et ces deux caractères constituent toute la trace de la méthode utilisée par le fournisseur.
Les deux associations qui échouent, selon les termes de la norme
La première est celle où le filet s’arrache. « Les écrous taraudés en surcote (marqués Z ou X) ne doivent jamais être associés à des vis à filetage en sous-cote (marquées U), car de telles combinaisons entraînent une forte probabilité d’arrachement du filet. » (traduction) Les deux pièces ont cédé du jeu pour le zinc, si bien que l’engagement restant ne suffit pas à porter la charge. Remarquez le verbe : ne doivent jamais, et non devraient éviter.
La seconde est celle où l’écrou ne s’engage pas. Assembler des écrous galvanisés taraudés en H ou G après revêtement avec des vis galvanisées filetées en g ou h avant revêtement conduit à une interférence des filetages. Aucune pièce n’a fait de place, et l’on trouve 80 micromètres de zinc ou davantage dans un interstice prévu pour quelques-uns.
La défaillance sur chantier est donc un diagnostic. Un écrou qui ne s’engage pas signifie qu’aucun côté n’a bougé. Un écrou qui descend facilement puis arrache signifie que les deux côtés ont bougé. Les lettres disent ce qui s’est passé avant même de prendre une clé.
De combien l’écrou se déplace réellement
Le tableau 1 donne les écarts fondamentaux. Pour la classe Z, le diamètre sur flancs de l’écrou est ouvert de 325 µm en M8, jusqu’à 420 µm en M64. C’est un tiers de millimètre au bas de la gamme, et il s’agit d’une position de tolérance, non d’un défaut de fabrication.
La classe X se comporte assez différemment pour mériter un second regard. En M8, elle ouvre l’écrou de 255 µm, soit moins que Z. En M10, c’est encore moins, 310 contre 330. À partir de M12 elle dépasse, 365 contre 335, et grimpe ensuite beaucoup plus vite : en M64, l’écart X atteint 1 300 µm contre 420 pour Z, un peu plus du triple. Les deux classes se croisent entre M10 et M12 ; celle qui donne l’écrou le plus lâche dépend donc de la taille considérée.
| Taille | Écart AZ | Écart AX | Le plus lâche |
|---|---|---|---|
| M8 | +325 µm | +255 µm | Z |
| M10 | +330 µm | +310 µm | Z |
| M12 | +335 µm | +365 µm | X |
| M24 | +360 µm | +640 µm | X |
| M64 | +420 µm | +1 300 µm | X, de plus du triple |
La comparaison des deux tableaux révèle encore autre chose. La méthode de la vis en sous-cote du tableau 2 donne exactement les mêmes douze valeurs de jeu et exactement les mêmes douze limites de revêtement que la moitié Z du tableau 1, ligne par ligne. Géométriquement, les deux méthodes sont le même compromis ; seuls changent la pièce modifiée et la lettre marquée. La classe X n’a aucun équivalent symétrique dans le tableau 2.
Un quart du jeu, et une case qui n’obéit pas
Les deux paragraphes donnent le même conseil sur l’épaisseur admissible du revêtement : il est souhaitable qu’elle ne dépasse pas le quart du jeu minimal de la combinaison de filetages. Les tableaux donnent ensuite ces valeurs, à titre informatif.
Nous avons vérifié le calcul sur chaque ligne des deux tableaux. La règle se vérifie exactement, à l’arrondi près, dans les colonnes AZ/h, AZ/g et AX/g pour les douze tailles, et sur onze des douze lignes AX/h. L’exception est la ligne du pas 5,5, qui couvre M56 et M60 : le jeu minimal y est de 1 190 µm et l’épaisseur maximale imprimée de 398 µm. Le quart de 1 190 vaut 297,5, et la colonne autour suit 270, puis 398, puis 325, ce qui n’est pas monotone non plus. Nous avons rendu cette page en image et l’avons lue directement pour exclure une erreur d’extraction ; la valeur imprimée est bien 398.
Il existe un rectificatif technique d’une page à cette norme, publié en juillet 2008, que nous ne nous sommes pas procuré. Cette page rapporte donc le calcul et s’arrête là. Elle ne dit pas ce que le rectificatif modifie, car nous ne l’avons pas lu.
Ce qui ne peut pas être vérifié après coup
Une note du paragraphe 6.1 ferme la porte à la vérification évidente. « Il n’est pas possible de contrôler la tolérance du filetage d’une pièce galvanisée à chaud en retirant le revêtement puis en calibrant le filetage, car une partie de l’acier de la pièce est dissoute pendant la galvanisation. » (traduction)
Lisez-la à côté du paragraphe 5.7. Le retaraudage est interdit, et la tolérance ne peut pas être retrouvée par décapage et mesure. La classe de filetage d’un élément galvanisé est donc une propriété du procédé effectivement mis en œuvre, consignée par une lettre marquée, et aucun contrôle de réception ne peut la reconstituer à partir de la pièce. C’est la même configuration qu’une exigence de passivation sans essai d’arbitrage : la commande doit porter l’exigence, parce que la pièce ne répondra pas à la question plus tard.
Quatre faits de procédé tirés des mêmes sept pages
- Le bain a une plage interdite. La galvanisation normale se fait entre 455 et 480 °C et la galvanisation haute température entre 530 et 560 °C, et la norme précise qu’il ne faut pas galvaniser entre 480 et 530 °C
- La classe 10.9 à partir de M27 ne doit pas être galvanisée à haute température, afin d’éviter les microfissures. L’aspect obtenu à haute température est en outre décrit comme mat
- Une teneur en phosphore plus silicium comprise entre 0,03 et 0,13 % fait basculer la recommandation vers la galvanisation haute température ; c’est donc la composition de l’acier qui choisit le bain
- L’hydrogène pénètre lors du nettoyage, pas seulement lors du revêtement. La norme indique que de l’hydrogène peut être absorbé pendant le nettoyage et ne pas effuser complètement dans le bain de galvanisation, et elle exige que les pièces de 320 HV ou plus soient nettoyées par acide inhibé, procédé alcalin ou procédé mécanique, sauf accord contraire
Ce dernier point mérite d’être rapproché de la protection anticorrosion qui casse la vis. La galvanisation à chaud est souvent présentée comme l’alternative sûre parce que la température du bain chasserait l’hydrogène, et la norme est plus prudente : elle dit que l’hydrogène peut ne pas effuser complètement, et elle soumet la méthode de nettoyage à un seuil de dureté.
Ce qu’il faut mettre sur la commande
- Acheter la paire, pas les pièces. Le jeu réside dans l’assemblage, et la norme nomme deux combinaisons qui échouent : écrous Z ou X avec vis U, et écrous ordinaires H ou G avec vis ordinaires g ou h
- Demander la méthode et attendre une lettre. Z, X ou U se place immédiatement après la classe de qualité. Si les pièces arrivent sans marque, personne en aval ne peut savoir quel schéma a été utilisé
- Respecter les limites de taille. La norme couvre les filetages à pas gros de M8 à M64 et déconseille de galvaniser les éléments filetés en dessous de M8 ou avec un pas inférieur à 1,25 mm
- S’attendre à des charges différentes. Le domaine d’application précise que les charges d’épreuve des écrous M8 et M10 taraudés en surcote, ainsi que les charges de traction et d’épreuve des vis M8 et M10 en sous-cote, sont réduites par rapport à l’ISO 898-2 et à l’ISO 898-1, et qu’elles sont spécifiées dans l’annexe A de la norme
L’écrou d’un assemblage galvanisé n’est pas le même composant que celui d’un assemblage non revêtu. Son filetage a été taraudé plus tard, à travers un revêtement, dans une classe de tolérance choisie pour une vis qu’il n’a jamais rencontrée, et la seule chose qui voyage avec lui est une lettre.
Cet article traite de l’étape 5 : finition. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Pourquoi un écrou galvanisé refuse-t-il de se visser sur une vis galvanisée ?
Généralement parce qu’aucune des deux pièces n’a été fabriquée selon les limites spéciales. L’ISO 10684 indique qu’assembler des écrous galvanisés à chaud taraudés en position de tolérance H ou G après revêtement avec des vis galvanisées à chaud filetées en position g ou h avant revêtement conduit à une interférence des filetages. Le revêtement à chaud est toujours supérieur à 40 micromètres, et un ajustement de filetage ordinaire n’a pas de place pour lui.
Que signifient les lettres Z, X et U sur la visserie galvanisée ?
Elles indiquent la méthode employée pour faire de la place au zinc. Un écrou taraudé en surcote après revêtement est marqué Z pour la classe de tolérance 6AZ ou X pour 6AX. Une vis filetée en sous-cote avant revêtement est marquée U pour la classe de tolérance 6az. La lettre se place immédiatement après la marque de classe de qualité, en plus du marquage exigé par l’ISO 898-1 et l’ISO 898-2.
Peut-on utiliser un écrou Z avec une vis U ?
Non, et la norme est exceptionnellement catégorique. Les écrous taraudés en surcote, marqués Z ou X, ne doivent jamais être associés à des vis à filetage en sous-cote, marquées U, car de telles combinaisons entraînent une forte probabilité d’arrachement du filet. Les deux pièces ont cédé du jeu pour le revêtement, et il reste trop peu d’engagement de filetage.
Le filetage d’un écrou galvanisé à chaud est-il revêtu ?
Le paragraphe 5.7 indique que les filetages d’écrous et autres filetages intérieurs doivent être taraudés après galvanisation à chaud, et que le retaraudage n’est pas autorisé. Le filetage de travail est donc taraudé une fois le zinc déposé. Cette page ne va pas au-delà du paragraphe, car la norme décrit l’ordre du taraudage et non l’état des flancs ensuite.
Puis-je passer un taraud dans un écrou galvanisé pour qu’il aille ?
L’ISO 10684 indique que le retaraudage n’est pas autorisé. Si un écrou galvanisé ne va pas sur sa vis, la norme considère qu’il s’agit d’une mauvaise combinaison de classes de tolérance de filetage, et non d’un défaut à corriger à l’établi.
Peut-on contrôler la tolérance du filetage d’une pièce galvanisée à réception ?
Pas par la mesure. Une note du paragraphe 6.1 indique qu’il n’est pas possible de contrôler la tolérance du filetage d’une pièce galvanisée à chaud en retirant le revêtement puis en calibrant le filetage, car une partie de l’acier de la pièce est dissoute pendant la galvanisation. Il reste le marquage et ce que la commande a spécifié.
La galvanisation à chaud évite-t-elle la fragilisation par l’hydrogène ?
La norme est plus prudente que le résumé habituel. Elle indique que de l’hydrogène peut être absorbé dans l’acier pendant le nettoyage, et que cet hydrogène peut ne pas effuser complètement dans le bain de galvanisation, ce qui peut entraîner une rupture fragile. Sauf accord contraire, les pièces traitées thermiquement ou écrouies à 320 HV ou plus doivent être nettoyées par acide inhibé, procédé alcalin ou procédé mécanique.
Références
L’ISO 10684:2004 a été lue dans l’aperçu publiquement accessible, qui contient pour cette norme les pages liminaires et les sept premières pages de contenu : le domaine d’application, les références normatives, les définitions, l’article 4 sur les matériaux, l’intégralité de l’article 5 sur les procédés, le paragraphe 6.1 et le paragraphe 6.2 avec les deux tableaux. À partir du paragraphe 6.3, l’article 7, l’intégralité de l’article 8, y compris les exigences d’épaisseur de revêtement, les articles 9 à 11 et toutes les annexes sont hors de l’aperçu, et rien n’en est cité. Aucune exigence d’épaisseur de revêtement n’est donnée sur cette page ; la seule valeur d’épaisseur citée est la description, au 6.2.1, d’un dépôt toujours supérieur à 40 micromètres. Les charges réduites de l’annexe A ne sont pas données, seule la note du domaine d’application indiquant qu’elles sont réduites. Il existe un rectificatif technique d’une page, ISO 10684:2004/Cor 1:2008, qui n’a pas été obtenu ; cette page ne dit donc pas ce qu’il corrige. L’observation sur la valeur 398 est notre propre calcul à partir du tableau imprimé de 2004, vérifié en rendant cette page en image. L’avant-propos du document l’attribue à l’ISO/TC 2, sous-comité SC 1, alors que la fiche actuelle du catalogue ISO indique ISO/TC 2/SC 14 ; le document est cité tel qu’imprimé. La norme est au stade 90.92 (à réviser) et a été examinée et confirmée pour la dernière fois en 2021. Cette page ne donne aucune instruction de serrage, de lubrification ou d’assemblage, rien de cela ne figurant dans les pages lues.
Demande de devis
Pour une commande galvanisée, indiquez les classes de tolérance de filetage des deux pièces plutôt que la seule finition, et précisez si les écrous arriveront marqués Z, X ou sans marque. Le jeu appartient à la paire, et après livraison ni le marquage ni la commande ne peuvent être reconstitués à partir des pièces.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com