 TIGERFASTENERS
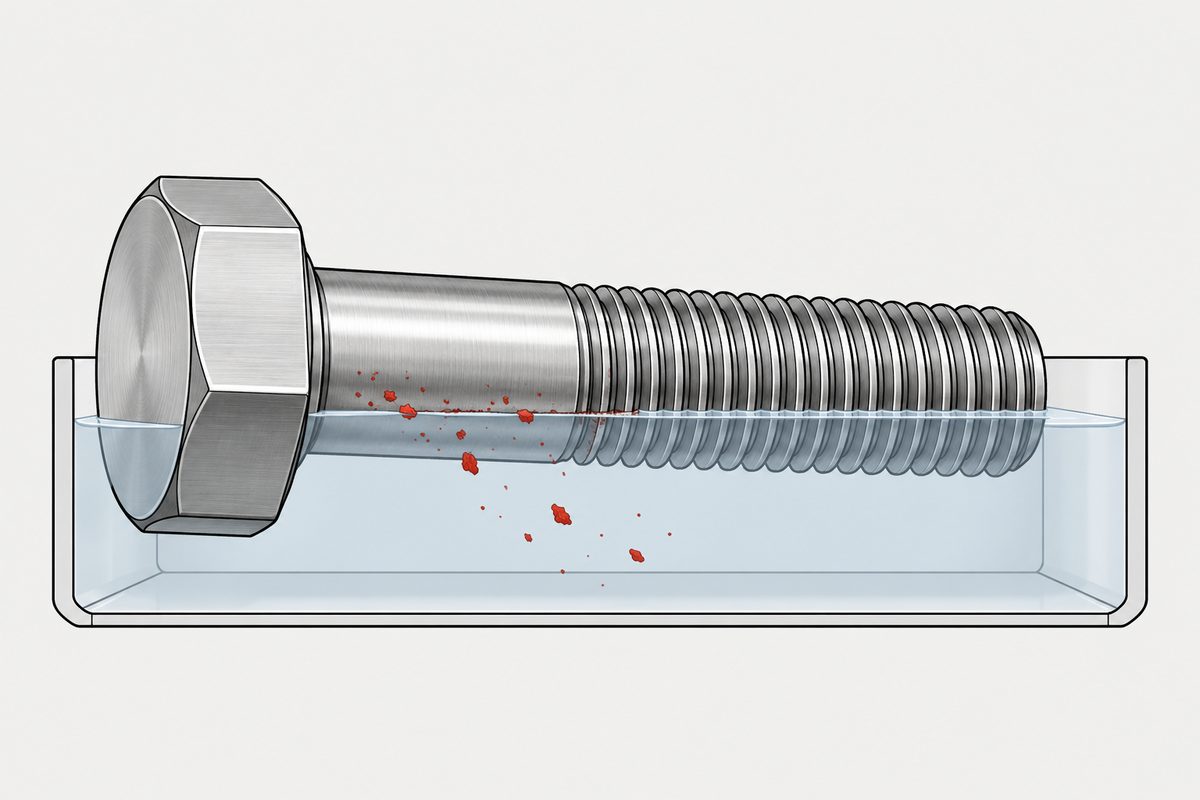
La passivation retire du fer au lieu de déposer quoi que ce soit
La passivation figure sur les plans comme s’il s’agissait d’un revêtement : quelque chose qu’on applique à une fixation inoxydable pour la rendre assez inoxydable. La norme qui la couvre fait quatre pages, se lit gratuitement et contredit chaque élément de cette phrase. Le film est déjà là avant tout traitement. Il mesure environ deux nanomètres. Le traitement agit en dissolvant du fer et non en ajoutant de l’oxyde. Et la norme se termine en disant qu’on ne connaît aucun moyen pour deux parties de vérifier le résultat.
« L’épaisseur de la couche est d’environ 0,002 µm. » (traduction) C’est ainsi que l’ISO 16048 décrit, dans son introduction et avant de spécifier quoi que ce soit, le film d’oxyde de chrome sur l’acier inoxydable. Deux nanomètres. Et il se forme dès l’élaboration de l’acier ; la passivation ne le crée donc pas. La définition même de la norme dit que le traitement augmente l’épaisseur du film d’oxyde riche en chrome qui se forme naturellement sur tous les types de surfaces en acier inoxydable.
Cette page s’appuie sur deux documents, lus intégralement. Le premier est ISO 16048:2003, Passivation of corrosion-resistant stainless-steel fasteners, de l’ISO/TC 2. Le second est un article de 2019 paru dans le Journal of the Electrochemical Society, signé par une équipe du CNRS et de Chimie ParisTech, qui mesure le film d’oxyde sur du 316L par spectrométrie de masse, spectroscopie de photoélectrons et électrochimie. La norme dit quoi faire ; l’article dit ce qui se passe.
Deux nanomètres, par deux chemins
La norme indique environ 0,002 µm en 2003. L’article, seize ans plus tard et par une voie entièrement différente, rapporte que la surface à l’état initial est couverte d’un oxyde hydroxylé bicouche mixte chrome-fer de ~2 nm d’épaisseur. Le même chiffre, obtenu indépendamment.
L’article peut aussi dire ce qu’il contient. La couche interne est fortement enrichie en chrome(III), la couche externe moins. Le molybdène se concentre dans la couche externe, surtout sous forme de Mo(VI). Le nickel n’est présent qu’à l’état de traces, ce qui mérite qu’on s’y arrête vu sa part dans l’alliage. Les deux couches ont des bandes interdites de 3,0 et de 2,6 à 2,7 électronvolts, et les auteurs notent que le film se comporterait comme un isolant.
Ce qui protège une vis inoxydable est donc un oxyde bicouche de deux nanomètres, avec le chrome concentré à sa base et le nickel pratiquement absent. Tout ce qui suit porte sur ce qu’un bain chimique fait de cela.
Le mécanisme est une dissolution, pas un dépôt
L’introduction de l’article explique pourquoi un bain acide fonctionne, et c’est la phrase qui recadre tout le sujet. L’enrichissement en chrome du film passif, facteur clé de la résistance à la corrosion, est marqué en milieu aqueux acide en raison de la dissolution compétitive des espèces oxydées du fer et du chrome et de la vitesse de dissolution comparativement faible de l’oxyde de chrome(III). L’acide attaque les deux et emporte le fer plus vite. Ce qui reste est plus riche en chrome parce que le fer est parti.
Les auteurs l’ont ensuite mesuré. La passivation électrochimique dans l’acide sulfurique a provoqué la dissolution préférentielle du fer(III), ce qui a entraîné une diminution de l’épaisseur de la couche externe en même temps qu’un enrichissement accru en chrome et en molybdène. L’enrichissement supplémentaire en chrome de la couche interne a amélioré la protection contre la corrosion : le potentiel de corrosion s’est déplacé dans le sens anodique et la résistance de polarisation a été multipliée par quatre environ.
Il faut lire cela attentivement, et non comme une contradiction. L’expérience portait sur une passivation électrochimique dans l’acide sulfurique ; la norme décrit une immersion dans des bains d’acide nitrique. Ce sont des opérations apparentées mais distinctes, et cette page n’affirme pas que l’article réfute la norme. Les deux descriptions s’accordent sur le sens de la chimie : la passivation est un changement de composition obtenu en retirant du fer. Que le film total finisse plus épais ou plus mince dépend de l’opération réalisée, et c’est secondaire par rapport à l’essentiel.
Ce que la norme demande réellement
La procédure est courte et les verbes modaux méritent d’être lus. Avant le décapage, les fixations doivent être dégraissées et rincées. Avant la passivation, un décapage est recommandé. La fixation est ensuite passivée dans un bain choisi dans un tableau.
| Étape | Chimie indiquée | Nuances |
|---|---|---|
| Dégraissage et rinçage | — | Toutes ; c’est la seule étape obligatoire (doit) de la séquence |
| Décapage (recommandé) | Acide nitrique à 20 à 30 % en volume, ou acide sulfurique à 8 à 11 % | A2, A3, A4, A5, C3, F1 dans la plage nitrique haute ; A1 et C1 à 10 à 15 % |
| Passivation | Acide nitrique à 20 à 50 % en volume ; 25 à 35 % est le bain préféré pour deux nuances ; du dichromate de sodium peut être ajouté | A2 à A5, C1 et F1 dans le premier groupe ; A1 et C4 dans le second |
L’ajout de dichromate a un but déclaré qui ne concerne pas du tout la corrosion : il peut servir à limiter la décoloration ou l’attaque des aciers inoxydables à haute teneur en carbone et des aciers de décolletage. Et une note de bas de tableau précise que, si nécessaire, des valeurs hors des plages indiquées sont admises pour ajuster concentration, température et durée d’exposition. Les chiffres sont indicatifs, pas des limites.
Les températures de ces tableaux vont d’environ 15 à 80 °C selon le bain, et les durées d’exposition de 5 à 30 minutes. Les colonnes de température et de durée n’étaient pas proprement alignées sur leurs lignes dans notre exemplaire ; aucun bain n’est donc associé ici à une température et à une durée précises. Cette page n’est de toute façon pas une instruction de procédé ; la chimie relève de l’atelier de traitement.
La note sur l’hydrogène
Une ligne du tableau de décapage est une exigence de sécurité et non une note de procédé. Les fixations forgées à chaud des nuances C1, C3 et C4 doivent être recuites jusqu’à l’état le plus doux et grenaillées avant décapage, afin de réduire le risque de fragilisation par l’hydrogène. Lorsque la matière première a déjà été recuite et rectifiée, la norme indique que le grenaillage seul peut suffire.
Notre page sur la protection anticorrosion qui fait casser la vis cite le décapage acide comme source d’hydrogène, au même titre que l’électrodéposition. Voici la clause qui va avec : une famille de nuances nommée, un prétraitement nommé et une raison déclarée. Si une fixation inoxydable martensitique doit passer dans un bain acide, cette exigence existe, que quelqu’un sur la commande l’ait lue ou non.
Puis la norme dit ce qu’on tait d’habitude
L’article 5 tient en deux phrases. La passivation doit être vérifiée par le système d’assurance qualité du fabricant. Il n’existe aucune méthode d’essai d’arbitrage connue pour la passivation.
Un essai d’arbitrage est ce sur quoi l’on se replie quand deux parties sont en désaccord. Son absence signifie que passivé selon l’ISO 16048 est une affirmation sur un procédé que quelqu’un a mis en œuvre, et non sur un résultat que quiconque peut vérifier après coup. Le fournisseur ne peut pas démontrer la conformité par une mesure et l’acheteur ne peut pas démontrer un manquement, ce qui est la même situation structurelle que pour une finition discutée sans échantillon convenu : non pas un désaccord sur les faits, mais un désaccord sans endroit où les vérifier.
L’annexe informative de la norme laisse deviner pourquoi. Elle esquisse le comportement de dissolution anodique d’un métal actif-passif-transpassif : la dissolution croît exponentiellement avec le potentiel dans le domaine actif, tombe ensuite à une valeur très faible et reste presque indépendante du potentiel dans tout le domaine passif, puis augmente de nouveau dans le domaine transpassif. La passivité, selon les définitions mêmes de la norme, est un état de surface chimiquement inactif, et un état valable sur une plage de potentiel est plus difficile à certifier sur un bon de livraison qu’une couche ayant une épaisseur.
Ce qu’il faut en faire sur une commande
- N’attendez pas d’épaisseur. Le film fait environ deux nanomètres avant traitement, la norme ne donne aucun chiffre pour après, et cette page non plus
- Demandez ce qui a été réalisé, puisque le résultat ne peut pas être arbitré. Le dégraissage et le rinçage sont la seule étape obligatoire, le décapage est recommandé, et le bain de passivation se choisit dans une courte liste
- Indiquez la nuance. Les tableaux se divisent par nuance, et pour la famille martensitique une exigence de prétraitement est liée à la fragilisation par l’hydrogène
- Rappelez-vous à quoi sert le traitement. Il change la composition en retirant du fer ; le bénéfice mesuré dans l’article était une résistance de polarisation multipliée par quatre sur du 316L, une amélioration réelle et non un revêtement
Le point plus général est un point que ce site rencontre sans cesse sous différents angles. Un mot qui évoque une couche désigne en réalité un état, et dès qu’une spécification nomme un état plutôt qu’une dimension, la question intéressante n’est plus de savoir quoi exiger mais comment quiconque pourrait le constater.
Cet article traite de l’étape 5 : finition. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
La passivation est-elle un revêtement ?
Non. L’ISO 16048 la définit comme un traitement chimique qui augmente l’épaisseur du film d’oxyde riche en chrome se formant naturellement sur tous les types de surfaces en acier inoxydable. L’introduction note que ce film se forme dès l’élaboration de l’acier ; le traitement agit donc sur quelque chose qui existe déjà au lieu d’appliquer quoi que ce soit de nouveau.
Quelle est l’épaisseur du film passif sur l’acier inoxydable ?
L’ISO 16048 indique environ 0,002 micromètre, soit deux nanomètres. Une étude de 2019 sur du 316L parue dans le Journal of the Electrochemical Society, par spectrométrie de masse et spectroscopie de photoélectrons, rapporte une surface initiale couverte d’un oxyde bicouche d’environ 2 nm, avec le chrome concentré dans la couche interne, le molybdène dans la couche externe et le nickel à l’état de traces seulement. Deux voies indépendantes, le même chiffre.
Comment un bain acide rend-il l’inox plus résistant à la corrosion ?
En retirant le fer plus vite que le chrome. L’article indique que l’enrichissement en chrome du film passif est marqué en milieu acide en raison de la dissolution compétitive des espèces oxydées du fer et du chrome et de la vitesse de dissolution comparativement faible de l’oxyde de chrome(III). Dans leur mesure, la passivation électrochimique dans l’acide sulfurique a dissous préférentiellement le fer(III), ce qui a aminci la couche externe tout en l’enrichissant en chrome et en molybdène, et multiplié la résistance de polarisation par quatre environ.
La passivation épaissit-elle ou amincit-elle le film ?
Cela dépend de l’opération visée, et cette page ne considère pas les deux sources comme contradictoires. L’ISO 16048 décrit une immersion dans des bains d’acide nitrique et indique que le film peut être épaissi par passivation. L’article de 2019 a mesuré une passivation électrochimique dans l’acide sulfurique et trouvé une couche externe plus mince et plus riche en chrome. Ce sont des opérations apparentées mais différentes. Les deux s’accordent sur le sens de la chimie : la composition change parce que le fer s’en va.
Comment la passivation est-elle vérifiée ?
Par le fabricant, et par lui seul. L’article 5 de l’ISO 16048 dit que la passivation doit être vérifiée par le système d’assurance qualité du fabricant, puis déclare sans détour qu’il n’existe aucune méthode d’essai d’arbitrage connue pour la passivation. Une exigence de passivation sur une commande décrit donc un procédé mis en œuvre et non un résultat vérifiable en cas de litige, dans un sens comme dans l’autre.
La passivation présente-t-elle un risque de fragilisation par l’hydrogène ?
La norme en associe un à l’étape de décapage pour les nuances martensitiques. Les fixations forgées à chaud des nuances C1, C3 et C4 doivent être recuites jusqu’à l’état le plus doux et grenaillées avant décapage, afin de réduire le risque de fragilisation par l’hydrogène ; lorsque la matière première a déjà été recuite et rectifiée, le grenaillage seul peut suffire. Le décapage acide comme source d’hydrogène est traité plus largement dans notre page sur la fragilisation par l’hydrogène.
Références
- ISO 16048:2003 — Passivation of corrosion-resistant stainless-steel fasteners. Introduction, article 1, définitions de l’article 3, article 4 avec les tableaux 1 et 2, article 5 et annexe A
- Wang, Di-Franco, Seyeux, Zanna, Maurice et Marcus, « Passivation-induced physicochemical alterations of the native surface oxide film on 316L austenitic stainless steel », Journal of the Electrochemical Society, DOI 10.1149/2.0321911jes ; texte intégral en libre accès sur arXiv
L’ISO 16048:2003 a été lue dans l’aperçu public, qui pour cette norme contient l’intégralité des quatre pages de contenu ; toutes les citations et plages ci-dessus proviennent de ce texte. Les colonnes de température et de durée d’exposition des tableaux de bains n’étaient pas proprement alignées sur leurs lignes dans notre exemplaire ; aucun bain n’est donc associé ici à une température et à une durée précises ; seules sont données les concentrations, clairement rattachées à leurs groupes de nuances. L’article a été lu dans la version en libre accès sur arXiv de l’article accepté par le Journal of the Electrochemical Society. L’article a étudié la passivation électrochimique dans l’acide sulfurique sur du 316L, tandis que la norme décrit une immersion dans des bains d’acide nitrique ; ce sont des opérations apparentées mais différentes, et cette page n’affirme pas que l’article réfute la norme et ne transpose pas le résultat d’épaisseur de l’article à une fixation dans un bain nitrique. Aucune épaisseur de film après traitement n’est donnée, car aucune des deux sources n’en fournit pour l’opération décrite par la norme. Cette page ne recommande aucun bain, aucune concentration, température ou procédure : la chimie relève de l’atelier de traitement. Rien n’est cité de l’ISO 3506, cette norme n’ayant pas été lue pour cette page.
Demande de devis
Si des pièces inoxydables doivent être passivées, indiquez sur la commande la nuance et la référence plutôt que le seul mot, et précisez si un décapage est attendu au préalable. Comme le résultat ne peut pas être arbitré après coup, c’est le procédé que décrit la commande, et c’est le seul endroit où l’exigence peut figurer.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com