 TIGERFASTENERS
Il existe une galvanisation où le zinc ne fond jamais
L’introduction de l’ISO 17668 se lit comme une liste de pseudonymes. Zingage par diffusion en Allemagne. Revêtement par diffusion thermique en Russie. Galvanisation par diffusion thermique en Ukraine. Galvanisation en phase vapeur au Royaume-Uni. Revêtement de zinc par diffusion aux États-Unis. Revêtement intermétallique de zinc, en Russie également. Galvanisation par thermodiffusion de zinc en Israël. Tout cela désigne un seul procédé, qui porte en Chine, en Europe et aux États-Unis un nom que la norme n’explique jamais : la shérardisation. La raison pour laquelle il a accumulé tant de noms vaut bien les quatre pages qu’il faut pour la dire.
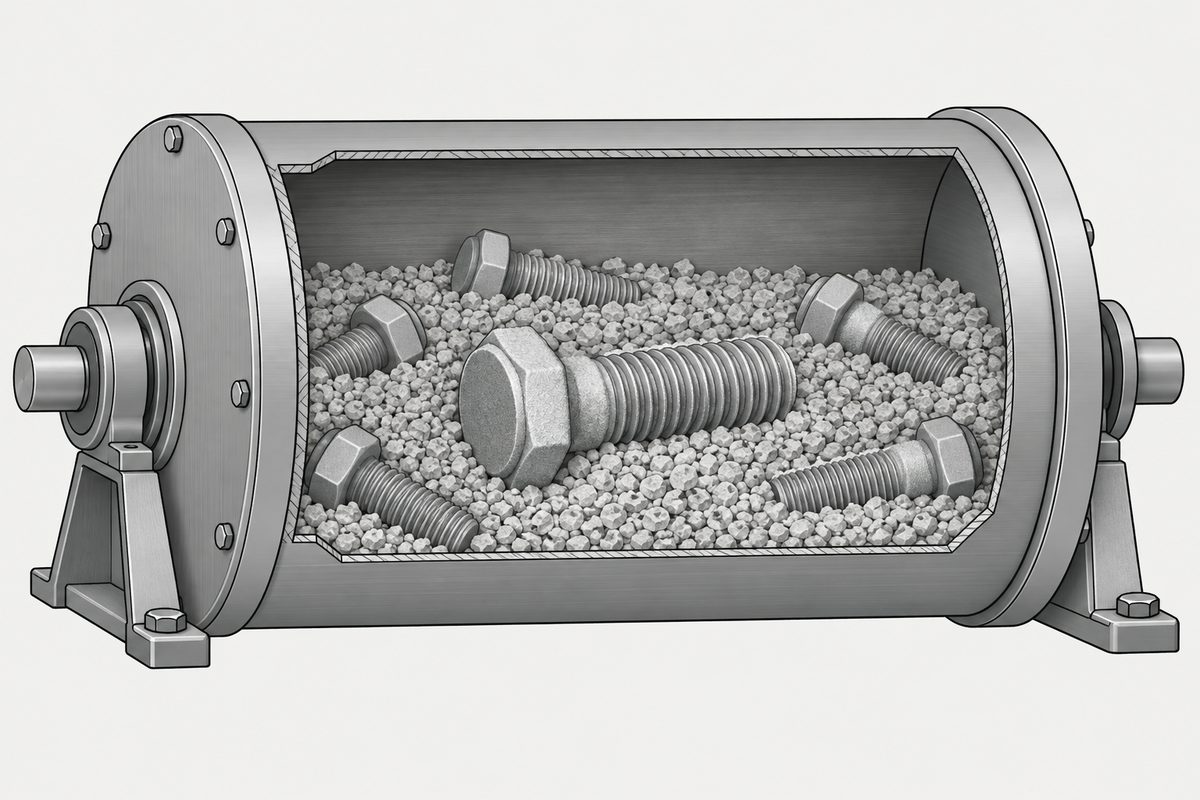
« La température normale de traitement est inférieure au point de fusion du zinc (419 °C). » (traduction) Cette seule phrase distingue ce procédé de tout ce qu’on appelle galvanisation. Les pièces entrent dans un conteneur fermé, en rotation lente, avec de la poussière de zinc, vers 300 à 500 °C, et le zinc reste à l’état de poudre. Ce qui se forme sur l’acier n’est pas une couche de zinc : le fer et le zinc réagissent pour former des couches intermétalliques.
Deux sources sont utilisées ici. La première est l’ISO 17668:2016, Revêtements de zinc par diffusion sur produits ferreux, shérardisation, issue de l’ISO/TC 107, le comité des revêtements, et plus précisément de son sous-comité de la galvanisation à chaud. La seconde est un article en libre accès paru en 2021 dans Materials, signé par deux chercheurs de l’université de Bielsko-Biala, en Pologne, qui ont appliqué ce procédé et la galvanisation à chaud sur des disques d’acier identiques, puis les ont usés contre une goupille en acier.
Ce qui se passe réellement dans le tambour
La norme le décrit en un paragraphe. Les pièces ferreuses sont chauffées en présence d’un mélange de poussière de zinc, avec ou sans matière inerte, dans un conteneur fermé, soit en rotation lente, soit fixe. Le zinc réagit avec la surface. Une épaisseur de 10 à 75 micromètres est réalisable, davantage si nécessaire, et elle est maîtrisée avec précision par la quantité de poussière de zinc, la durée et la température du traitement. Ensuite, la charge refroidit, un criblage sépare les pièces du mélange non consommé, et les pièces passent généralement par une passivation.
L’absence de liquide a deux conséquences. Le revêtement épouse fidèlement les contours du métal de base et reste uniforme sur des pièces de forme irrégulière, puisque rien ne s’égoutte. Et l’épaisseur dépend de la quantité de zinc mise dans le tambour, une variable de réglage très différente de la durée d’immersion dans un bain.
Il existe une quatrième voie, elle aussi sans bain ni four : le zingage mécanique, où des billes de verre projettent la poudre de zinc sur l’acier dans un tonneau en rotation (en anglais), sans courant électrique ni apport de chaleur.
Quatre heures à 400 degrés contre quatre-vingt-dix secondes à 460
L’article est utile justement parce que ses auteurs ont appliqué les deux procédés selon leurs normes respectives et noté les recettes. Les échantillons par diffusion thermique sont allés dans des chambres rotatives tournant à 5 à 10 tours par minute, avec une poudre à 99 % de zinc et une granulométrie moyenne de 3 à 4 micromètres, à 400 °C pendant quatre heures. Les échantillons de comparaison galvanisés à chaud ont été décapés à l’acide chlorhydrique, fluxés et plongés dans un bain de zinc à 460 °C pendant une minute et demie, puis refroidis à l’eau. Les deux revêtements mesuraient entre 45 et 55 micromètres.
| Shérardisation | Galvanisation à chaud | |
|---|---|---|
| Le zinc arrive sous forme de | Poussière, grains de 3 à 4 µm | Bain en fusion |
| Température et durée | 400 °C, quatre heures | 460 °C, quatre-vingt-dix secondes |
| Mouvement | Tambour à 5 à 10 tr/min | Immersion, puis centrifugation de l’excédent |
| Phases du revêtement | Alliage fer-zinc dans toute l’épaisseur | Couches d’alliage et couche de zinc libre en surface |
C’est la dernière ligne qu’il faut retenir. L’article indique que la microstructure après diffusion thermique ressemble à celle de la galvanisation à chaud, à ceci près qu’il n’y a pas de phase êta, la phase êta étant le zinc pur qui se solidifie à l’extérieur d’une pièce galvanisée à chaud à sa sortie du bain. Dans leurs échantillons, le revêtement par diffusion se composait de la phase delta à l’extérieur et de la phase gamma à l’intérieur. Le revêtement galvanisé à chaud comportait les phases êta, zêta, delta et gamma-1. Un traitement thermique de ce dernier a fait disparaître la phase êta et lui a laissé trois phases.
Ce que coûte et ce qu’apporte l’absence de couche de zinc
Les auteurs ont mesuré la dureté, le frottement et l’usure. Leur revêtement par diffusion thermique atteignait 325 à 385 HV 0.02, soit 40 à 90 HV de plus que le revêtement galvanisé à chaud traité thermiquement. À l’essai d’usure, le revêtement galvanisé à chaud non traité a perdu quatre fois plus de masse que le revêtement par diffusion. Face au galvanisé à chaud traité thermiquement, l’écart de perte de masse était au plus de 0,004 gramme : les deux se comportaient pratiquement de la même façon.
Le résultat sur le frottement demande une lecture attentive. Le coefficient mesuré variait de 0,20 à 0,39, et ce qui le faisait varier, c’était la préparation de l’acier avant le revêtement. Un acier de base plus rugueux donnait un frottement plus faible, ce que les auteurs attribuent à une réactivité accrue de l’acier qui étend le domaine de la phase delta, plus dure. La même spécification de revêtement, sur le même acier, peut donc tomber n’importe où dans un rapport de un à deux selon ce qui s’est passé avant le tambour.
Ces chiffres ne sont pas un coefficient de frottement de fixation et ne doivent pas être utilisés comme tel. L’essai portait sur le glissement à sec d’une tige d’acier de quatre millimètres sur un disque revêtu sous une dizaine de newtons, et non sur une vis serrée contre la face d’un écrou. Ce qui se transpose, c’est le sens et l’ampleur de l’effet : la préparation de surface avant ce revêtement modifie fortement le frottement qu’il procure. Si un assemblage est dimensionné sur une valeur de couple, le frottement doit être mesuré sur l’assemblage réel, et non déduit du nom d’un revêtement.
Ce qui justifie un refus et ce qui ne le justifie pas
Le paragraphe 6.1 est court et, chose rare, précis sur l’aspect. La surface est grise, mate ou brillante, et peut présenter des rayures dues au contact normal pendant le traitement ou le stockage, qui sont superficielles et sans effet sur la résistance à la corrosion. Le revêtement présente une certaine rugosité, caractéristique du type d’alliage zinc-fer. Viennent ensuite deux règles qui vont en sens opposé :
- Les taches blanches ne constituent pas un motif de refus. Les produits de corrosion gris-blanc qui se forment pendant un stockage en atmosphère humide sont nommés dans le paragraphe et explicitement exclus des motifs de refus
- Une coloration brun orangé à la livraison n’est pas admise, sauf accord à la commande. Les pièces refusées pour ce motif doivent être shérardisées à nouveau et représentées
- Les zones non revêtues ne sont pas admises, là encore sauf accord à la commande, avec le même remède : nouveau traitement et nouvelle présentation
Puis vient la note qui rend tout le paragraphe honnête : il n’est pas possible d’établir une définition de l’aspect et de la finition du revêtement couvrant toutes les exigences de la pratique. Ce site a déjà rencontré cette phrase, dans une autre norme, à propos d’une autre couleur : la norme ne dit jamais à quel point c’est noir. Deux comités, deux revêtements, le même aveu.
Comment on mesure une vis
Les paragraphes sur la mesure méritent l’attention d’un acheteur, car ils expliquent à quoi se rapporte réellement une épaisseur portée sur un certificat. L’épaisseur se mesure par méthode magnétique ou électromagnétique, ou par pesée ; pour la pesée, la norme donne une masse volumique de conversion de 7,2 g/cm³, celle de l’alliage et non du zinc, puisque tout le revêtement est un alliage.
Les lectures se font sur une surface de référence. Pour une pièce dont la surface significative est de 10 cm² ou plus, chaque pièce de l’échantillon de contrôle doit comporter au moins une surface de référence. En dessous de 10 cm², on regroupe assez de pièces pour atteindre ensemble 10 cm². Une petite vis n’a pas de surface de référence. Une poignée de vis en a une, et le chiffre du certificat est une moyenne sur cette poignée.
Le paragraphe suivant est celui qu’il faut citer à quiconque s’est déjà disputé pour une seule lecture basse. On effectue au moins cinq lectures dans chaque surface de référence, et comme chaque mesure couvre une très petite surface, les valeurs individuelles peuvent être inférieures à l’épaisseur locale, typiquement jusqu’à 15 %. Cela est sans importance, car seule la moyenne sur toute la surface de référence doit atteindre le minimum. La norme vous prévient que certaines lectures seront basses et qu’elles ne comptent pas isolément.
| Pièces dans le lot | Effectif minimal de l’échantillon de contrôle |
|---|---|
| 1 à 3 | Toutes |
| 4 à 500 | 3 |
| 501 à 1 200 | 5 |
| 1 201 à 3 200 | 8 |
| 3 201 à 10 000 | 13 |
| Plus de 10 000 | 20 |
Là où cette norme cesse de concerner les fixations
Le domaine d’application contient une exclusion qu’un acheteur de fixations devrait lire deux fois. La norme ne s’applique pas aux produits shérardisés pour lesquels des normes spécifiques existent, et elle cite en exemple les éléments de fixation et les tubes ; ces normes peuvent comporter des exigences supplémentaires ou différentes. Les normes de produit peuvent citer celle-ci pour le revêtement, ou la citer avec leurs propres modifications.
La norme comporte aussi un paragraphe intitulé Jeux supplémentaires pour les composants filetés, qui se trouve hors de l’aperçu gratuit : rien n’est donc affirmé ici sur son contenu. Qu’il existe n’a rien de surprenant : tout revêtement de zinc assez épais pour compter doit trouver sa place dans un filetage. C’est tout l’objet de la norme sur les fixations galvanisées à chaud, où la réponse est un écrou taraudé en surcote après revêtement et une lettre frappée sur la pièce.
Une autre ligne du domaine d’application compte pour qui compare des devis. La norme ne spécifie aucune exigence sur l’état de surface du métal de base avant shérardisation, et le paragraphe 4.1 ajoute que l’état du métal de base, la masse des pièces et les conditions du procédé peuvent influer sur l’aspect, l’épaisseur, la rugosité et les propriétés physiques et mécaniques du revêtement, et que la norme ne définit aucune exigence concernant ces propriétés. Rapprochée du constat de l’article selon lequel la préparation de surface faisait varier le coefficient de frottement du simple au double, la lacune est assez claire.
Ce qu’il faut en faire sur une commande
- Nommer le procédé, pas la famille. L’introduction lui donne sept noms nationaux. Quel que soit celui qu’emploie votre fournisseur, c’est le numéro de la norme qui se comprend partout
- S’attendre à une classe et à une moyenne. L’épaisseur indiquée sur un certificat pour de petites pièces est une moyenne sur un groupe constitué pour atteindre 10 cm², et les lectures individuelles peuvent se situer jusqu’à 15 % en dessous
- Ne pas refuser pour des taches blanches. La norme les nomme et les exclut. C’est la coloration brun orangé à la livraison qui n’est pas admise
- Interroger sur la préparation de surface si le frottement compte. La norme ne fixe aucune exigence à ce sujet, et l’effet mesuré sur le frottement dans l’article était important
- Vérifier si une norme de produit s’applique à la place. Le domaine d’application renvoie les fixations et les tubes à leurs propres normes, lorsqu’elles existent
Le point à retenir est le premier. Pour tout le reste d’un devis de traitement de surface, le zinc arrive à l’état liquide ou sous forme d’ions dans un bain. Ici, il arrive en poussière, repart en alliage, et la température n’atteint jamais le point où quoi que ce soit aurait coulé.
Cet article traite de l’étape 5 : finition. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Qu’est-ce que la shérardisation ?
Un procédé de revêtement par diffusion thermique. L’ISO 17668 décrit des pièces ferreuses chauffées en présence d’un mélange composé principalement de poussière de zinc, dans un conteneur fermé généralement en rotation lente, à des températures d’environ 300 à 500 degrés Celsius. Le zinc réagit avec la surface pour former des couches intermétalliques. La norme précise que la température normale de traitement est inférieure au point de fusion du zinc, soit 419 degrés.
En quoi la shérardisation diffère-t-elle de la galvanisation à chaud ?
Le zinc n’est jamais fondu et le résultat ne comporte aucune couche de zinc libre. Une étude de 2021 parue dans Materials, qui a appliqué les deux procédés, indique que la microstructure obtenue par diffusion thermique ressemble à celle de la galvanisation à chaud, sans la phase êta, c’est-à-dire le zinc pur qui se solidifie à l’extérieur d’une pièce galvanisée à chaud. Dans ces travaux, la diffusion a duré quatre heures à 400 degrés, et la comparaison galvanisée à chaud une minute et demie à 460 degrés.
Quelle est l’épaisseur d’un revêtement shérardisé ?
Selon l’ISO 17668, une épaisseur de 10 à 75 micromètres est réalisable, davantage si nécessaire, en jouant sur la quantité de poussière de zinc, la durée et la température du traitement. La norme fixe des épaisseurs minimales pour six classes ; ces valeurs se trouvent hors de l’aperçu gratuit, et aucun chiffre n’est donc donné ici.
La rouille blanche sur des pièces shérardisées justifie-t-elle un refus ?
Pas selon cette norme. Le paragraphe 6.1 indique que l’apparition de produits de corrosion gris-blanc, c’est-à-dire de taches blanches, formés principalement d’oxyde de zinc basique pendant un stockage en atmosphère humide après shérardisation, ne constitue pas un motif de refus. C’est une coloration brun orangé à la livraison qui n’est pas admise, sauf accord à la commande.
Pourquoi certaines lectures d’épaisseur sont-elles basses ?
Parce que la zone mesurée est très petite, et la norme le dit d’avance. Le paragraphe 6.2.4 exige au moins cinq lectures magnétiques ou électromagnétiques dans chaque surface de référence et précise que les valeurs individuelles peuvent être inférieures à l’épaisseur locale, typiquement jusqu’à 15 pour cent, et que cela est sans importance, car seule la moyenne sur toute la surface de référence doit atteindre le minimum.
Comment mesure-t-on l’épaisseur du revêtement sur de petites pièces ?
En les regroupant. Une surface de référence doit compter au moins 10 centimètres carrés de surface significative. Les pièces plus petites sont regroupées jusqu’à atteindre ensemble 10 centimètres carrés ; l’épaisseur indiquée pour de petites fixations est donc une moyenne sur un groupe et non la mesure d’une seule pièce.
La shérardisation modifie-t-elle le coefficient de frottement d’une vis ?
Cette page ne peut pas répondre à partir des sources qu’elle a lues, et le dit délibérément. L’article de 2021 a mesuré des coefficients de frottement de 0,20 à 0,39 pour le revêtement par diffusion, selon la préparation de l’acier avant revêtement, mais l’essai portait sur une goupille d’acier glissant à sec sur un disque revêtu, et non sur une vis serrée contre la face d’un écrou. Le résultat montre que la préparation de surface avant revêtement modifie le frottement du revêtement, et la norme ne fixe aucune exigence pour cette préparation.
Références
- ISO 17668:2016, Zinc diffusion coatings on ferrous products, sherardizing, specification. Introduction, domaine d’application, article 3 Définitions, article 4, article 5 avec le tableau 1, et article 6 jusqu’à 6.2.5
- Jędrzejczyk et Skotnicki, « Comparison of the tribological properties of the thermal diffusion zinc coating to the classic and heat treated hot-dip zinc coatings », Materials, 2021 ; en libre accès sous licence CC BY
L’ISO 17668:2016 a été lue dans l’aperçu public, qui pour cette norme couvre les pages liminaires et le contenu jusqu’au titre du 6.2.6. Le tableau des épaisseurs des six classes, le 6.3 sur les critères d’acceptation, le 6.4 intitulé jeux supplémentaires pour les composants filetés, l’article 7 et les quatre annexes sont hors de l’aperçu, et rien n’en est cité. Aucune épaisseur de classe ne figure sur cette page. L’existence et le titre du 6.4 sont mentionnés parce qu’ils figurent au sommaire ; son contenu ne l’est pas. La norme est au stade 90.20, en examen systématique, et a été examinée et confirmée pour la dernière fois en 2021. Elle n’explique jamais l’origine du nom shérardisation, et cette page n’avance rien à ce sujet, aucun brevet n’ayant été lu. L’article a été lu dans sa version en libre accès, sous licence CC BY. Seules les valeurs mesurées par les auteurs eux-mêmes sont utilisées ; le tableau des duretés des phases intermétalliques compilé à partir d’autres publications n’est pas cité. Les coefficients de frottement de 0,20 à 0,39 proviennent d’un essai pion-disque à sec avec une tige d’acier de quatre millimètres sur des disques revêtus sous une dizaine de newtons, et ne sont pas un coefficient de frottement de fixation ; ils ne sont pas comparables aux valeurs obtenues selon l’ISO 16047 et ne doivent pas servir dans un calcul de couple. Aucun post-traitement n’est décrit, ceux-ci figurant dans des annexes hors de l’aperçu.
Demande de devis
Si un devis propose ce procédé, ce sont le numéro de la norme et la classe qu’il faut inscrire sur la commande, et la préparation de surface avant revêtement mérite une ligne à part lorsque le frottement ou l’uniformité d’épaisseur comptent. La norme laisse volontairement cette préparation non spécifiée.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com