 TIGERFASTENERS
El «tornillo PT» designa dos roscas sin relación: una rosca de tubería y una marca registrada
Cuando un plano dice «tornillo PT», cómo lo interpreta el proveedor depende de su oficio. Quien fabrica racores lo leerá como rosca de tubería, la rosca cónica de estanqueidad de JIS B 0203; quien fabrica carcasas de plástico lo leerá como DELTA PT, una marca registrada con un ángulo de flanco de 30°. No tienen ninguna relación. Y bajo esa segunda serie de nombres hay algo de lo que se habla todavía menos: en las roscas para plástico que hemos encontrado, el perfil no figura en ninguna norma pública.
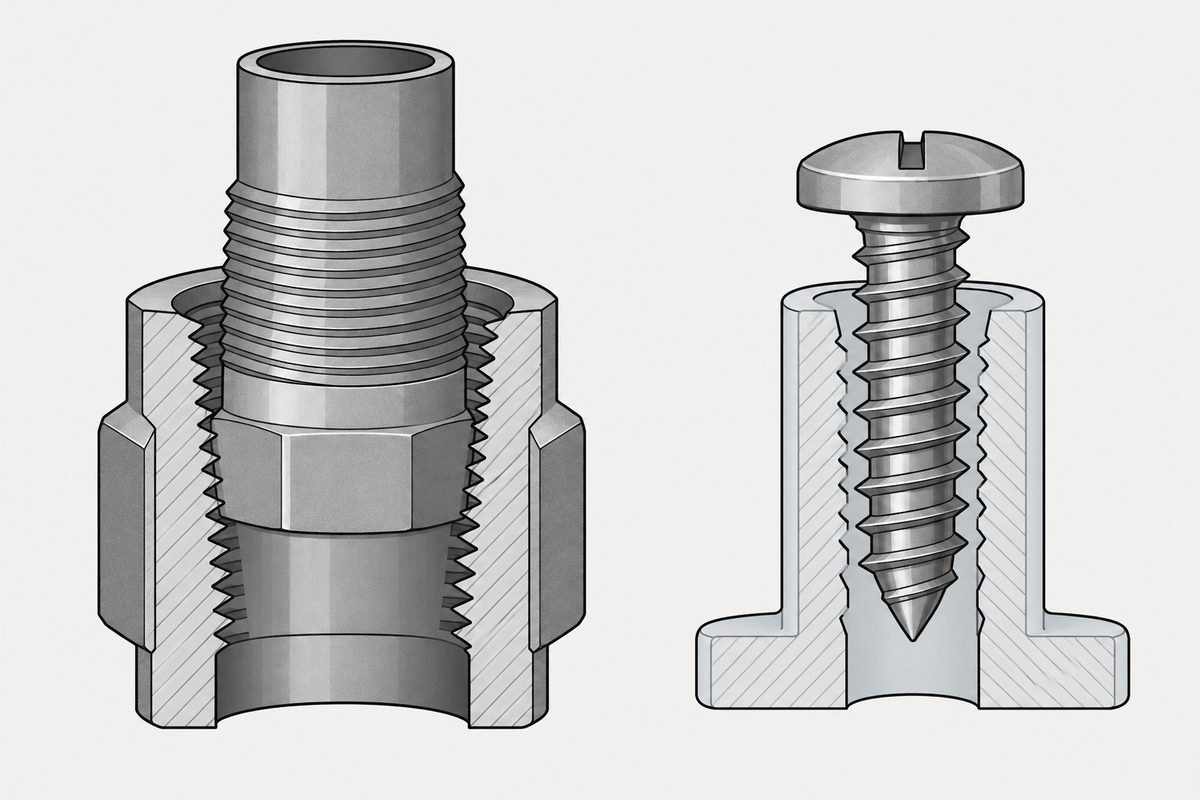
En los perfiles formadores de rosca para plástico que hemos encontrado, quien define el perfil es el titular de la marca, no ISO ni DIN. DELTA PT tiene un ángulo de flanco de 30°, Plastite 45 de 45°, Plastite 48-2 de 48°. El valor de DELTA PT procede de la página técnica del licenciatario Semblex; los dos de Plastite proceden de una tabla comparativa de Screwerk, que es otro fabricante. Las normas regulan otra cosa: ISO 1478 define la serie de tamaños ST y DIN 7500 las prestaciones y condiciones técnicas. Ninguna de las dos define la forma del perfil.
Esta página trata dos niveles de confusión. El primero es una colisión de siglas, un problema propio del ámbito de habla china. El segundo existe en ambos idiomas y sus consecuencias son más graves: un plano que lleva un nombre de marca prescribe el producto de una empresa, no una especificación que se pueda cotizar entre varios.
En el ámbito de habla china, PT significa por defecto rosca de tubería
Si se busca «tornillo PT» en Taiwán, la mayoría de los resultados hablan de roscas de tubería: cómo distinguir PT, PF y NPT y cuál necesita cinta selladora. Ese PT es la rosca cónica de los racores de agua y aire comprimido, que sella con los propios flancos y por eso es cónica.
La vigente JIS B 0203 usa las designaciones R (rosca exterior cónica), Rc (rosca interior cónica) y Rp (rosca interior paralela); la norma para roscas sin estanqueidad es JIS B 0202, designación G. PT y PF son denominaciones antiguas que siguen usándose en catálogos de proveedores y fabricantes de racores, así que en el taller no han desaparecido.
Esta familia no tiene nada que ver con los elementos de fijación. Aparece aquí por un solo motivo: ocupa el significado por defecto de las letras «PT» en las búsquedas en chino, de modo que cuando un ingeniero de piezas de plástico escribe «tornillo PT», quien recibe el plano tiene la mitad de probabilidades de leer rosca de tubería.
El otro PT es una marca
El PT de las piezas de plástico se llama en realidad DELTA PT® y es un producto de EJOT. Es un perfil de tornillo formador de rosca diseñado para atornillarse en resaltes de termoplástico, donde forma la rosca interior por desplazamiento de material, sin cortar.
La página técnica del licenciatario Semblex describe su perfil como «multi-compound 30° flank angle and root», es decir, un ángulo de flanco de 30°, y da la fórmula del agujero: dh = 0.8 × d1. En toda la página, DELTA PT va seguido de ®.
Por qué este ángulo tiene que ser pequeño ya se explicó en el artículo sobre tornillos en plástico: la rosca es una cuña; cuanto mayor es el ángulo, más empuja el plástico hacia fuera y mayor es la tensión circunferencial de tracción en la pared del resalte. La rosca métrica estándar tiene 60°. Ese artículo decía que los tornillos para plástico tienen un ángulo de perfil menor de 60°; este precisa cuánto menor.
Cuatro nombres, cuatro ángulos
Al reunir los que pueden encontrarse, las diferencias se hacen visibles. Los ángulos de la tabla proceden de las páginas técnicas de los propios fabricantes: DELTA PT, del licenciatario Semblex; los dos Plastite y STP, de la tabla comparativa de Screwerk. Ninguno lo midió un tercero ni se midieron en el mismo laboratorio.
| Perfil | Ángulo de flanco | Sección | Entradas | Titular |
|---|---|---|---|---|
| Rosca métrica ISO (referencia) | 60° | redonda | simple | Norma |
| Rosca autorroscante ST según ISO 1478 | 60° | redonda | simple | Norma |
| DELTA PT® | 30° | redonda | simple | EJOT |
| Plastite® 45 | 45° | trilobular | simple | REMINC |
| Plastite® 48-2 | 48° | trilobular | doble | REMINC |
| STP (Schriever STS® plus) | 30°/52.5° compuesto | redonda | simple | Schriever |
Conviene fijarse en la columna de la sección. Los dos tipos Plastite tienen sección trilobular; DELTA PT y STP son redondos. Qué hacen los lóbulos en el metal se trata en una sección completa de el artículo sobre tornillos formadores de rosca en metal, con una conclusión contraria a la intuición: los lóbulos barren la pared del agujero de forma continua, en lugar de tocarla de forma intermitente en tres puntos.
La doble entrada de Plastite 48-2 es la columna más fácil de pasar por alto en esta tabla. Doble entrada significa que el mismo número de vueltas avanza el doble de distancia, así que se necesitan menos vueltas que con una entrada simple para llegar al tope. No hemos encontrado datos citables sobre su efecto en el par de apriete y el desmontaje, así que no escribimos nada al respecto. Tampoco hemos encontrado una explicación del fabricante sobre si el «-2» de la designación se refiere a la doble entrada.
Por qué las normas no definen el perfil
No es un descuido, es un reparto de funciones. Esto es lo que regula cada uno de estos documentos:
| Documento | Estado | Lo que define |
|---|---|---|
| ISO 1478:1999 | vigente | Dimensiones de rosca y extremo de tornillos autorroscantes ST1.5–ST9.5, perfil de 60° |
| DIN 7500-1:2021-07 | vigente | Condiciones técnicas y prestaciones de tornillos formadores de rosca, M2–M12 |
| DIN 7500-2:2016-04 | vigente | Valores orientativos del diámetro del agujero |
| ISO 7085:1999 | anulada (2010-02-10) | sin equivalente ISO vigente en la actualidad |
Al revisar DIN 7500 ya tuvimos que corregirnos una vez: DIN 7500-1 no exige una sección trilobular. Es una norma de prestaciones y condiciones técnicas; el perfil del tornillo lo decide el fabricante. La sección trilobular es la realización dominante en el mercado, no un requisito de la norma.
La misma lógica se extiende al lado del plástico. Las normas definen la serie de tamaños de rosca, el material y el tratamiento térmico, y qué ensayos de par hay que superar; cómo se dibuja el perfil queda en manos del fabricante. En ese espacio en blanco es donde crecen las marcas: un fabricante invierte en un perfil, registra la marca y concede licencias. No hemos comprobado si estos perfiles están patentados ni si las patentes siguen vigentes, así que no escribimos nada al respecto. ITW Shakeproof, licenciatario de REMINC, lo dice sin rodeos en su propio pie de página:
«Plastite® y Taptite® son marcas registradas de REMINC (Research Engineering & Manufacturing, Inc.)» (traducción)
Que Taptite aparezca en la misma frase merece atención: es el tornillo formador de rosca trilobular para metal, lo que la mayoría tiene en mente cuando habla de «rosca triangular». También es una marca, y también pertenece a REMINC.
Agujero: ambos dan el mismo coeficiente
La página de DELTA PT de Semblex y la de STP de Screwerk dan ambas 0.8 × d1 como diámetro de agujero para materiales corrientes; Screwerk añade que en materiales con alta carga puede ampliarse a 0.88 × d1. Son competidores con perfiles distintos y, sin embargo, el coeficiente coincide. Dos muestras no bastan para convertirlo en regla general de este tipo de perfiles, pero al menos estos dos dan el mismo punto de partida.
Hay que tener presente que es un punto de partida. El artículo sobre el tamaño del orificio piloto explica por extenso por qué el diámetro del agujero no es una sola cifra: tipo de resina, proporción de carga, contracción del molde y espesor de pared del resalte desplazan cada uno la ventana. El coeficiente 0.8 da la posición de la primera prueba de molde, no una especificación de aceptación. Lo que hay que medir es la ventana de par.
Qué escribir en el plano
Esta es la utilidad práctica de la página. Tres formas de escribirlo, tres consecuencias:
| El plano dice | Lo que recibe la otra parte |
|---|---|
| Tornillo PT | Incierto. Quien trabaja con tuberías lee rosca de tubería cónica; quien trabaja con plástico lee DELTA PT |
| DELTA PT M3×8 | Una marca prescrita. Se puede comprar, pero los proveedores se limitan al titular de la marca y sus licenciatarios |
| Tornillo formador de rosca para plástico, ángulo de flanco 30°, agujero φ2.4 | Una especificación. Puede cotizarla cualquiera que sepa fabricarla |
La segunda forma no es incorrecta en sí misma. Si el tornillo ya está validado, el molde fabricado y los datos de serie se basan en ese perfil, prescribir la marca es una decisión razonable; cambiar de marca supondría repetir la validación. Lo que hay que evitar es el otro caso: copiar el nombre en el plano solo porque aparecía en un catálogo, de modo que compras solo pueda volver cada año al mismo proveedor.
El artículo sobre las letras de tipo de los tornillos autorroscantes trata la otra mitad de la misma familia: allí, A, AB, B, C y F son letras de las normas; aquí, PT, Plastite y Taptite son marcas. Ambas pueden aparecer en el mismo plano, y su intercambiabilidad es completamente distinta.
Lo que esta página no responde
Cuál de estos perfiles tiene mayor resistencia a la extracción, cuál resiste mejor las vibraciones o cuál tiene menor tasa de fallos de atornillado: esta página no lo dice. Los documentos de los fabricantes incluyen esas cifras, pero cada uno las midió por su cuenta, con diámetros de agujero, resinas, espesores y velocidades distintos; no pueden ponerse lado a lado. En el lado del metal comprobamos tres cifras citadas con frecuencia y para dos de ellas no encontramos base; el proceso está en el artículo sobre tornillos formadores de rosca. En el lado del plástico no hemos hecho ensayos comparativos, así que no damos valores.
Esta página tampoco afirma que las roscas para plástico carezcan por completo de normas. Dice que las que hemos encontrado son todas marcas y que no hemos encontrado ningún documento normativo público que defina su perfil.
Este artículo trata el paso 2: rosca. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Qué es exactamente un tornillo PT?
Depende del oficio. En tuberías, PT designa la rosca cónica de los racores de agua y aire; la vigente JIS B 0203 usa las designaciones R, Rc y Rp, y PT y PF son denominaciones antiguas que siguen circulando. En piezas de plástico, PT designa DELTA PT, una marca registrada de EJOT, un perfil formador de rosca con un ángulo de flanco de 30°. No tienen relación. Si el plano solo dice PT, quien lo recibe adivinará según su propio oficio.
¿Existe una norma ISO para las roscas de tornillos para plástico?
Para las que hemos encontrado, no. DELTA PT pertenece a EJOT, Plastite y Taptite a REMINC, STP a Schriever: todas son marcas. Las normas regulan otro nivel: ISO 1478 define la serie de tamaños ST y el perfil de 60°, DIN 7500-1 las prestaciones y condiciones técnicas de los tornillos formadores de rosca, y DIN 7500-2 da valores orientativos del agujero. Ninguno de estos documentos define la forma del perfil. Por cierto, ISO 7085 se anuló el 2010-02-10. El documento todavía puede encontrarse, pero ya no es una norma vigente; citarlo en un plano equivale a citar algo sin validez.
¿Por qué el ángulo de flanco para plástico debe ser menor de 60°?
La rosca es una cuña. Al atornillarse en un resalte de plástico empuja el material hacia fuera; la pared resiste con tensión circunferencial de tracción, que el plástico soporta relativamente mal. Cuanto menor es el ángulo, menor es la componente hacia fuera. La rosca métrica estándar tiene 60°, DELTA PT 30°, Plastite 45 tiene 45° y Plastite 48-2 tiene 48°. La explicación mecánica completa está en nuestro artículo sobre tornillos en plástico.
¿Qué tamaño de agujero hay que hacer?
Semblex y Screwerk dan ambos 0.8 × d1 como punto de partida para materiales corrientes; Screwerk añade que en materiales con alta carga puede ampliarse a 0.88 × d1. Son competidores con perfiles distintos y el coeficiente coincide; dos muestras no bastan para hablar de regla, pero al menos estos dos dan el mismo punto de partida. Eso sí, es la posición de la primera prueba de molde, no una especificación de aceptación: tipo de resina, proporción de carga, contracción del molde y espesor de pared desplazan la ventana, y lo que hay que medir es la ventana de par.
¿Se puede escribir DELTA PT directamente en el plano?
Sí, siempre que se conozcan las consecuencias. Un nombre de marca limita los proveedores al titular de la marca y sus licenciatarios. Si el tornillo está validado, el molde fabricado y los datos de serie se basan en ese perfil, prescribir la marca es razonable; cambiarla exige repetir la validación. Si el nombre solo se copió de un catálogo, es mejor reescribirlo como especificación: tornillo formador de rosca para plástico, ángulo de flanco, agujero y ventana de par.
Referencias
- Semblex, página técnica de DELTA PT®: «multi-compound 30° flank angle and root» y agujero dh = 0.8 × d1
- ITW Shakeproof, opciones de tornillos formadores de rosca para plástico: aviso de titularidad de marcas en el pie de página
- Screwerk, página del tornillo STP: comparación de ángulo de flanco, sección y entradas de STP y Plastite 45/48-2, agujero 0.8–0.88 × d1
- ISO 1478:1999, roscas de tornillos autorroscantes (serie de tamaños ST y extremos)
El ángulo de flanco y el coeficiente de agujero de DELTA PT se leyeron en la página técnica de Semblex, no en el sitio de EJOT: la página de producto de DELTA PT en ejot.com devolvió un error 403 el 2026-09-16 y no pudimos leerla, por eso esta página no dice «según EJOT». Semblex es licenciatario y la tabla comparativa de Screwerk es una página de un competidor; sus cifras coinciden, pero ninguna es una medición de terceros. Los ángulos, secciones y entradas de Plastite 45 y 48-2 proceden igualmente de la tabla comparativa de Screwerk. La frase sobre la titularidad de las marcas se cita literalmente del pie de página de ITW Shakeproof: es la declaración de un licenciatario sobre el titular de las marcas y cualquiera puede comprobarla. En cuanto a las roscas de tubería: JIS B 0203 es la rosca de tubería cónica, designaciones R/Rc/Rp, y JIS B 0202 la de uniones sin estanqueidad, designación G; esta página no dice en qué año PT pasó a ser R, porque no lo encontramos, solo que PT y PF son denominaciones antiguas que siguen circulando. El estado de ISO 1478, DIN 7500-1, DIN 7500-2 e ISO 7085 retoma los resultados ya verificados y documentados de nuestro artículo sobre tornillos formadores de rosca en metal, incluida la corrección de que DIN 7500-1 no exige una sección trilobular. Esta página no compara la resistencia a la extracción, el par de apriete ni la resistencia a vibraciones de los perfiles: todas esas cifras proceden de documentos de los fabricantes, con diámetros de agujero, resinas, espesores y velocidades distintos, no pueden ponerse lado a lado y en el lado del plástico no hemos hecho ensayos comparativos. Esta página tampoco afirma que «ninguna rosca para plástico tiene norma», que sería una negación universal; dice que las que hemos encontrado son marcas y que no hemos encontrado ninguna norma pública que defina su perfil. La conversión entre NPT y BSPT queda fuera del alcance de esta página.
Consulta
Si quiere que coticemos tornillos para piezas de plástico, es más rápido enviar el perfil como especificación que como nombre: ángulo de flanco, diámetro nominal y longitud, material, acabado, diámetro del agujero y su ventana de par actual. Si solo tiene un nombre de marca y un plano antiguo, envíe el plano; primero le diremos a qué perfil, y de quién, se refiere ese nombre, y después veremos si podemos igualarlo.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com