 TIGERFASTENERS
Qué tipo de aflojamiento corrige realmente el fijador de roscas
Un tornillo se afloja y la reacción habitual es «la próxima vez, usar fijador de roscas».
A veces es exactamente lo correcto. Otras veces no aborda el problema en absoluto, y distinguir ambos casos no depende del color ni de la clase de resistencia. Empieza con una pregunta:
¿el tornillo giró realmente?
Dos vías completamente distintas
Por qué se aflojan los tornillos las separa en detalle; aquí basta su conclusión:
| Vía | Qué ocurrió | ¿Ayuda el fijador? |
|---|---|---|
| Autoaflojamiento (giro) | El tornillo giró realmente respecto a la rosca conjugada, normalmente bajo movimiento transversal cíclico | Esta es su función |
| Pérdida de precarga (sin giro) | El asentamiento y la fluencia consumieron la precarga; el tornillo nunca giró | Casi nada |
El razonamiento es directo: el fijador funciona oponiéndose al giro relativo. Si nada gira, esa resistencia nunca interviene.
La segunda vía supone un riesgo serio para tornillos pequeños, sobre todo en plástico o material blando, donde la presión de apoyo es alta, el material fluye y la precarga desaparece sin que el tornillo se mueva. Debe tratarse como una hipótesis que comprobar, no como un hecho establecido: no encontramos estadísticas de fallos que demuestren que sea el modo más frecuente, y el diámetro por sí solo no es el criterio. Importan más la longitud de agarre, la rigidez de la unión, el material, la temperatura y la carga aplicada. La página sobre cómo elegir la cabeza explica por qué sucede; la de la secuencia de apriete, por qué continúa después del montaje.
Aplicar fijador en ese caso aporta muy poco al problema de fondo: no puede devolver el desplazamiento de apriete ya perdido por fluencia o por el asentamiento de la cara de apoyo. El adhesivo curado sí llena la holgura de la rosca y limita el microdeslizamiento, así que no es imposible un pequeño efecto indirecto. Pero no es el remedio, y tratarlo como tal compra sobre todo la sensación de haber hecho algo.
Y no está especificado en absoluto para rellenar una rosca ya barrida.
Cómo cura y por qué importa especialmente aquí
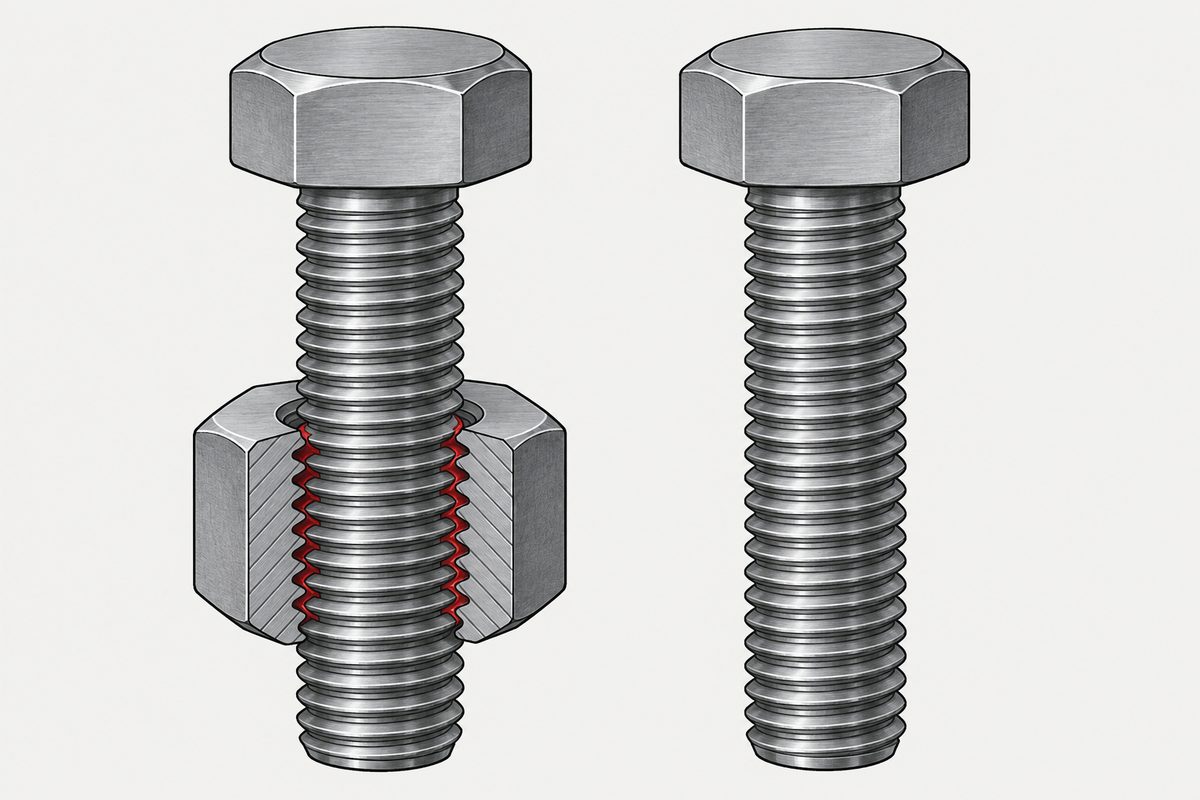
Los fijadores de roscas habituales son anaeróbicos. El curado exige dos condiciones simultáneas:
- Ausencia de aire: por eso permanece líquido en el envase y reacciona al entrar en la rosca
- Contacto con iones metálicos activos: la superficie metálica cataliza la reacción
La segunda condición impone una limitación que muchas personas desconocen. Algunas superficies se describen como menos activas; entre los ejemplos habituales están el cinc y el acero cincado, el acero inoxidable, el aluminio anodizado y el titanio, además del cadmio, los acabados cromatados, el oro, la plata, el magnesio y algunos óxidos negros. En ellas, la resistencia puede desarrollarse mucho más despacio. Los datos del fabricante de un producto de larga trayectoria muestran el cinc cromatado y el inoxidable muy por detrás del acero a las 24 horas.
Hay dos conclusiones que no deben extraerse; nuestra primera versión extrajo ambas.
No es una clasificación entre «recubierto y sin recubrir». La actividad depende de la capa exterior y de su postratamiento, no de si la pieza recibió un recubrimiento. Las mismas tablas que clasifican el cinc como lento clasifican el níquel como activo.
Tampoco es un veredicto general sobre los tornillos corrientes. Más lento no significa nunca, y una resistencia final inferior a la referencia de acero no significa curado incompleto. Las formulaciones actuales se venden expresamente para superficies recubiertas e inoxidables, varias sin imprimación. La afirmación exacta es: el producto, la química del recubrimiento, la pasivación, la holgura y la temperatura influyen; consulte la ficha técnica del producto que realmente usa.
Cuando se requiere imprimación o activador, su función va más allá de «añadir iones metálicos»: aporta y acelera el sistema redox que inicia la polimerización. Un activador conocido contiene una sal de cobre junto con aminas alifáticas, y la composición cambia entre marcas.
Con adhesivo en la rosca, el valor de par ya no es el mismo
Este punto se pasa por alto con facilidad y, a diferencia de los demás, actúa de inmediato, no meses después.
La idea central de par y fuerza de apriete es que la mayor parte del par aplicado se consume en fricción. Con geometría y método de apriete constantes, la fricción es la variable dominante para determinar cuánto se convierte en fuerza de apriete: es una propiedad de ese par de superficies en su estado actual. Añadir una sustancia a la rosca cambia ese estado. El paso, el diámetro efectivo, la geometría de apoyo y el método de apriete también importan; simplemente no son lo que cambia al añadir adhesivo.
Esta página no indica una dirección. Las fuentes discrepan sobre si el adhesivo sin curar aumenta o reduce la fricción de la rosca, y no encontramos una base suficientemente sólida para resolverlo.
Lo seguro y aplicable es esto: un par validado con roscas secas deja de ser una condición validada cuando se aplica adhesivo. Si se va a usar, hay que volver a validar el par real de superficies con el producto real.
En plástico: probablemente no
Se acumulan tres motivos:
- Hay que comprobar la compatibilidad. Algunas formulaciones anaeróbicas pueden causar fisuración por tensión en ciertos termoplásticos. Es una cuestión para la ficha técnica, no una suposición.
- El plástico no aporta los iones metálicos que necesita el curado. Si ambos lados de la rosca son de plástico, falta una condición para la reacción.
- Y a menudo es el remedio equivocado. La fluencia y la relajación de tensiones son problemas de diseño reconocidos en uniones de plástico, hasta el punto de que existen limitadores de compresión. Pero el barrido de la rosca, la fisuración del resalte, el exceso de par y los ciclos térmicos siguen siendo alternativas reales. La fluencia debe tratarse como el principal sospechoso, no como la causa supuesta.
Por eso, en piezas de plástico suele ser mucho más útil revisar el área de apoyo y el diseño de la precarga. Véanse los tornillos en plástico y cómo elegir la cabeza.
Entonces, ¿cuándo debe usarse?
Cuando el fallo consiste realmente en giro. El caso clásico es una unión sometida a movimiento transversal cíclico, la causa clásica del autoaflojamiento y el problema que el fijador resuelve de verdad.
Otro método dirigido al mismo fallo es la contratuerca. Conviene saber por qué la bibliografía confía mucho menos en él: su rendimiento queda determinado por completo durante el montaje y la unión terminada no conserva pruebas de cómo se montó.
Aspectos que deben confirmarse antes de usarlo:
- Sustrato. ¿Es una superficie inactiva? ¿Hace falta imprimación?
- Limpieza. El aceite afecta tanto al curado como a la resistencia.
- El tiempo de fijación y el curado completo son cifras distintas. Mientras se mantenga el contacto anaeróbico, el adhesivo suele seguir curando durante el transporte; por tanto, enviar pronto no constituye automáticamente un fallo. El riesgo real es que la unión encuentre vibración, calor, presión o sustancias químicas antes de alcanzar la resistencia necesaria.
- Si será necesario desmontar. Una clase de resistencia equivocada impide al técnico retirarlo o hace que retire también la rosca. Si hace falta calor, compruebe su efecto en los materiales cercanos.
- Clase de resistencia, intervalo de temperatura de servicio, tamaño de rosca y holgura admisible. Son datos básicos de la ficha técnica y donde suelen empezar las incompatibilidades.
- Dónde y cuánto aplicar. Punto de aplicación y cobertura; en un agujero ciego se añaden el riesgo de aplicación incorrecta y el de que la presión hidráulica raje el resalte.
- Cargas y medios reales de servicio, además de la compatibilidad con cualquier plástico o recubrimiento en contacto.
El uso que debe evitarse es como seguro. «Una gota no hará daño» tiene un coste concreto: oculta la causa real, ya sea precarga insuficiente, una cara de apoyo aplastada o condiciones de apriete que nunca estuvieron controladas. Estos problemas no desaparecen al aplicar adhesivo. Aparecen más tarde y son más difíciles de rastrear.
Contenido relacionado
- Por qué se aflojan los tornillos: las dos vías completas
- Par y fuerza de apriete: por qué añadir cualquier sustancia exige volver a validar
- Elegir el tipo de cabeza: presión de apoyo y fluencia
- Por qué importa la secuencia de apriete: precarga perdida después del montaje
- Tornillos en plástico: donde es menos probable que el adhesivo sea la respuesta
- Orden para especificar un tornillo (en inglés): identificar el problema antes de elegir la solución
Este artículo no pertenece a un solo paso de los seis: abarca varios o aparece después del montaje. Las decisiones se explican en el artículo inglés Specifying a screw.
Preguntas frecuentes
¿El fijador evita que los tornillos se aflojen?
Depende del mecanismo. Se opone al giro. Contra la precarga perdida por asentamiento y fluencia sin giro, apenas hace nada porque no puede recuperar el desplazamiento de apriete ya perdido. Es un riesgo serio para tornillos pequeños, aunque no encontramos estadísticas que lo establezcan como el modo más frecuente.
¿Por qué a veces no cura?
El curado anaeróbico exige ausencia de aire e iones metálicos activos. El cinc, el inoxidable, el aluminio anodizado y el titanio están entre las superficies menos activas, donde la resistencia se desarrolla más lentamente. Pero no es una división entre recubierto y sin recubrir —el níquel figura como activo— y los productos actuales se venden para superficies recubiertas e inoxidables, varios sin imprimación. Consulte la ficha del producto que usa.
¿Cambia el valor de par?
Hay que volver a validarlo. Esta página no indica una dirección porque las fuentes discrepan, pero un par validado en seco no está validado con adhesivo en la rosca.
¿Puede usarse en plástico?
Consulte la ficha técnica. Algunas formulaciones causan fisuración por tensión en termoplásticos, el plástico no aporta iones metálicos y la fluencia es el principal sospechoso de aflojamiento en uniones de plástico, aunque no el único.
¿Cuándo debe usarse?
Cuando el fallo consiste realmente en giro, normalmente bajo movimiento transversal cíclico, después de confirmar sustrato, limpieza, clase de resistencia, temperatura de servicio, holgura, cobertura de aplicación, tiempo de fijación frente a curado completo y posibilidad de desmontaje.
Consulta
Si está considerando un fijador de roscas, indíquenos si los tornillos flojos salen ya sin tensión o si siguen apretados pero no sujetan nada. Esa sola frase decide si el adhesivo es la respuesta correcta. Por debajo de M6 fabricamos las piezas internamente, por lo que la precarga y el diseño del apoyo pueden revisarse juntos.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com