 TIGERFASTENERS
Existe un galvanizado en el que el cinc nunca se funde
La introducción de la ISO 17668 parece una lista de alias. Cincado por difusión en Alemania. Recubrimiento por difusión térmica en Rusia. Galvanizado por difusión térmica en Ucrania. Galvanizado en fase vapor en el Reino Unido. Recubrimiento de cinc por difusión en Estados Unidos. Recubrimiento intermetálico de cinc, también en Rusia. Galvanizado por termodifusión de cinc en Israel. Todo eso es un único proceso, y en China, Europa y Estados Unidos recibe un nombre que la norma nunca explica: sherardizado. El motivo por el que acumuló tantos nombres merece las cuatro páginas que lleva contarlo.
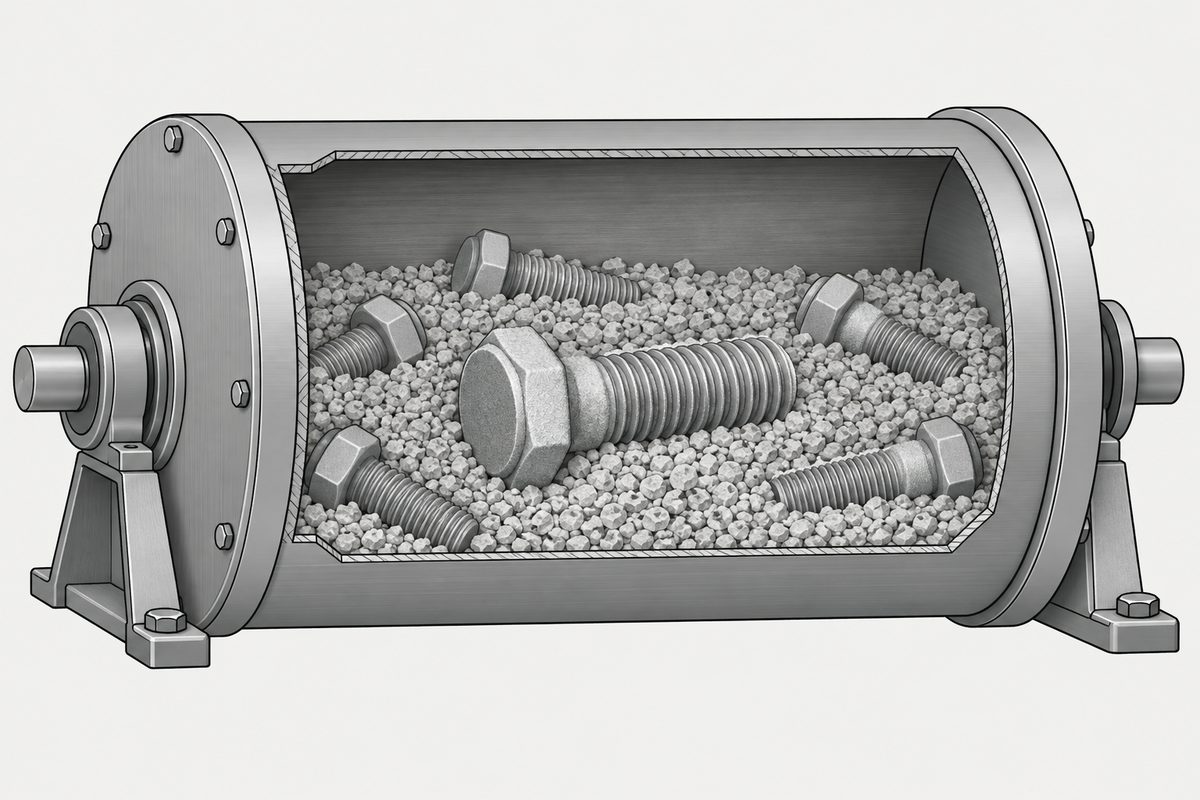
«La temperatura normal de proceso está por debajo del punto de fusión del cinc (419 °C).» (traducción) Esa sola frase separa este proceso de todo lo demás que se llama galvanizado. Las piezas entran en un recipiente cerrado que gira despacio, con polvo de cinc, a unos 300 a 500 °C, y el cinc sigue siendo polvo. Lo que se forma sobre el acero no es una capa de cinc: el hierro y el cinc reaccionan y forman capas intermetálicas.
Aquí se usan dos fuentes. La primera es la ISO 17668:2016, Recubrimientos de cinc por difusión sobre productos férreos, sherardizado, del ISO/TC 107, el comité de recubrimientos, dentro de su subcomité de galvanizado en caliente. La segunda es un artículo de acceso abierto de 2021 en Materials, de dos investigadores de la Universidad de Bielsko-Biala, en Polonia, que aplicaron este proceso y el galvanizado en caliente sobre discos de acero idénticos y luego los desgastaron contra un pasador de acero.
Lo que ocurre realmente en el tambor
La norma lo describe en un párrafo. Las piezas férreas se calientan en presencia de una mezcla de polvo de cinc, con o sin material inerte, en un recipiente cerrado que gira despacio o permanece fijo. El cinc reacciona con la superficie. Se puede lograr un espesor de 10 a 75 micrómetros, más si se requiere, y se controla con precisión mediante la cantidad de polvo de cinc, el tiempo de proceso y la temperatura. Después, la carga se enfría, un cribado separa las piezas de la mezcla sin usar y las piezas suelen pasar a una pasivación.
Que no haya líquido tiene dos consecuencias. El recubrimiento sigue fielmente el contorno del material base y queda uniforme en piezas de forma irregular, porque nada escurre. Y el espesor lo fija la cantidad de cinc que se pone en el tambor, una variable de control muy distinta del tiempo que algo pasa dentro de un baño.
Hay una cuarta vía, también sin baño ni horno: el recubrimiento mecánico, en el que unas microesferas de vidrio impulsan el polvo de cinc contra el acero dentro de un tambor giratorio, sin corriente eléctrica ni calor aplicado.
Cuatro horas a 400 grados frente a noventa segundos a 460
El artículo es útil precisamente porque sus autores aplicaron ambos procesos según sus normas respectivas y anotaron las recetas. Las muestras de difusión térmica entraron en cámaras rotativas a 5 a 10 revoluciones por minuto, con polvo de cinc al 99 % y un tamaño medio de grano de 3 a 4 micrómetros, a 400 °C durante cuatro horas. Las muestras de comparación galvanizadas en caliente se decaparon con ácido clorhídrico, se fundentaron y se sumergieron en un baño de cinc a 460 °C durante minuto y medio, y luego se enfriaron en agua. Ambas quedaron con un espesor de entre 45 y 55 micrómetros.
| Sherardizado | Galvanizado en caliente | |
|---|---|---|
| El cinc llega como | Polvo, granos de 3 a 4 µm | Un baño fundido |
| Temperatura y tiempo | 400 °C, cuatro horas | 460 °C, noventa segundos |
| Movimiento | Tambor a 5 a 10 rpm | Inmersión y centrifugado del exceso |
| Fases del recubrimiento | Aleación hierro-cinc en todo el espesor | Capas de aleación más una capa de cinc libre encima |
Esa última fila es el hallazgo que conviene retener. El artículo indica que la microestructura tras la difusión térmica es similar a la del galvanizado en caliente salvo que no hay fase eta, siendo la fase eta el cinc puro que solidifica en el exterior de una pieza galvanizada en caliente al salir del baño. En sus muestras, el recubrimiento por difusión constaba de la fase delta por fuera y la fase gamma por dentro. El galvanizado en caliente tenía eta, zeta, delta y gamma-1. El tratamiento térmico del galvanizado en caliente eliminó la eta y lo dejó con tres fases.
Lo que cuesta y lo que aporta la falta de capa de cinc
Los autores midieron dureza, fricción y desgaste. Su recubrimiento por difusión térmica dio 325 a 385 HV 0.02, entre 40 y 90 HV más duro que el galvanizado en caliente tratado térmicamente. En el ensayo de desgaste, el galvanizado en caliente sin tratar perdió cuatro veces más masa que el recubrimiento por difusión. Frente al galvanizado en caliente tratado térmicamente, la diferencia de pérdida de masa fue como mucho de 0,004 gramos; es decir, ambos se comportaron de forma muy parecida.
El resultado de fricción es el que hay que leer con cuidado. El coeficiente medido varió de 0,20 a 0,39, y lo que lo movía era cómo se había preparado el acero antes del recubrimiento. Un acero base más rugoso daba menor fricción, lo que los autores atribuyen a una mayor reactividad del acero que amplía el dominio de la fase delta, más dura. La misma especificación de recubrimiento, sobre el mismo acero, puede caer en cualquier punto de un intervalo en el que el máximo duplica al mínimo según lo ocurrido antes del tambor.
Esas cifras no son un coeficiente de fricción de elementos de fijación y no deben usarse como tal. El ensayo fue el deslizamiento en seco de una varilla de acero de cuatro milímetros sobre un disco recubierto bajo unos diez newtons, no un tornillo apretado contra la cara de una tuerca. Lo que sí se traslada es el sentido y la magnitud del efecto: la preparación superficial antes de este recubrimiento cambia mucho la fricción que proporciona. Si una unión se diseña en torno a un valor de par, la fricción debe medirse en el montaje real, no deducirse del nombre de un recubrimiento.
Por qué se puede rechazar y por qué no
El apartado 6.1 es breve e inusualmente concreto sobre el aspecto. La superficie es gris, mate o brillante, y puede mostrar rayas por el contacto normal durante el proceso o el almacenamiento, que son superficiales y no perjudican la resistencia a la corrosión. El recubrimiento presenta cierta rugosidad característica de las aleaciones cinc-hierro. Luego vienen dos reglas que apuntan en direcciones opuestas:
- Las manchas blancas no serán motivo de rechazo. Los productos de corrosión gris blanquecinos que se forman durante el almacenamiento en ambiente húmedo se nombran en el apartado y se excluyen expresamente como motivo de rechazo
- No se admite una coloración pardo anaranjada en la entrega, salvo acuerdo en el pedido. Las piezas rechazadas por ello deben volver a sherardizarse y presentarse de nuevo
- No se admiten zonas sin recubrimiento, también salvo acuerdo en el pedido, con el mismo remedio de reprocesar y volver a presentar
Y después, la nota que vuelve honesto todo el apartado: no es posible establecer una definición del aspecto y el acabado del recubrimiento que cubra todas las exigencias de la práctica. Este sitio ya se había encontrado con esa frase, en otra norma y a propósito de otro color: la norma nunca dice cuán negro. Dos comités, dos recubrimientos, la misma admisión.
Cómo se mide un tornillo
Los apartados de medición merecen la atención de un comprador porque explican a qué se refiere de verdad un espesor que figura en un certificado. El espesor se mide por método magnético o electromagnético, o por pesada, y para la pesada la norma da como densidad de conversión 7,2 g/cm³, la de la aleación y no la del cinc, porque todo el recubrimiento es aleación.
Las lecturas se toman en una superficie de referencia. Para una pieza con una superficie significativa de 10 cm² o más, cada pieza de la muestra de control debe tener al menos una superficie de referencia. Por debajo de 10 cm², se agrupan suficientes piezas para sumar entre todas 10 cm². Un tornillo pequeño no tiene superficie de referencia. Un puñado de ellos sí, y la cifra del certificado es un promedio sobre ese puñado.
El apartado siguiente es el que conviene citar a cualquiera que haya discutido alguna vez por una sola lectura baja. Se toman al menos cinco lecturas en cada superficie de referencia y, como cada medición abarca un área muy pequeña, los valores individuales pueden ser inferiores al espesor local, típicamente hasta un 15 %. Esto es irrelevante, porque solo el promedio sobre toda la superficie de referencia tiene que cumplir el mínimo. La norma avisa de antemano de que algunas lecturas saldrán bajas y de que por sí solas no cuentan.
| Piezas en el lote | Tamaño mínimo de la muestra de control |
|---|---|
| 1 a 3 | Todas |
| 4 a 500 | 3 |
| 501 a 1 200 | 5 |
| 1 201 a 3 200 | 8 |
| 3 201 a 10 000 | 13 |
| Más de 10 000 | 20 |
Dónde deja esta norma de tratar sobre elementos de fijación
El campo de aplicación contiene una exclusión que un comprador de elementos de fijación debería leer dos veces. La norma no se aplica a los productos sherardizados para los que existen normas específicas, y cita como ejemplos los elementos de fijación y los tubos; esas normas pueden incluir requisitos adicionales o distintos. Las normas de producto pueden citar esta para el recubrimiento, o citarla con modificaciones propias.
La norma tiene también un apartado titulado Holguras adicionales para componentes roscados, que queda fuera de la vista previa gratuita, así que aquí no se afirma nada sobre su contenido. Que exista es lo esperable: cualquier recubrimiento de cinc lo bastante grueso como para importar necesita espacio en una rosca, que es todo el argumento de la norma de elementos de fijación galvanizados en caliente, donde la respuesta es una tuerca roscada con sobremedida después del recubrimiento y una letra estampada en la pieza.
Una línea más del campo de aplicación importa a quien compare ofertas. La norma no especifica ningún requisito sobre el estado superficial del material base antes del sherardizado, y el apartado 4.1 añade que el estado del material base, la masa de las piezas y las condiciones del proceso pueden afectar al aspecto, el espesor, la rugosidad y las propiedades físicas y mecánicas del recubrimiento, y que la norma no define requisitos sobre esas propiedades. Puesto al lado del hallazgo del artículo de que la preparación superficial hacía variar el coeficiente de fricción hasta el doble, el vacío queda bastante claro.
Qué hacer con esto en un pedido
- Nombre el proceso, no la familia. La introducción le da siete nombres nacionales. Use el que use su proveedor, lo que se entiende en todas partes es el número de la norma
- Espere una clase y un promedio. El espesor de un certificado para piezas pequeñas es un promedio sobre un grupo reunido para sumar 10 cm², y las lecturas individuales pueden quedar hasta un 15 % por debajo
- No rechace por manchas blancas. La norma las nombra y las excluye. Lo que no se admite es la coloración pardo anaranjada en la entrega
- Pregunte por la preparación superficial si la fricción importa. La norma no fija ningún requisito al respecto, y el efecto medido sobre la fricción en el artículo fue grande
- Compruebe si se aplica en su lugar una norma de producto. El campo de aplicación remite los elementos de fijación y los tubos a sus propias normas, cuando existen
Lo que vale la pena recordar es lo primero. En todo lo demás de una oferta de acabados, el cinc llega como líquido o como iones en un baño. Aquí llega como polvo, sale como aleación, y la temperatura nunca alcanza el punto en el que algo de él habría corrido.
Este artículo trata el paso 5: acabado. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Qué es el sherardizado?
Un proceso de recubrimiento por difusión térmica. La ISO 17668 describe piezas férreas calentadas en presencia de una mezcla compuesta principalmente de polvo de cinc, en un recipiente cerrado que suele girar despacio, a temperaturas de unos 300 a 500 grados Celsius. El cinc reacciona con la superficie y forma capas intermetálicas. La norma señala que la temperatura normal de proceso está por debajo del punto de fusión del cinc, que es de 419 grados.
¿En qué se diferencia el sherardizado del galvanizado en caliente?
El cinc nunca está fundido y en el resultado no hay capa de cinc libre. Un estudio de 2021 en Materials que aplicó ambos procesos indica que la microestructura de difusión térmica es similar a la del galvanizado en caliente salvo por la ausencia de la fase eta, el cinc puro que solidifica en el exterior de una pieza galvanizada en caliente. En ese trabajo, la difusión duró cuatro horas a 400 grados, y la comparación galvanizada en caliente, minuto y medio a 460 grados.
¿Qué espesor tiene un recubrimiento sherardizado?
Según la ISO 17668, se puede lograr un espesor de 10 a 75 micrómetros, más si se requiere, controlado por la cantidad de polvo de cinc, el tiempo de proceso y la temperatura. La norma especifica espesores mínimos para seis clases; esos valores quedan fuera de la vista previa gratuita, por lo que aquí no se dan cifras.
¿La corrosión blanca en piezas sherardizadas es motivo de rechazo?
No según esta norma. El apartado 6.1 establece que la aparición de productos de corrosión gris blanquecinos, es decir, manchas blancas, formados principalmente como óxido de cinc básico durante el almacenamiento en ambiente húmedo tras el sherardizado, no será motivo de rechazo. Lo que no se admite, salvo acuerdo en el pedido, es una coloración pardo anaranjada en la entrega.
¿Por qué algunas lecturas de espesor salen bajas?
Porque el área medida es muy pequeña, y la norma lo advierte de antemano. El apartado 6.2.4 exige al menos cinco lecturas magnéticas o electromagnéticas en cada superficie de referencia y establece que los valores individuales pueden ser inferiores al espesor local, típicamente hasta un 15 por ciento, y que esto es irrelevante porque solo el promedio sobre toda la superficie de referencia tiene que cumplir el mínimo.
¿Cómo se mide el espesor del recubrimiento en piezas pequeñas?
Agrupándolas. Una superficie de referencia necesita al menos 10 centímetros cuadrados de superficie significativa. Las piezas con menos se agrupan hasta sumar entre todas 10 centímetros cuadrados, de modo que el espesor de elementos de fijación pequeños es un promedio sobre un grupo y no la medición de una sola pieza.
¿El sherardizado cambia el coeficiente de fricción de un perno?
Esta página no puede responderlo con las fuentes que leyó, y lo dice deliberadamente. El artículo de 2021 midió coeficientes de fricción de 0,20 a 0,39 en el recubrimiento por difusión, según cómo se preparó el acero antes de recubrirlo, pero el ensayo fue un pasador de acero deslizando en seco sobre un disco recubierto, no un perno apretado contra la cara de una tuerca. Lo que el resultado sí muestra es que la preparación superficial antes del recubrimiento cambia la fricción que este proporciona, y la norma no fija ningún requisito para esa preparación.
Referencias
- ISO 17668:2016, Zinc diffusion coatings on ferrous products, sherardizing, specification. Introducción, campo de aplicación, capítulo 3 definiciones, capítulo 4, capítulo 5 con la tabla 1 y capítulo 6 hasta 6.2.5
- Jędrzejczyk y Skotnicki, «Comparison of the tribological properties of the thermal diffusion zinc coating to the classic and heat treated hot-dip zinc coatings», Materials, 2021; acceso abierto con licencia CC BY
La ISO 17668:2016 se leyó en la vista previa pública, que en esta norma incluye las páginas preliminares y el contenido hasta el título de 6.2.6. La tabla de espesores de las seis clases, el apartado 6.3 sobre criterios de aceptación, el apartado 6.4 titulado holguras adicionales para componentes roscados, el capítulo 7 y los cuatro anexos quedan fuera de la vista previa, y no se cita nada de ellos. En esta página no aparece ningún espesor de clase. La existencia y el título del apartado 6.4 se mencionan porque figuran en el índice; su contenido no. La norma está en la etapa 90.20, en revisión sistemática, y se revisó y confirmó por última vez en 2021. Nunca explica de dónde viene el nombre sherardizado, y esta página no afirma nada al respecto, pues no se leyó ninguna patente. El artículo se leyó en su versión de acceso abierto, con licencia CC BY. Solo se usan los valores que midieron los propios autores; no se cita la tabla de durezas de fases intermetálicas recopilada de otras publicaciones. Los coeficientes de fricción de 0,20 a 0,39 proceden de un ensayo de pasador sobre disco en seco con una varilla de acero de cuatro milímetros sobre discos recubiertos bajo unos diez newtons, y no son un coeficiente de fricción de elementos de fijación; no son comparables con valores obtenidos según la ISO 16047 y no deben usarse en un cálculo de par. No se describe ningún postratamiento, ya que figuran en anexos fuera de la vista previa.
Consulta
Si una oferta propone este proceso, lo que hay que poner en el pedido es el número de la norma y la clase, y la preparación superficial antes del recubrimiento merece una línea propia cuando importan la fricción o la uniformidad del espesor. La norma deja esa preparación sin especificar a propósito.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com