 TIGERFASTENERS
Un atornillador se ensaya en dos uniones, y difieren en un factor de 24
Alguien le pidió a su padre, artesano durante 50 años, una enseñanza de despedida. La respuesta tenía cuatro palabras y trataba del apriete. 3000 puntos, 342 respuestas. El hijo añadió debajo la parte honesta: dejar el par del tornillo justo requiere habilidad, experiencia y un conocimiento profundo de los propios materiales. Existe una norma para medir exactamente lo que hace que eso sea difícil, y lo que mide no es el par.
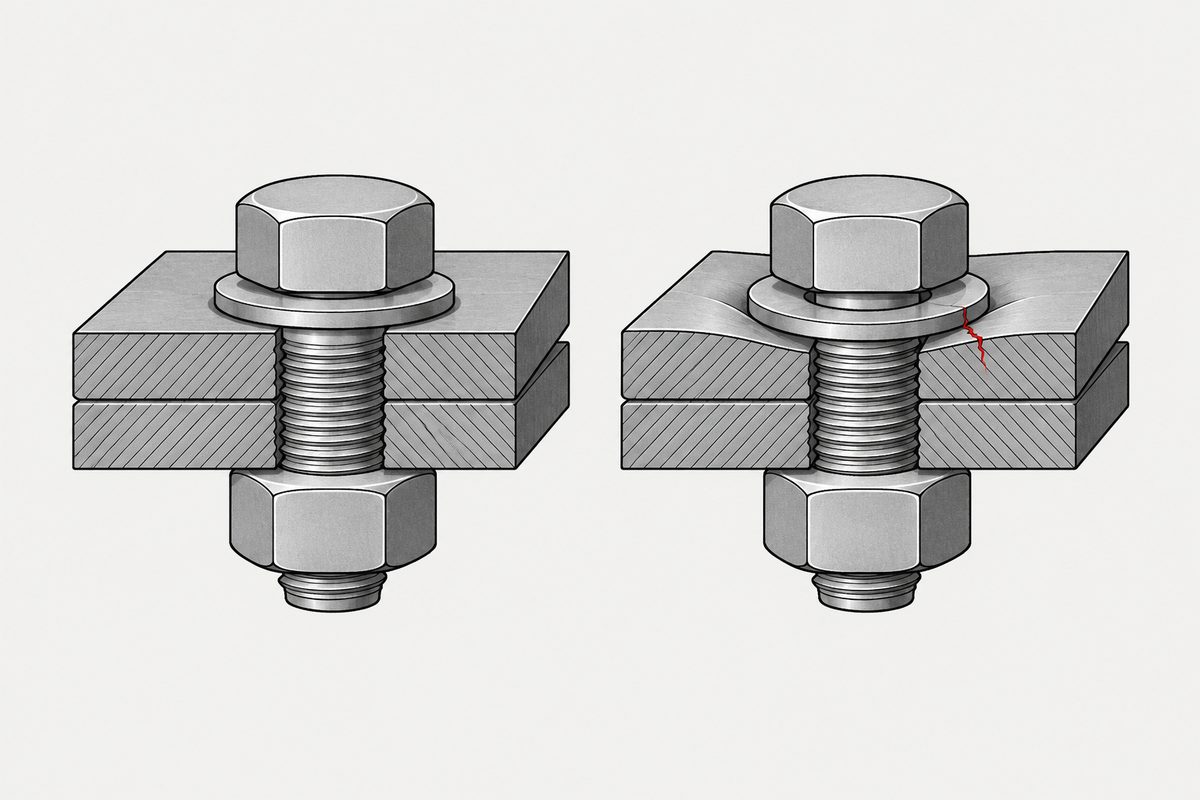
La ISO 5393 ensaya una herramienta de montaje motorizada en dos uniones. En la unión de alta tasa de par, el par sube de una décima parte al valor pleno en 27 grados de giro, unos 30 grados desde cero. En la unión de baja tasa de par, la misma subida requiere no menos de 650 grados, unos 720 desde cero. La misma herramienta. El mismo ajuste. Ambas uniones.
30 grados son una doceava parte de vuelta. 720 son dos vueltas completas. Eso es un factor de 24, una división nuestra y no de la norma, y es la razón por la que una cifra que funcionó ayer no funciona hoy.
Esta página no recomienda ningún valor de par ni da consejos de apriete. No nombra ninguna herramienta ni marca. Lee un método de ensayo para averiguar qué promete realmente la cifra de rendimiento publicada de una herramienta.
Cuatro palabras
En un foro de carpintería, con 3189 puntos y 342 respuestas, alguien contó que le había pedido a su padre, enmarcador y carpintero durante 50 años, la sabiduría de toda una carrera. La respuesta fue «No aprietes demasiado las malditas cosas.» (traducción)
Después el hijo escribió la frase que lo convierte en una pregunta real y no en una broma: «encontrar la presión de apriete perfecta o dejar el par del tornillo justo requiere habilidad, experiencia y un conocimiento profundo de los propios materiales» (traducción).
Un conocimiento profundo de los propios materiales es la parte que vale la pena perseguir, porque es también la variable que una norma tiene que controlar antes de poder medir nada. Leímos el mensaje y no sus respuestas, y aquí no aparece ningún nombre de usuario del foro.
La unión tiene una tasa, y no es la de la herramienta
La norma define la magnitud en una línea. Tasa de par: el aumento del par con el desplazamiento angular al hacer avanzar un elemento de fijación en una unión roscada, expresado en newton metro por revolución.
No es una propiedad del atornillador. Es una propiedad de lo que se aprieta. Una junta, una madera blanda, un perno largo a través de un paquete grueso ceden ángulo despacio, y el par sube despacio con él. Una cara dura y plana en un elemento corto no cede casi nada, y el par llega de golpe.
La edición de 1994 expone claramente la versión práctica. En una unión de baja tasa de par, a la que llama unión blanda, el apriete suele lograrse con varias revoluciones del elemento de fijación. En la unión de alta tasa ocurre en una fracción de revolución, y ahí la inercia de las piezas giratorias de la herramienta puede hacer que el par realmente transmitido al elemento sea mayor que el que la misma herramienta entrega en la blanda.
Y dice por qué se exigen las dos: las tasas alta y baja «abarcan el rango práctico de condiciones que afectan al par entregado por la herramienta» (traducción). Las dos uniones no son típicas. Son los bordes.
Lo que se mide es una dispersión
Lea el alcance y fíjese para qué sirve el método. Proporciona un método para medir la repetibilidad del par, la dispersión: en un rango de tasas de par, en un rango de ajuste del par y en un número de ciclos de funcionamiento. En ninguna parte es un método para certificar que una herramienta entrega un par.
Las magnitudes que se informan se derivan de ello. En cada unión por separado: par medio, rango, desviación típica, la dispersión de par 6s, y esa dispersión como porcentaje de la media. Seis sigma significa aquí más y menos tres desviaciones típicas, lo que, según la norma, abarca el 99,73 por ciento de una población con distribución normal. Después, entre las dos uniones: par medio combinado, desplazamiento de la media, dispersión de par combinada, y esta como porcentaje.
El desplazamiento de la media es la interesante. Se define como la diferencia de par medio de la misma herramienta en dos uniones de distinta tasa de par con el mismo ajuste. La norma tiene un nombre para la diferencia entre lo que hace su atornillador en pino y lo que hace en acero, y todo el ensayo existe para ponerle una cifra.
El ensayo consta de 25 lecturas en cada una de las dos uniones, es decir, 50 por ensayo de rendimiento, una suma que es nuestra. Y una línea del método merece citarse por sí sola: «La herramienta se fijará rígidamente en el banco de ensayo para evitar cualquier influencia del operario.» (traducción) La cifra publicada es lo que hace la herramienta cuando se quita al humano.
La cifra principal se mide en la unión blanda
Hay una definición que vale la pena leer dos veces. El par nominal es el par medio más alto, según lo define el fabricante, que alcanza una herramienta ensayada en una unión de baja tasa de par. La unión L. La que tarda dos vueltas.
Así que la cifra de la ficha técnica se establece en el extremo fácil del rango con el que, según la propia norma, la herramienta tiene que poder lidiar, y luego la dispersión de par combinada le dice cuánto se mueve el otro extremo. Ambos hechos proceden del mismo documento, y solo uno de ellos suele salir de la fábrica.
La herramienta con la que más gente aprieta de más queda fuera del alcance
El alcance tiene una lista de exclusiones, y es corta.
«No es aplicable a: llaves de impacto o de impulsos; llaves de carraca o llaves con embrague de carraca; y otras herramientas que hacen avanzar los elementos de fijación en incrementos discontinuos, venciendo la fricción estática en cada incremento.» (traducción)
La edición de 2017 se detiene ahí. La edición de 1994 terminaba la misma frase con una razón, y luego la razón se eliminó: esas herramientas se excluyen «en particular porque el par aplicado por estas herramientas no puede medirse con los tipos convencionales de instrumentación» (traducción).
Nada en esta página describe lo que hace un atornillador de impacto, porque el documento no los cubre y no vamos a llenar el hueco con una conjetura. Lo que sí deja constancia la edición anterior es que, en 1994, la forma habitual de medir el par no funcionaba con ellos. Es una afirmación sobre la instrumentación, no sobre si las herramientas son buenas.
Y comprobarlo después tampoco lo mide
Una frase más, del método de ensayo de 1994, que va más allá de todo lo relativo a las herramientas.
«Esta Norma Internacional reconoce que las mediciones estáticas del par residual presentan una correlación pobre con el estado de la unión (tensión). Por lo tanto, todas las mediciones de rendimiento realizadas de acuerdo con esta Norma Internacional se tomarán dinámicamente durante el proceso de apriete.» (traducción)
Volver a poner una llave sobre un elemento ya apretado mide el par necesario para moverlo de nuevo, y la norma dice que eso se correlaciona mal con lo que a usted le importaba. Por eso la medición tiene que hacerse mientras se forma la unión, y por eso nadie puede zanjar una discusión sobre una unión terminada volviendo a comprobarla.
La misma desconfianza aparece en todas partes en cuanto se busca. Una especificación de tornillería estructural publicó una tabla de pares en 1951 y la retiró 3 años después ante pruebas de una variación de más o menos el 40 por ciento, y la norma eléctrica federal estadounidense no imprime ningún valor de par. Tres documentos sin relación, un mismo hábito: no fiarse de la cifra por sí sola.
Lo que la norma se niega a hacer
La propia introducción del documento enuncia dos límites, y ambos importan para leer cualquier cifra publicada.
- El método está diseñado para medir el rendimiento en un entorno de laboratorio, y «no está pensado como ensayo rutinario de inspección en planta» (traducción)
- «Sigue siendo un procedimiento de ensayo fundamental, sin intentar fijar criterios de aceptación» (traducción). Cualquier requisito mínimo de rendimiento es responsabilidad del usuario
Así que la norma le dirá cuánto varía una herramienta. No le dirá cuánta variación es aceptable para lo que usted construye. Ese juicio se le devolvió antes de tomar la primera medición.
Qué sacar de todo esto
- La tasa de par pertenece a la unión, no a la herramienta, y se mide en newton metro por revolución
- Las dos uniones de ensayo difieren en un factor de 24: par pleno en aproximadamente una doceava parte de vuelta en una, en unas dos vueltas en la otra
- La herramienta se ensaya en ambas con el mismo ajuste, y la diferencia entre las dos medias tiene nombre: desplazamiento de la media
- Lo que mide el método es la dispersión, expresada como un rango 6s que abarca el 99,73 por ciento de las lecturas, no un par
- El par nominal se establece en la unión blanda, el extremo fácil del rango
- 25 lecturas en cada unión, con la herramienta fijada rígidamente para que el operario no pueda influir
- Las llaves de impacto y de impulsos quedan fuera de la norma. La edición de 1994 daba como razón que su par aplicado no podía medirse con instrumentación convencional; la edición de 2017 mantiene la exclusión y elimina la razón
- El par residual estático se correlaciona mal con el estado de la unión, por lo que las mediciones se toman dinámicamente durante el apriete
- La norma no fija criterios de aceptación. Lo que se considera suficiente queda en manos del usuario
50 años de trabajo se resumieron en cuatro palabras, y son mejor consejo que cualquier cifra. La norma le da la razón a su manera. Nunca dice cuál debe ser el par. Dedica 15 páginas a medir cuánto fallará la misma herramienta con el mismo ajuste.
Este artículo no pertenece a un solo paso de los seis: abarca varios o aparece después del montaje. Las decisiones se explican en el artículo inglés Specifying a screw.
Preguntas frecuentes
¿Qué mide realmente la ISO 5393?
La repetibilidad del par, que la norma llama dispersión. Proporciona un método para medir esa dispersión en un rango de tasas de par, en un rango de ajuste del par definido por el fabricante y en un número de ciclos de funcionamiento. Es un método de laboratorio y no está pensado como ensayo rutinario de inspección en planta.
¿Qué es una tasa de par?
El aumento del par con el desplazamiento angular al hacer avanzar un elemento de fijación en una unión roscada, expresado en newton metro por revolución. Es una propiedad de la unión que se aprieta y no de la herramienta que aprieta.
¿Cuánto difieren las dos uniones de ensayo?
En la edición de 1994, la unión de alta tasa de par alcanza el par de ensayo pleno desde el 10 por ciento en 27 grados de giro, unos 30 grados desde cero. La unión de baja tasa de par requiere no menos de 650 grados, unos 720 desde cero. Es una doceava parte de vuelta frente a dos vueltas completas, un factor de 24 según nuestra división.
¿Por qué ensayar en dos uniones?
Porque la norma dice que las tasas alta y baja abarcan el rango práctico de condiciones que afectan al par entregado por una herramienta. La misma herramienta con el mismo ajuste se hace funcionar en ambas, y la diferencia entre los dos pares medios se informa como desplazamiento de la media.
¿El par nominal de una herramienta es lo máximo que puede entregar?
Se define como el par medio más alto, según lo define el fabricante, que alcanza una herramienta ensayada en una unión de baja tasa de par. Esa es la unión blanda, la que tarda dos vueltas. La norma también espera que la misma herramienta se comporte de otra manera en la unión dura, y lo cuantifica por separado.
¿Esto cubre los atornilladores de impacto?
No. El alcance excluye las llaves de impacto o de impulsos, las llaves de carraca o con embrague de carraca, y otras herramientas que hacen avanzar los elementos de fijación en incrementos discontinuos. Nada en esta página describe lo que hace una herramienta así. La edición de 1994 daba la razón de la exclusión, que el par aplicado por estas herramientas no puede medirse con los tipos convencionales de instrumentación; la edición de 2017 mantiene la exclusión y elimina la razón.
¿Puedo comprobar un elemento apretado volviendo a poner una llave dinamométrica?
La norma no lo recomienda para sus propios fines. Afirma que las mediciones estáticas del par residual presentan una correlación pobre con el estado de la unión, es decir, la tensión, y por eso exige que todas sus mediciones de rendimiento se tomen dinámicamente durante el proceso de apriete.
¿Dice la norma qué rendimiento es suficiente?
No. Su introducción dice que sigue siendo un procedimiento de ensayo fundamental sin intentar fijar criterios de aceptación, y que cualquier requisito mínimo de rendimiento es responsabilidad del usuario, para satisfacer las exigencias de la aplicación concreta.
¿Qué par debo usar en mis tornillos?
Esta página no responde a eso ni da consejos de apriete. Lo que establece es por qué un único ajuste se traslada mal entre materiales: la unión, no la herramienta, fija la rapidez con que sube el par, y la norma que mide las herramientas define sus dos uniones de referencia separadas por un factor de 24.
Referencias
- ISO 5393:2017, Rotary tools for threaded fasteners, Performance test method. Tercera edición, vista previa gratuita de 15 páginas que llega a la página impresa 9, con el alcance, la introducción y todos los términos y definiciones
- ISO 5393:1994, segunda edición, vista previa gratuita de 9 páginas que llega a los requisitos de las uniones de ensayo, el método de ensayo y el apartado de evaluación
- r/woodworking, donde 50 años de experiencia de un artesano se resumieron en cuatro palabras sobre el apriete
Se descargaron y leyeron dos vistas previas gratuitas: ISO 5393:2017 (catálogo 63133, 15 páginas, hasta la página impresa 9) e ISO 5393:1994 (catálogo 11429, 9 páginas, hasta el apartado de evaluación). Es la primera vez que este sitio usa una norma del comité de herramientas motorizadas, y cada cifra citada de cualquiera de las dos ediciones se comprobó contra una imagen renderizada de la página y no contra texto extraído. Los valores angulares de las uniones de alta y baja tasa de par, 27 y 650 grados y sus totales de 30 y 720, proceden de la edición de 1994, porque la vista previa de 2017 termina antes de su propio apartado sobre uniones de ensayo. La introducción de 2017 indica que la versión incluye algunos cambios en las especificaciones de las uniones de ensayo y del método de ensayo, y que no se espera que los resultados obtenidos con ella difieran significativamente de los de la versión anterior; esa es la redacción del documento y no afirmamos que las cifras de 2017 sean idénticas. Lo siguiente es aritmética nuestra, no afirmaciones de ninguna de las dos ediciones: que 720 dividido entre 30 es 24 y 650 dividido entre 27 es aproximadamente lo mismo; que 30 grados son una doceava parte de vuelta y 720 son dos vueltas; que 25 lecturas en cada una de dos uniones son 50 por ensayo; y que el rango de par aplicable de 0,5 a 2 000 newton metro abarca un factor de 4000. La norma excluye explícitamente las llaves de impacto y de impulsos, las llaves de carraca y las llaves con embrague de carraca, así que nada en esta página describe el comportamiento de una herramienta así. No recomendamos ningún valor de par, no damos consejos de apriete, no comentamos ninguna herramienta ni nombramos ninguna marca. Una frase del apartado 5.2.1 de 1994 sobre la unión de alta tasa está dañada en el original escaneado; solo hemos usado las partes legibles y no la hemos citado literalmente. No se han leído la ISO 2787, la guía de calibración de EURAMET ni los anexos A a G de la edición de 2017. Leímos el mensaje del foro y no sus respuestas, y en esta página no aparece ningún nombre de usuario del foro.
Consulta
Si una línea de montaje tiene una cifra de apriete, lo útil que puede enviarnos junto con el requisito del elemento de fijación es de qué está hecha la unión y cuánto gira el elemento mientras se forma el par. Esa es la cifra que le importa a la herramienta, y es la que decide si un único ajuste sobrevivirá al paso de una pieza a la siguiente.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com