 TIGERFASTENERS
De dónde sale el par especificado de un tornillo autorroscante
En pocas palabras. Tiene un tornillo que entra en chapa o en una pieza moldeada y quiere saber a qué valor ajustar el atornillador. Aquí se explica de dónde sale ese número.
Con perno y tuerca se «decide cuánto apretar y luego se calcula el par». Un tornillo autorroscante no se ajusta así. La ISO 2702 dice claramente que estos tornillos no están diseñados para apretarse hasta una fuerza objetivo. Así que el par no se calcula: se encuentra viendo dónde falla la unión y quedándose con margen por debajo.
Pero esa frase abarca menos que «sin tuerca», así que no la estire. Se refiere a tornillos que cortan su propia rosca en chapa. Un tornillo que entra en un agujero ya roscado o en un inserto metálico sigue siendo el caso de «decidir cuánto apretar».
Es una pregunta totalmente razonable
Los tornillos de máquina en agujeros roscados tienen tablas de par. Todo el mundo las usa, están impresas en los manuales y un operario puede ajustar un atornillador con ellas. Pedir la misma tabla para tornillos autorroscantes es pedir coherencia, no un favor.
La respuesta que llega es un intervalo, un procedimiento o la recomendación de ensayar. Suena a que nadie se ha molestado en calcularlo.
Entonces, ¿qué par usamos? Y por qué nadie se lo dice
Pregunte cómo se fijan los pares especificados y obtendrá una buena respuesta, la misma en todas partes: primero decidir con cuánta fuerza hay que apretar la unión —los ingenieros lo llaman precarga; en términos sencillos, es la fuerza con la que el tornillo presiona las dos piezas entre sí— y luego usar T = K · D · F para calcular hacia atrás el par que la produce.
Esa respuesta es correcta. También se refiere exclusivamente a un perno con una tuerca en el otro extremo.
Haga la pregunta siguiente —¿y cuando no hay tuerca?— y la conversación suele quedarse en silencio.
En parte, porque «sin tuerca» no es un caso, sino dos.
- En un agujero ya roscado o en un inserto metálico: la rosca ya existe. Sigue siendo el caso de «decidir cuánto apretar», y el método de las uniones atornilladas se aplica en gran medida.
- El tornillo corta su propia rosca en chapa (un tornillo autorroscante): algo muy distinto, y el caso del que trata este artículo.
En el trabajo con tornillería pequeña —sobre todo en chapa y piezas moldeadas—, el segundo es el caso normal.
Qué dice realmente la norma y hasta dónde llega
La ISO 2702:2022 trata los tornillos autorroscantes de acero templado, de ST2,2 a ST9,5, y el mismo párrafo indica para qué sirven: cortar su propia rosca en chapa. Dentro de ese alcance dice:
Los tornillos autorroscantes no están pensados, por diseño, para pretensarse, aunque pueden experimentar distintos grados de tensión de tracción baja después de la instalación. (traducción)
En términos sencillos: este tipo de tornillo nunca se diseñó para apretarse hasta una fuerza. La razón de ser de T = K · D · F es calcular el par que alcanza un apriete objetivo. Si la unión no está diseñada en torno a ese apriete, la ecuación no es la herramienta adecuada aquí. Los valores determinantes deben medirse en sus propias piezas.
Esa frase es fácil de estirar demasiado, así que cuidado. Solo se refiere a tornillos autorroscantes que cortan su propia rosca en chapa. No es una regla según la cual la fuerza de apriete deja de importar siempre que no haya tuerca. Los contraejemplos son concretos:
- Los tornillos en agujeros roscados o insertos metálicos se diseñan en torno a la fuerza de apriete.
- Algunos sistemas de tornillos creados específicamente para plásticos también; los proveedores incluso ofrecen el cálculo de la fuerza de apriete según la VDI 2230.
- Los trabajos publicados sobre tornillos formadores de rosca separan la fase de formación de la fase de apriete, y establecen para la segunda una relación entre par y fuerza de apriete.
Así que la verdadera línea divisoria es si la unión pretende controlar la fuerza de apriete, no si hay una tuerca.
Hay otro punto que se malinterpreta. La norma no dice que no haya fuerza en la unión. Dice que el tornillo no está diseñado para apretarse hasta una fuerza, y acepta que existe cierta tensión una vez instalado. Hay fuerza. Lo que no hay es un número objetivo al que apuntar con una llave dinamométrica.
¿Cómo se fija entonces el par? Mirando la distancia entre dos números
Dos pares enmarcan el problema, y ninguno de ellos es la fuerza de apriete:
| Par | Qué es | Qué lo modifica |
|---|---|---|
| Par de inserción (cuánto cuesta introducirlo) | Lo necesario para cortar la rosca y llevar el tornillo hasta el fondo | Tamaño del agujero, material, forma de la rosca, recubrimiento, lubricación |
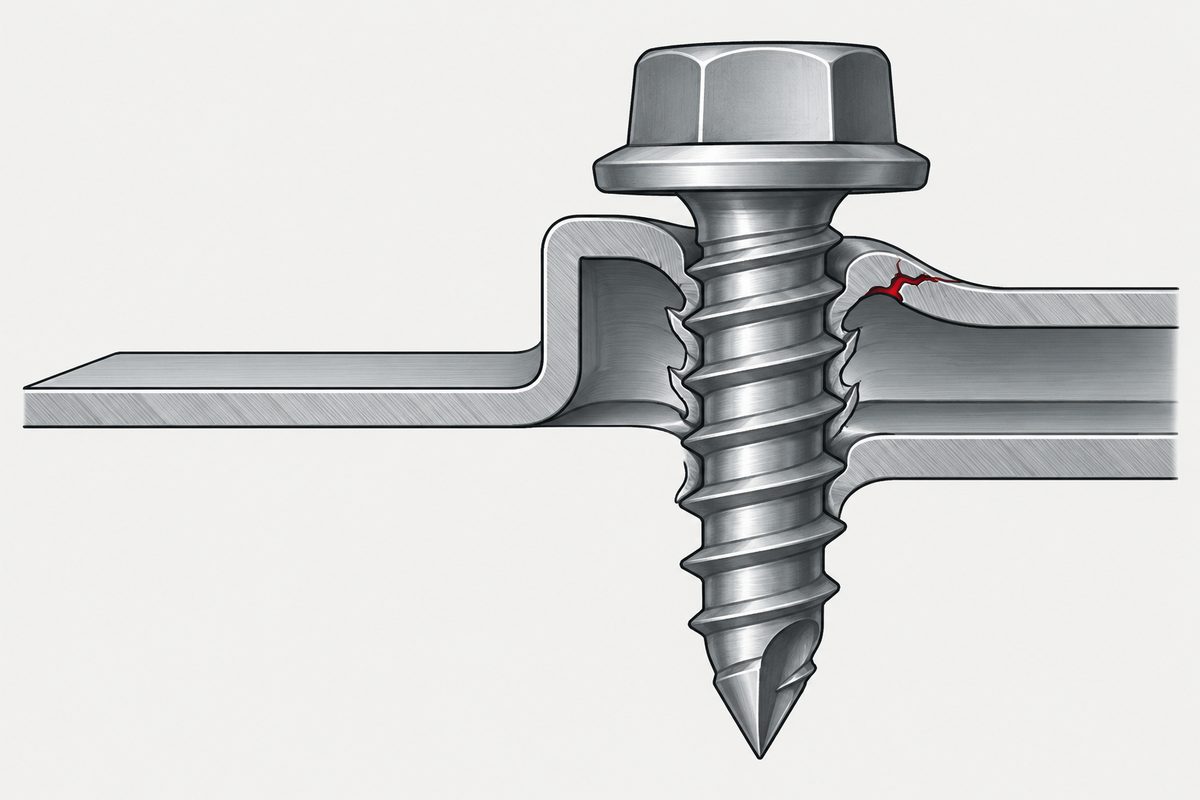
| Par de fallo gobernante (dónde falla) | El primero de dos fallos: la rosca de la pieza se arranca o el tornillo se rompe por torsión | Longitud de rosca engranada, resistencia del sustrato y resistencia a la torsión del propio tornillo |
Lo que interesa es que esos dos números estén muy separados. Cuanto menor sea el par necesario para introducirlo y mayor el par al que falla, más ancha será la banda intermedia, y más fácil será que un atornillador de producción caiga dentro.
Por eso, en este tipo de unión, el buen tornillo no es el más resistente. Es el que entra con facilidad y es difícil de romper. Hacer simplemente más resistente el tornillo no ensancha automáticamente la banda, porque un tornillo más resistente también puede costar más de introducir.
Tampoco hay que tomar esa banda como toda la seguridad del montaje. La precisión del atornillador, el momento en que se desconecta, la fricción bajo la cabeza y la dispersión del tamaño del agujero y del espesor del material en producción la reducen. Y hay que medirla en piezas reales, no calcularla a partir de cifras de catálogo.
Una guía técnica de fabricante, con referencia a la ISO 2702, da cifras aproximadas; son valores orientativos de un manual de proveedor, no requisitos de la norma:
- Tornillos autorroscantes para chapa: par de apriete de aproximadamente el 80% del par de fallo inferior gobernante, es decir, la resistencia mínima a la torsión del tornillo o el fallo de la rosca de la pieza.
- Tornillos autorroscantes para chapa: par máximo de formación de rosca inferior al 50% de la resistencia mínima a la torsión del tornillo.
- Unión directa en termoplásticos (otra sección del mismo manual): hacer que la diferencia medida entre el par de inserción y el par de barrido de rosca sea lo mayor posible.
Estas tres indicaciones proceden de situaciones distintas. No son una sola regla ni una especificación para sus piezas. Trátelas como el punto de partida de los ensayos. Los pares reales de inserción y de barrido dependen de su sustrato, del tamaño y la preparación del agujero y del acabado, y los valores determinantes son los medidos en sus propios componentes.
Qué cambia esto en la práctica
- El orificio piloto pasa a ser la variable principal, y es un compromiso más que un mando de ajuste: un agujero mayor suele reducir el par de inserción, lo cual ayuda, pero también puede reducir la longitud de rosca engranada y con ello el par de barrido, lo cual no ayuda (dimensionado del orificio piloto).
- La longitud engranada se elige para que el modo de fallo previsto tenga margen. Cuando dañar la pieza saldría caro, los diseñadores suelen preferir que gobierne la resistencia del tornillo; pero es una decisión de criterio, no una regla: un agujero barrido a veces puede repararse con un inserto, mientras que un tornillo roto dentro de un agujero puede ser peor que el daño que se quería evitar (longitud de rosca engranada y qué lado se barrió).
- El recubrimiento y la lubricación modifican directamente el par de inserción, así que un cambio de acabado es un cambio de par (elegir un acabado, recubrimiento y tolerancia de rosca).
- En plásticos, añada la relajación. La tensión que exista en el montaje decae con el tiempo mientras la pieza parece igual (tornillos en plástico).
- Si de verdad necesita una fuerza de apriete conocida, cambie la unión. Un tornillo de máquina en una tuerca o en un inserto roscado es el diseño que admite el cálculo; véase tornillo de máquina o perno y par y fuerza de apriete, que trata el caso atornillado y por qué K pertenece a todo el conjunto de contactos y no al tornillo.
La letra de tipo que lleva el tornillo cambia desde el principio cómo se forma la rosca: las letras de un tornillo autorroscante.
Por debajo de cierto espesor de chapa no existe ninguna ventana de par, porque el tornillo nunca llega a desarrollar par de inserción: cuando la chapa es demasiado delgada para sostener una rosca.
Lo que no pudimos establecer
Buscamos una norma que defina un par de formación de rosca y lo vincule a la fuerza de apriete, y no la encontramos. Además, por el camino nos equivocamos en una afirmación relacionada, y conviene decirlo. La ISO 7085:1999, ya anulada, sí especifica prestaciones relacionadas con la instalación: el apartado 4.7 exige que el tornillo forme una rosca conjugada en una placa de ensayo, limita el par de inserción a los valores de la tabla 3 y exige que la rosca formada admita un elemento de fijación ISO 965-3 6h y resista una carga de prueba. Lo que no ofrece es un par de apriete derivado de la fuerza de apriete, ni ninguna relación general entre par de formación y precarga.
Por tanto, las cifras del 80% y el 50% se basan en recomendaciones de fabricante y no en una norma, y así se indican en todo el artículo en lugar de presentarlas como algo más.
Consúltenos
Establecer una ventana de montaje defendible implica medir distribuciones de par en piezas representativas de la producción, no una cifra única. Si le resulta útil, envíenos la pieza, la especificación del agujero y el tornillo, y podemos medir esos valores como una de las bases de su especificación de montaje. sales@tigerfasteners.com
Este artículo no pertenece a un solo paso de los seis: abarca varios o aparece después del montaje. Las decisiones se explican en el artículo inglés Specifying a screw.
Preguntas frecuentes
¿Cómo se especifica el par de un tornillo autorroscante que forma su propia rosca?
Hacia atrás desde el fallo, no hacia delante desde la precarga. Las recomendaciones de fabricante para tornillos autorroscantes para chapa fijan el par de apriete en aproximadamente el 80% del par de fallo inferior gobernante —la resistencia mínima a la torsión del tornillo o el barrido de la rosca de la pieza— y tratan la diferencia entre el par de inserción y ese par de fallo como un margen de montaje que conviene ampliar. Es el sentido contrario al de una brida atornillada, donde el par se calcula para alcanzar una fuerza de apriete objetivo.
¿Significa eso que T = K·D·F nunca se aplica sin tuerca?
No, y aquí es donde la afirmación se extiende con facilidad más de la cuenta. La declaración de la ISO 2702 abarca los tornillos autorroscantes templados que forman rosca en chapa. Un tornillo de máquina en un agujero roscado o en un inserto roscado sigue siendo una unión diseñada en torno a la precarga, y algunos sistemas técnicos de unión directa en termoplásticos se suministran con un cálculo orientado a la precarga según la VDI 2230. La línea divisoria es si la unión se diseña en torno a una precarga axial controlable, no si hay una tuerca.
¿Qué diferencia hay entre el par de inserción y el par de fallo gobernante?
El par de inserción es lo necesario para formar o cortar la rosca conjugada y llevar el tornillo hasta el fondo. El par de fallo gobernante es el menor de dos valores: el par al que se barre la rosca de la pieza y el par al que el propio tornillo se rompe por torsión. Importa distinguirlos, porque los valores orientativos expresados como porcentaje exigen saber cuál es el denominador.
¿Una unión con tornillo autorroscante no tiene ninguna fuerza de apriete?
Tiene fuerza. La ISO 2702 dice que estos tornillos no están pensados, por diseño, para pretensarse, y reconoce distintos grados de tensión de tracción baja después de la instalación. Lo que falta es una precarga diseñada y calculada a la que apuntar con una llave dinamométrica. Si su unión depende de verdad de una fuerza de apriete conocida, es señal de que debe usar un tornillo de máquina en una tuerca o un inserto.
¿Puedo aplicar las cifras del 80% y el 50% a mis piezas?
Trátelas como punto de partida para los ensayos, no como especificación, y tenga en cuenta que proceden de contextos distintos: ambas son orientaciones de un manual de fabricante para tornillos autorroscantes para chapa, y el 50% está ligado específicamente a la resistencia mínima a la torsión del tornillo, mientras que el consejo de maximizar la diferencia entre inserción y barrido aparece en la sección de ese manual sobre unión directa en termoplásticos. Los valores reales dependen de su material, del tamaño y la preparación del agujero y del recubrimiento, y requieren ensayos representativos de la producción.
Referencias
- ISO 2702:2022, 4.ª edición — Fasteners — Heat treated tapping screws — Mechanical and physical properties. Abarca los tornillos ISO 1478 de ST2,2 a ST9,5, descritos como formadores de rosca conjugada en chapa. La frase citada procede del apartado 1, Objeto y campo de aplicación. Ediciones anteriores de 1974, 1992 y 2011.
- ISO 7085:1999 — tornillos de laminación de rosca; anulada en 2010. Consultada directamente. Especifica un par de inserción máximo y requisitos de capacidad de inserción; no deriva el par de apriete de la fuerza de apriete.
- Bossard, Construction recommendations — Fastening (01-2025): par de inserción frente a par de barrido, y los valores orientativos 80% / 50%, con referencia a la ISO 2702. Manual técnico de proveedor, no una norma.
- No pudimos obtener estas normas directamente de los organismos emisores. Confirme el alcance y la edición vigente con su organismo de normalización antes de basarse en ellas.
Consulta
Envíenos la pieza, la especificación del agujero y el tornillo; medimos las distribuciones de par en piezas representativas de la producción.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com