 TIGERFASTENERS
Un ajuste apretado no es necesariamente un buen ajuste
Dieciséis años después de proponer su rosca, Whitworth leyó en Manchester una memoria sobre la medición. Contiene una demostración que todavía podría repetirse con tres calibres y una gota de aceite, una frase sobre qué es un buen ajuste que debería estar colgada en cada zona de montaje, y una propuesta para abolir los números de calibre de alambre que no prosperó. Es también el documento en el que se hace visible la razón de todas sus demás decisiones: no se puede especificar una medida que no se sabe medir, y en 1857 él medía por el tacto.
«Un ajuste apretado no es necesariamente un buen ajuste; pero cuando las superficies son verdaderas y se prevé una holgura adecuada en el tamaño de las piezas que trabajan juntas, se obtiene un buen ajuste». Así lo escribió Joseph Whitworth en 1857, dando lo que él llama la definición correcta de un buen ajuste. Lo que constituye una holgura adecuada, añade, depende de la naturaleza del caso y del trato que recibirá la maquinaria. La holgura es una decisión de diseño sobre el cliente, no un fallo al alcanzar la cota.
La fuente es A Paper on Standard Decimal Measures of Length, leída en la reunión de la Institution of Mechanical Engineers, Mánchester, 1857, en el mismo volumen recopilatorio de 1858 que la memoria sobre roscas que este sitio leyó la vez anterior. Es de dominio público y está escaneada completa. La capa de texto del escaneo deforma mucho las cifras, así que cada número que sigue se leyó en las imágenes de las páginas.
Tres calibres y una gota de aceite
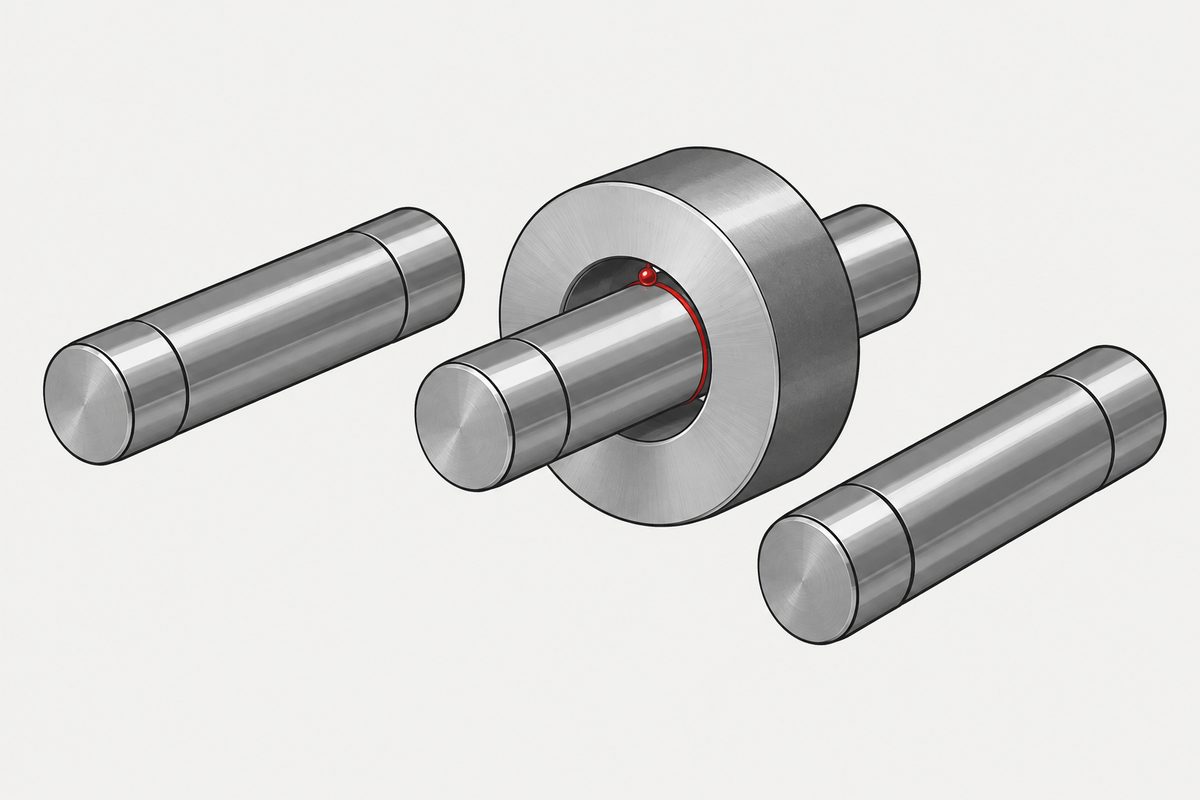
La demostración que llevó a la reunión es lo mejor de la memoria, y es reproducible. Un calibre interior con un orificio cilíndrico de 0,5770 pulgadas. Dos calibres exteriores, cilindros macizos, uno de 0,5769 y otro de 0,5770 pulgadas. La diferencia entre los dos cilindros es de una diezmilésima de pulgada.
Limpios y secos, el cilindro mayor entra apretado en el calibre interior. El menor queda tan suelto que parece no ajustar en absoluto. Una diezmilésima de pulgada, y uno apenas entra mientras el otro parece bailar.
Entonces les pone una gota de aceite fino, y el resultado es la razón por la que vale la pena recordar esta demostración. El ajuste del cilindro mayor se vuelve más suave, mientras que el del menor se vuelve más apretado. El aceite afloja el apretado y aprieta el suelto.
Da el mecanismo de ambas mitades. El cilindro mayor y el calibre interior están tan próximos que en seco uno no pasa por el otro, y si se forzara, habría peligro de que las partículas superficiales de uno quedaran incrustadas en las del otro o entre ellas, cosa que he visto ocurrir, y entonces ninguna fuerza las separa. El aceite separa las superficies y se mueven con facilidad. El cilindro menor tiene una diezmilésima menos que el orificio, de modo que queda entre las superficies un espacio de la mitad de esa cantidad; se llena de aceite, y de ahí el ajuste más apretado.
Una película de aceite de una cincuentamillonésima de metro cambia cuál de dos piezas se nota apretada. Quien haya verificado una rosca mojada y luego seca conoce la sensación; esta es la explicación de 1857.
La holgura depende del aceite del cliente
A la definición del buen ajuste le sigue de inmediato un ejemplo que vuelve concreta la holgura, y no trata en absoluto de la máquina.
El cilindro del cabezal móvil de un torno requiere un ajuste tan bueno como sea posible, pero en la práctica se comprueba que el cilindro debe ser 0,0005 pulgadas, una dosmilésima de pulgada, más pequeño. La razón no es la fabricación. Es que la maquinaria con frecuencia no se mantiene limpia o, por falsa economía, se lubrica con aceite malo. La suciedad desgasta las superficies; el aceite malo se vuelve pegajoso y rancio, y estropea el funcionamiento de un buen ajuste.
Después lo ilustra con dos aceites concretos. En la maquinaria suministrada a establecimientos que usan aceite de colza debe haber más holgura y juego en los ajustes de lo que sería necesario si se usara un aceite mejor, como el aceite de esperma de ballena. La holgura del plano la fija lo que el comprador vaya a echar en la máquina.
Pongamos esto junto a la palabra tal como la define una norma posterior. El informe de la comisión estadounidense de roscas de 1918 incluye allowance en su terminología: una diferencia de dimensiones, con límites prescritos, destinada a permitir distintos tipos o clases de ajuste. Sesenta años antes el concepto ya está plenamente formado y ya ligado a las condiciones de servicio. Esta página hace la comparación y no afirma ninguna línea de descendencia.
Por qué quería decimales
La tesis de la memoria es que ingenieros y mecánicos deberían dejar de pensar en octavos, dieciseisavos y treintaidosavos de pulgada y empezar a pensar y hablar en décimas, centésimas y milésimas. Su motivo no es la elegancia. Es que el sistema de fracciones no puede expresar las medidas con las que su taller ya trabajaba.
En la fabricación de mis calibres patrón, los operarios miden hasta la veintemilésima de pulgada, escribe, y esas medidas les resultan tan familiares y apreciables como cualquier dimensión mayor. Una escala para diferencias tan pequeñas tiene que ser decimal, porque cualquier otra produciría dificultades insuperables, si no una confusión total.
Y luego la frase que en realidad trata de tolerancias, escrita antes de que nadie usara la palabra. «¿Qué idea exacta puede tener nadie de una medida como un dieciseisavo escaso o un treintaidosavo largo; y qué consecuencias molestas pueden derivarse de las distintas ideas que tienen distintos operarios sobre el valor de estos términos?». Un adjetivo pegado a una fracción no es una cota. Dos personas lo leerán de forma distinta, y la diferencia llega al montaje.
Medido con el tacto, no con la vista
La afirmación más sorprendente de la memoria se refiere al instrumento. Ningún sistema de medición que dependa de la vista es adecuado para obtener el tamaño de las piezas de trabajo de las máquinas, escribe. Donde se requiere un tamaño exacto o un buen ajuste, el sentido del tacto es mucho más fiable.
Sus patrones de tamaño se fabrican con un sistema cuya precisión depende del tacto, usando un instrumento con un multiplicador mecánico que presenta a la vista un espacio muchos miles de veces mayor que la distancia medida. El ojo lee el multiplicador; la mano lee la pieza.
El año anterior, ante la misma institución en Glasgow, había presentado una pequeña máquina con la que se detecta al instante una diferencia de longitud de una millonésima de pulgada, de nuevo según el principio de emplear el tacto en lugar de la vista. Si se coloca un objeto entre dos planos verdaderos paralelos ajustados de modo que la mano apenas perciba el contacto, y se acercan los planos, como lo imprime la página, the 50-thousandth of an inch, el objeto queda claramente más apretado.
Debajo de todo está el plano. Llama a la exactitud de la superficie ese elemento de éxito que nunca falla, y en el discurso de Glasgow lo dice todavía más llanamente: toda la excelencia del trabajo depende de ello, de poseer un plano verdadero como patrón de referencia.
Para qué servían los decimales: escribir lo que sabe el operario veterano
El pasaje que justifica toda la propuesta no trata de aritmética. Un buen operario adquiere con la experiencia un conocimiento intuitivo de las holguras necesarias en cada caso. Con una notación decimal, ese conocimiento puede transmitirse a otros en términos precisos, lo que será de un valor inestimable para el principiante. Mucha información importante puede guardarse y consultarse en cualquier momento la experiencia del pasado, que ya no correrá el riesgo de perderse por desuso, descuido u otras causas.
También nombra lo que sale mal sin ella, y suena a un problema moderno de cadena de suministro. Cuando una plantilla o un patrón de tamaño se desgastaba o se alteraba, se perdía sin remedio, porque no había medios para determinar y registrar la medida exacta. Y peor: los errores de los patrones no solo se propagan en las copias, sino que se suman a los errores de ejecución, lo que es especialmente probable cuando un fabricante suministra piezas de máquinas para uso de otro.
La prueba que daña lo que aprueba
Un argumento más merece destacarse, porque este sitio se encuentra una y otra vez con su forma. Critica cómo se probaban los cañones de fusil, disparándolos con una carga fuerte. Si el cañón soporta la prueba sin daño manifiesto, se acepta como bueno, aunque en el propio proceso de prueba haya podido sufrir un daño permanente que lo haga muy peligroso para el uso.
Su alternativa es medir el cañón después de la prueba y ver qué cambió de forma permanente, sustituyendo un ensayo incierto y dudoso por un sistema exacto y satisfactorio. Un aprobado que no prueba nada, porque el ensayo consumió parte de lo que ensayaba. La versión moderna de la misma queja es un ensayo que su propia norma excluye de la aceptación.
La propuesta que no prosperó
Al final de la memoria Whitworth pasa a los calibres de alambre y propone lo evidente. La escala empieza en el tamaño más pequeño y aumenta por milésimas de pulgada. Contrariamente a la costumbre habitual al numerar el calibre de alambre, he llamado al tamaño más pequeño n.º 1, que es una milésima de pulgada, al n.º 2 dos milésimas, y así sucesivamente: aumentando una milésima por número hasta el n.º 20, dos milésimas del n.º 20 al n.º 40 y cinco milésimas del n.º 40 al n.º 100.
Después, la recomendación misma. «Propongo, por tanto, suprimir el uso de los números de designación empleados hasta ahora para los diversos calibres de alambre, y llamar simplemente a los tamaños por sus números expresivos en milésimas de pulgada».
Abolir los números de calibre y decir las milésimas. Estamos en 2026 y los números de calibre siguen en uso, y en este sitio hay una página sobre una ley estadounidense de 1893 cuyos números de calibre de chapa resultan ser pesos (en inglés). Whitworth vio el problema, nombró la solución y fue ignorado durante al menos ciento sesenta y nueve años.
Tuvo cuidado de no ir demasiado lejos. La escala que recomienda se eligió para que coincidiera en todos los casos posibles con el sistema antiguo, porque mientras existan las máquinas ya fabricadas, no se pueden abandonar los tamaños de sus piezas. Lo que quería era las mayores ventajas posibles con el menor cambio posible. Es el mismo instinto de la memoria de 1841 sobre roscas, que tomó el promedio de lo que ya hacían los talleres en lugar de la mejor geometría disponible.
Qué puede sacar el lector
- Un buen ajuste contiene una holgura deliberada. La definición de Whitworth junta superficies verdaderas y una holgura adecuada, y dice explícitamente que un ajuste apretado no es necesariamente un buen ajuste
- La holgura la fijan las condiciones de servicio, no la máquina. Su ejemplo es un cabezal de torno hecho media milésima más pequeño porque el cliente lo usará sucio y lo lubricará mal
- Un adjetivo no es una cota. Un dieciseisavo escaso y un treintaidosavo largo significan cosas distintas para distintas personas, y la diferencia aparece en el montaje
- Una diezmilésima de pulgada separa el ajuste del baile, y una película de aceite puede invertir cuál es cuál
- Los patrones derivan, y sus errores se suman a los de ejecución, algo que según él es especialmente probable cuando un fabricante suministra piezas para que otro las use
El hilo conductor es el mismo en los tres documentos de este periodo que este sitio ha leído ya. El número que acaba en la norma se elige según lo que se podía fabricar, medir y comprobar en su momento. Whitworth solo se distingue por decirlo abiertamente y por llevar los calibres a la reunión para que el público sintiera la diferencia por sí mismo.
Este artículo no pertenece a un solo paso de los seis: abarca varios o aparece después del montaje. Las decisiones se explican en el artículo inglés Specifying a screw.
Preguntas frecuentes
¿Qué dijo Whitworth que es un buen ajuste?
En su memoria de 1857 sobre medidas decimales patrón de longitud escribió que un ajuste apretado no es necesariamente un buen ajuste, pero que cuando las superficies son verdaderas y se prevé una holgura adecuada en el tamaño de las piezas que trabajan juntas, se obtiene un buen ajuste. Añadió que lo que constituye una holgura adecuada depende de la naturaleza del caso y del trato que recibirá la maquinaria.
¿Por qué se haría a propósito un cabezal de torno con medida inferior?
Por el cuidado que va a recibir. Whitworth escribe que el cilindro del cabezal móvil requiere un ajuste tan bueno como sea posible, pero que en la práctica debe ser 0,0005 pulgadas, una dosmilésima de pulgada, más pequeño, porque la maquinaria con frecuencia no se mantiene limpia o, por falsa economía, se lubrica con aceite malo. También afirma que la maquinaria suministrada a establecimientos que usan aceite de colza necesita más holgura que si se usara un aceite mejor, como el de esperma de ballena.
¿En qué consistía la demostración de los tres calibres?
Un calibre interior con un orificio cilíndrico de 0,5770 pulgadas y dos cilindros macizos de 0,5769 y 0,5770 pulgadas, una diferencia de una diezmilésima de pulgada. Limpios y secos, el cilindro mayor entra apretado en el calibre interior, mientras que el menor está tan suelto que parece no ajustar en absoluto. Una gota de aceite fino invierte la impresión: el mayor se vuelve más suave y el menor más apretado.
¿Por qué el aceite hace que el calibre más suelto se note más apretado?
Whitworth da el mecanismo. El cilindro menor tiene una diezmilésima de pulgada menos que el orificio, así que queda entre las superficies un espacio de la mitad de esa cantidad, que se llena de aceite, y de ahí el ajuste más apretado. En el cilindro mayor, que en seco no pasa y corre el riesgo de que las partículas superficiales de uno se incrusten entre las del otro, el aceite separa las superficies para que se muevan con facilidad y suavidad.
¿Con qué precisión medía Whitworth en la década de 1850?
Escribe que en la fabricación de sus calibres patrón los operarios miden hasta la veintemilésima de pulgada. En Glasgow, el año anterior, mostró una máquina con la que se detecta al instante una diferencia de longitud de una millonésima de pulgada, basada en el principio de emplear el tacto en lugar de la vista, con un multiplicador mecánico que presenta a la vista un espacio muchos miles de veces mayor que la distancia medida.
¿Propuso Whitworth eliminar los números de calibre de alambre?
Sí. Propuso suprimir el uso de los números de designación empleados hasta entonces para los diversos calibres de alambre y llamar simplemente a los tamaños por sus números expresivos en milésimas de pulgada. Su propia escala, en contra de la costumbre, llamaba al tamaño más pequeño n.º 1, una milésima de pulgada, y aumentaba una milésima por número hasta el n.º 20, dos milésimas hasta el n.º 40 y cinco milésimas hasta el n.º 100.
¿Qué pensaba Whitworth de las pruebas de resistencia?
Usó como ejemplo los cañones de fusil y objetó que, si el cañón soporta la prueba sin daño manifiesto, se acepta como bueno, aunque en el propio proceso de prueba haya podido sufrir un daño permanente que lo haga muy peligroso para el uso. Defendió medir el cañón después de la prueba para establecer qué había cambiado de forma permanente, sustituyendo un ensayo incierto y dudoso por un sistema exacto y satisfactorio.
Referencias
- Joseph Whitworth, «A Paper on Standard Decimal Measures of Length», leída ante la Institution of Mechanical Engineers, Mánchester, 1857, en Miscellaneous Papers on Mechanical Subjects, 1858, páginas 55 a 70; con el discurso ante la misma institución en Glasgow, 1856, página 42. Escaneo completo en Internet Archive
- La memoria de Whitworth sobre roscas de 1841, en el mismo volumen
- Progress Report of the National Screw Thread Commission, 1921, cuya terminología define allowance
El volumen es de dominio público y se leyó a partir del texto escaneado del ejemplar de Internet Archive, identificador miscellaneouspa03whitgoog, sin restricciones de acceso. El reconocimiento óptico de caracteres de este escaneo deforma las cifras, así que cada número citado arriba se comprobó con imágenes de las páginas impresas, en concreto las páginas 42, 60, 62 y 66. Esa comprobación cambió tres valores: la capa de texto da 0,6770 donde la página imprime 0,5770, da 0,0006 pulgadas donde la página imprime 0,0005 pulgadas junto a una dosmilésima, y da seis milésimas donde la página imprime cinco para el tramo superior de la escala de calibre de alambre. Dos de ellos habrían producido un falso hallazgo de incoherencia interna si se hubieran dado por buenos. No se reproduce aquí ninguna tabla de la memoria, ni la escala decimal recomendada ni la tabla de calibres de alambre, y no se calcula ningún extremo de la escala de calibre de alambre, ya que la tabla misma no se leyó y la expresión sobre media pulgada puede describir la escala en su conjunto. La expresión the 50-thousandth of an inch se transcribe tal como está impresa y se lee como una cincuentamilésima de pulgada, en coherencia con la millonésima de la frase anterior. Esta página no afirma nada sobre si las propuestas decimal o de calibre de alambre se adoptaron, pues el documento no dice nada al respecto, y no se afirma ninguna línea de descendencia entre el uso de allowance por Whitworth y la definición del informe estadounidense de 1921; ambos solo se ponen uno al lado del otro. Nada se compara con los sistemas modernos de tolerancias, ninguno de los cuales se leyó para esta página. Citas: traducción.
Consulta
Nada de esto cambia un pedido. Está en el sitio porque la definición clara más antigua de un buen ajuste contiene una holgura, elegida según cómo tratará el cliente la máquina, y porque el hombre que la escribió llevó tres calibres y una gota de aceite para demostrarlo.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com