 TIGERFASTENERS
Ein Innengewinde in einer Schraube lässt weniger Wand übrig, als die Durchmesser vermuten lassen
Jemand zeigte ein kleines Edelstahlteil mit einem M8-Gewinde außen und einem M6-Gewinde innen und schrieb, es bleibe etwa ein halber Millimeter Wand. 241 Punkte, hundertsiebzehn Antworten. Ob es sich fertigen lässt, haben wir nicht zu beurteilen. Was wir beitragen können, ist die Subtraktion, denn beide Grenzen sind veröffentlichte Zahlen in der kostenlosen Vorschau einer ISO-Tabelle. Das Ergebnis ist 0,233 Millimeter, nur eine der beiden Steigungen verändert es, und dieselbe Tabelle lieferte vor 2023 ein anderes Ergebnis.
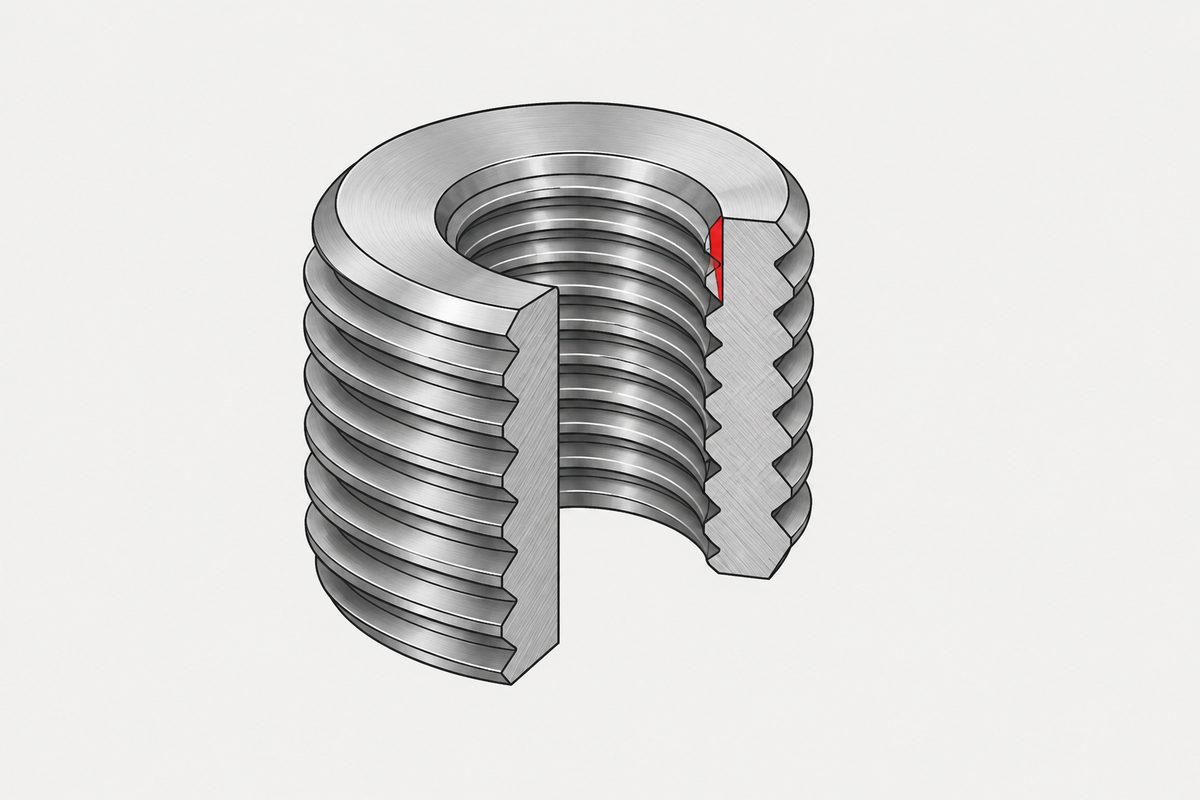
ISO 724:2023 gibt den Kerndurchmesser eines Außengewindes als d3 = d − 1,226 869 P an. Für M8 × 1,25 sind das 6,466 mm. Ein Gewinde M6 wird bis zu seinem eigenen Außendurchmesser geschnitten, 6,000 mm. Dazwischen bleiben (6,466 − 6,000) ÷ 2 = 0,233 mm Wand je Seite.
ISO schreibt Dezimalzahlen mit Komma, und diese Seite behält das bei. Jeder Wert unten ist entweder aus einer veröffentlichten Tabelle abgelesen oder eine Subtraktion zweier veröffentlichter Werte, und wir sagen jedes Mal, welches von beiden.
Das Teil aus dem Beitrag
In einem Forum für Maschinenbau, mit 241 Punkten und hundertsiebzehn Antworten, fragte jemand, ob sich zwei kleine Edelstahlteile fertigen lassen. Die Beschreibung ist kurz und präzise: Die Schraube hat ein M8-Außengewinde und ein M6-Innengewinde, „wodurch zwischen den Gewinden nur etwa 0.5-0.6 mm Wandstärke bleiben“ (sinngemäß übersetzt), und die gesamte Baugruppe muss in 11 mm Durchmesser und 15 mm Länge passen. Lässt es sich herstellen, und hält es ein Anziehen von Hand aus?
Keine der beiden Fragen beantworten wir. Diese Seite gibt keine Fertigungsempfehlung, keine Einschätzung zur Festigkeit und keine Meinung dazu, ob es dieses Teil geben sollte, und sie nennt weder Werkzeug noch Werkstofflieferanten noch Hersteller. Wir haben den Beitrag gelesen, nicht die Antworten.
Beantworten lässt sich die Zahl in der Mitte des Satzes. Die Wand zwischen zwei koaxialen Gewinden ist die Differenz zweier Flächen, und für beide Flächen gibt es veröffentlichte Durchmesser.
Welche zwei Flächen
Von der Achse nach außen ist das letzte Material, auf das man trifft, der Grund des Außengewindes. Von außen nach innen endet das Material zuerst am Grund des Innengewindes. Die Wand wird also von zwei Gewindegründen begrenzt, und an den Gewindegründen stehen die beiden Formelzeichen der Norm, die man sich am schlechtesten merkt.
- Äußere Grenze: d3, der Kerndurchmesser des Außengewindes. Für M8 × 1,25 nennt die Tabelle 6,466
- Innere Grenze: D, der Außendurchmesser des Innengewindes, also das Nennmaß. Für M6 sind das 6,000
Die Falle liegt an der inneren Grenze. Man greift leicht zum Kerndurchmesser des Innengewindes, D1, für M6 × 1 also 4,917, weil diese Zahl neben dem Kernlochbohrer steht. Zieht man sie ab, erhält man (6,466 − 4,917) ÷ 2 = 0,775 mm, das 3,3-Fache des tatsächlichen Werts. Der Gewindebohrer hört nicht an seinem eigenen Kerndurchmesser auf. Er schneidet bis zum Außendurchmesser, und dort endet die Wand.
Eine weitere Messung verdient Erwähnung, weil sie an einer bestimmten Stelle landet. Vom Flankendurchmesser des Außengewindes, 7,188 für M8 × 1,25, bis zum Außendurchmesser des Innengewindes ergeben sich 0,594 mm, also ein Wert innerhalb der im Beitrag genannten 0.5 bis 0.6. Wir können nicht wissen, wie die Zahl im Beitrag zustande kam, und wir behaupten nicht, dass es so war. Wir erwähnen es nur, weil man leicht beim Flankenzylinder landet und weil es zeigt, wie weit drei vertretbar aussehende Messungen derselben Wand auseinanderliegen können.
Welcher Durchmesser zu welchem Gewinde gehört, sollte vorher klar sein. Das behandelt die Seite über die Kernlochtabelle, und es wird hier nicht wiederholt.
Nur eine der beiden Steigungen verändert sie
Behalten Sie das M6-Loch bei und ändern Sie die äußere Steigung. Die Spalte d3 derselben Tabelle erledigt den Rest.
M8 × 1,25, d3 = 6,466 → Wand
0,233 mm
M8 × 1, d3 = 6,773 → Wand
0,387 mm
M8 × 0,75, d3 = 7,080 → Wand
0,540 mm
Die drei Subtraktionen sind unsere. Die drei Werte für d3 stammen aus der Tabelle.
Von der groben zur feinsten für M8 aufgeführten Steigung wächst die Wand auf das 2,32-Fache. Ändern Sie stattdessen die innere Steigung, von M6 × 1 auf M6 × 0,75. Die Wand bewegt sich überhaupt nicht, denn der Außendurchmesser des Innengewindes ist in beiden Fällen 6,000. Der Gewindebohrer schneidet unabhängig von seiner Steigung bis zum Nennmaß.
Aus der Formel der Norm umgestellt, und diese Umstellung ist unsere:
Wand je Seite = (d − D) ÷ 2 − 0,613 435 × P, wobei d das äußere Nennmaß, D das innere Nennmaß und P allein die äußere Steigung ist. Die innere Steigung kommt nicht vor.
Und bei M12 ist Schluss
Gehen Sie mit derselben Anordnung die Größen hinauf, immer mit Regelgewinde außen und einem um zwei Millimeter kleineren Nennmaß innen. Jeder Wandwert unten ist eine Subtraktion zweier Zahlen aus der Tabelle.
- M6 × 1 außen, M4 innen: (4,773 − 4,000) ÷ 2 = 0,387 mm
- M8 × 1,25 außen, M6 innen: (6,466 − 6,000) ÷ 2 = 0,233 mm
- M10 × 1,5 außen, M8 innen: (8,160 − 8,000) ÷ 2 = 0,080 mm
- M12 × 1,75 außen, M10 innen: (9,853 − 10,000) ÷ 2 = −0,074 mm
Der Abstand zwischen den beiden Nenndurchmessern beträgt in jeder Zeile einen Millimeter je Seite. Was sich ändert, ist die Steigung, und die Steigung zehrt die Wand auf. Bei M12 Regelgewinde liegt der Kerndurchmesser des Außengewindes, 9,853, bereits innerhalb des Außendurchmessers des Innengewindes von 10,000. Im Nennprofil bleibt keine Wand mehr, die dünn sein könnte.
Das ist kein Urteil über die Fertigung und keine Behauptung, dass es keine hohle M12 gibt. Es ist eine Aussage über eine Geometrie, Regelgewinde außen und zwei Millimeter kleiner innen, und darüber, wo diese Geometrie aufhört aufzugehen.
Die Zahl hat sich 2023 geändert
Hier liegt der Teil, über den jeder stolpert, der mit einer älteren Ausgabe arbeitet. Bis zur dritten Ausgabe lieferte dieselbe Tabelle ein anderes Ergebnis.
ISO 724:1993 hatte eine Spalte für den Kerndurchmesser, überschrieben mit D1, d1. Eine Zahl für beide Gewinde. Abschnitt 5 nennt die Formeln, und die letzte lautet d1 = d − 2 × (5/8) H = d − 1,082 5P, also dieselbe Tiefe wie beim Innengewinde.
Die Ausgabe 2023 teilt diese Spalte und beschriftet beide Hälften. Innengewinde, abgeflachte Spitze, D1. Außengewinde, gerundeter Grund, d3. Das Vorwort nennt die Änderung ohne Umschweife: Die drei Formelzeichen d3, H1 und h3 wurden im Abschnitt über Formelzeichen ergänzt, und „die Werte und die Formel für den Kerndurchmesser des Außengewindes, d3, wurden in Tabelle 1 und Abschnitt 5 ergänzt“ (sinngemäß übersetzt). Gleichzeitig wurde im Anwendungsbereich aus dem Grundprofil das Nennprofil.
Rechnen wir die vier Zeilen also mit der Zahl von 1993 nach. Unsere Rechnung, aus veröffentlichten Werten:
M6 / M4: 0,459 M8 / M6: 0,323 M10 / M8: 0,188 M12 / M10: +0,053
Gegenüber den Werten von 2023: 0,387, 0,233, 0,080 und −0,074.
Der Fall M12 existiert in der alten Tabelle und in der neuen nicht. Gleiche Nennmaße, gleiche Steigungen, gleiche Normnummer, andere Ausgabe. Und die Differenz ist nicht zufällig: Der alte Wert ist je Seite um genau 0,072 168 × P größer, das sind 0,090 mm bei M8 Regelgewinde und 0,127 mm bei M12 Regelgewinde. Je gröber das Gewinde, desto weiter liegt man mit der alten Zahl daneben. Bei M10 ist es das 2,35-Fache der tatsächlich vorhandenen Wand.
Warum sich die beiden Tiefen überhaupt unterscheiden, steckt in den Brüchen. Das Innengewinde reicht bis 5/8 des Ausgangsdreiecks, das Außengewinde im Nennprofil bis 17/24. Das Verhältnis ist genau 17/15; das ist unsere Rechnung mit den Koeffizienten der Norm: 1,226 869 ÷ 1,082 532 = 1,133 3.
Das sind Grundmaße, keine Grenzmaße
Alles oben bezieht sich auf das Nennprofil. Ein reales Gewinde wird nach einer Toleranzklasse gefertigt, und in der Toleranz liegt die letzte Überraschung.
ISO 965-1:1998 enthält die Tabelle der Grundabmaße. Ihre beiden Spaltenköpfe lauten Innengewinde D2, D1 und Außengewinde d, d2. Die Toleranzlage H hat bei jeder Steigung der Tabelle das Abmaß null, ebenso die Lage h. Die Lage g beträgt −28 µm bei einer Steigung von 1,25 und −34 bei 1,75.
Lesen Sie diese beiden Spaltenköpfe nun gegen die beiden Durchmesser, die unsere Wand begrenzen. Weder d3 noch D kommt in einem der beiden Köpfe vor. Das ist eine Beobachtung darüber, was diese Tabelle auflistet, keine Behauptung, dass diese beiden Durchmesser nicht toleriert sind. Woher ihre Grenzen kommen, steht an anderer Stelle in einem Dokument, dessen kostenlose Vorschau vorher endet, und diese Seite stellt dazu keine Vermutung an.
Damit hat die ganze Antwort ihre ehrliche Form. 0,233 mm ist das, was das Nennprofil übrig lässt. Für die Planung ist es eine Obergrenze, als Untergrenze taugt es für nichts. Ein nach einer realen Toleranzklasse gefertigtes Teil muss nicht genau diesen Wert haben, und in welche Richtung die Klassen ihn verschieben, ist eine Frage für die Abschnitte, die wir nicht gelesen haben.
Was davon bleibt
- Die Wand wird von zwei Gewindegründen begrenzt, dem Kerndurchmesser des Außengewindes und dem Außendurchmesser des Innengewindes, also dem Nennmaß
- Misst man stattdessen bis zum Kernloch, erhält man etwa das Dreifache. Für M8 über M6 sind das 0,775 mm gegenüber 0,233 mm
- Nur die äußere Steigung verändert die Wand. Der Wechsel des Innengewindes von M6 × 1 auf M6 × 0,75 verändert sie überhaupt nicht
- Wand = (d − D) ÷ 2 − 0,613 435 P, mit P als äußerer Steigung; das ist unsere Umstellung der Formel der Norm
- Regelgewinde außen mit zwei Millimeter kleinerem Innengewinde geht zwischen M10 und M12 nicht mehr auf: 0,387, 0,233, 0,080 und dann negativ
- ISO 724 nannte vor 2023 einen anderen Kerndurchmesser für das Außengewinde. Die Tabelle von 1993 hatte eine Spalte für beide Gewinde mit d − 1,082 5P; die Tabelle von 2023 ergänzt d3 mit d − 1,226 869 P
- Die alte Zahl überschätzt die Wand um 0,072 168 P je Seite, der Fehler wächst also mit der Steigung
- Alles davon ist Nennprofil. Toleranzklassen sind eine eigene Frage, und die kostenlose Vorschau von ISO 965-1 klärt sie nicht
Die Frage im Beitrag war, ob das Teil machbar ist. Die gehört weiterhin dem, der es fertigen muss. Was die Tabelle klärt, ist etwas Kleineres, das man zuerst klären sollte: Bevor jemand über die Machbarkeit streitet, sollten alle über dieselbe Zahl streiten, und drei vernünftige Menschen können aus derselben Zeichnung drei verschiedene herauslesen.
Dieser Beitrag behandelt Schritt 2: Gewinde. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Wie viel Wand bleibt zwischen einem M8-Außengewinde und einem M6-Innengewinde?
Im Nennprofil 0,233 mm je Seite. ISO 724:2023 nennt für den Kerndurchmesser eines Außengewindes M8 × 1,25 den Wert 6,466 mm, und das Innengewinde M6 wird bis zu seinem Außendurchmesser von 6,000 mm geschnitten. Die halbe Differenz ist 0,233 mm. Das sind Grundmaße, kein Grenzmaß für ein toleriertes Teil.
Warum komme ich selbst auf einen größeren Wert?
Meist wegen der inneren Grenze, die man abzieht. Der Kerndurchmesser des Innengewindes M6 × 1 ist 4,917 mm und ergibt 0,775 mm, etwa das Dreifache, aber der Gewindebohrer hört dort nicht auf. Misst man vom Flankendurchmesser des Außengewindes von 7,188 mm, ergeben sich 0,594 mm. Das Material endet tatsächlich am Außendurchmesser des Innengewindes.
Bringt ein feineres Innengewinde mehr Wand?
Nein. Der Außendurchmesser des Innengewindes ist unabhängig von der Steigung das Nennmaß, daher lassen M6 × 0,75 und M6 × 1 genau dieselbe Wand übrig. Nur die Steigung des Außengewindes verändert sie: M8 × 1,25, M8 × 1 und M8 × 0,75 ergeben 0,233, 0,387 und 0,540 mm.
Gibt es eine Formel?
Stellt man die Formel der Norm für d3 um, ergibt sich Wand je Seite = (d − D)/2 − 0,613 435 × P, wobei d der äußere Nenndurchmesser, D der innere Nenndurchmesser und P die äußere Steigung ist. Die innere Steigung kommt darin nicht vor. Die Umstellung ist unsere, der Koeffizient stammt aus der Norm.
Ab welcher Größe geht diese Anordnung nicht mehr auf?
Mit Regelgewinde außen und einem um zwei Millimeter kleineren Nennmaß innen beträgt die Wand 0,387 mm bei M6 über M4, 0,233 bei M8 über M6, 0,080 bei M10 über M8 und −0,074 bei M12 über M10. Bei M12 liegt der Kerndurchmesser des Außengewindes von 9,853 mm bereits innerhalb des Außendurchmessers des Innengewindes von 10,000 mm, im Nennprofil bleibt also nichts übrig.
Hat sich ISO 724 geändert?
Ja. Die Ausgabe 1993 hatte eine einzige Spalte für den Kerndurchmesser, überschrieben mit D1, d1, mit d1 = d − 1,082 5P, also derselben Tiefe für beide Gewinde. Die dritte Ausgabe von 2023 teilt sie in D1 für das Innengewinde mit abgeflachter Spitze und d3 für das Außengewinde mit gerundetem Grund, mit d3 = d − 1,226 869 P. Laut Vorwort wurden die Werte und die Formel für d3 in Tabelle 1 und Abschnitt 5 ergänzt.
Wie viel macht das aus?
Der alte Wert überschätzt die Wand um 0,072 168 × P je Seite; das ist unsere Rechnung mit den beiden Koeffizienten. Das sind 0,090 mm bei M8 Regelgewinde und 0,127 mm bei M12 Regelgewinde. Der Fall M8 über M6 sinkt von 0,323 mm nach den Zahlen von 1993 auf 0,233 mm nach den Zahlen von 2023, und der Fall M12 über M10 wird von knapp möglich zu unmöglich.
Machen Toleranzen es besser oder schlechter?
Das sagt diese Seite nicht, weil die kostenlose Vorschau von ISO 965-1:1998 vor den Abschnitten endet, die es beantworten würden. Berichten können wir, dass ihre Tabelle der Grundabmaße mit D2, D1 für Innengewinde und d, d2 für Außengewinde überschrieben ist und keiner der beiden Durchmesser, die diese Wand begrenzen, in diesen Köpfen steht. Ihre Grenzen sind an anderer Stelle dieses Dokuments festgelegt.
Lässt sich das Teil aus dem Forumsbeitrag fertigen?
Das beantwortet diese Seite nicht und versucht es auch nicht. Sie gibt keine Fertigungs- oder Festigkeitsempfehlung, kommentiert kein bestimmtes Teil und nennt weder Werkzeug noch Lieferanten. Sie stellt fest, welche zwei veröffentlichten Zahlen die Wand bestimmen, damit eine Diskussion über die Machbarkeit wenigstens vom selben Wert ausgehen kann.
Quellen
- ISO 724:2023, ISO general purpose metric screw threads — Basic dimensions. Dritte Ausgabe, April 2023, kostenlose Vorschau von zehn Seiten mit Tabelle 1
- ISO 724:1993, zweite Ausgabe, kostenlose Vorschau von neun Seiten mit Abschnitt 5 und Tabelle 1
- ISO 965-1:1998, Toleranzen für metrische Gewinde, kostenlose Vorschau von elf Seiten bis zur Tabelle der Grundabmaße
- r/MechanicalEngineering, wo ein Teil mit einem Gewinde im Gewinde die Frage aufwarf, wie viel Wand übrig bleibt
Drei kostenlose Vorschauen wurden heruntergeladen und gelesen: ISO 724:2023 (Katalognummer 85104, zehn Seiten, Tabelle 1 vollständig sichtbar), ISO 724:1993 (Katalognummer 4958, neun Seiten, Abschnitt 5 und Tabelle 1 sichtbar) und ISO 965-1:1998 (Katalognummer 5393, elf Seiten, bis zur gedruckten Seite 9). Jeder aus diesen Tabellen zitierte Wert wurde an einem gerenderten Bild der Seite geprüft und nicht am extrahierten Text, weil der ältere Scan Indizes schlecht wiedergibt. Folgendes ist unsere eigene Rechnung und keine Aussage eines der Dokumente: dass die Wand vom Kerndurchmesser des Außengewindes und vom Außendurchmesser des Innengewindes begrenzt wird; jeder Wandwert auf dieser Seite, jeweils die halbe Differenz zweier veröffentlichter Durchmesser; die umgestellte Formel (d − D)/2 − 0,613 435 P; die Beobachtung, dass die innere Steigung darin nicht vorkommt; das Verhältnis 2,32 zwischen der groben und der feinsten M8-Wand; die Überschätzung von 0,072 168 P je Seite zwischen den beiden Ausgaben und die Faktoren 1,39 bei M8 und 2,35 bei M10; sowie das Verhältnis 17/15 zwischen den beiden Gewindetiefen. Alles davon ist Nennprofil. Ein reales Gewinde wird nach einer Toleranzklasse gefertigt, und diese Seite sagt nicht, in welche Richtung das die Wand verschiebt, weil die kostenlose Vorschau von ISO 965-1 vor den Abschnitten endet, die es beantworten würden; sie zeigt aber, dass die Tabelle der Grundabmaße mit D2, D1 für Innengewinde und d, d2 für Außengewinde überschrieben ist und keiner der beiden Durchmesser, die diese Wand begrenzen, in diesen Köpfen steht; das ist eine Beobachtung über diese Tabelle und keine Behauptung, dass sie nicht toleriert sind. ISO 68-1 wurde nicht gelesen, daher beschreibt nichts hier den Radius des gerundeten Grundes oder die Form eines gerollten Gewindegrundes, und auch ISO 261 und ISO 5408 wurden nicht gelesen. Wir geben keine Fertigungsempfehlung, keine Einschätzung zur Festigkeit und keine Meinung dazu, ob das Teil aus dem Forumsbeitrag hergestellt werden sollte, und wir nennen weder Werkzeug noch Werkstoff noch Hersteller. Wir wissen nicht, wie der Wandwert im Beitrag ermittelt wurde, und die oben erwähnte Messung am Flankendurchmesser dient als Veranschaulichung, nicht als Erklärung dafür. Wir haben den Forumsbeitrag gelesen, nicht die Antworten, und kein Forumsname erscheint auf dieser Seite. Welcher Durchmesser zu welchem Gewinde gehört, behandelt eine frühere Seite; es wird hier nicht wiederholt.
Anfrage
Wenn eine Zeichnung ein Gewinde in ein anderes legt, sollte man sich vor allem anderen darauf einigen, welche zwei Durchmesser man voneinander abzieht. Nennen Sie uns die Nennmaße und beide Steigungen, und wir sagen Ihnen, was das Nennprofil übrig lässt und welche Angaben zur Toleranzklasse wir bräuchten, bevor wir mehr dazu sagen.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com