 TIGERFASTENERS
Der Flankenwinkel wurde auf sechzig Grad festgelegt, weil er sich leichter prüfen ließ
Die Gewinde auf Ihrem Schreibtisch haben Flanken, die im Winkel von sechzig Grad zueinander stehen. Jedes metrische Verbindungselement hat sie. Es ist eine dieser Zahlen, die sich anfühlen, als müssten sie aus einer Spannungsberechnung stammen, und das Dokument, das als erstes für sie eintrat, ist frei zugänglich; also haben wir es gelesen. Im April 1864 erhob sich William Sellers im Franklin Institute in Philadelphia und schlug ein Gewinde mit sechzig Grad Flankenwinkel und abgeflachten Spitzen vor. Seine Begründung für die Sechzig ist einen Satz lang, und sie handelt nicht von Festigkeit.
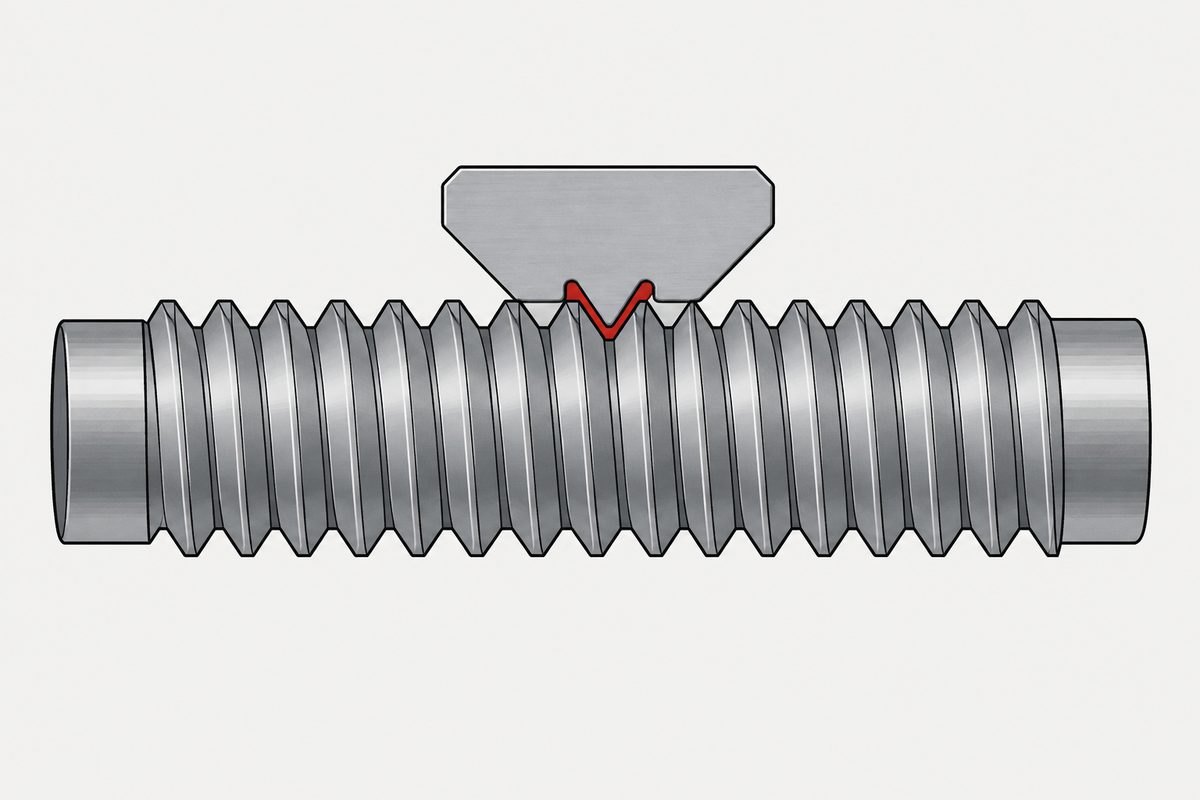
„Der Winkel des vorgeschlagenen Gewindes wird auf 60° festgelegt, gleich dem des Spitzgewindes, da er leichter herzustellen ist als 55° und besser der allgemeinen Praxis in diesem Land entspricht.“ (sinngemäß übersetzt) Das ist die gesamte Begründung, in der Abhandlung, die den Winkel vorschlug. Leichter herzustellen. Die drei Einwände, die er gegen das britische Gewinde erhob, gehen in dieselbe Richtung: Jeder betrifft die Herstellung oder die Prüfung, und keiner das Verhalten der Verbindung unter Last.
Die Quelle ist die Abhandlung, wie sie im Journal of the Franklin Institute, Band XLVII, Nummer 5, Mai 1864 im Sitzungsbericht der Versammlung vom April abgedruckt ist. Der Band ist digitalisiert und frei zugänglich; was folgt, ist daher aus dem Text zitiert und nicht aus einer Darstellung Dritter.
Er beginnt mit einem Zugeständnis
Als Erstes gibt die Abhandlung das Argument aus der Hand. Sellers beschreibt die amerikanische Lage ohne Beschönigung: In diesem Land sei noch kein organisierter Versuch unternommen worden, irgendein System einzuführen; jeder Hersteller habe übernommen, was ihm sein Urteil als das Beste oder für ihn selbst Bequemste eingegeben habe. Dann verweist er auf England, wo sich die Ingenieure in gegenseitigem Einvernehmen auf Proportionen geeinigt hatten, die dort inzwischen allgemein verwendet wurden.
Und dann der Satz, der die Bedingungen der ganzen Abhandlung festlegt. Da unser Längenmaß dasselbe sei wie ihres, schreibt er, erscheine es wünschenswert, das von ihnen übernommene System auch hier zu verwenden, sofern nicht schwerwiegende Einwände dagegen vorgebracht und ein besseres an seine Stelle gesetzt werden können.
Da legt sich jemand öffentlich selbst die Beweislast auf, bevor er ein einziges Wort zu seinen Gunsten gesagt hat. Er würdigt das britische Gewinde auch, bevor er es angreift: Seine Vorteile gegenüber einem Spitzgewinde seien, schreibt er, die höhere Festigkeit durch das Fehlen scharfer Ecken und die größere Sicherheit gegen zufällige Beschädigung, die die gerundete Spitze bietet.
Drei Einwände, und worum es in allen geht
| Einwand | Art des Problems |
|---|---|
| Der Winkel von 55° ist schwer zu überprüfen. Lehren für diesen Winkel, unabhängig voneinander und ohne Spezialwerkzeug hergestellt, würden nicht genau genug übereinstimmen | Messtechnik |
| Die Rundung an Spitze und Grund des Schraubengewindes passt nicht in die entsprechende Rundung der Mutter, sodass die tragende Fläche auf die geraden Flanken beschränkt bleibt | Fertigung |
| Das Schneidwerkzeug muss mindestens drei Schneidseiten haben. Die britische Praxis brauchte für kleine Teile drei Arten von Schneidwerkzeugen und zwei Drehbänke für das, was die amerikanische Praxis mit einem Schneidwerkzeug und einer Drehbank erledigte | Werkzeug und Kosten |
Lesen Sie die rechte Spalte. Keiner dieser Einwände ist eine Aussage über Klemmkraft, Ermüdung, Abstreifen oder Spannung. Alle drei betreffen die Frage, ob eine gewöhnliche Werkstatt das Teil herstellen und feststellen kann, ob sie es richtig hergestellt hat.
Der zweite Einwand zeigt außerdem eine Denkweise, auf die es sich hinzuweisen lohnt, weil sie seltener ist, als sie sein sollte. Nachdem er gesagt hat, die Rundungen würden nicht passen, schränkt sich Sellers sofort selbst ein: Daraus sei nicht zu schließen, dass sich diese Rundungen nicht passend machen ließen, sondern nur, dass die Schwierigkeiten durch die Form so vergrößert würden, dass es in der Praxis nicht gelingen wird. Er unterscheidet das Unmögliche von dem, was tatsächlich nicht geschehen wird — 1864, in einer Abhandlung, die für seinen eigenen Vorschlag wirbt.
Der Vorschlag, und das Achtel
Ist der Winkel festgelegt, ist die Geometrie kurz. Man teile die Steigung, die, wie er anmerkt, dasselbe ist wie die Flankenseite des Gewindes, in acht gleiche Teile; man nehme oben einen Teil weg und fülle unten einen Teil auf. Abflachung an Spitze und Grund betragen dann je ein Achtel der Steigung, und die tragende Fläche drei Viertel. Er merkt an, dass sich so eine Gewindetiefe ergibt, die fast genau der englischen entspricht.
Er behauptet außerdem, die Anordnung ergebe 36 Prozent mehr tragende Fläche als das englische Gewinde, mit der Begründung, dass der Kontakt in beiden Fällen praktisch auf die geraden Flanken beschränkt sei. Diese Zahl ist seine, aus dem Jahr 1864, und diese Seite gibt sie wieder, statt sie zu bestätigen.
Wichtiger ist, warum ihm die Abflachung überhaupt zur Verfügung stand. Die scharfe Spitze musste weg, argumentiert er, weil sie bei großen Schrauben verletzlich ist, und amerikanische Werkstätten versahen große Gewinde bereits mit einer kleinen Abflachung, ohne vereinbarte Proportion dafür. Da die Flanken gerade sein müssen, besteht die Wahl zwischen einer gerundeten und einer flachen Spitze, und die flache gewinnt beim Werkzeug: Die Flanken haben dieselbe Form wie bei einem Spitzgewinde, sodass dasselbe Werkzeug genügt, und um diese Form zu erzeugen, muss nur die Spitze des Schneidwerkzeugs abgenommen werden.
Er brachte die Lehre gleich mit
Dieser Teil macht aus der Abhandlung statt einer Meinung einen Vorschlag. Sein erster Einwand gegen 55 Grad lautete, der Winkel lasse sich nicht zuverlässig überprüfen. Deshalb legt die Abhandlung nicht nur ein Gewinde fest; sie enthält die Zeichnung eines Instruments zum Messen der Abflachung am Gewindestrehler.
Die Lehre hat einen in den Rand ihres Rahmens geschnittenen Winkel von 60 Grad, einen zweiten Winkel mit abgeschnittener Spitze und einen mit Teilung versehenen Keil, der durch den zweiten gleitet. Bringt man eine Marke auf dem Keil mit einer festen Marke am Rahmen zur Deckung, steht seine Kante im richtigen Abstand über der Spitze; daraus erkennt der Werkzeugmacher, wie viel er von der Spitze eines Strehlers abnehmen muss, der zuvor in den ersten Winkel eingepasst wurde. Es gibt sogar eine Anweisung, das Werkzeug in der Drehbank an einer Fläche der Lehre auszurichten, was, wie er schreibt, sicherstellt, dass das geschnittene Gewinde senkrecht zur Oberfläche steht.
Das Protokoll desselben Abends bestätigt den Punkt noch einmal, ohne es zu wollen. Nach Vortrag und Aussprache führte ein Mr. Longstreth ein Instrument zum Einstellen der Werkzeuge von Gewindeschneid-Drehbänken vor und dann ein zweites Instrument zum Prüfen der Richtigkeit von Schraubengewinden. Zwei weitere Messgeräte in einer einzigen Sitzung. Das Problem im Saal war nie, auf welche Form man sich einigen sollte. Es war, wie irgendjemand beweisen sollte, dass er sie getroffen hatte.
Die bessere Lösung, die er nicht übernahm
Eine Passage verdient mehr Aufmerksamkeit, als sie gewöhnlich bekommt. Sellers passte der englischen Steigungsreihe eine Formel an, um zu sehen, ob sie einer Regel folgte, und stellte fest, dass sie das fast tat: Er nennt die verwendeten Konstanten, 2,09 und 16,64, und merkt an, dass die englischen Gewinde erst ab viereinhalb Zoll von der Regel abweichen, und auch dann nur geringfügig.
Dann legt er sein eigenes Ergebnis beiseite. Die nach der Formel berechneten Steigungen, schreibt er, würden sich als Verbesserung erweisen, aber nicht in ausreichendem Maß, um ihre Übernahme zu rechtfertigen, sofern das übrige englische System im Übrigen annehmbar sei.
Jemand schlägt eine nationale Norm vor, hat eine nachweislich sauberere Reihe in der Hand und entscheidet, dass sauberer die Unverträglichkeit nicht wert ist. Dieses Urteil wird in Normenausschüssen jedes Jahr gefällt, und es wird fast nie so klar niedergeschrieben wie hier.
Und eine Faustregel, 1864 in freier Wildbahn erwischt
Das Protokoll verzeichnet zwei Firmen, die Belege zur Sitzung mitbrachten. Merrick and Sons legten echte Schrauben, Bolzen und Muttern von sechs Zoll bis hinab zu drei Achtel vor, und der Schriftführer vermerkt, dass ihre Steigungen fast identisch mit den von Sellers vorgeschlagenen waren. Bement and Dougherty legten Zeichnungen vor, und deren Werte stimmten mit Whitworth überein, außer beim halben Zoll. Ihre Zeichnungen enthielten auch eine Hausregel: Die Schlüsselweite fertiger Köpfe und Muttern betrug das Anderthalbfache des Schraubendurchmessers, und die Mutterhöhe entsprach dem Durchmesser.
Die erste dieser Zahlen ist noch immer im Umlauf. Es ist die Faustregel, zu der man greift, wenn man eine Schlüsselweite schätzt, und die heutige Tabelle stimmt nur über einen Teil des Bereichs mit ihr überein: Das Verhältnis in ISO 4032 beträgt 1,50 von M12 bis M24, am kleinen Ende aber 2,00, und unterwegs kehrt es zweimal die Richtung um. Die Regel war also 1864 die Hauspraxis von jemandem in Philadelphia, und die Norm, die schließlich kam, behielt sie in der Mitte bei und gab sie an beiden Enden auf.
Was diese Seite nicht behauptet
Die heute verwendeten Gewinde haben einen Flankenwinkel von sechzig Grad, und der Grund, den Sellers 1864 für die Wahl von sechzig nannte, war, dass dieser Winkel leichter herzustellen sei als fünfundfünfzig und der Praxis seiner Umgebung entspreche. Diese Seite behauptet keine Abstammungslinie zwischen diesen beiden Tatsachen, weil wir kein Dokument gelesen haben, das eine solche belegt, und Ähnlichkeit keine Abstammung ist.
Sie sagt auch nicht, das britische Gewinde sei schlechter gewesen. Sellers würdigte es zuerst, und seine drei Einwände betrafen Werkzeuge und Lehren, nicht die Leistung. Und sie verfolgt die Geschichte nicht weiter: Die Versammlung beschloss, die Abhandlung anderen Gesellschaften zuzuleiten, sofern sie diese billigen, und setzte einen Ausschuss von neun Mitgliedern ein, der prüfen und Empfehlungen geben sollte. Zu welchem Schluss dieser Ausschuss kam, steht nicht in dem Dokument, das wir gelesen haben, und diese Seite hört dort auf, wo das Dokument aufhört.
Was sie Ihnen hinterlässt, ist die Gestalt der Entscheidung. Eine Zahl, die nach Physik aussieht, wurde laut der Abhandlung, die sie vorschlug, gewählt, weil eine gewöhnliche Werkstatt sie mit einer Lehre prüfen konnte, die jemand herstellen konnte. Das ist kein geringerer Grund. Nach dem, was jener Abend belegt, war es der einzige, der zählte.
Der Winkel, gegen den Sellers argumentierte, wurde inzwischen aus seiner eigenen Abhandlung gelesen: Fünfundfünfzig Grad waren der gemessene Mittelwert der englischen Praxis, durch Erhebung gewählt statt durch Berechnung. Und der an jenem Abend eingesetzte Ausschuss legte acht Monate später tatsächlich seinen Bericht vor: Neun wurden ernannt, zehn unterschrieben.
Dieselbe Gestalt taucht sechsundfünfzig Jahre später wieder auf, im Bericht der Bundeskommission, die Sellers als ihren Vorgänger nannte: Ihre Gewindetoleranzen wurden so bemessen, dass die bereits verkauften Gewindebohrer funktionieren würden.
Dieser Beitrag behandelt Schritt 2: Gewinde. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Warum beträgt der Flankenwinkel 60 Grad?
Die Abhandlung, die ihn vorschlug, nennt einen Grund. Im April 1864 erklärte William Sellers dem Franklin Institute, der Winkel des vorgeschlagenen Gewindes werde auf 60 Grad festgelegt, gleich dem des Spitzgewindes, da er leichter herzustellen sei als 55 Grad und besser der allgemeinen Praxis in jenem Land entspreche. Die Begründung betrifft, wie leicht sich der Winkel herstellen und überprüfen lässt, nicht, wie sich die Verbindung unter Last verhält.
Was war am britischen Gewinde mit 55 Grad auszusetzen?
Sellers erhob drei Einwände und würdigte die Konstruktion vorher. Seine Einwände: 55 Grad seien schwer zu überprüfen, sodass unabhängig hergestellte Lehren nicht genau genug übereinstimmen würden; die gerundete Spitze und der gerundete Grund der Schraube passten nicht in die entsprechenden Rundungen der Mutter, sodass die Flanken die Arbeit leisten müssten; und das Schneidwerkzeug brauche mindestens drei Schneidseiten, wobei die britische Praxis für kleine Teile drei Arten von Schneidwerkzeugen und zwei Drehbänke einsetzte, wo die amerikanische Praxis je eines verwendete. Alle drei betreffen Fertigung und Messung.
Woher stammt die Abflachung an der Gewindespitze?
Aus demselben Vorschlag von 1864. Sellers teilt die Steigung in acht gleiche Teile, nimmt oben einen weg und füllt unten einen auf; damit betragen Abflachung an Spitze und Grund je ein Achtel der Steigung, und drei Viertel bleiben als tragende Fläche. Sein Argument für die Abflachung gegenüber der britischen gerundeten Form ist das Werkzeug: Die Flanken haben dieselbe Form wie bei einem Spitzgewinde, sodass dasselbe Werkzeug sie schneidet, und für die Abflachung muss nur die Spitze des Werkzeugs abgenommen werden.
Schlug Sellers auch neue Gewindesteigungen vor?
Er rechnete aus, dass er es könnte, und entschied sich dann dagegen. Er passte der englischen Steigungsreihe eine Formel an, nannte die Konstanten 2,09 und 16,64 und stellte fest, dass die englischen Gewinde ihr bis etwa viereinhalb Zoll eng folgten. Dann schrieb er, die nach der Formel berechneten Steigungen würden sich als Verbesserung erweisen, aber nicht in ausreichendem Maß, um ihre Übernahme zu rechtfertigen. Eine bessere Reihe, beiseitegelegt, weil die Verbesserung die Unverträglichkeit nicht rechtfertigte.
Ist die Regel vom 1,5-fachen Durchmesser für Schlüsselweiten alt?
Mindestens so alt wie jene Sitzung. Das Protokoll verzeichnet eine Firma aus Philadelphia, die Zeichnungen vorlegte, in denen die Schlüsselweite fertiger Köpfe und Muttern das Anderthalbfache des Schraubendurchmessers betrug und die Mutterhöhe dem Durchmesser entsprach. Die heutige ISO-Tabelle behält dieses Verhältnis von M12 bis M24 bei und weicht bei kleinen Größen davon ab, wo es bis 2,00 reicht; die Faustregel war also eine Hauspraxis, die die Norm später nur teilweise übernahm.
Stammt das heutige metrische Gewinde von dieser Abhandlung ab?
Die heute verwendeten Gewinde haben einen Flankenwinkel von 60 Grad, und diese Abhandlung von 1864 trat mit dem Argument der Prüfbarkeit für 60 Grad ein. Diese Seite behauptet keine Abstammungslinie zwischen beidem, weil wir kein Dokument gelesen haben, das eine solche belegt. Sagen können wir, was die Abhandlung sagt: Als jemand die Zahl zum ersten Mal begründen musste, lautete die Begründung, dass sich der Winkel herstellen und prüfen ließ.
Quellen
- Journal of the Franklin Institute, Vol. XLVII Nr. 5, Mai 1864 — Sitzungsbericht der Versammlung vom April mit der von William Sellers vorgetragenen Abhandlung über ein System von Schraubengewinden und Muttern, der Aussprache und den Beschlüssen. Digitalisiert und frei zugänglich
- ISO 4032:1999 — Sechskantmuttern, Typ 1, für die heutige Schlüsselweite im Vergleich mit der Hausregel von 1864
Die Abhandlung von 1864 wurde aus dem digitalisierten Volltext der Ausgabe vom Mai 1864 im Internet Archive gelesen, der keiner Ausleihbeschränkung unterliegt, und jedes Zitat oben stammt aus diesem Text und nicht aus einer späteren Darstellung. Es handelt sich um eine Abschrift per optischer Zeichenerkennung, daher enthalten die mathematischen Ausdrücke und Tabellen verfälschte Zeichen; keine Formel und keine Tabelle der Abhandlung wird hier wiedergegeben, und die Steigungsformel wird nur durch die beiden von Sellers genannten Konstanten und seine Schlussfolgerung dazu beschrieben. Die um 36 Prozent größere tragende Fläche ist Sellers’ Behauptung von 1864, wiedergegeben und nicht überprüft. Whitworths eigene Abhandlung von 1841 wurde inzwischen für eine gesonderte Seite gelesen, und keine Argumentation daraus wird hier übernommen; die Darstellung des britischen Gewindes auf dieser Seite ist Sellers’ Darstellung, einschließlich der Vorteile, die er ihm zuschreibt. Zwischen dem Vorschlag von 1864 und dem in heutigen Normen verwendeten Winkel wird keine Abstammungslinie behauptet, weil uns kein Dokument vorliegt, das eine solche belegt. Der an jenem Abend eingesetzte Ausschuss aus neun Mitgliedern ist im Protokoll namentlich genannt, und zu welchem Schluss er kam, steht nicht in dem Dokument, das wir gelesen haben; daher verfolgt diese Seite die Geschichte nicht über die Sitzung hinaus. Der Bericht des Ausschusses wurde später in der Ausgabe vom Januar 1865 gefunden und wird auf einer eigenen Seite behandelt. Aus ISO 68-1 wird keine Proportion zitiert, da diese Norm für diese Seite nicht gelesen wurde.
Anfrage
Nichts davon ändert, was heute auf einer Zeichnung steht, und genau darum geht es. Wenn ein Gewinde geprüft und nicht nur festgelegt werden muss, ist die Frage, die Sellers 1864 stellte, immer noch die nützliche: Was wird die prüfende Person tatsächlich in der Hand halten, und lassen sich zwei solche Instrumente, getrennt hergestellt, in Übereinstimmung bringen?
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com