 虎牌螺絲
噴燈烤螺栓要烤到幾度:F10T 鎖好後受熱 400 °C,冷卻後軸力只剩設計值的 0.48 倍,500 °C 以上近乎歸零
2017 年有人在 Yahoo!知恵袋問:螺栓轉不開,聽說可以用噴燈烤,訣竅是什麼?回答裡有人教他烤到發紅,他追問了一句「要熱到什麼程度」,因為怕反而弄壞東西。名古屋大學的韓錫鉉等人 2022 年的論文沒有談怎麼拆,但量了另一半的問題:鎖好的 F10T 高強度螺栓加熱、冷卻之後還剩多少軸力。受熱 200 °C 仍在設計軸力之上,400 °C 只剩 0.48 倍,500 °C 以上近乎歸零。要拆的那支螺栓反正要換,該擔心的是旁邊一起被烤到、又不打算拆的那幾支。閱讀約 9 分鐘。
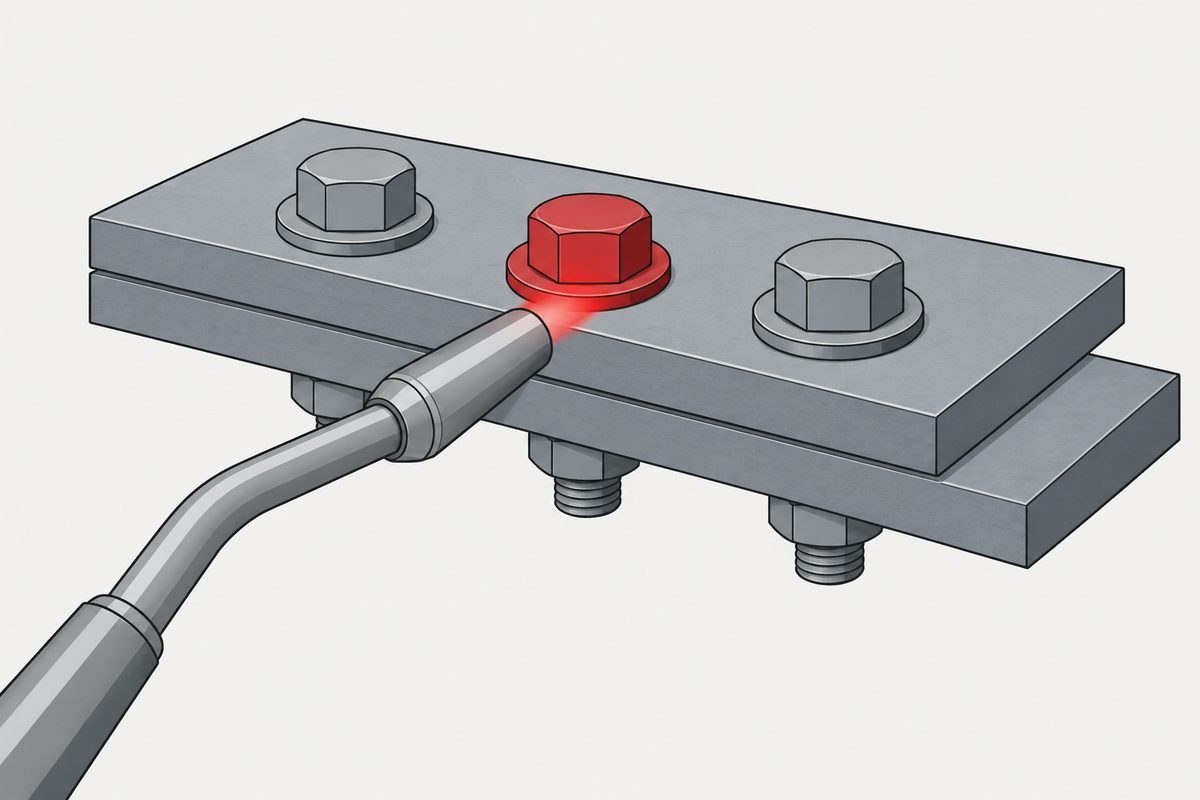
知恵袋的那一題
提問貼在 2017 年 6 月 4 日的 Yahoo!知恵袋汽車分類,標題是「螺栓轉不開」,內文只有一句:聽說有用噴燈烤鬆的方法,請教訣竅。 這題有 9,518 次瀏覽、3 則回答。
最早的兩則回答在 3 分鐘內出現。一則說燒到通紅、澆水冷卻再轉,不先冷卻螺紋會咬;另一則說烤是為了讓它熱膨脹、讓鏽容易剝開,再用合適的工具給它衝擊。 提問者在第二則下面追問:「どの程度まで熱くしたら」好?他擔心反而造成損傷,抓不到分寸。
當天下午的最佳解答給了步驟:假設母牙那側是鐵,把螺栓周圍的母牙側烤到「軽く赤くなる程度」,用空氣吹到不紅,噴大量滲透潤滑劑, 敲螺栓頭,再慢慢加力;一有鬆動就來回鎖放讓潤滑劑滲進去。拆下來的螺栓因為受熱「脆くなっている」,要丟掉。 它也提醒用噴燈烤會弄壞塗裝等等,建議先試瞬間冷卻型的潤滑噴劑。
三則回答講的都是怎麼拆。提問者問的「要熱到什麼程度」,沒有人給出溫度;最佳解答提到塗裝損傷和螺栓變脆,但沒有說幾度開始,也沒有給根據。 現場用噴燈時,熱也可能傳到同一個法蘭或支架上不拆的螺栓,而它們烤完之後還要繼續鎖著。 下面這篇論文沒有模擬噴燈,它把整個鎖好的接頭放進電爐加熱、冷卻,再量還剩多少軸力,可以當這個問題的參考資料。
論文怎麼做:鎖好、加熱、冷卻、再量長度
韓錫鉉、尾崎文宣(名古屋大學)、多田健次(ジャスト株式會社 NIT 創成研究部)與鈴木淳一(建築研究所)2022 年發表在《鋼構造論文集》。 背景是建築火災後的「火害診斷」:鋼構造的高強度螺栓摩擦接頭被火烤過,冷卻後還能不能用。
| 項目 | 內容 |
|---|---|
| 螺栓 | 六角高強度螺栓 F10T M20,首下長 80 mm,同一製造批;拉伸強度 1083 MPa |
| 接頭 | SN490B 鋼板 19 mm 一片+12 mm 兩片,2 面剪力;夾緊總厚 43 mm |
| 鎖緊 | 螺帽轉角法:一次鎖 150 N·m,劃線後再轉 120° |
| 加熱 | 電爐升溫設定 10 °C/min;目標溫度 100、200、300、400、500、600 °C,螺栓溫度進入目標值以下 10 °C 的範圍後(例如 600 °C 組到 590 °C 以上)保持 3 小時,在爐內冷卻 |
| 量測 | 超音波軸長計(分解能 0.0001 mm)量鎖前、鎖後、冷卻後、完全放鬆後的螺栓長度,換算殘存軸力;合計 80 支 |
| 滑移試驗 | 另做參考日本建築學會標準滑移係數試體形式的試驗體(每體 4 支螺栓),冷卻後拉到滑移;400~600 °C 各有一體在冷卻後把螺帽再轉 60° |
原理是螺栓被拉長多少就代表承受多少軸力。冷卻後量一次長度,再把螺帽完全放鬆量一次;兩者的差是還留在彈性範圍裡的伸長, 乘上校正試驗得到的剛性,就是殘存軸力。完全放鬆後還留下的那段伸長是鎖緊時就產生的塑性變形。
作者把加熱後軸力下降歸因於受熱造成的降伏點下降與鬆弛(relaxation),引用的是 1970 到 80 年代的既有研究。 加熱冷卻後,所有試驗體上鎖緊時劃的白線都沒有錯位。螺帽沒有轉,軸力照樣掉了,從外觀看不出來。
200 °C 還在設計值之上,400 °C 剩一半,500 °C 以上近乎歸零
論文用設計軸力 Nd=165 kN 當分母。要先知道一件事:這批螺栓鎖得比設計值緊。 常溫鎖好時的平均伸長率是 1.37%,作者從校正曲線讀出約 230 kN,「比設計軸力大」。表 6 的常溫值是 1.31 倍。
| 受熱溫度 | 殘存軸力/設計軸力 | 本站算:殘存/常溫初始 | 滑移耐力/設計值 |
|---|---|---|---|
| 未加熱 | 1.31 | 1.00 | 1.47 |
| 200 °C | 1.15 | 約 0.88 | 未試驗 |
| 400 °C | 0.48 | 約 0.37 | 0.80 |
| 500 °C | 0.13 | 約 0.10 | 0.18 |
| 600 °C | 0.01 | 約 0.01 | 0.19 |
作者在本文裡寫了兩個不互相打架的界線。200 °C:軸力已經開始往下,但「沒有低於設計軸力」,作者認為 200 °C 以下大致可以不補修就再用。 400 °C 以上:軸力下降「相當激烈」,接頭需要火害後補修。滑移試驗也一樣,400 °C 的試驗體在低於設計滑移耐力時就發生主滑移, 500 °C 以上「幾乎不能期待」滑移耐力。
200 °C 那一列能在設計值之上,有一部分是因為一開始就鎖到 1.31 倍。用同一張表自己相除,200 °C 冷卻後剩下的大約是初始軸力的 88%。 若假設初始軸力不同時損失的比例也一樣,一支剛好鎖到設計值的螺栓掉 12% 就會落到設計值以下。 這是本站的換算;論文沒有測初始恰為設計軸力的螺栓,不能確認它在 200 °C 後一定低於設計值。
500 °C 以上近乎歸零的意思是,冷卻後的螺栓長度和完全放鬆後只差一點:表 5 的平均彈性伸長率在常溫是 1.06%,500 °C 只剩 0.10%。 600 °C 組有部分螺栓量不出冷卻後與完全放鬆後的差別,作者把這些記為零,表 6 的平均是 0.01。
論文對 300 °C 的說法前後不一
題目裡沒有人問 300 °C,但這篇論文的摘要式結論最容易被轉述,而那一條正好和本文對不上,所以在這裡講清楚。
| 位置 | 內容 |
|---|---|
| §3.2 本文 | 300 °C 以上的殘存軸力「不滿足設計軸力」 |
| 表 6(軸伸試驗體) | 300 °C 為 0.93 倍 |
| 表 8(滑移試驗體) | 300 °C 為 1.01 倍;§4.3 說「略低於設計軸力」 |
| まとめ 1) | 「到 300 °C 為止滿足設計軸力」 |
兩組試驗體在 300 °C 各只有一體,數值一個略低、一個略高於 1.0;本文和結論各取了一邊。本頁不採用任何一邊,只用 200 °C 與 400 °C。 100 °C 也有類似情況:§3.1 說 100 °C 的伸長率和鎖緊時「幾乎相同」,結論卻寫 100 °C 程度軸力就下降,所以本頁也不把 100 °C 當界線。
另一個常被一起引用的數字是日本建築學會《建物の火害診断及び補修・補強方法 指針》的 300 °C:增鎖補修以受熱 300 °C 為上限, 超過要換螺栓組或焊接補強。那是指針的規定,不是這篇論文量出來的界線。
冷卻後再轉 60°:軸力回來了,但 500 °C 以上的材料已經變了
論文另一半在看補救。400、500、600 °C 的滑移試驗體冷卻後,用手動扭力扳手把螺帽再轉 60°,中途在 30° 量一次。
| 受熱溫度 | 冷卻後軸力 | 再轉 30° | 再轉 60° | 60° 後滑移耐力 |
|---|---|---|---|---|
| 400 °C | 0.58 | 1.17 | 1.40 | 1.77 |
| 500 °C | 0.26 | 0.86 | 1.13 | 1.17 |
| 600 °C | 0.05 | 0.48 | 0.85 | 1.05 |
作者的看法分兩段。建築物裡換螺栓組或焊接補強有困難時,受熱約 400 °C 以下可以用增鎖補修。 500 °C 以上增鎖的效果雖然大,但螺栓的機械性質已經變了:他引用日本建築學會的《構造材料の耐火性ガイドブック》,受熱 400 °C 的高強度螺栓看不到拉伸強度下降, 500 °C 起降伏耐力與拉伸強度約下降 10%。所以 500 °C 以上靠增鎖補修,前提是另外確認接頭在強度降低後還滿足保有耐力接合, 而且作者自己寫了「還需要進一步檢討」。螺栓本身受熱後的強度,另見本站GE 自清烤箱最高 471 °C,高於 8.8 螺栓的最低回火溫度 425 °C。
拿噴燈之前與之後該做的判斷
論文給的是溫度與殘存軸力的對照,沒有給拆螺栓的方法。下面是本站把它套到現場的做法,論文沒有驗證這些步驟。
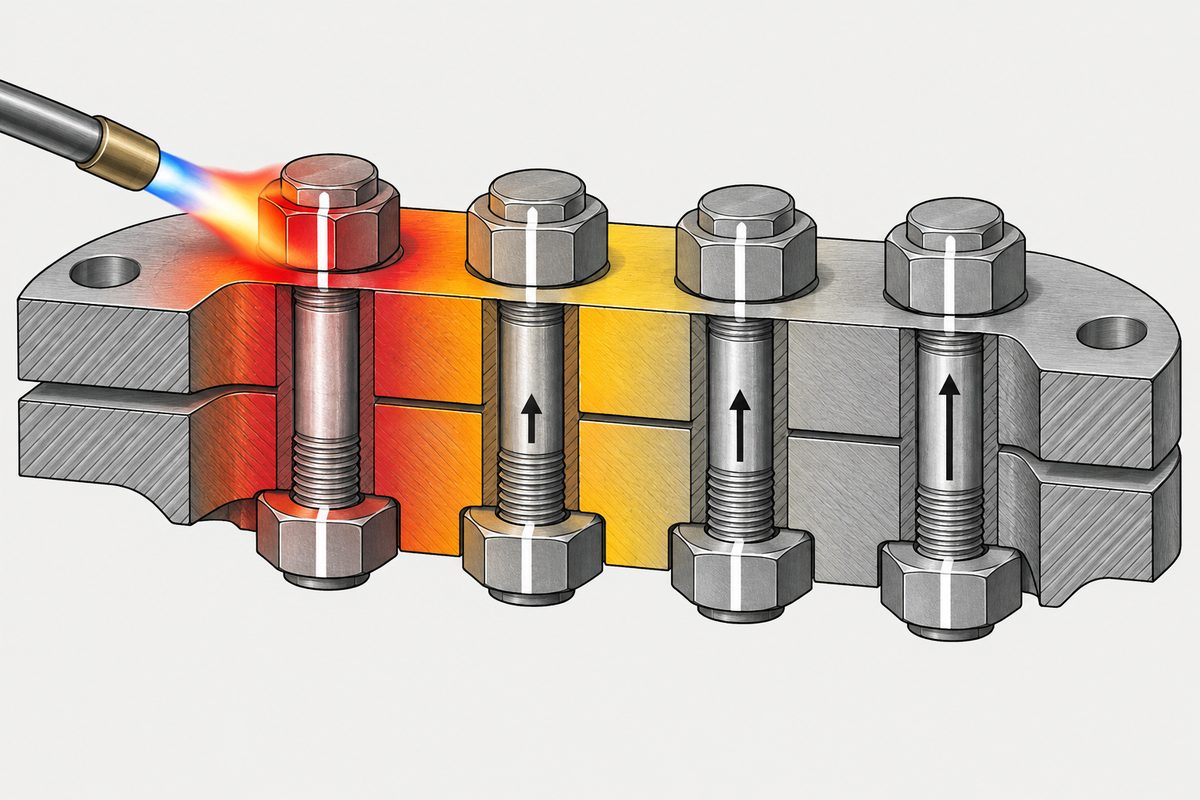
- 先分清楚要拆的和不拆的。要拆的那支冷卻後不再使用,它剩多少軸力不重要。要注意的是同一個法蘭、同一塊支架上,火焰或熱傳會碰到、但這次不拆的螺栓。
- 只烤要拆的那一處。最佳解答說的是烤母牙那一側,不是整片一起烤。範圍小一點,旁邊的螺栓受熱的機會也少一點;這是本站的推論,沒有實測。
- 旁邊的螺栓若可能超過 200 °C,就假設預力可能已經下降。可用溫度標籤、測溫筆或紅外線溫度計確認;沒量就照較壞的情況處理。論文的條件是 F10T M20、整個接頭均熱 3 小時,噴燈局部加熱的損失可能不同;表 6 在 400 °C 是設計軸力的 0.48 倍,200 °C 的情況見上方換算的限制。
- 冷卻到常溫後再處理預力。論文的數字都是冷卻後量的,熱的時候軸力是多少,論文沒有量。
- 可能超過 400 °C 的螺栓,本站建議換新。論文討論的增鎖補修,是建築物裡換螺栓或焊接有困難時的另一個選項;汽車或一般機械能直接換的時候,本站傾向換新。論文沒有給汽車或機械的換新界線。換的時候照論文轉引的指針,螺栓、螺帽、墊圈整組換。
- 回鎖時不要看劃線。論文裡所有劃線都沒有錯位,軸力卻掉了。論文的增鎖用的是螺帽轉角(再轉 60°),照規定扭矩重鎖能不能補回預力,論文沒有驗證;拿不準就換新。
「烤過要丟」這句最佳解答的理由是變脆。這篇論文沒有量韌性,本頁不能替「變脆」背書;論文本身也沒有得到「一律換新」的結論。 本站仍建議換新,理由是軸力下降從外觀看不出來,而汽車或機械通常可以直接換。 加熱途中預力也可能暫時變大或變小,那是另一個問題(熱膨脹差),見本站溫度會移動預力,這篇論文沒有研究; 性能等級本身和回火溫度的關係,見性能等級有一半是一個溫度。
這一頁不能下的結論
論文的加熱是電爐、到溫後保持 3 小時、爐內慢慢冷卻;作者以一支螺栓螺帽處的熱電偶代表試體溫度,並推定 3 小時後試體內已大致均勻。 噴燈是局部加熱,加熱時間與溫度分布都和爐內不同,兩者的軸力損失不能直接對等;作者自己也把「接頭內有溫度梯度的情況」、實大接頭與扭剪型螺栓列為之後要做的研究。 論文引用的 1982 年短時間加熱研究本站沒有讀到全文,沒有引用。試驗只有 F10T M20 一種螺栓、一種接頭,每個溫度的軸伸試驗體只有一體(8 支螺栓), 螺栓兩端面在試驗前研磨過。500 °C 組殘存軸力的變異係數達 93.9%,600 °C 組有螺栓量不出伸長差。 沒有 8.8、10.9 級的汽車螺栓,也沒有鋁母材。論文沒有談怎麼把咬死的螺栓拆下來,滲透油、敲擊、加熱讓鏽剝離的效果都不在本頁範圍。 「微紅」是幾度,本站沒有找到可引用的資料,不做換算。300 °C 與 100 °C 的敘述論文前後不一,本頁不採用。殘存/初始的比值是本站用表 6 相除, 200 °C 時「剛好鎖到設計值的螺栓可能落到設計值以下」是假設損失比例不變、由這個比值推的,論文沒有做這種試驗。「拿噴燈之前與之後」的步驟是本站建議。
這一篇屬於第 1 步,母材。完整的順序是母材、牙、頭型、驅動、表面處理、文件;至於為什麼順序做反了是重工而不是微調,見指定一顆螺絲。
常見問題
用噴燈烤螺栓要烤到幾度才會鬆?
本頁引用的論文沒有研究拆螺栓的方法,也沒有給「烤到幾度會鬆」。它量的是鎖好的 F10T 螺栓加熱、冷卻後剩多少軸力:200 °C 仍在設計軸力之上,400 °C 剩 0.48 倍,500 °C 以上近乎歸零。知恵袋最佳解答說把母牙側烤到微紅,那是經驗做法,本站沒有找到對應溫度的出處。
烤過的螺栓還能再用嗎?
本站建議要拆的那支換新。論文引用的資料顯示,高強度螺栓受熱 500 °C 起降伏耐力與拉伸強度約下降 10%;論文的試體在 200 °C 以上冷卻後殘存軸力已經下降。旁邊一起被烤到的螺栓,可能超過 400 °C 的本站也建議換。論文在 400~600 °C 的試體冷卻後把螺帽再轉 60°,軸力回到設計值的 0.85~1.40 倍,但那是建築接頭、螺帽轉角法的結果;照規定扭矩重鎖夠不夠,論文沒有驗證,拿不準就換新。
烤完螺帽沒有轉,預力是不是就沒掉?
不是。論文加熱冷卻後,所有試驗體上鎖緊時劃的白線都沒有錯位,但 400 °C 的軸力已經只剩設計值的 0.48 倍。軸力損失來自螺栓材料受熱後的降伏點下降與鬆弛,不需要螺帽轉動。
論文說 300 °C 以下沒問題,可以照用嗎?
那是論文結論第 1 條的寫法,但同一篇論文的本文說 300 °C 以上不滿足設計軸力,表 6 的 300 °C 是 0.93 倍,表 8 是 1.01 倍。兩邊互相矛盾,本頁只採用 200 °C 與 400 °C。
參考資料
- 韓錫鉉、尾崎文宣、多田健次、鈴木淳一(2022)—— 高力ボルト接合部の加熱冷却後のボルト軸力とすべり耐力評価,鋼構造論文集 29(115):13–24
- Yahoo!知恵袋(2017-06-04)—— ボルトが緩みません。バーナーで焼いて緩める方法があるというのですが…
- 日本建築學會(2015)—— 建物の火害診断及び補修・補強方法 指針・同解說(經韓等 2022 轉引,本站未讀原書)
- GE 自清烤箱最高 471 °C,高於 8.8 螺栓的最低回火溫度 425 °C
- 溫度會移動預力,而方向取決於哪一邊長得多
- 性能等級有一半是一個溫度,而電弧會走過它
論文全文由本站讀過;PDF 有四頁文字層亂碼,表 1、3、5、6、8 的數字由本站從頁面影像判讀。殘存軸力÷常溫初始軸力的比值是本站用表 6 相除。火害診斷指針與耐火性指南的內容經論文轉引,本站未讀原書。「拿噴燈之前與之後該做的判斷」是本站建議,論文沒有驗證。
詢價
若需要更換被火烤過的螺栓、螺帽或墊圈,請在詢價寫上規格、性能等級與鎖緊方式;我們會依那些條件回覆選項。
詢價
告訴我們品項與數量,我們會回覆可行性、交期與價格。
或直接來信 sales@tigerfasteners.com