 TIGERFASTENERS
Quand la tôle est trop mince pour tenir un filet
Il existe une épaisseur en dessous de laquelle une vis autotaraudeuse cesse d’être une fixation pour devenir une cheville. Le chiffre que la plupart des gens citent — deux filets en prise —, nous ne l’avons trouvé dans aucune norme. Celui qui figure dans une norme est différent, et plus simple : la tôle doit être au moins aussi épaisse que le pas du filetage.
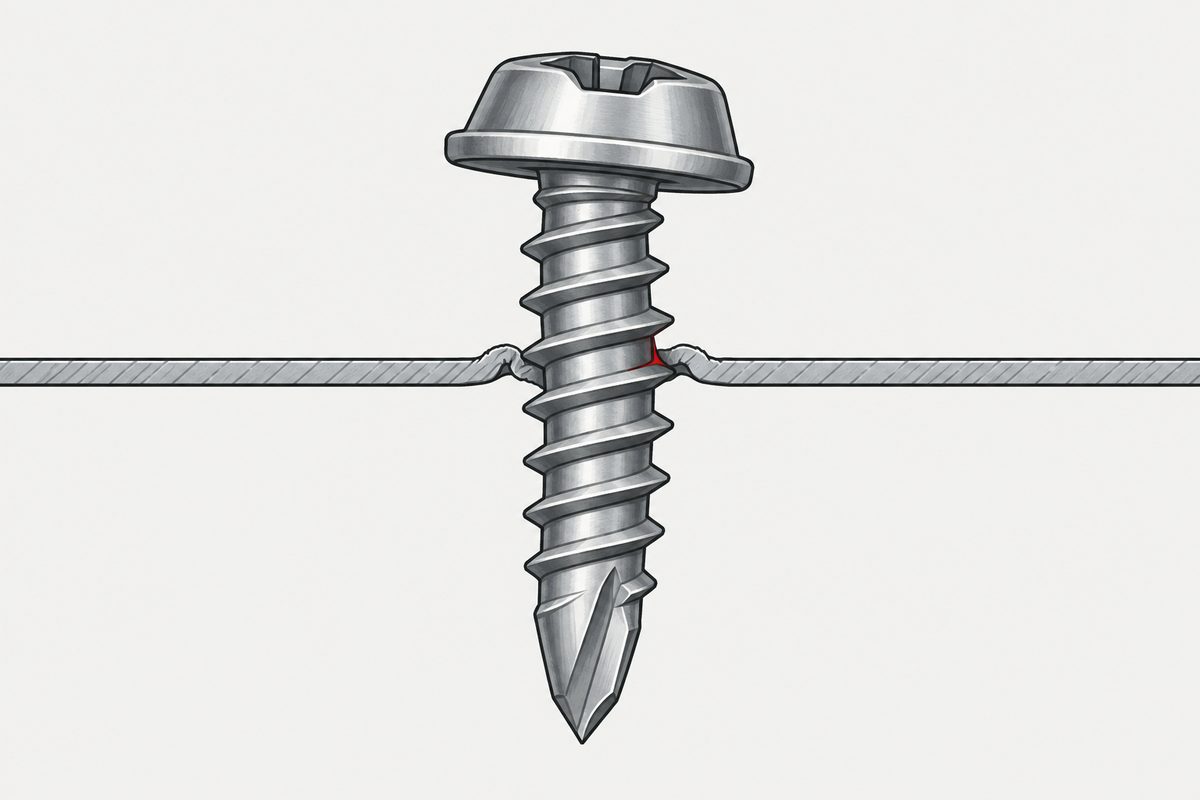
Le plancher réellement écrit
La DIN 7975, qui donne les données de perçage pour les vis autotaraudeuses ST selon l’ISO 1478 dans le métal, le dit directement : l’épaisseur de la tôle doit être au moins égale au pas du filetage. En dessous de la limite d’engagement, la vis tourne dans le trou sans développer le moindre couple de vissage — elle ne forme pas de filet, elle entre en flottant. La norme exige en outre que l’épaisseur totale des tôles assemblées dépasse le pas.
La règle que vous avez entendue n’est pas une norme. « Au moins un filet et demi » et « au moins deux filets » sont des règles empiriques du métier. Nous avons cherché dans la DIN 7975, la DIN 7500-2, l’ISO 1478, l’ISO 2702 et les données techniques des fabricants, sans trouver de norme de première main qui les impose comme exigence générale pour les assemblages de tôles. Le « 1,5 filet » qui apparaît dans des documents de la NASA concerne le dépassement d’un insert de freinage, ce qui est une tout autre question.
La plage d’épaisseur à laquelle chaque taille de vis est réellement destinée
La DIN 7975 donne sous forme de tableau la plage d’épaisseur de tôle pour chaque taille ST. C’est la partie qu’il vaut la peine d’avoir sous les yeux, car la limite inférieure varie avec la taille de la vis — ce n’est pas un seul chiffre pour tout le tableau.
| Taille | De | À |
|---|---|---|
| ST2.2 | 0,8 | 1,8 |
| ST2.9 | 1,1 | 2,2 |
| ST3.5 | 1,3 | 2,8 |
| ST3.9 | 1,3 | 3,0 |
| ST4.2 | 1,4 | 3,5 |
| ST4.8 | 1,6 | 4,0 |
| ST5.5 | 1,8 | 4,5 |
| ST6.3 | 1,8 | 5,0 |
| ST8 | 2,1 | 6,5 |
| ST9.5 | 2,1 | 7,5 |
L’ensemble du tableau couvre donc environ 0,8 à 7,5 mm. Ce sont des valeurs indicatives, pas des chiffres qui garantissent la résistance sans essai, et le diamètre du trou lui-même dépend de la résistance à la traction de la tôle autant que de son épaisseur.
Les vis par déformation n’ont pas de plancher équivalent. La DIN 7500-2 donne des diamètres de trou selon le matériau et la longueur d’engagement, pas une règle d’épaisseur minimale. Son édition de 2016 a supprimé les anciens paliers d’engagement courts et va jusqu’à 30 mm ; les reproductions publiques regroupent les plus courts sous « 2 mm et moins », et ces 2 mm ne doivent pas être lus comme un plancher de sécurité formel.
Le remède que nomme la norme, et ce qu’il vaut vraiment
La DIN 7975 cite explicitement les avant-trous rétreints ou emboutis — les trous extrudés — comme solution lorsque la tôle n’est pas assez épaisse. Elle n’en donne pas les dimensions.
Les données techniques des fabricants, si. Et elles sont plus modestes que le chiffre qu’on répète.
- Un exemple chiffré TAPTITE II prend une tôle de 0,060 po avec au moins 0,053 po de hauteur d’extrusion, soit 0,113 po d’engagement total — environ 1,88 × l’épaisseur de la tôle, ce que le manuel décrit comme approchant le double.
- Mate indique une hauteur de formage maximale de 2,5 T, de la face inférieure de la tôle au sommet de l’extrusion. C’est une limite contre la déchirure, pas une promesse de 2,5 T de filet utilisable.
« Un trou extrudé donne deux à trois fois l’épaisseur » n’est donc pas une règle citable. Quelque chose qui approche 2 T avec un outillage et un matériau précis est défendable. Et quelle que soit la hauteur formée, il faut encore retrancher le rayon d’entrée, l’amincissement de la paroi, le chanfrein d’attaque et les filets incomplets avant de parler d’engagement.
Côté résistance : TAPTITE II revendique un couple de rupture presque double, et Mate jusqu’au double de tenue par rapport à un trou poinçonné. Aucun des deux ne publie le matériau des éprouvettes, la taille de l’échantillon, la dispersion ni les données brutes d’arrachement, et nous n’avons trouvé aucun jeu de données indépendant comparant trous plats et trous extrudés à vis, matériau et épaisseur identiques. Considérez ce facteur comme une affirmation technique de fabricant.
Fraiser une tôle mince, là où la géométrie s’épuise en premier
Si la profondeur de fraisure dépasse l’épaisseur de la tôle, le cône débouche sur la face arrière. Cela agrandit le fond du trou, supprime la paroi cylindrique et la section d’appui restante, et laisse dans le cas extrême une arête vive. Si la même tôle doit aussi fournir le filet, l’engagement diminue encore.
Aucune norme générale ne vient à votre secours ici. L’ISO 7721 régit la forme de la tête fraisée et sa mesure ; l’ISO 15065 et la DIN 74 régissent les dimensions des fraisures et leur désignation. Ce sont des normes géométriques d’accouplement — aucune ne dit qu’une tôle trop mince compte encore comme une fraisure complète normale, et nous n’y avons trouvé aucune règle générale d’épaisseur résiduelle minimale, pas plus que dans l’ASME B18.6.3.
Le travail de la tôle recourt souvent à une fraisure emboutie à la place, mais c’est une autre structure de tôlerie. Une fraisure usinée trop profonde pour la tôle n’en est pas l’équivalent.
Ce qui change réellement quand la tôle s’amincit
La direction est juste, et elle figure dans les codes de calcul. L’AISI S100 et l’EN 1993-1-3 vérifient déjà la traction et le cisaillement de la vis, l’arrachement et le déboutonnage comme des états limites distincts. Les essais observent l’extrusion du trou de vis, le cisaillement du filet, l’arrachement et l’enroulement de la tôle par-dessus la tête comme des modes distincts.
On est tenté de le dire plus nettement — non pas un point plus bas sur la même courbe, mais une autre courbe. C’est une image utile plutôt qu’une frontière stricte. Les modes sont en concurrence continue à mesure que changent l’épaisseur, le diamètre du trou, le pas, le diamètre de tête, la résistance du matériau et la direction de la charge, et ils peuvent se combiner ou se relayer progressivement. L’arrachement dans une tôle mince comprend toujours le cisaillement du filet en prise limité ; il n’est donc pas sans rapport avec l’arrachement du filet. Et les sections épaisses ne se limitent pas non plus à l’arrachement du filet et à la rupture de la vis — le matage, la déchirure en bord et les ruptures liées à la tête y existent aussi.
Une vis plus grosse règle-t-elle le problème ?
Notre brouillon disait non, catégoriquement. Les éléments disponibles ne justifient pas un non catégorique.
- Un diamètre extérieur de filet plus grand peut augmenter certaines capacités d’arrachement et de matage.
- Une tête plus grande, ou une rondelle, augmente directement la résistance au déboutonnage. Les équations de calcul de l’AISI rangent le diamètre de la vis et le diamètre de tête effectif parmi les variables favorables.
- Mais une taille supérieure entraîne généralement un trou plus grand et un pas plus gros. À épaisseur de tôle fixe, cela peut n’ajouter aucun filet et affaiblir la section nette.
La version honnête : grossir n’est pas une solution universelle. Cela peut augmenter certaines capacités côté tôle sans changer le mode de rupture déterminant ; il faut donc vérifier mode par mode — arrachement, déboutonnage et déformation de la tôle.
Liens avec d’autres sujets
La lettre de type de la vis décide d’abord de la manière dont le filet est créé : les lettres d’une vis autotaraudeuse. La plage de couple dans la tôle se trouve dans couple des vis autotaraudeuses. Quand le matériau de base ne peut vraiment pas servir d’écrou, les options sont dans quand le matériau de base ne peut pas servir d’écrou. Et la géométrie de la fraisure elle-même est dans dimensions des fraisures.
Références
- DIN 7975:2016 — §3.2 (épaisseur de tôle au moins égale au pas ; avant-trous rétreints ou emboutis comme remède), §3.4 (épaisseur totale assemblée), tableau 1 (plage d’épaisseur par taille ST), tableau 2 (diamètres de trou selon la taille, la résistance à la traction et l’épaisseur de la tôle)
- DIN 7500-2:2016 — diamètres de trou selon le matériau et la longueur d’engagement ; pas de règle d’épaisseur minimale équivalente
- ISO 1478 — filetage des vis autotaraudeuses ; ISO 2702 — vis autotaraudeuses traitées thermiquement
- ISO 7721 (forme de la tête fraisée), ISO 15065 et DIN 74 (dimensions des fraisures), ASME B18.6.3 — examinées à la recherche d’une règle d’épaisseur résiduelle minimale ; aucune trouvée
- AISI S100 et EN 1993-1-3 — traction et cisaillement de la vis, arrachement, déboutonnage comme états limites distincts
- Manuel technique TAPTITE II ; Mate Forming Solutions, extrusion de taraudage — hauteurs d’extrusion et résistances revendiquées par les fabricants
Des valeurs indicatives ne remplacent pas une validation. L’acceptation d’un assemblage donné relève de votre plan et de vos propres essais.
L’autre manière de mettre un filet dans une tôle mince est d’en sertir un, et cela a sa propre condition déterminante : un élément autosertissant exige que le panneau soit plus tendre que lui, ce qui est une association que le manuel exclut pour les assemblages tout inox.
Cet article traite de l’étape 1 : support. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Jusqu’à quelle épaisseur une tôle peut-elle descendre avant qu’une vis autotaraudeuse ne fonctionne plus ?
La DIN 7975 indique que l’épaisseur de la tôle doit être au moins égale au pas du filetage, et que l’épaisseur totale des tôles assemblées doit dépasser le pas. En dessous de la limite d’engagement, la vis tourne dans le trou sans développer de couple de vissage. La norme donne aussi une plage d’épaisseur par taille ST, de ST2.2 avec 0,8 à 1,8 mm jusqu’à ST9.5 avec 2,1 à 7,5 mm : le plancher varie donc avec la taille de la vis.
Existe-t-il un nombre minimal de filets en prise ?
Aucun que nous ayons trouvé dans une norme. « Au moins un filet et demi » et « au moins deux filets » sont des règles empiriques du métier ; nous avons consulté la DIN 7975, la DIN 7500-2, l’ISO 1478, l’ISO 2702 et des données de fabricants sans trouver de norme de première main qui les impose comme exigence générale pour les assemblages de tôles. Le 1,5 filet qui apparaît dans des documents de la NASA concerne le dépassement d’un insert de freinage, ce qui est une autre question.
Combien d’engagement un trou extrudé ajoute-t-il réellement ?
Moins que le chiffre habituellement cité. Un exemple chiffré TAPTITE II donne une tôle de 0,060 po plus au moins 0,053 po d’extrusion, soit 0,113 po au total, environ 1,88 fois l’épaisseur de la tôle, décrit comme approchant le double. Mate indique une hauteur de formage maximale de 2,5 T, mais c’est une limite contre la déchirure plutôt qu’une promesse de filet utilisable. Deux à trois fois l’épaisseur n’est pas une règle citable, et il faut retrancher le rayon d’entrée, l’amincissement de la paroi, le chanfrein d’attaque et les filets incomplets avant de parler d’engagement.
Que se passe-t-il si la fraisure est plus profonde que la tôle ?
Le cône débouche sur la face arrière, ce qui agrandit le fond du trou, supprime la paroi cylindrique et la section d’appui restante, et laisse dans le cas extrême une arête vive. L’ISO 7721, l’ISO 15065, la DIN 74 et l’ASME B18.6.3 sont des normes géométriques, et aucune n’apporte de remède à cela ni de règle générale d’épaisseur résiduelle minimale. Le travail de la tôle recourt souvent à une fraisure emboutie à la place, qui est une autre structure, pas un équivalent.
Une vis plus grosse règle-t-elle le problème d’un assemblage en tôle mince ?
Parfois, mais pas en règle générale. Un diamètre extérieur de filet plus grand peut augmenter certaines capacités d’arrachement et de matage, et une tête plus grande ou une rondelle augmente directement la résistance au déboutonnage — les équations de calcul de l’AISI traitent le diamètre de la vis et le diamètre de tête effectif comme favorables. Mais une taille supérieure implique généralement un trou plus grand et un pas plus gros, ce qui, à épaisseur de tôle fixe, peut n’ajouter aucun filet et affaiblir la section nette. Il faut vérifier mode par mode : arrachement, déboutonnage et déformation de la tôle.
Demande de devis
Si vous travaillez près du bas de la plage d’épaisseur, envoyez le matériau de la tôle, son épaisseur et la manière dont le trou est réalisé. Faut-il une extrusion, une autre taille ou autre chose qu’une vis autotaraudeuse ? Ces trois éléments suffisent généralement à le dire.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com