 TIGERFASTENERS
L’assemblage serti tout inox est la combinaison que le manuel exclut
Lecture d’environ sept minutes. Un écrou à sertir se spécifie par une différence de dureté plutôt que par une résistance, parce que c’est la tôle qui le retient. PennEngineering publie deux tableaux à une page d’écart : la tôle la plus dure dans laquelle chaque matériau de fixation peut être serti, et la dureté réelle des tôles courantes. Lisez-les ensemble, et le boîtier tout inox, celui que l’on spécifierait contre la corrosion, est la combinaison qui ne fonctionne pas.
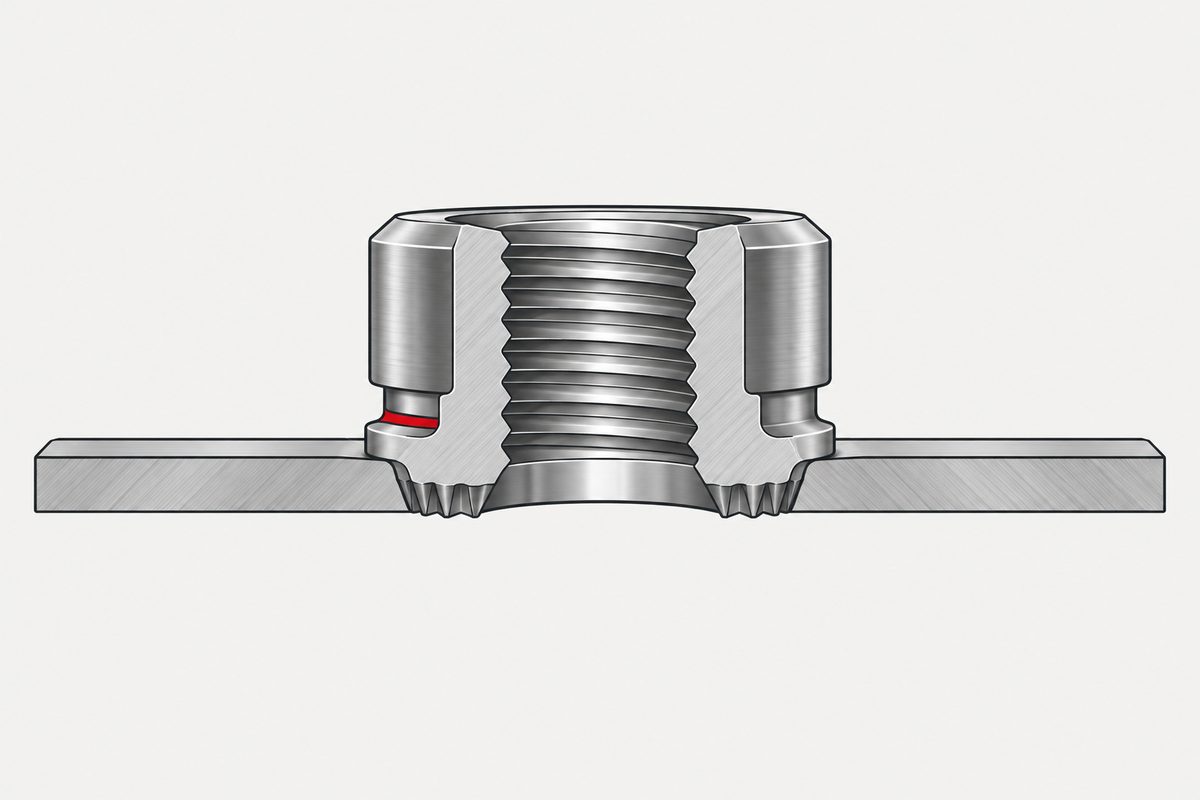
C’est la tôle qui tient la fixation, pas l’inverse
Un écrou à sertir n’a ni filetage dans le panneau ni soudure. Il est enfoncé à la presse dans un simple trou rond, et la matière du panneau est refoulée dans une contre-dépouille autour du corps de la fixation. Le manuel de PennEngineering légende le mécanisme sur sa vue en coupe en quatre mots : host metal flows into undercut, le métal d’accueil flue dans la contre-dépouille.
Cette seule phrase détermine tout le reste. Si le panneau doit fluer, il doit être le plus tendre des deux. La spécification déterminante de cette pièce n’est donc ni une résistance ni une classe. C’est une différence de dureté entre un composant que vous achetez et une tôle que vous avez déjà choisie, et un seul des deux figure sur le bon de commande.
Deux tableaux, imprimés à une page d’écart
Le manuel donne d’abord le plafond, c’est-à-dire la tôle la plus dure admise pour chaque matériau de fixation :
| Matériau de la fixation | Dureté maximale de la tôle |
|---|---|
| Aluminium | < HRB 50 / HB 89 |
| Acier non trempé | < HRB 60 / HB 107 |
| Acier inoxydable série 300 | < HRB 70 / HB 125 |
| Acier trempé | < HRB 80 / HB 150 |
| Acier inoxydable trempé | < HRB 88 (92) / HB 183 (202) |
Il donne ensuite la dureté réellement mesurée sur les tôles courantes :
| Matériau de la tôle | Dureté typique |
|---|---|
| Aluminium 5052-H32/34 | HRB 15–30 / HB 30–65 |
| Acier laminé à froid | HRB 40–75 / HB 80–140 |
| Aluminium 6061-T6 | HRB 50–55 / HB 89–96 |
| Acier inoxydable 304 (recuit) | HRB 80+ / HB 150+ |
| Acier HSLA | HRB 80–85 / HB 150–169 |
Deux remarques avant de s’en servir. Le manuel signale lui-même l’acier HSLA comme un matériau qui ne suit pas les règles habituelles, sans dire pourquoi ; il figure donc dans le tableau avec un avertissement plutôt que comme une ligne ordinaire. Et les en-têtes de colonnes du second tableau indiquent « Fastener Material / Sheet Hardness » alors que ses lignes sont manifestement des matériaux de tôle : l’étiquette est fausse dans la source. Nous la reproduisons telle qu’imprimée au lieu de la corriger discrètement, car un lecteur qui compare nos tableaux au manuel doit trouver ce que nous avons trouvé.
Lus en travers, une ligne en annule une autre
Une fixation en inox série 300 est prévue pour une tôle inférieure à HRB 70. La tôle inox 304 recuite fait HRB 80 et plus. Le plafond est sous le plancher : cette association sort de la recommandation avant même qu’on se pose une autre question.
Cela mérite qu’on s’y arrête, car c’est la combinaison qu’un ingénieur choisit délibérément. Un boîtier inox reçoit une visserie inox pour que l’assemblage ne contienne pas deux métaux et ne rouille pas aux fixations. Le raisonnement est juste et le résultat en corrosion est réel. C’est la pose qui échoue, et elle échoue sur un chiffre imprimé dans le propre manuel du fournisseur.
Nous n’avons pas eu à le déduire. Le même manuel énonce directement la conclusion dans sa liste de bonnes pratiques :
Utilisez dans les tôles en acier inoxydable des fixations inox d’un alliage approprié (A286/série 400). Les fixations de la série 300 n’offrent pas une différence de dureté suffisante pour des performances optimales. (traduction)
Il y a donc deux chemins vers le même point. Un lecteur peut le déduire des deux tableaux, et le fabricant l’écrit noir sur blanc sur une autre page. Quand un document vous laisse atteindre sa conclusion par vous-même puis la confirme, il mérite d’être lu attentivement plutôt que parcouru à la recherche de la cote pour laquelle on était venu.
Le choix contre la corrosion rétrécit la fenêtre de pose
Alignez les deux tableaux par matériau et la forme du compromis apparaît. Monter dans la liste des fixations permet une tôle plus dure, et les matériaux choisis pour leur résistance à la corrosion ne sont pas en haut :
| Si vous choisissez cette fixation | Tôles couvertes |
|---|---|
| Aluminium, < HRB 50 | 5052 (aluminium) uniquement |
| Acier non trempé, < HRB 60 | plus le 6061-T6 et une partie de la plage de l’acier laminé à froid |
| Inox série 300, < HRB 70 | la plupart des aciers laminés à froid ; pas la tôle inox |
| Acier trempé, < HRB 80 | toute la plage de l’acier laminé à froid |
| Inox trempé, < HRB 88 | atteint l’inox et le HSLA |
C’est la ligne de la série 300 qui piège les gens, car la série 300 est ce que « fixation inox » signifie d’ordinaire quand personne ne précise davantage. Elle apporte le comportement en corrosion mais pas la dureté, et les deux ne se vendent pas séparément.
Le remède est exclu par la raison même pour laquelle on le voulait
Le réflexe évident est de suivre le conseil du manuel et de commander de la série 400. PennEngineering consacre une note précisément à ce point dans son catalogue de produits inox, et elle mérite d’être lue jusqu’au bout :
Pour que les fixations à sertir fonctionnent correctement, la fixation doit être plus dure que la tôle dans laquelle elle est sertie. Dans le cas des panneaux en acier inoxydable, les fixations en acier inoxydable de la série 300 ne satisfont pas à ce critère de dureté. C’est pour cette raison que des fixations de la série 400 sont proposées… Cependant, si ces fixations de la série 400 se posent et se comportent bien dans les tôles inox de la série 300, elles ne doivent pas être utilisées si le produit final : • sera exposé à une présence corrosive notable. • exige des fixations amagnétiques. • sera exposé à des températures supérieures à 300°F (149°C) (traduction)
Lisez le premier point en regard de la raison pour laquelle le boîtier était en inox. La pièce en série 400 existe parce que la série 300 ne peut pas être sertie dans une tôle inox, et elle ne doit pas être utilisée en présence d’une corrosion notable. La fixation qui entre dans votre panneau inox est donc exclue par ce qui vous a fait choisir un panneau inox.
Ce n’est pas une contradiction du manuel. C’est un problème réellement contraint, exposé honnêtement par celui qui vend les pièces, et la fin honnête est qu’il n’existe peut-être pas de réponse au catalogue. La note se termine en vous invitant à contacter leur support technique pour d’autres options, ce qu’écrit un fournisseur quand le tableau est épuisé. Deux autres motifs d’exclusion figurent à côté de la corrosion dans cette liste, et tous deux passent facilement inaperçus sur un boîtier électronique : une pièce de la série 400 est magnétique, et elle n’est plus dans son domaine au-delà de 149 °C.
Deux façons dont un panneau sort de la plage après sa spécification
Toutes deux figurent dans la même liste de bonnes pratiques, et toutes deux surviennent après l’approbation du plan.
Méfiez-vous des procédés tels que l’anodisation dure et la nitruration, qui peuvent augmenter la dureté du panneau. Cela peut rendre plus difficile la pose des fixations à sertir. (traduction)
Un panneau qui était dans la fenêtre lors de sa spécification peut en être sorti au moment de l’assemblage, parce qu’un traitement de surface a été ajouté pour une raison sans rapport avec les fixations. La dureté qui compte est celle au moment de la pose, pas celle du matériau commandé.
Les valeurs de tôle tabulées portent la même mise en garde dans l’autre sens. HRB 80+ pour le 304 recuit est une valeur typique du matériau, pas une mesure de votre panneau, et sa mise en forme la modifie : une vérification croisée nous a signalé l’avertissement de PennEngineering selon lequel le poinçonnage, la découpe laser, les pliages et l’écrouissage peuvent durcir la zone autour du trou, c’est-à-dire précisément la zone qui doit fluer.
Pour le revêtement, la règle porte sur l’ordre plutôt que sur la dureté :
Avec des panneaux en acier, poser les fixations revêtues après le revêtement du panneau. Sinon, poser des fixations non revêtues dans le panneau si l’ensemble de l’assemblage doit ensuite être revêtu. (traduction)
L’une ou l’autre séquence fonctionne, la séquence mixte non ; c’est donc une contrainte de planification entre deux fournisseurs plutôt qu’une propriété de l’une ou l’autre pièce. Notre page sur la tôle trop mince pour tenir un filetage traite l’autre extrémité du même problème, celle où le panneau ne peut porter aucun filetage.
Ce que cette page n’a pas établi
- Ce sont les recommandations d’un fabricant, mais pas d’un seul. Chaque chiffre et chaque citation ci-dessus viennent de PennEngineering, publiés pour ses propres produits, et ne constituent pas une norme. Une vérification croisée a trouvé deux autres fabricants publiant des plafonds comparables, aluminium vers 50, inox série 300 à 70, acier au carbone à 80, avec des écarts de quelques points selon la famille de produits : l’un indique 85 là où PEM donne 80 de manière générale, un autre 90 là où PEM écrit 88 (92). Nous ne l’avons pas vérifié nous-mêmes. La concordance est assez étroite pour suggérer une forme générale, et assez lâche pour que le plafond exact appartienne à la pièce que vous achetez réellement.
- Aucune épaisseur de tôle ni distance au bord n’apparaît ici. Le manuel indique qu’elles figurent dans les fiches de catalogue individuelles, que nous n’avons pas lues. La dureté n’est qu’une des conditions du panneau, et cette page ne traite que celle-là.
- « Do use » est une recommandation, pas une garantie. Le manuel recommande l’A286 ou la série 400 dans la tôle inox. Il ne promet pas de résultat, et rien ici n’affirme qu’une combinaison donnée réussira vos propres essais.
- La raison pour laquelle le HSLA est différent n’est pas expliquée. Le manuel le signale comme ne suivant pas les règles habituelles et s’en tient là. Nous ne comblons pas ce vide.
- L’erreur d’en-tête est reproduite, pas diagnostiquée. Nous ne savons pas si l’étiquette de colonne du second tableau est une coquille de mise en page ou autre chose, et nous n’avons pas posé la question.
Une chose réduit malgré tout cette impasse : la fenêtre de dureté appartient au sertissage en tant que méthode de fixation, et deux autres façons de retenir une vis imperdable déforment la fixation plutôt que le panneau.
Cet article ne relève pas d’une seule des six étapes : il en traverse plusieurs ou intervient après l’assemblage. Les décisions qui y conduisent sont présentées dans l’article anglais Specifying a screw.
Questions fréquentes
Pourquoi une fixation à sertir a-t-elle besoin d’une tôle tendre ?
Parce que c’est la tôle qui la retient. La fixation est enfoncée dans un simple trou et la matière du panneau est refoulée dans une contre-dépouille autour du corps de la fixation ; le manuel de PennEngineering le légende « host metal flows into undercut ». Si le panneau doit fluer, il doit être plus tendre que la fixation ; la spécification déterminante est donc une différence de dureté plutôt qu’une résistance.
Puis-je utiliser un écrou à sertir inox dans un panneau inox ?
Pas en série 300. Le tableau de PennEngineering limite les fixations en inox série 300 aux tôles inférieures à HRB 70, et son propre tableau des duretés typiques place l’inox 304 recuit à HRB 80 et plus. Le manuel le dit aussi directement : utiliser dans les tôles inox des fixations d’un alliage approprié, A286 ou série 400, car les fixations de la série 300 n’offrent pas une différence de dureté suffisante pour des performances optimales.
Quelle est la dureté maximale de tôle pour chaque matériau de fixation ?
Le manuel de PennEngineering donne, pour l’aluminium, moins de HRB 50 ; pour l’acier non trempé, moins de HRB 60 ; pour l’inox série 300, moins de HRB 70 ; pour l’acier trempé, moins de HRB 80 ; et pour l’inox trempé, moins de HRB 88 (92). Ce sont les valeurs de ce fabricant pour ses propres produits, pas une norme, et la dureté n’est qu’une des conditions du panneau.
L’anodisation ou la nitruration du panneau ont-elles une importance ?
Oui, et elles interviennent après l’établissement du plan. Le manuel avertit que des procédés tels que l’anodisation dure et la nitruration peuvent augmenter la dureté du panneau, ce qui peut rendre la pose des fixations à sertir plus difficile. La dureté qui décide du résultat est celle au moment de la pose, pas celle du matériau commandé.
Faut-il poser la fixation avant ou après le revêtement ?
Les deux ordres fonctionnent, à condition d’être cohérents. Le manuel indique qu’avec des panneaux en acier, on pose les fixations revêtues après le revêtement du panneau, ou des fixations non revêtues si l’ensemble de l’assemblage doit être revêtu ensuite. C’est une contrainte de séquence entre deux fournisseurs plutôt qu’une propriété de l’une ou l’autre pièce.
L’acier HSLA est-il traité de la même façon ?
Le manuel indique l’acier HSLA entre HRB 80 et 85 et le signale comme un matériau qui ne suit pas les règles habituelles, sans en donner la raison. Nous rapportons ce signalement sans l’expliquer, car la source ne l’explique pas non plus.
Références
Le manuel a été téléchargé sur pemnet.com, converti avec pdftotext et lu directement ; les deux tableaux et les quatre citations ci-dessus en sont tirés. Il s’agit de recommandations publiées par un fabricant pour ses propres produits, non d’une norme, et nous n’avons pas vérifié si d’autres fabricants de fixations à sertir publient les mêmes plafonds ; rien ici ne doit donc être lu comme une valeur valable pour toute l’industrie. Le second tableau est reproduit tel qu’imprimé, y compris son en-tête de colonne « Fastener Material » au-dessus de lignes qui sont manifestement des matériaux de tôle ; nous ne savons pas pourquoi et ne l’avons pas corrigé. Le constat qu’une fixation de la série 300 plafonnée à une tôle inférieure à HRB 70 ne peut pas être sertie dans une tôle 304 recuite à HRB 80 et plus résulte d’une comparaison des deux tableaux du manuel lui-même, et il concorde avec l’instruction distincte du manuel d’utiliser les alliages A286 ou série 400 dans la tôle inox ; les deux chemins sont rapportés ensemble plutôt que présentés comme une découverte originale. Aucune épaisseur minimale de tôle ni distance au bord n’apparaît sur cette page : le manuel les renvoie à des fiches de catalogue individuelles, que nous n’avons pas lues.
Demande de devis
Si un boîtier est en inox et que la visserie doit l’être aussi, l’alliage est la première question à régler, avant même la taille du filetage. Il change ce que vous pouvez commander et le moment où la pièce arrive.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com