 TIGERFASTENERS
L’essai de fragilisation par l’hydrogène dit lui-même qu’il n’est pas un essai de réception
Un acheteur qui s’est documenté sur la fragilisation par l’hydrogène aboutit généralement à la même demande : inscrire un essai sur la commande et faire attester par le certificat qu’il a été réussi. Il existe une norme ISO pour exactement cet essai, elle fait neuf pages, et son domaine d’application contient une phrase qui coupe court à la demande. L’essai convient uniquement au contrôle en cours de fabrication. Il n’est pas destiné à servir d’essai de réception. La raison est un délai, et la norme l’énonce dans une note.
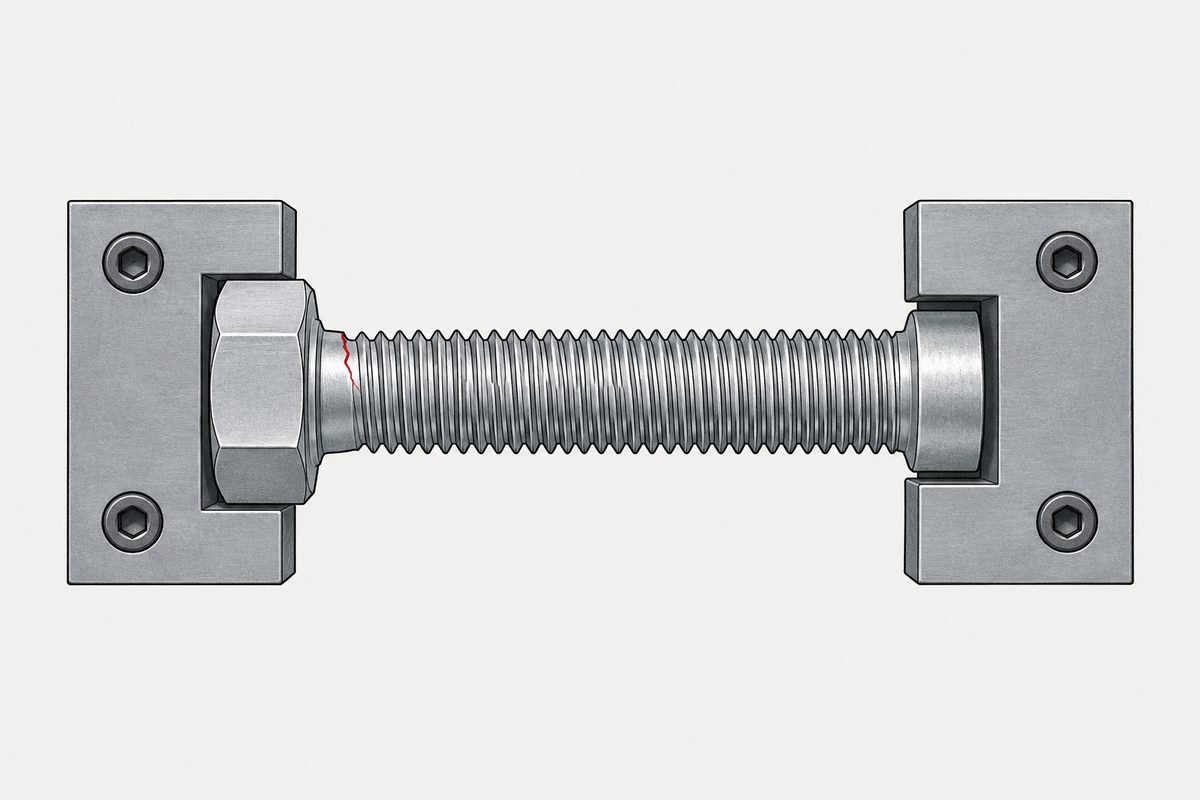
« L’essai convient uniquement au contrôle en cours de fabrication et peut être effectué après n’importe quelle étape du procédé de fabrication. Il n’est pas destiné à servir d’essai de réception. » (traduction) C’est l’article 1 de l’ISO 15330, la norme qui spécifie l’essai de précharge pour la détection de la fragilisation par l’hydrogène des fixations. Ce n’est pas une réserve enfouie dans une annexe. C’est dans le domaine d’application, deux phrases après la liste de ce à quoi l’essai s’applique.
La source est ISO 15330:1999, Fasteners, preloading test for the detection of hydrogen embrittlement, parallel bearing surface method. Elle a été publiée en 1999, réexaminée et confirmée en 2024, et compte neuf pages. Cette page s’appuie sur l’aperçu gratuit, qui contient l’introduction, le domaine d’application, les définitions, le principe et l’appareillage d’essai, et s’arrête avant les articles sur l’échantillonnage, le mode opératoire, l’évaluation et le rapport.
La raison est un délai de vingt-quatre heures
Une note du même article explique pourquoi l’essai ne peut pas servir au contrôle à réception. La probabilité de détecter une fragilisation par l’hydrogène diminue nettement si l’essai commence plus de 24 h après la dernière étape du procédé de fabrication ; par conséquent, dans les cas normaux, l’essai ne convient pas comme essai de réception.
Pensez à l’endroit où se trouvent les pièces vingt-quatre heures après le revêtement. Encore chez le traiteur de surface, au mieux sur une palette en attente d’expédition. Pas dans un conteneur, pas dans une file de dédouanement, et pas sur un banc de contrôle à réception trois semaines plus tard. L’essai perd son efficacité à peu près à la même échelle de temps que l’hydrogène diffusible qu’il recherche.
La norme a donc tracé une limite facile à manquer et coûteuse à ignorer. L’essai est réel, il fonctionne, et il appartient à celui qui a conduit le procédé. Quand les pièces arrivent chez vous, l’instrument s’est émoussé.
Ce que l’essai sait faire
Lisez la suite de ce paragraphe du domaine d’application, et l’intention devient claire. L’essai permet d’évaluer des différences ou des changements dans les conditions ou les techniques de traitement, et de déterminer l’efficacité des différentes étapes de traitement, y compris les traitements avant et après revêtement, pour réduire l’hydrogène diffusible dans les fixations.
C’est un instrument de développement et de maîtrise des procédés. Changer la durée de décapage, changer le dégazage, changer le bain, puis faire l’essai pour voir si le changement a aidé. Il répond à des questions sur un procédé. Il n’a pas été conçu pour répondre à une question sur une livraison.
Le domaine d’application ajoute une ligne qui semble avoir été écrite après une dispute. Cet essai ne dégage pas le fabricant ou le traiteur de la responsabilité d’imposer et de surveiller une maîtrise appropriée du procédé. Faire l’essai n’est pas la maîtrise. La maîtrise est la maîtrise.
La phrase qui change la lecture du dégazage
Les définitions contiennent l’autre point à connaître, et il est facile à mal lire ; il faut donc tenir les deux termes séparés. La norme définit la sensibilité en 3.1 et le risque en 3.2, et ils ne se comportent pas de la même façon.
Une note à la définition de la sensibilité : « Après le procédé de fabrication, la sensibilité à la fragilisation par l’hydrogène ne peut être ni réduite ni transformée en un état insensible, même par un traitement thermique après revêtement (dégazage). » (traduction)
Ce n’est pas une affirmation selon laquelle le dégazage ne fonctionne pas. La sensibilité est une propriété de l’acier : la faible quantité d’hydrogène diffusible qu’il faut pour le rompre. La note à la définition de la sensibilité dit qu’à mesure que la sensibilité augmente, la quantité critique d’hydrogène diffusible susceptible de provoquer une rupture fragile diminue nettement. Rien de ce qui est fait après la fabrication ne change cela.
Le risque est l’autre notion, et la norme dit qu’il peut être réduit : lorsque l’apport d’hydrogène est minimisé dans les étapes concernées du procédé, et lorsqu’un traitement thermique approprié après revêtement est réalisé pour permettre à l’hydrogène de s’échapper par effusion et/ou de le piéger de façon irréversible dans l’acier. Deux mécanismes, nommés. Le dégazage agit sur l’hydrogène, pas sur l’acier.
La conséquence pratique est celle à reporter dans une spécification. Une pièce à haute résistance qui a été dégazée reste une pièce sensible. Sa teneur en hydrogène a été réduite, et la sensibilité qui rendait l’hydrogène dangereux pour elle reste inchangée ; c’est pourquoi l’exposition en service compte ensuite. Notre page la protection anticorrosion qui casse la vis traite des seuils de dureté et de la forme d’une spécification de dégazage.
D’où vient l’hydrogène, selon la liste de la norme elle-même
L’introduction donne une liste de sources plus longue que le résumé habituel, et plusieurs de ses entrées ne sont pas du tout des procédés de revêtement.
| Étape | Cité dans l’introduction |
|---|---|
| Traitement thermique | Traitement thermique, cémentation gazeuse |
| Préparation et finition de surface | Nettoyage, décapage, phosphatation, dépôt électrolytique |
| Fabrication | Profilage, usinage et perçage, par décomposition du fluide de coupe ou du lubrifiant |
| Assemblage | Soudage ou brasage |
| En service | Protection cathodique ou réactions de corrosion |
La décomposition du fluide de coupe pendant l’usinage et le perçage est l’entrée qui surprend, et la protection cathodique est celle qui compte après la livraison. Ni l’une ni l’autre n’est couverte par un certificat de revêtement.
L’introduction décrit aussi le mode de défaillance d’une manière qui mérite d’être citée à quiconque pense qu’un essai de traction l’aurait détecté. L’hydrogène atomique dans l’acier peut provoquer des ruptures fragiles catastrophiques sous des contraintes appliquées bien inférieures à la limite d’élasticité, voire à la résistance de calcul normale des alliages, et le phénomène survient souvent dans des alliages qui ne montrent aucune perte notable de ductilité lors d’essais de traction conventionnels. La norme lui donne elle-même un autre nom : rupture fragile différée induite par l’hydrogène.
Ce qu’est réellement l’essai
Le principe tient en quatre phrases et ne demande aucun laboratoire. Les fixations sont sollicitées au voisinage de la limite d’élasticité ou du couple de rupture, soit par serrage contre un écrou, soit par vissage dans une plaque prétaraudée. La contrainte ou le couple est maintenu pendant au moins 48 h. Toutes les 24 h, les fixations sont resserrées à la contrainte ou au couple initial et contrôlées en même temps pour détecter une rupture.
Le montage est spécifié avec assez de précision pour mériter d’être lu, car l’essentiel vise à ne pas introduire de seconde variable :
- Plaques d’au moins 45 HRC, faces d’appui rectifiées, rugosité ne dépassant pas Ra 8 µm, chaque plaque épaisse d’au moins un diamètre
- Trous de passage selon l’ISO 273, série fine, et non chanfreinés, espacés d’au moins trois diamètres
- Au moins un diamètre de filetage libre sous contrainte, et pas plus de cinq filets complets dépassant de l’écrou
- Les vis courtes de moins de 2,5 diamètres sont vissées sans écrou dans une seule plaque prétaraudée et serrées contre la tête
- Les rondelles élastiques sont empilées et séparées par des rondelles plates plus dures que celles essayées et d’au moins 40 HRC ; les rondelles ressorts coniques sont essayées par paires et serrées jusqu’à être à plat
Les écrous ont droit à un paragraphe à part, qui corrige une idée répandue. Il convient de reconnaître que certains écrous peuvent être soumis à une contrainte de traction dans la zone de la face d’appui du fait de leur évasement, ce qui peut concerner les écrous à embase ou d’autres écrous de forme inhabituelle, mais aussi les écrous courants. L’essai des écrous lui-même est une question à convenir entre le fabricant et le traiteur.
L’essai complet se déroule entre 10 et 35 °C, et il s’applique aux vis, boulons et goujons métriques, aux vis par déformation, aux vis autotaraudeuses, aux vis autoperceuses, aux écrous et aux rondelles en acier soumis à une contrainte de traction.
L’un d’eux est-il écrit pour la réception
Une fois que l’ISO 15330 s’est exclue de la réception, la question suivante est de savoir qui répond à « ce lot peut-il être accepté ». Mis côte à côte, les documents de cette famille répondent en fait à trois questions différentes.
Le regroupement ci-dessous est celui de Salim Brahimi, Fundamentals of Hydrogen Embrittlement in Steel Fasteners (IBECA, juillet 2014), lu ici intégralement dans la version publique. Les textes ASTM et DIN eux-mêmes n’ont pas été lus ; ce qui suit est donc la classification de Brahimi, et non leurs propres articles.
| La question posée | Documents | Forme |
|---|---|---|
| Cette pièce rompra-t-elle sous une charge maintenue en moins de N heures | ASTM F606 §7, ASTM F519, ISO 15330 ; pour les pièces cémentées ASME B18.6.3 §4.11.5 | Charge maintenue, de 24 à 200 heures selon la spécification, réussite ou échec |
| Quelle est la contrainte seuil de ce matériau à cette concentration d’hydrogène | ASTM G129, ISO 7539-7 (vitesse de déformation lente) ; ASTM F1624 (charge croissante par paliers) | Charge augmentée lentement jusqu’à la rupture, qui fournit un chiffre |
| Cette ligne de traitement laisse-t-elle de l’hydrogène dans les pièces | ASTM F1940, DIN 50969-2 | Qualification du procédé |
Le premier groupe n’a pas d’échelle. Brahimi décrit l’essai sous charge maintenue comme un essai où une fixation réussit ou échoue au moment donné, et précise que « ce n’est pas une mesure quantitative de la proximité d’une fixation avec la rupture » (traduction). C’est le délai de vingt-quatre heures évoqué plus haut, dit autrement.
Le deuxième groupe fournit un chiffre, et porte une mise en garde. Les méthodes analytiques de l’ASTM G129, de l’ISO 7539-7 et de l’ASTM F1624 sont « inadaptées aux essais de fragilisation de pièces à l’échelle de la production, en raison du temps et du coût liés à la réalisation de l’essai » (traduction) et sont décrites comme relevant de la recherche et développement. L’échantillonnage des lots n’est pas leur place.
Le troisième groupe met la réponse dans son propre titre. L’ASTM F1940 est la Standard Test Method for Process Control Verification to Prevent Hydrogen Embrittlement in Plated or Coated Fasteners. L’objet de la vérification est le procédé, pas le lot. Elle désigne le même endroit que la phrase du domaine d’application de l’ISO 15330 : l’essai ne dégage pas le fabricant ou le traiteur de la responsabilité d’établir et de surveiller des maîtrises de procédé appropriées.
Deux autres points de ce document vont directement dans une spécification d’achat. Le premier est le renvoi de pièces rompues pour un essai sous charge maintenue : les spécifications normalisées d’essai sous charge maintenue sont « non destinées à l’essai de pièces après leur retrait du service » (traduction). Pour l’analyse de défaillance, ces méthodes ont été écrites pour autre chose.
Le second est l’intervalle entre le revêtement et le dégazage. Ce site a écrit, sur la page consacrée à la fragilisation par l’hydrogène, que la limite habituelle est de quelques heures. Brahimi convient que c’est une bonne pratique, et ajoute une précision sur son statut : fixer une durée exacte telle que quatre heures « est purement subjectif », et elle « ne devrait pas être utilisée comme critère rigide d’acceptabilité d’un lot de fixations et ne doit en aucun cas servir de base pour attribuer la cause d’une défaillance de fixation » (traductions). S’en servir pour accepter un lot, ou pour désigner la cause d’une défaillance, ce sont les deux choses que ce document dit de ne pas faire.
Alors, que mettre sur la commande
Si l’essai ne peut pas être un critère de réception, l’exigence doit être rédigée autrement. Ce qui reste, c’est le procédé et ses enregistrements, la même réponse à laquelle ce site aboutit sans cesse par d’autres chemins : une exigence de passivation sans essai d’arbitrage, et une norme de revêtement qui dit qu’il n’existe aucun essai d’adhérence satisfaisant.
- Spécifier le procédé, pas la réussite. Nommer le prétraitement, la filière de revêtement et le traitement thermique après revêtement, car c’est ce que l’essai est conçu pour évaluer
- Demander quand l’essai a été fait, pas seulement s’il l’a été. La note de la norme elle-même place la fenêtre de détection à 24 heures après la dernière étape de fabrication
- Utiliser la définition du lot donnée par la norme. Un lot de fabrication correspond à une désignation, une coulée et un même cycle de traitement, ce qui, pour un procédé continu, signifie sans aucune modification des réglages. C’est à cela qu’un résultat peut être rattaché
- Décider explicitement pour les écrous. La norme laisse l’essai des écrous à un accord entre le fabricant et le traiteur ; il ne se fera donc pas par défaut
- Ne pas lire un dégazage comme un remède. L’acier est aussi sensible après qu’avant ; ce qui a changé, c’est la quantité d’hydrogène diffusible qu’il contient
La norme fait encore une chose qui mérite le respect. Son domaine d’application se termine en disant qu’une attention particulière doit être accordée à l’essai de référence dans un article ultérieur. Cet article est hors de l’aperçu gratuit, et cette page ne le décrit pas. Il vaut la peine de savoir qu’il existe, et de demander à un fournisseur qui cite cette norme s’il l’a réalisé.
Un piège voisin se trouve dans les états de surface, où le même symbole peut changer de sens sans changer d’aspect, parce que l’édition sous laquelle il a été écrit a évolué.
L’attribution compte de la même manière ailleurs : sur un collier de serrage, un revêtement ne change la classification que s’il contribue à la résistance mesurée, et la norme propose en cas de doute des essais avec et sans lui.
Cet article traite de l’étape 6 : documentation. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Puis-je exiger un essai de fragilisation par l’hydrogène sur ma commande ?
Pas comme critère de réception selon cette norme. L’ISO 15330 indique dans son domaine d’application que l’essai convient uniquement au contrôle en cours de fabrication et n’est pas destiné à servir d’essai de réception. Une note explique que la probabilité de détecter une fragilisation par l’hydrogène diminue nettement si l’essai commence plus de 24 heures après la dernière étape du procédé de fabrication ; dans les cas normaux, il ne convient donc pas comme essai de réception.
Pourquoi la fenêtre de détection n’est-elle que de 24 heures ?
La norme énonce l’effet plutôt que le mécanisme : la probabilité de détecter la fragilisation diminue nettement si l’essai commence plus de 24 heures après la dernière étape de fabrication. Ce que l’essai recherche, c’est l’hydrogène diffusible, et la norme décrit le traitement thermique après revêtement comme permettant à l’hydrogène de s’échapper par effusion ou d’être piégé de façon irréversible ; la quantité capable de provoquer une rupture différée change donc avec le temps écoulé après le traitement.
Le dégazage supprime-t-il le risque de fragilisation par l’hydrogène ?
Il réduit le risque sans changer la sensibilité, et la norme sépare les deux termes. Une note à la définition de la sensibilité dit qu’après le procédé de fabrication, la sensibilité à la fragilisation par l’hydrogène ne peut être ni réduite ni transformée en un état insensible, même par un traitement thermique après revêtement. La note à la définition du risque dit que le risque peut être réduit lorsque l’apport d’hydrogène est minimisé et lorsqu’un traitement thermique approprié après revêtement permet à l’hydrogène de s’échapper ou le piège de façon irréversible dans l’acier.
En quoi consiste l’essai de l’ISO 15330 ?
Les fixations sont sollicitées au voisinage de la limite d’élasticité ou du couple de rupture, soit par serrage contre un écrou, soit par vissage dans une plaque prétaraudée. La contrainte ou le couple est maintenu pendant au moins 48 heures, et toutes les 24 heures les fixations sont resserrées à la contrainte ou au couple initial et contrôlées pour détecter une rupture. L’essai se déroule entre 10 et 35 degrés Celsius.
Par où l’hydrogène entre-t-il dans une fixation ?
L’introduction de l’ISO 15330 cite le traitement thermique, la cémentation gazeuse, le nettoyage, le décapage, la phosphatation et le dépôt électrolytique, ainsi que, dans l’environnement de service, la protection cathodique ou les réactions de corrosion. Elle ajoute que l’hydrogène peut aussi être introduit pendant la fabrication, par exemple lors du profilage, de l’usinage et du perçage par décomposition du fluide de coupe ou du lubrifiant, et lors du soudage ou du brasage.
Un essai de traction détecterait-il la fragilisation par l’hydrogène ?
La norme dit que le phénomène survient souvent dans des alliages qui ne montrent aucune perte notable de ductilité lors d’essais de traction conventionnels, et qu’il peut provoquer des ruptures fragiles catastrophiques sous des contraintes appliquées bien inférieures à la limite d’élasticité, voire à la résistance de calcul normale de l’alliage. Elle lui donne aussi le nom de rupture fragile différée induite par l’hydrogène.
Les écrous sont-ils essayés pour la fragilisation par l’hydrogène ?
Seulement si cela a été convenu. L’ISO 15330 note que certains écrous peuvent être soumis à une contrainte de traction dans la zone de la face d’appui du fait de leur évasement, ce qui peut concerner les écrous à embase ou d’autres écrous de forme inhabituelle mais aussi les écrous courants, et indique que l’essai des écrous doit être envisagé selon accord entre le fabricant et le traiteur.
Références
- ISO 15330:1999, Fasteners, preloading test for the detection of hydrogen embrittlement, parallel bearing surface method. Introduction, article 1, définitions de l’article 3, article 4 et article 5
- Salim Brahimi, Fundamentals of Hydrogen Embrittlement in Steel Fasteners (IBECA, juillet 2014) — lu intégralement
L’ISO 15330:1999 a été lue dans l’aperçu public, qui pour cette norme contient les pages liminaires et le contenu jusqu’à la fin de 5.5, en page 5. L’article 6 sur l’échantillonnage, l’article 7 sur le mode opératoire, l’article 8 sur l’évaluation et l’article 9 sur le rapport d’essai sont hors de l’aperçu, et rien n’en est cité. Aucune quantité d’échantillonnage, aucun critère de réception ni aucun contenu de rapport ne figure sur cette page. Le domaine d’application attire une attention particulière sur un essai de référence en 7.3 ; cet article est hors de l’aperçu et cette page indique seulement qu’il existe. L’avant-propos du document l’attribue au sous-comité SC 1 de l’ISO/TC 2, alors que la notice actuelle du catalogue ISO indique ISO/TC 2/SC 14 ; le document est cité tel qu’imprimé. La norme est au stade 90.93, confirmée, et a été réexaminée et confirmée pour la dernière fois en 2024. La note selon laquelle la sensibilité ne peut pas être modifiée après fabrication porte sur la sensibilité telle que la norme la définit en 3.1, et n’affirme pas que le dégazage est inefficace ; la note de la norme à 3.2 dit que le risque peut être réduit en minimisant l’apport d’hydrogène et par un traitement thermique après revêtement. Les seuils de dureté et les conditions de dégazage ne sont pas donnés ici ; l’ISO 4042 n’a pas été lue pour cette page. Rien de l’ISO 10587, la méthode du coin incliné citée ailleurs pour la fragilisation résiduelle, n’est décrit, cette norme n’ayant pas été lue. Trois documents ASTM et un document DIN ne sont nommés sur cette page que selon le regroupement de Brahimi ; aucun de ces textes n’a été lu, et le titre de la F1940 est cité d’après la notice de catalogue.
Demande de devis
Sur une commande de pièces à haute résistance, inscrivez le procédé et les enregistrements plutôt qu’un résultat d’essai : le prétraitement, la filière de revêtement, le traitement thermique après revêtement, l’inclusion ou non des écrous, et le moment où un éventuel essai en cours de fabrication a été réalisé par rapport à la dernière étape de fabrication. La norme est explicite : son essai n’a pas sa place au contrôle à réception.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com